
Moldeo de Espuma Estructural
La fabricación de carcasas plásticas grandes de paredes gruesas y componentes estructurales de alta resistencia sin marcas de hundimiento internas ni alabeo térmico requiere un procesamiento celular a baja presión. El moldeo de espuma estructural introduce un agente espumante en el polímero fundido, creando una piel exterior sólida y rígida que rodea un núcleo de espuma microcelular ligero. En Jucheng Precision, un fabricante por contrato certificado ISO 9001 e IATF 16949, nos especializamos en moldeo por inyección de espuma estructural de alta resistencia. Utilizando más de 35 prensas de inyección avanzadas de hasta 3000 toneladas y más de 25 centros de mecanizado CNC de 5 ejes internos, reducimos el peso de los componentes entre un 10% y un 30% mientras mantenemos la rigidez estructural verificada mediante inspección con CMM Zeiss.
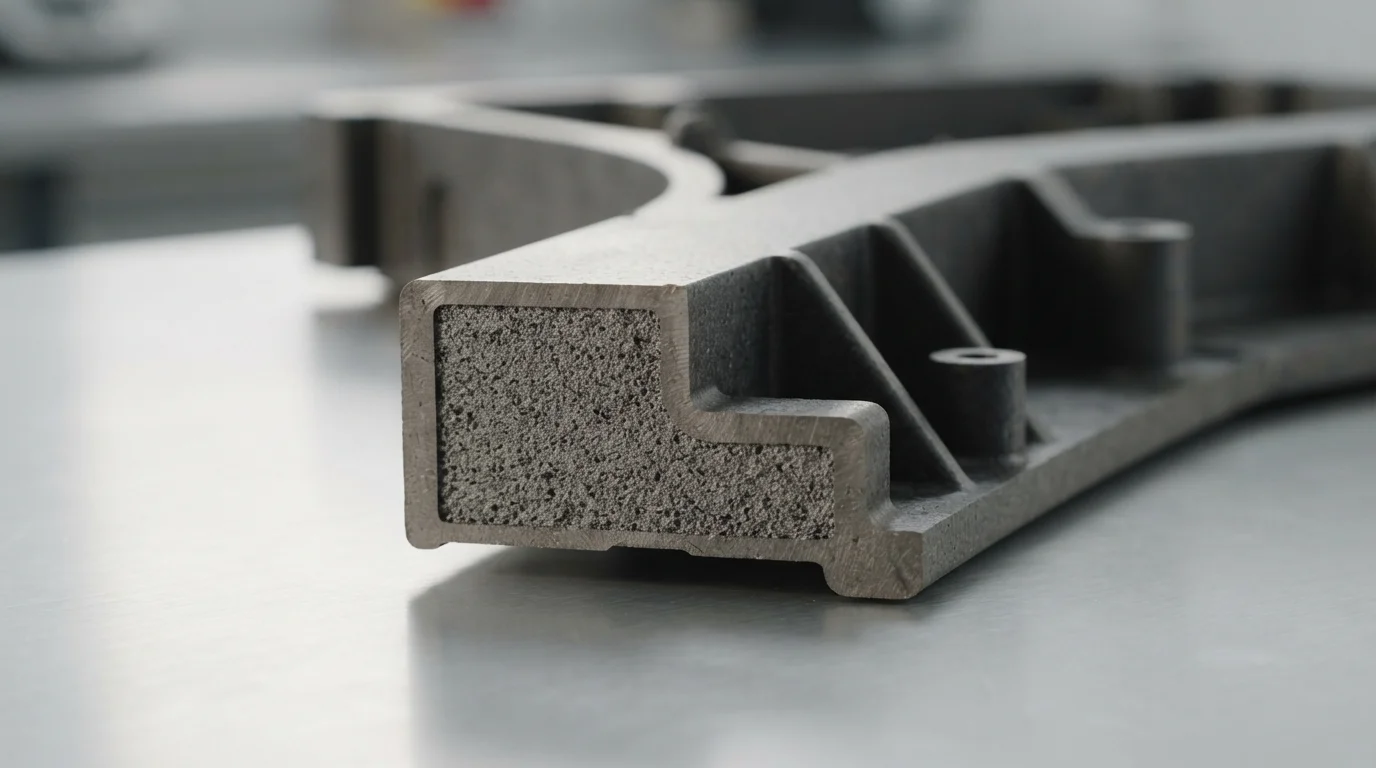
Perfil comparativo: moldeo de espuma estructural frente a moldeo por inyección sólida
El procesamiento de espuma estructural combina agentes espumantes físicos o químicos con baja presión Moldeo por Inyección de Plástico para obtener componentes estructurales ligeros y de alta rigidez:
| Propiedad de ingeniería | Moldeo de Espuma Estructural | Moldeo por inyección de plástico sólido |
|---|---|---|
| Relación resistencia-peso | Excepcional (el núcleo celular reduce el peso entre un 10% y un 30%) | Estándar (densidad de polímero sólido en todo el espesor) |
| Marcas de hundimiento en paredes gruesas | Cero marcas de hundimiento (la expansión interna del gas rellena las nervaduras) | Propenso a marcas de hundimiento en secciones gruesas y uniones pared-nervadura |
| Requisito de tonelaje de cierre | Baja presión de inyección (reduce el tonelaje de prensa requerido) | Alta presión hidráulica (requiere un tonelaje de cierre masivo) |
| Rango de espesor de pared | 4 mm a 15 mm+ (Ideal para marcos estructurales grandes) | 1,5 mm a 4 mm (Limitado por marcas de hundimiento y tiempos de ciclo) |
Matriz polimérica espumable y matriz de reducción de densidad
La mayoría de los termoplásticos de ingeniería pueden modificarse con agentes espumantes físicos (Nitrógeno/Mucell) o químicos:
| Clase base de resina | Estrategia de agente espumante | Aplicación estructural objetivo |
|---|---|---|
| Poliolefinas (Polipropileno (PP), Polietileno (PE)) | Inyección física de gas nitrógeno para lograr una reducción de peso del 15 % al 25 % manteniendo la rigidez a flexión. | Palés logísticos de servicio pesado, cajas agrícolas, bandejas estructurales para baterías y grandes carcasas automotrices. |
| Resinas de ingeniería (ABS, Policarbonato (PC), Poliamida (PA/Nylon)) | Agentes espumantes químicos endotérmicos combinados con Fibra de Vidrio (GF) refuerzo para alta resistencia al calor. | Carcasas de equipos de oficina, marcos de monitores médicos, bases de bombas industriales y plataformas de cortacéspedes. |
| Aleaciones Ignífugas (Retardante de llama (FR) Aleaciones) | Dosificación controlada de gas dentro de herramientas de precisión para mantener los estándares de seguridad UL 94 V-0 en estructuras de paredes gruesas. | Gabinetes eléctricos de alta tensión, cajas de suministro eléctrico para exteriores y carcasas de módulos de baterías para vehículos eléctricos. |
Plano de Fabricación de Espuma Estructural: Mecánica del Núcleo Celular a Baja Presión
La ejecución del moldeo de espuma estructural sin defectos requiere un profundo control técnico sobre la expansión del gas y el diseño de la herramienta:
1. Inyección a Baja Presión y Dosificación de Gas Nitrógeno
El gas nitrógeno inerte se inyecta en la masa fundida plastificada bajo alta presión dentro del barril. Cuando se inyecta en la cavidad del molde a presiones más bajas, el gas disuelto se expande, empujando el polímero contra las paredes de la cavidad para formar una piel exterior sólida que rodea un núcleo celular poroso.
2. Eliminación Total de Marcas de Hundimiento en Nervios Gruesos
En el moldeo sólido, las intersecciones de paredes gruesas sufren una fuerte contracción volumétrica, causando marcas de hundimiento profundas. En la espuma estructural, la expansión interna del gas microcelular proporciona una presión de empaque interna continua mientras la pieza se enfría, eliminando por completo las marcas de hundimiento en nervios estructurales gruesos.
3. Reducción del Tonelaje de Cierre y Fabricación de Moldes Personalizados
Debido a que la cavidad se basa en la expansión interna del gas en lugar de la presión extrema de empaque de la máquina, las presiones en la cavidad disminuyen significativamente (típicamente de 20 a 40 bar). Esto nos permite moldear piezas estructurales de gran tamaño en prensas de menor tonelaje, reduciendo el desgaste de la herramienta y los costos de utillaje.
4. Acabado Superficial Posterior al Moldeo y Gestión del Patrón de Remolino
La expansión del gas crea un patrón de remolino característico en las superficies de las piezas sin pintar. Jucheng ofrece servicios secundarios llave en mano Acabados Superficiales—incluyendo imprimaciones de alto espesor, pintura texturizada y recubrimientos en polvo—para entregar una estética exterior impecable y lisa.
Campos de aplicación clave para componentes moldeados de espuma estructural
- Equipos industriales pesados y de logística: Palés estructurales para manipulación de materiales, grandes contenedores logísticos, envolventes subterráneos para servicios públicos, contenedores agrícolas estructurales y bases para bombas químicas.
- Automoción y vehículos comerciales (IATF 16949): Marcos interiores de puertas de camiones pesados, carcasas estructurales de módulos de baterías para vehículos eléctricos, cubiertas de ruedas de repuesto, paneles de piso y soportes para parachoques.
- Equipos de oficina y sistemas médicos: Chasis de grandes analizadores de diagnóstico médico, bases de impresoras comerciales, envolventes de racks de servidores y Moldeo por Inyección Asistido por Gas asas con Posmoldeo y ensamblaje.