
Moldagem de Espuma Estrutural
A fabricação de invólucros plásticos grandes e de paredes espessas e componentes estruturais de alta resistência, sem marcas de afundamento internas ou empenamento térmico, exige processamento celular de baixa pressão. A moldagem de espuma estrutural introduz um agente de expansão no polímero fundido, criando uma pele externa sólida e rígida que envolve um núcleo de espuma microcelular leve. Na Jucheng Precision, uma fabricante por contrato certificada ISO 9001 e IATF 16949, somos especializados em moldagem por injeção de espuma estrutural de alta resistência. Utilizando mais de 35 prensas de injeção avançadas de até 3000 toneladas e mais de 25 centros de usinagem CNC de 5 eixos internos, reduzimos o peso dos componentes em 10% a 30%, mantendo a rigidez estrutural verificada por inspeção com CMM Zeiss.
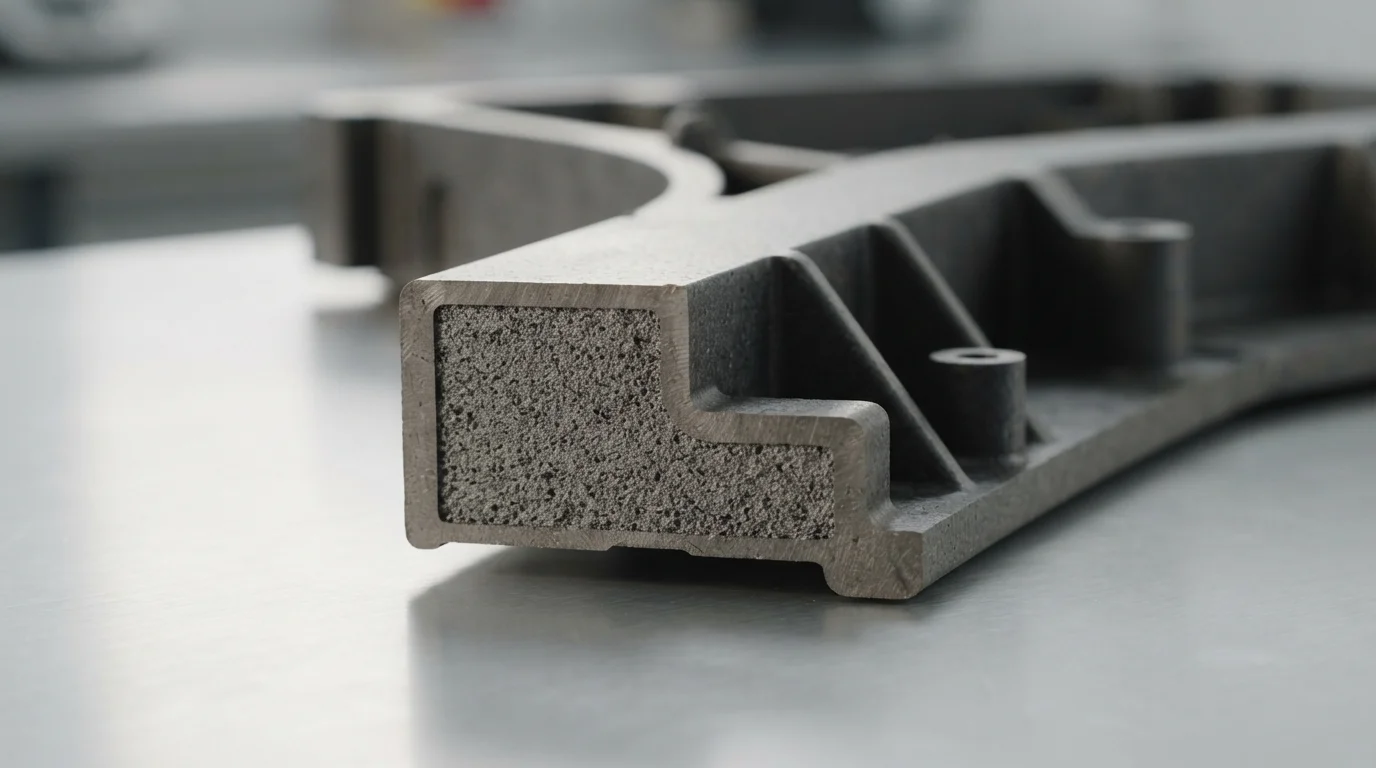
Perfil Comparativo: Moldagem de Espuma Estrutural vs. Moldagem por Injeção Sólida
O processamento de espuma estrutural combina agentes de expansão físicos ou químicos com baixa pressão Moldagem por Injeção de Plástico para produzir componentes estruturais leves e de alta rigidez:
| Propriedade de Engenharia | Moldagem de Espuma Estrutural | Moldagem por Injeção de Plástico Sólido |
|---|---|---|
| Relação Resistência-Peso | Excepcional (o núcleo celular reduz o peso em 10%–30%) | Padrão (densidade de polímero sólido em toda a peça) |
| Marcas de Afundamento em Paredes Espessas | Zero Marcas de Afundamento (a expansão interna do gás preenche as nervuras) | Propenso a marcas de afundamento em seções espessas e junções parede-nervura |
| Requisito de Tonelagem de Fechamento | Baixa Pressão de Injeção (reduz a tonelagem de prensa necessária) | Alta Pressão Hidráulica (exige tonelagem de fechamento massiva) |
| Envelope de Espessura de Parede | 4 mm a 15 mm+ (Ideal para grandes estruturas de quadros) | 1,5 mm a 4 mm (Limitado por marcas de afundamento e tempos de ciclo) |
Matriz Polimérica Espumável e Matriz de Redução de Densidade
A maioria dos termoplásticos de engenharia pode ser modificada com agentes de expansão físicos (Nitrogênio/Mucell) ou químicos:
| Classe Base de Resina | Estratégia de Agente de Expansão | Aplicação Estrutural Alvo |
|---|---|---|
| Poliolefinas (Polipropileno (PP), Polietileno (PE)) | Injeção física de gás nitrogênio para alcançar redução de peso de 15%–25% mantendo a rigidez à flexão. | Paletes logísticos de serviço pesado, caixas agrícolas, bandejas estruturais para baterias e grandes invólucros automotivos. |
| Resinas de Engenharia (ABS, Policarbonato (PC), Poliamida (PA/Nylon)) | Agentes de expansão químicos endotérmicos combinados com Fibra de Vidro (GF) reforço para alta resistência térmica. | Invólucros de equipamentos de escritório, quadros de monitores médicos, bases de bombas industriais e decks de cortadores de grama. |
| Ligas Retardantes de Chama (Retardante de Chama (FR) Ligas) | Dosagem controlada de gás dentro de ferramentas de precisão para manter os padrões de segurança UL 94 V-0 em estruturas de parede espessa. | Armários elétricos de alta tensão, caixas de alimentação externas e invólucros de módulos de bateria de veículos elétricos. |
Blueprint de Fabricação de Espuma Estrutural: Mecânica do Núcleo Celular de Baixa Pressão
A execução da moldagem de espuma estrutural sem defeitos exige controle técnico profundo sobre a expansão do gás e o design da ferramenta:
1. Injeção de Baixa Pressão e Dosagem de Gás Nitrogênio
O gás nitrogênio inerte é injetado no fundido plastificado sob alta pressão dentro do cilindro. Quando injetado na cavidade do molde a pressões mais baixas, o gás dissolvido se expande, empurrando o polímero contra as paredes da cavidade para formar uma pele externa sólida ao redor de um núcleo celular poroso.
2. Eliminação Completa de Marcas de Rechupe em Nervuras Espessas
Na moldagem sólida, as interseções de paredes espessas sofrem forte retração volumétrica, causando marcas de rechupe profundas. Na espuma estrutural, a expansão interna do gás microcelular fornece pressão de empacotamento interna contínua enquanto a peça esfria, eliminando completamente as marcas de rechupe em nervuras estruturais pesadas.
3. Tonelagem de Fechamento Reduzida e Fabricação de Moldes Personalizados
Como a cavidade depende da expansão interna do gás em vez da pressão extrema de empacotamento da máquina, as pressões na cavidade caem significativamente (tipicamente de 20 a 40 bar). Isso nos permite moldar peças estruturais maciças em prensas de menor tonelagem, reduzindo o desgaste da ferramenta e os custos de ferramental.
4. Acabamento Superficial Pós-Moldagem e Gestão de Redemoinhos
A expansão do gás cria um padrão de redemoinho característico nas superfícies não pintadas das peças. A Jucheng oferece serviços secundários turnkey Acabamentos de Superfície—incluindo primers de alto teor de sólidos, pintura texturizada e revestimentos em pó—para proporcionar uma estética externa impecável e lisa.
Principais campos de aplicação para componentes moldados em espuma estrutural
- Equipamentos industriais pesados e de logística: Paletes estruturais para movimentação de materiais, grandes contentores logísticos, invólucros subterrâneos para serviços públicos, caixas agrícolas estruturais e bases para bombas químicas.
- Automóveis e veículos comerciais (IATF 16949): Estruturas internas de portas de caminhões pesados, carcaças estruturais de módulos de bateria de veículos elétricos, capas de pneus sobressalentes, painéis de piso e suportes de para-choques.
- Equipamentos comerciais e sistemas médicos: Chassis de grandes analisadores de diagnóstico médico, bases de impressoras comerciais, invólucros de racks de servidores e Moldagem por injeção assistida por gás puxadores com Pós-moldagem e montagem.