
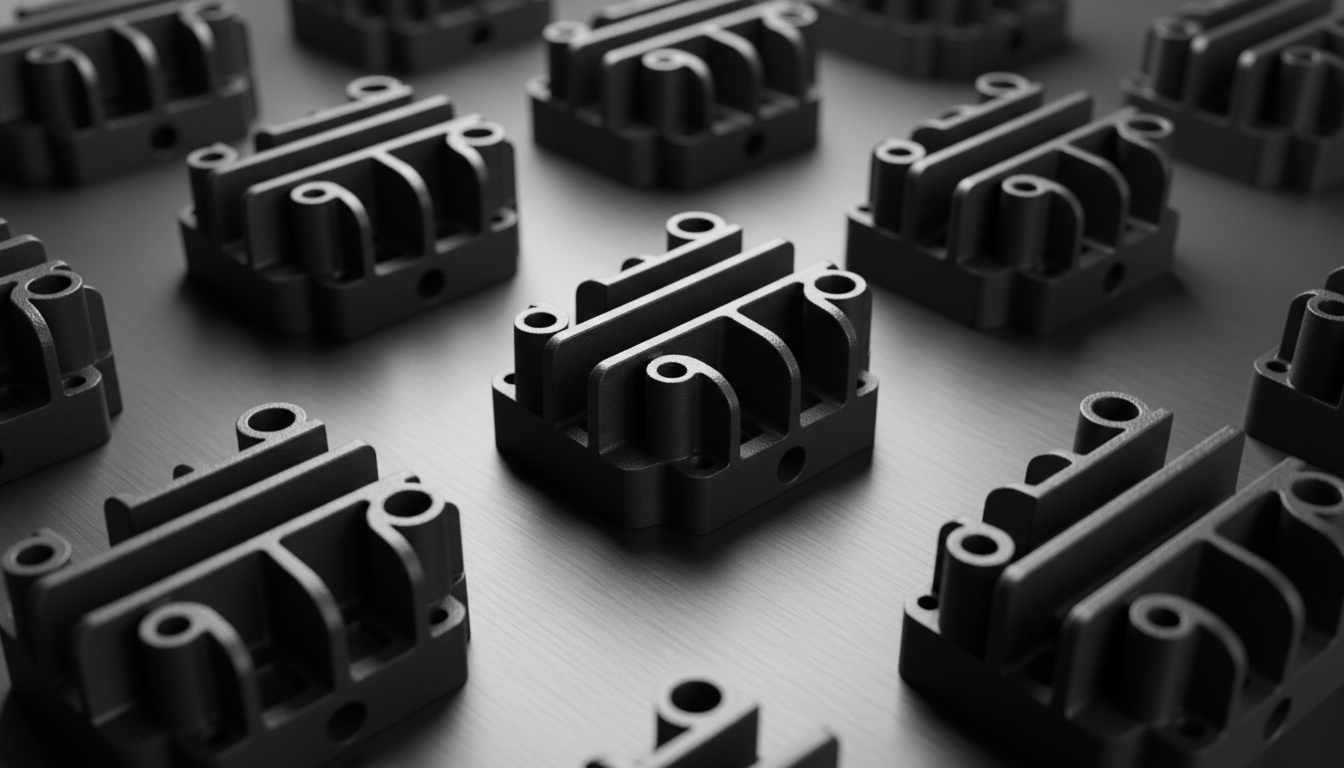
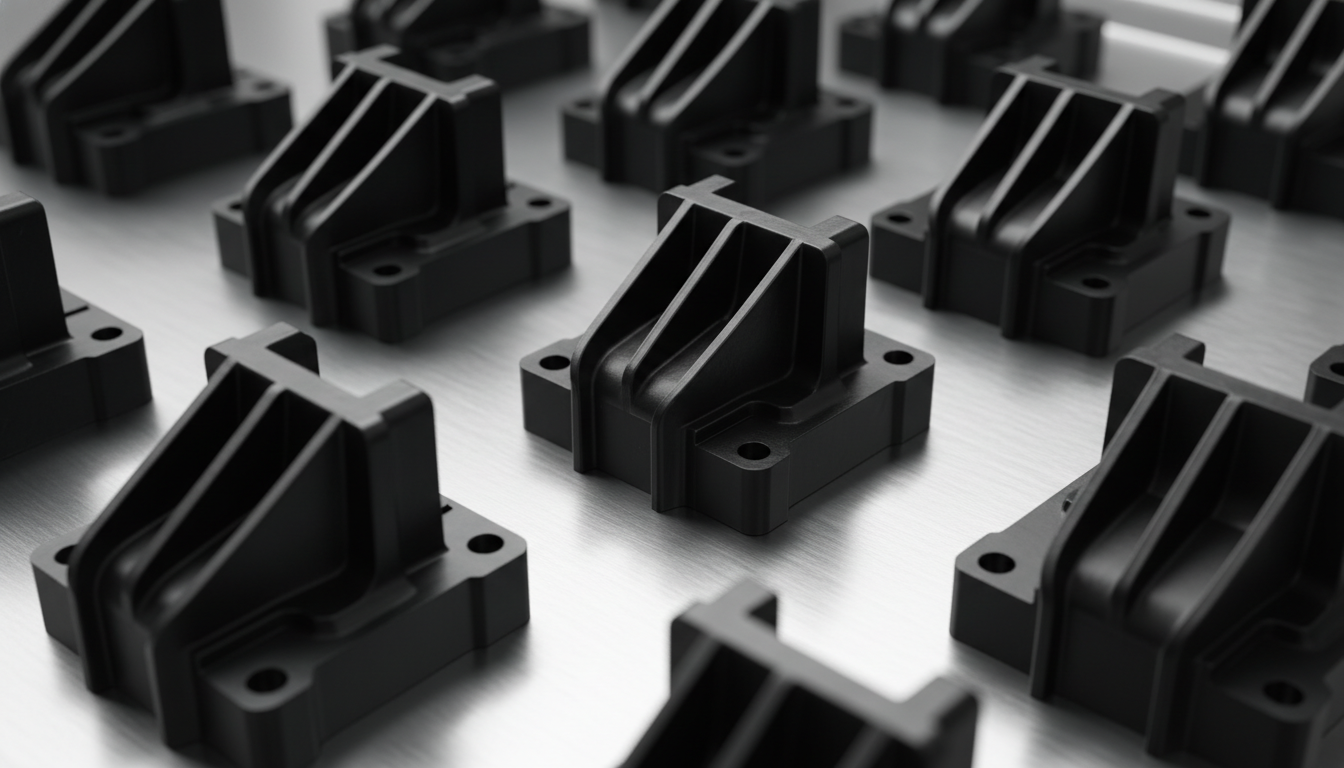
Fibra de Vidrio (GF)

Las resinas reforzadas con Fibra de Vidrio (GF), que incorporan de 10% a 50% de fibras de vidrio en polímeros base como PA, PBT, PP y PC, están diseñadas para sustituir metales fundidos a presión en aplicaciones estructurales que soportan carga. La adición de fibras de vidrio aumenta exponencialmente la resistencia a la tracción, el módulo de flexión y las temperaturas de deflexión por calor (HDT), pero introduce un desgaste severo de las herramientas abrasivas, contracción anisotrópica (que causa alabeo) y el defecto cosmético de "fibras flotantes". En Jucheng Precision, un fabricante certificado ISO 9001 e IATF 16949, mitigamos estos desafíos mediante aceros para moldes de alta dureza (H13/S136, 52 HRC), dimensionamiento especializado de compuertas y controles de temperatura de molde presurizados. Proporcionamos un análisis integral y gratuito de DFM dentro de las 24 horas para simular la orientación de las fibras, asegurando piezas de alta rigidez verificadas mediante inspección CMM Zeiss.

Precision-injection-molded-PA66-GF30-structural-brackets-with-high-quality-textured-matte-finish-1

Nuestros materiales disponibles

PA-BASF Ultramid A3EG10

Sustituye al zinc fundido a presión y a las aleaciones estructurales de aluminio en componentes estructurales sometidos a esfuerzos mecánicos extremos y cargas de fatiga elevadas; el Ultramid A3EG10 de BASF ofrece una solución sin concesiones. Este grado de poliamida 66 reforzada con 50% de fibra de vidrio (PA66-GF50) ofrece una resistencia a la tracción en seco (DAM) de 230 MPa y un módulo elástico de 16.500 MPa, ampliando los límites del rendimiento estructural de los plásticos. En Jucheng Precision, fabricante certificado ISO 9001 e IATF 16949, nos especializamos en el moldeo de alta precisión de Ultramid A3EG10. Utilizando utillajes de acero H13 mecanizados con CNC de 5 ejes, controlamos su contracción anisotrópica (0,3% paralela, 0,7% perpendicular) y prevenimos las fibras flotantes en la superficie, garantizando piezas estructurales sin defectos verificadas con CMM Zeiss.
LEER MÁS

PC-SABIC Lexan 3412

Lograr una rigidez estructural similar al metal y una expansión térmica excepcionalmente baja en carcasas eléctricas y automotrices de alta precisión sin agregar peso excesivo requiere un compuesto especializado, que el Lexan 3412 de SABIC ofrece. Este grado de policarbonato reforzado con fibra de vidrio al 20% (PC-GF20) proporciona un módulo de tracción impresionante de 5,500 MPa y una temperatura de deflexión térmica (HDT) de 135°C, asegurando una estabilidad dimensional extrema bajo carga mecánica continua. Jucheng Precision, que opera bajo los sistemas de calidad IATF 16949 e ISO 9001, se especializa en moldeo por inyección de alta precisión de Lexan 3412. Utilizando herramientas de acero inoxidable S136 mecanizadas con CNC de 5 ejes y enfriamiento presurizado, controlamos su contracción anisotrópica (0.25%-0.45%) y prevenimos defectos de fibra flotante, entregando componentes estructuralmente impecables verificados por CMM Zeiss.

LEER MÁS

PPS-Toray Torelina A504FG

Sustituir el latón pesado y la aleación de aluminio fundido a presión en los sistemas modernos de refrigeración automotriz de alta temperatura y en los conjuntos de bombas dinámicas sin comprometer la estabilidad dimensional requiere un compuesto de élite, que el TORELINA™ A504FG de Toray ofrece. Este grado de polifenilensulfuro reforzado con fibra de vidrio al 40% (PPS-GF40) proporciona un módulo de tracción excepcional de 14,500 MPa y una temperatura de deflexión térmica (HDT) extrema de 265°C, asegurando una expansión térmica casi nula bajo carga. Jucheng Precision, operando bajo los sistemas de calidad IATF 16949 e ISO 9001, se especializa en moldeo por inyección de alta precisión de Torelina A504FG. Respaldados por moldes de acero H13 mecanizados con CNC de cinco ejes, gestionamos sus tendencias de rebaba de baja viscosidad (huecos en la línea de partición inferiores a 0.005 mm) y prevenimos fibras flotantes, asegurando componentes estructuralmente impecables verificados por CMM Zeiss.

LEER MÁS

Calidades Comunes Reforzadas con Fibra de Vidrio que Moldeamos

Procesamos compuestos de alta rigidez rellenos con fibra de vidrio (que van desde cargas de GF de 10% a 50%) utilizando diversos polímeros base para reemplazar aleaciones metálicas:

Clase Reforzada con GF Marca y grado típicos Características y ventajas clave
PA66-GF30 / GF50
(GF de Poliamida)
• DuPont Zytel 70G33L (33% GF)
• BASF Ultramid A3EG6 (30% GF)
• BASF Ultramid A3EG10 (50% GF)
Resistencia a la tracción extrema, excepcional resistencia a la fluencia y una Temperatura de Deflexión por Calor (HDT) de hasta 250°C. Diseñado para reemplazar aluminio fundido a presión en soportes de motor, colectores de admisión y carcasas de herramientas eléctricas.
PBT-GF30
(GF de Poliéster)
• Sabic Valox 420 (30% GF)
• DuPont Crastin SK605 (30% GF)
• BASF Ultradur B4300G6 (30% GF)
Excelente aislamiento eléctrico y estabilidad dimensional combinados con alta rigidez. Minimiza la hinchazón relacionada con la humedad. Perfecto para conectores automotrices, carcasas de sensores y bobinas.
PC-GF20 / GF30
(Policarbonato GF)
• Sabic Lexan 3412 (20% GF)
• Covestro Makrolon 9415 (15% GF / FR)
Eleva el módulo de tracción y la resistencia térmica del PC mientras conserva una buena tenacidad al impacto y baja contracción. Opciones retardantes de llama disponibles. Se utiliza en marcos estructurales electrónicos y carcasas externas de medidores.
PP-GF30 / GF40
(Polipropileno GF)
• Compuesto Sabic PP 30% GF
• LyondellBasell Hostacom 40% GF
Refuerzo estructural rentable. Ofrece baja densidad en comparación con otros plásticos de ingeniería con GF, manteniendo una buena rigidez. Especificado para grandes puertas interiores automotrices y aspas de ventilador.

Procesos de moldeo aplicables para resinas con GF

Debido a la alta viscosidad y abrasividad de las fibras de vidrio, se recomiendan estructuras de proceso de herramienta específicas:

Proceso de Moldeo Idoneidad y Aplicación del Proceso
Moldeo por Inyección Estándar Excelente. Muy adecuado para carcasas estructurales, marcos de carga, soportes y carcasas de cajas de engranajes que requieren rigidez similar al metal.
Moldeo por inserción Excelente. Muy recomendado para encapsular insertos metálicos roscados en componentes estructurales rellenos de vidrio, protegiendo las uniones atornilladas contra el deslizamiento.
Moldeo por Canal Caliente Bueno. Mantiene las temperaturas de fusión de polímeros altamente viscosos rellenos de vidrio, reduciendo la aparición de debilidades en las líneas de soldadura.

Guía de Procesamiento de Moldeo por Inyección de Fibra de Vidrio (GF)

La adición de fibras de vidrio cambia drásticamente la viscosidad del fundido y los comportamientos de flujo de los polímeros base. La ejecución estricta de los controles de fabricación es obligatoria:

  • Dureza del Acero de Herramientas (Control de Desgaste Abrasivo): Las fibras de vidrio son altamente abrasivas para las cavidades de acero. Para prevenir el desgaste rápido en compuertas y paredes de cavidad, la división de herramientas interna de Jucheng utiliza acero de herramienta endurecido (S136 o H13) tratado térmicamente a 48–52 HRC, combinado con recubrimientos resistentes al desgaste por nitruración o PVD.
  • Eliminación de Fibras Flotantes (Fibra Flotante): Si la temperatura del molde es fría, la matriz polimérica se congela demasiado rápido, permitiendo que las fibras suban a la capa superficial (causando una superficie rugosa y blanquecina). Utilizamos temperaturas de molde dinámicas altas (80°C–120°C / 176°F–248°F) para mantener la matriz superficial resinosa y brillante.
  • Manejo de la Contracción Anisotrópica: Las resinas rellenas de vidrio exhiben baja contracción a lo largo de la dirección de flujo (0.15% a 0.3%) pero contracción significativamente mayor perpendicular al flujo (0.5% a 0.8%). Nuestro equipo de ingeniería realiza un riguroso análisis DFM de 24 horas para optimizar la ubicación de las compuertas y minimizar la deformación estructural.
  • Compensación de Temperatura de Fusión: Los polímeros rellenos de vidrio exhiben alta viscosidad de fusión. Establecemos temperaturas de barril de 10°C a 20°C más altas que los ajustes estándar del polímero base para mejorar el flujo del fundido y proteger el tornillo reciprocante de la fatiga por cizallamiento.

Industrias Clave de Aplicación para Componentes Moldeados con GF

  • Trenes de potencia automotrices (Certificado IATF 16949): Múltiples de admisión, cubiertas de motor de culata, tanques de agua de radiador, soportes estructurales, brazos de limpiaparabrisas y pedales de acelerador.
  • Hardware Eléctrico y de Red Inteligente: Carcasas de conectores de servicio pesado, gabinetes de medidores inteligentes, disyuntores, terminales de relé y carretes de bobina eléctrica.
  • Maquinaria industrial y de fluidos: Impulsores de bombas de agua, cajas de engranajes para servicio pesado, cuerpos de válvulas químicas industriales, carcasas de herramientas eléctricas y acoplamientos de tuberías de alta presión.
  • Bienes de consumo y para exteriores: Álabes de ventilador de alta rigidez, marcos estructurales de electrodomésticos para servicio pesado, plataformas de cortacésped y marcos de equipos deportivos dinámicos.

Propiedades del Material

Densidad (PA66-GF30) 1,35 - 1,40 g/cm³
Resistencia a la tracción en el límite elástico (PA66-GF30) 150 - 210 MPa
Alargamiento por tracción en rotura 2.0 - 4.0 %
Módulo de flexión (PA66-GF30) 7.500 - 10.000 MPa
Resistencia al Impacto Izod (Con muesca, 23°C) 80 - 130 J/m
Temperatura de fusión 260 - 265 °C
Temperatura de deflexión bajo carga (HDT @ 1.8 MPa) 230 - 250 °C
Contracción de moldeo lineal (Dirección de flujo) 0.15 - 0.35 %
Contracción de Moldeo Lineal (Dirección Transversal) 0.50 - 0.80 %
Rigidez dieléctrica 20 - 28 kV/mm
Resistividad Volumétrica 1.0E+14 Ohm·cm
Tamaño Máximo de Pieza 1000 x 800 mm
Tamaño Mínimo de Pieza 1 x 1 mm