
Fibra di Vetro (GF)

Le resine rinforzate con fibra di vetro (GF), che incorporano dal 10% al 50% di fibre di vetro in polimeri di base come PA, PBT, PP e PC, sono progettate per sostituire i metalli pressofusi in applicazioni strutturali portanti. L'aggiunta di fibre di vetro aumenta esponenzialmente la resistenza alla trazione, il modulo a flessione e le temperature di distorsione al calore (HDT), ma introduce grave usura abrasiva degli utensili, ritiro anisotropo (che causa deformazioni) e il difetto estetico della "fibra fluttuante". Presso Jucheng Precision, produttore certificato ISO 9001 e IATF 16949, mitigiamo queste sfide attraverso acciai per stampi ad alta durezza (H13/S136, 52 HRC), dimensionamento specializzato dei canali di iniezione e controlli pressurizzati della temperatura dello stampo. Forniamo un'analisi DFM completa e gratuita entro 24 ore per simulare l'orientamento delle fibre, garantendo parti ad alta rigidità verificate tramite ispezione CMM Zeiss.

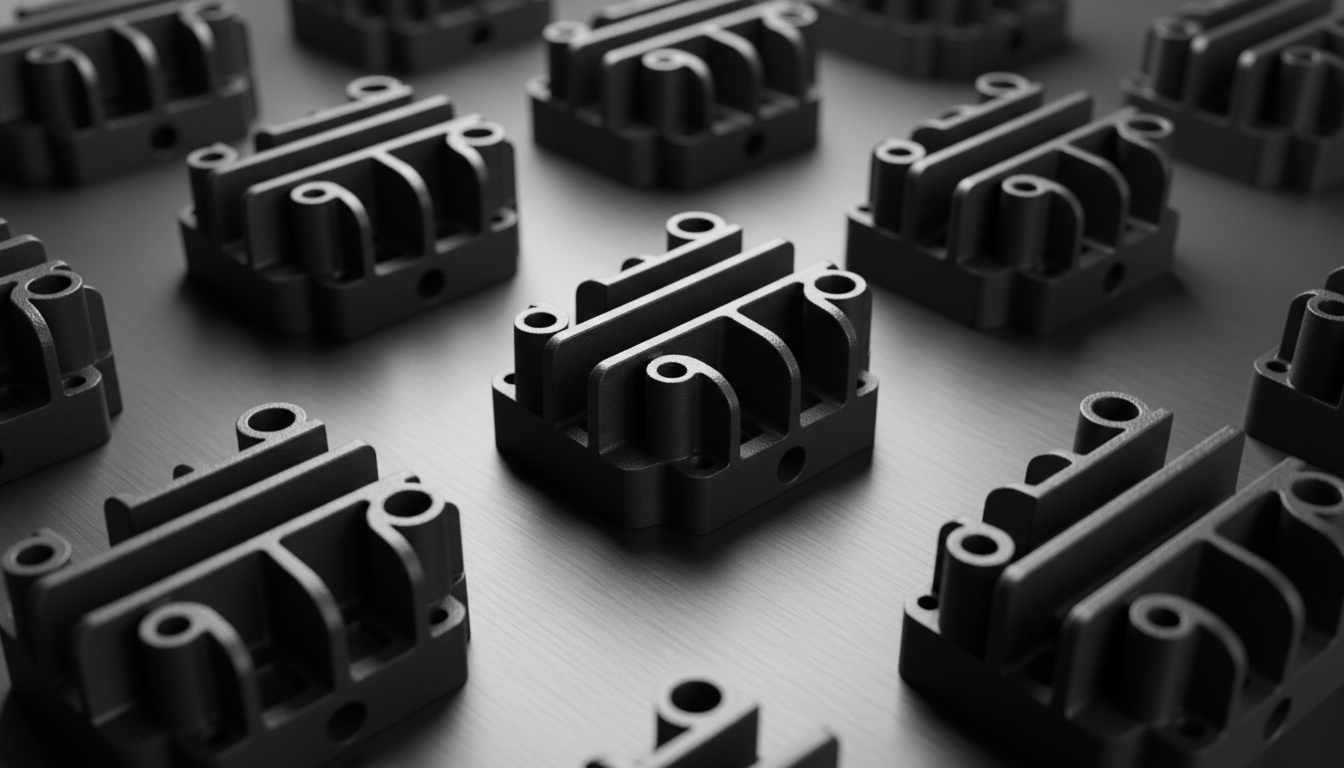
Precision-injection-molded-PA66-GF30-structural-brackets-with-high-quality-textured-matte-finish-1

I nostri materiali disponibili

PA-BASF Ultramid A3EG10

Sostituendo lo zinco pressofuso e le leghe di alluminio strutturali in componenti strutturali soggetti a stress meccanico estremo e carichi di fatica elevati, l'Ultramid A3EG10 di BASF offre una soluzione senza compromessi. Questo grado di poliammide 66 rinforzata con fibra di vetro al 50% (PA66-GF50) offre un'enorme resistenza alla trazione a secco (DAM) di 230 MPa e un modulo elastico di 16.500 MPa, spingendo i limiti delle prestazioni strutturali delle materie plastiche. Presso Jucheng Precision, produttore certificato ISO 9001 e IATF 16949, siamo specializzati nello stampaggio ad alta precisione di Ultramid A3EG10. Utilizzando utensili in acciaio H13 lavorati con CNC a 5 assi, controlliamo il suo ritiro anisotropo (0,3% parallelo, 0,7% perpendicolare) e preveniamo le fibre superficiali fluttuanti, garantendo parti strutturali a zero difetti verificate tramite CMM Zeiss.
LEGGI DI PIÙ

PC-SABIC Lexan 3412

Raggiungere una rigidità strutturale simile al metallo e un'espansione termica eccezionalmente bassa in alloggiamenti elettrici e automobilistici di alta precisione senza aggiungere peso eccessivo richiede un composito specializzato, che il Lexan 3412 di SABIC offre. Questo grado di policarbonato rinforzato con fibra di vetro al 20% (PC-GF20) fornisce un impressionante modulo a trazione di 5.500 MPa e una temperatura di deformazione termica (HDT) di 135°C, garantendo un'estrema stabilità dimensionale sotto carico meccanico continuo. Jucheng Precision, operando sotto i sistemi di qualità IATF 16949 e ISO 9001, è specializzata nello stampaggio a iniezione di alta precisione di Lexan 3412. Utilizzando utensili in acciaio inossidabile S136 lavorati con CNC a 5 assi e raffreddamento pressurizzato, controlliamo il suo ritiro anisotropo (0,25%-0,45%) e preveniamo i difetti di fibra fluttuante, fornendo componenti strutturalmente impeccabili verificati da CMM Zeiss.

LEGGI DI PIÙ

PPS-Toray Torelina A504FG

Sostituire l'ottone pesante e l'alluminio pressofuso nei moderni sistemi di raffreddamento automobilistici ad alta temperatura e nei gruppi pompa dinamici senza compromettere la stabilità dimensionale richiede un composito d'élite, che il TORELINA™ A504FG di Toray offre. Questo grado di polifenilene solfuro rinforzato con fibra di vetro al 40% (PPS-GF40) fornisce un modulo a trazione eccezionale di 14.500 MPa e una temperatura di distorsione al calore (HDT) estrema di 265°C, garantendo un'espansione termica quasi nulla sotto carico. Jucheng Precision, operante sotto i sistemi di qualità IATF 16949 e ISO 9001, è specializzata nello stampaggio a iniezione di alta precisione del Torelina A504FG. Supportati da stampi in acciaio H13 lavorati con CNC a cinque assi, gestiamo le sue tendenze al flash a bassa viscosità (gap sulle linee di divisione inferiori a 0,005 mm) e preveniamo le fibre fluttuanti, garantendo componenti strutturalmente impeccabili verificati con CMM Zeiss.

LEGGI DI PIÙ

Gradi comuni rinforzati con fibra di vetro che stampiamo

Lavoriamo composti caricati con fibra di vetro ad alta rigidità (con carico di GF dal 10% al 50%) utilizzando diversi polimeri di base per sostituire le leghe metalliche:

Classe rinforzata con GF Marchio e Grado Tipico Caratteristiche e Vantaggi Principali
PA66-GF30 / GF50
(Poliammide GF)
• DuPont Zytel 70G33L (33% GF)
• BASF Ultramid A3EG6 (30% GF)
• BASF Ultramid A3EG10 (50% GF)
Resistenza alla trazione estrema, eccezionale resistenza al creep e temperatura di distorsione al calore (HDT) fino a 250°C. Progettato per sostituire l'alluminio pressofuso in staffe motore, collettori di aspirazione e alloggiamenti di utensili elettrici.
PBT-GF30
(Poliestere GF)
• Sabic Valox 420 (30% GF)
• DuPont Crastin SK605 (30% GF)
• BASF Ultradur B4300G6 (30% GF)
Eccellente isolamento elettrico e stabilità dimensionale combinate con elevata rigidità. Riduce al minimo il rigonfiamento legato all'umidità. Perfetto per connettori automobilistici, alloggiamenti di sensori e rocchetti.
PC-GF20 / GF30
(Policarbonato GF)
• Sabic Lexan 3412 (20% GF)
• Covestro Makrolon 9415 (15% GF / FR)
Eleva il modulo di trazione e la resistenza termica del PC mantenendo una buona tenacità all'impatto e un basso ritiro. Opzioni ignifughe disponibili. Utilizzato in telai strutturali elettronici e involucri esterni di contatori.
PP-GF30 / GF40
(Polipropilene GF)
• Sabic PP Compound 30% GF
• LyondellBasell Hostacom 40% GF
Rinforzo strutturale economicamente vantaggioso. Offre una bassa densità rispetto ad altri materiali tecnici con GF mantenendo una buona rigidità. Specificato per grandi portiere interne automobilistiche e pale di ventole.

Processi di stampaggio applicabili per resine GF

A causa dell'elevata viscosità e abrasività delle fibre di vetro, si raccomandano specifiche strutture di processo di utensileria:

Processo di stampaggio Idoneità del processo e applicazione
Stampaggio a iniezione standard Eccellente. Altamente adatto per alloggiamenti strutturali, telai portanti, staffe e scatole di ingranaggi che richiedono rigidità simile al metallo.
Stampaggio con Inserti Eccellente. Altamente raccomandato incapsulare inserti filettati in metallo in componenti strutturali caricati con vetro, proteggendo i giunti filettati dallo scorrimento viscoso.
Stampaggio a Canali Caldi Buono. Mantiene le temperature di fusione dei polimeri altamente viscosi caricati con vetro, riducendo l'insorgenza di debolezze delle linee di saldatura.

Guida alla Lavorazione di Stampaggio a Iniezione di Fibra di Vetro (GF)

L'aggiunta di fibre di vetro cambia drasticamente la viscosità di fusione e i comportamenti di flusso dei polimeri di base. È obbligatoria una rigorosa esecuzione dei controlli di produzione:

  • Durezza dell'Acciaio per Utensili (Controllo dell'Usura Abrasiva): Le fibre di vetro sono altamente abrasive per le cavità in acciaio. Per prevenire un'usura rapida su porte e pareti della cavità, la divisione utensileria interna di Jucheng utilizza acciaio per utensili temprato (S136 o H13) trattato termicamente a 48–52 HRC, combinato con nitrurazione o rivestimenti anti-usura PVD.
  • Eliminazione delle Fibre Fluttuanti (Fibra Galleggiante): Se la temperatura dello stampo è fredda, la matrice polimerica congela troppo rapidamente, permettendo alle fibre di salire sullo strato superficiale (causando una superficie ruvida e biancastra). Utilizziamo temperature dinamiche elevate dello stampo (80°C–120°C / 176°F–248°F) per mantenere la matrice superficiale resinosa e lucida.
  • Gestione del Ritiro Anisotropo: Le resine caricate con vetro mostrano un basso ritiro lungo la direzione del flusso (0,15% a 0,3%) ma un ritiro significativamente maggiore perpendicolare al flusso (0,5% a 0,8%). Il nostro team di ingegneria conduce una rigorosa analisi DFM di 24 ore per ottimizzare il posizionamento delle porte e minimizzare la deformazione strutturale.
  • Compensazione della Temperatura di Fusione: I polimeri caricati con vetro mostrano un'elevata viscosità di fusione. Impostiamo temperature del cilindro da 10°C a 20°C superiori alle impostazioni standard del polimero di base per migliorare il flusso di fusione e proteggere la vite alternativa dalla fatica da taglio.

Principali Settori Applicativi per Componenti Stampati con GF

  • Gruppi propulsori automobilistici (certificati IATF 16949): Collettori di aspirazione, coperture del motore in testata, serbatoi d'acqua del radiatore, staffe strutturali, bracci tergicristallo e pedali dell'acceleratore.
  • Hardware Elettrico e Smart-Grid: Alloggiamenti per connettori per uso gravoso, involucri per contatori intelligenti, interruttori automatici, terminali per relè e bobine elettriche.
  • Macchinari industriali e per fluidi: Giranti per pompe dell'acqua, riduttori per uso gravoso, corpi valvola chimici industriali, alloggiamenti per utensili elettrici e giunti per tubi ad alta pressione.
  • Beni di consumo e per esterni: Pale per ventilatori ad alta rigidità, telai strutturali per elettrodomestici per uso gravoso, piattaforme per tosaerba e telai per attrezzature sportive dinamiche.

Proprietà dei materiali

Densità (PA66-GF30) 1,35 - 1,40 g/cm³
Resistenza a trazione a snervamento (PA66-GF30) 150 - 210 MPa
Allungamento a rottura in trazione 2.0 - 4.0 %
Modulo a flessione (PA66-GF30) 7.500 - 10.000 MPa
Resistenza all'urto Izod (con intaglio, 23°C) 80 - 130 J/m
Temperatura di fusione 260 - 265 °C
Temperatura di distorsione al calore (HDT @ 1,8 MPa) 230 - 250 °C
Ritiro di Stampaggio Lineare (Direzione di Flusso) 0.15 - 0.35 %
Ritiro di stampo lineare (direzione trasversale) 0.50 - 0.80 %
Rigidità dielettrica 20 - 28 kV/mm
Resistività di volume 1.0E+14 Ohm·cm
Dimensione massima del pezzo 1000 x 800 mm
Dimensione minima del pezzo 1 x 1 mm