
Fibre de verre (GF)

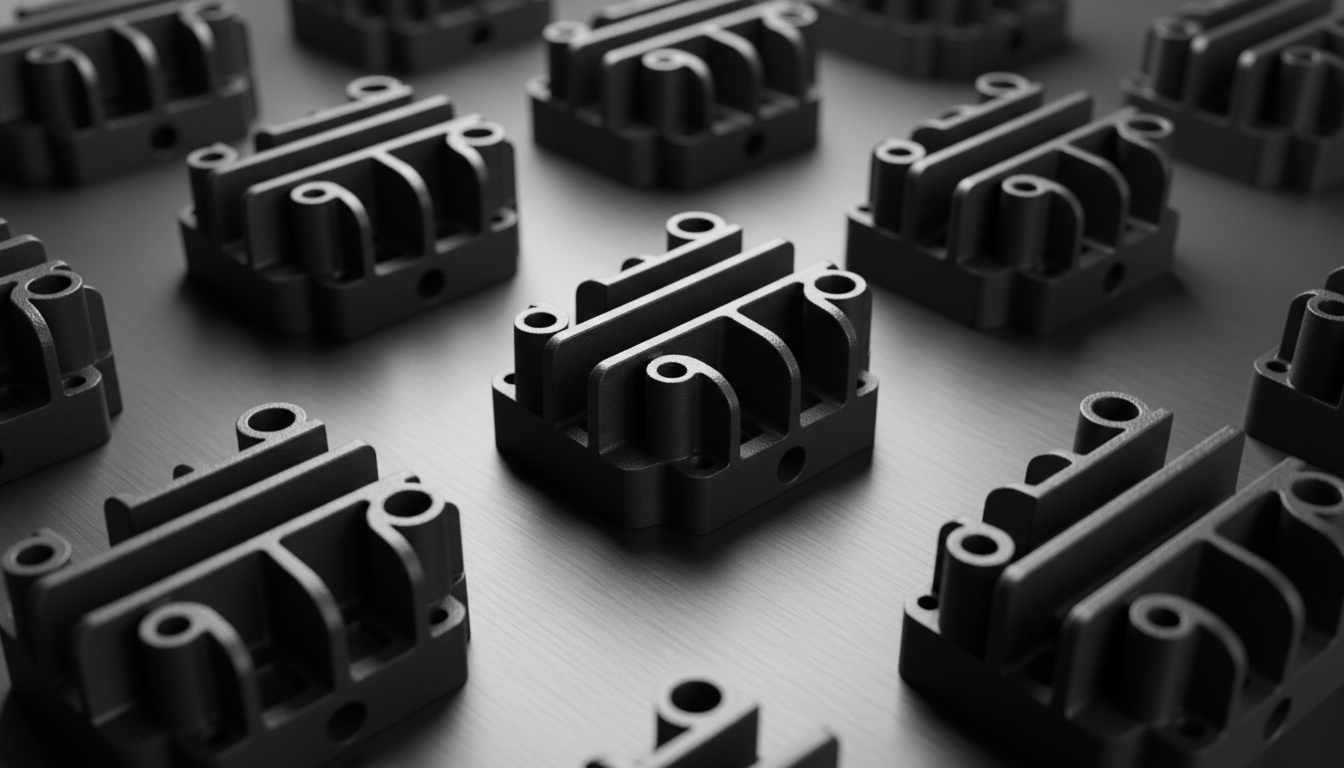
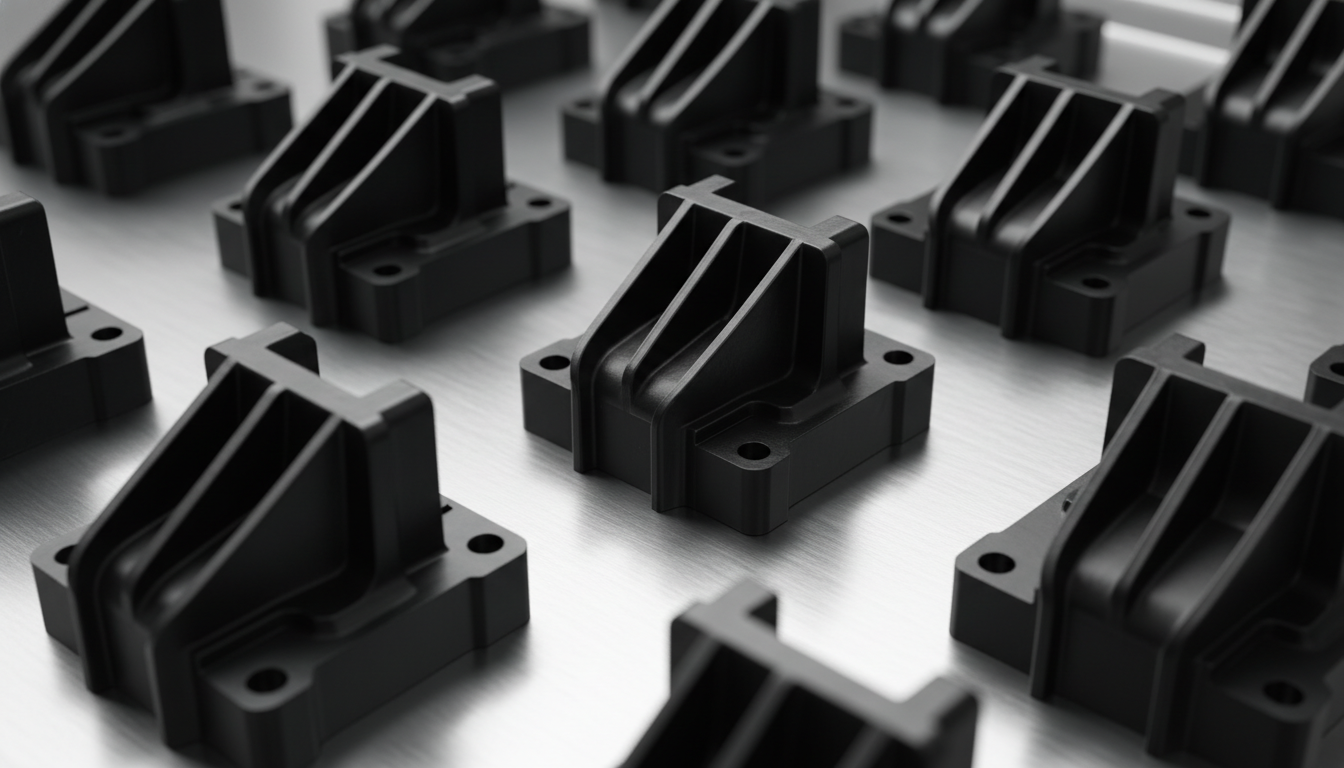
Les résines renforcées de fibres de verre (GF)—incorporant de 10 % à 50 % de fibres de verre dans des polymères de base comme le PA, le PBT, le PP et le PC—sont conçues pour remplacer les métaux moulés sous pression dans les applications structurelles portantes. L'ajout de fibres de verre augmente de manière exponentielle la résistance à la traction, le module de flexion et les températures de fléchissement sous charge (HDT), mais introduit une usure abrasive sévère des outils, un retrait anisotrope (provoquant le gauchissement) et le défaut cosmétique de " fibres flottantes ". Chez Jucheng Precision, un fabricant certifié ISO 9001 et IATF 16949, nous atténuons ces défis grâce à des aciers pour moules à haute dureté (H13/S136, 52 HRC), un dimensionnement spécialisé des seuils et des contrôles de température de moule sous pression. Nous fournissons une analyse DFM complète et gratuite sous 24 heures pour simuler l'orientation des fibres, garantissant des pièces à haute rigidité vérifiées par inspection CMM Zeiss.

Precision-injection-molded-PA66-GF30-structural-brackets-with-high-quality-textured-matte-finish-1

Nos matériaux disponibles

PA-BASF Ultramid A3EG10

Substitué aux alliages de zinc moulé sous pression et aux alliages d'aluminium structurels dans les composants structurels soumis à des contraintes mécaniques extrêmes et à des charges de fatigue élevées, l'Ultramid A3EG10 de BASF offre une solution sans compromis. Ce grade de polyamide 66 renforcé de fibres de verre à 50 % (PA66-GF50) offre une résistance à la traction massive à l'état sec (DAM) de 230 MPa et un module d'élasticité de 16 500 MPa, repoussant les limites de la performance structurelle des plastiques. Chez Jucheng Precision, un fabricant certifié ISO 9001 et IATF 16949, nous sommes spécialisés dans le moulage de haute précision de l'Ultramid A3EG10. En utilisant des outillages en acier H13 usinés par CNC 5 axes, nous contrôlons son retrait anisotrope (0,3 % parallèle, 0,7 % perpendiculaire) et empêchons les fibres flottantes en surface, garantissant des pièces structurelles sans défaut vérifiées par la MMT Zeiss.
LIRE LA SUITE

PC-SABIC Lexan 3412

Pour obtenir une rigidité structurelle semblable à celle du métal et une dilatation thermique exceptionnellement faible dans les boîtiers électriques et automobiles de haute précision sans ajouter de poids excessif, un composite spécialisé est nécessaire, ce que le Lexan 3412 de SABIC offre. Ce grade de polycarbonate renforcé de fibres de verre à 20 % (PC-GF20) offre un module de traction impressionnant de 5 500 MPa et une température de fléchissement sous charge (HDT) de 135 °C, garantissant une stabilité dimensionnelle extrême sous charge mécanique continue. Jucheng Precision, opérant sous les systèmes de qualité IATF 16949 et ISO 9001, se spécialise dans le moulage par injection de haute précision du Lexan 3412. En utilisant des outillages en acier inoxydable S136 usinés par CNC 5 axes et un refroidissement sous pression, nous contrôlons son retrait anisotrope (0,25 % à 0,45 %) et prévenons les défauts de fibres flottantes, livrant des composants structurellement parfaits vérifiés par CMM Zeiss.

LIRE LA SUITE

PPS-Toray Torelina A504FG

Remplacer le laiton lourd et l'aluminium moulé sous pression dans les systèmes de refroidissement automobiles modernes à haute température et les ensembles de pompes dynamiques sans compromettre la stabilité dimensionnelle nécessite un composite d'élite, que la qualité TORELINA™ A504FG de Toray fournit. Cette qualité de polysulfure de phénylène renforcé de fibres de verre 40% (PPS-GF40) offre un module de traction exceptionnel de 14 500 MPa et une température de fléchissement sous charge (HDT) extrême de 265 °C, garantissant une expansion thermique quasi nulle sous charge. Jucheng Precision, opérant sous les systèmes qualité IATF 16949 et ISO 9001, se spécialise dans le moulage par injection de haute précision du Torelina A504FG. Soutenus par des outillages en acier H13 usinés par CNC 5 axes, nous gérons ses tendances aux bavures à faible viscosité (jeux de ligne de joint inférieurs à 0,005 mm) et empêchons les fibres flottantes, garantissant des composants structurellement parfaits vérifiés par CMM Zeiss.

LIRE LA SUITE

Grades courants renforcés de fibres de verre que nous moulons

Nous traitons des composés chargés de fibres de verre à haute rigidité (allant de 10 % à 50 % de charge GF) utilisant divers polymères de base pour remplacer les alliages métalliques :

Classe renforcée GF Marque et qualité typiques Caractéristiques et avantages clés
PA66-GF30 / GF50
(Polyamide GF)
• DuPont Zytel 70G33L (33 % GF)
• BASF Ultramid A3EG6 (30 % GF)
• BASF Ultramid A3EG10 (50 % GF)
Résistance à la traction extrême, résistance au fluage exceptionnelle et température de fléchissement sous charge (HDT) jusqu'à 250 °C. Conçu pour remplacer l'aluminium moulé sous pression dans les supports de moteur, les collecteurs d'admission et les boîtiers d'outils électriques.
PBT-GF30
(Polyester GF)
• Sabic Valox 420 (30% GF)
• DuPont Crastin SK605 (30% GF)
• BASF Ultradur B4300G6 (30% GF)
Excellente isolation électrique et stabilité dimensionnelle combinées à une rigidité élevée. Minimise le gonflement lié à l'humidité. Parfait pour les connecteurs automobiles, les boîtiers de capteurs et les bobines.
PC-GF20 / GF30
(Polycarbonate GF)
• Sabic Lexan 3412 (20% GF)
• Covestro Makrolon 9415 (15% GF / FR)
Élève le module de traction et la résistance thermique du PC tout en conservant une bonne ténacité aux chocs et un faible retrait. Options ignifuges disponibles. Utilisé dans les cadres structurels électroniques et les boîtiers de compteurs externes.
PP-GF30 / GF40
(Polypropylène GF)
• Sabic PP Compound 30% GF
• LyondellBasell Hostacom 40% GF
Renforcement structurel économique. Offre une faible densité par rapport aux autres plastiques techniques GF tout en conservant une bonne rigidité. Spécifié pour les grandes portes intérieures automobiles et les pales de ventilateur.

Procédés de moulage applicables pour les résines GF

En raison de la viscosité élevée et de l'abrasivité des fibres de verre, des structures de processus d'outillage spécifiques sont recommandées :

Processus de moulage Adéquation du procédé et application
Moulage par injection standard Excellent. Très adapté aux boîtiers structurels, aux cadres porteurs, aux supports et aux carters de boîte de vitesses nécessitant une rigidité semblable à celle du métal.
Moulage par insertion Excellent. Il est fortement recommandé d'encapsuler des inserts filetés métalliques dans des composants structurels chargés de verre, protégeant ainsi les assemblages vissés du fluage.
Moulage par canal chaud Bon. Maintient les températures de fusion des polymères chargés de verre très visqueux, réduisant l'apparition de faiblesses au niveau des lignes de soudure.

Guide de traitement du moulage par injection de fibre de verre (GF)

L'ajout de fibres de verre modifie radicalement la viscosité de fusion et les comportements d'écoulement des polymères de base. L'exécution stricte des contrôles de fabrication est obligatoire :

  • Dureté de l'acier d'outillage (contrôle de l'usure abrasive) : Les fibres de verre sont très abrasives pour les cavités en acier. Pour prévenir l'usure rapide des points d'injection et des parois de cavité, la division d'outillage interne de Jucheng utilise de l'acier d'outillage trempé (S136 ou H13) traité thermiquement à 48-52 HRC, combiné à des revêtements de nitruration ou de PVD résistants à l'usure.
  • Élimination des fibres flottantes (fibres flottantes) : Si la température du moule est froide, la matrice polymère gèle trop rapidement, permettant aux fibres de remonter à la couche superficielle (provoquant une surface rugueuse et blanchâtre). Nous utilisons des températures de moule élevées et dynamiques (80°C-120°C / 176°F-248°F) pour maintenir la résine de surface matricielle et brillante.
  • Gestion du retrait anisotrope : Les résines chargées de verre présentent un faible retrait dans le sens de l'écoulement (0,15% à 0,3%) mais un retrait significativement plus élevé perpendiculairement à l'écoulement (0,5% à 0,8%). Notre équipe d'ingénierie effectue une analyse DFM rigoureuse de 24 heures pour optimiser l'emplacement des points d'injection et minimiser le gauchissement structurel.
  • Compensation de la température de fusion : Les polymères chargés de verre présentent une viscosité de fusion élevée. Nous réglons les températures du fourreau de 10°C à 20°C plus élevées que les réglages standard du polymère de base pour améliorer l'écoulement de la matière fondue et protéger la vis sans fin des contraintes de cisaillement.

Principaux secteurs d'application pour les composants GF moulés

  • Groupes motopropulseurs automobiles (certifiés IATF 16949) : Collecteurs d'admission, cache-culasses, réservoirs d'eau de radiateur, supports structurels, essuie-glaces et pédales d'accélérateur.
  • Matériel électrique et de réseau intelligent : Boîtiers de connecteurs robustes, boîtiers de compteurs intelligents, disjoncteurs, bornes de relais et bobines électriques.
  • Machines industrielles et hydrauliques : Turbines de pompes à eau, boîtes de vitesses robustes, corps de vannes chimiques industrielles, boîtiers d'outils électriques et raccords de tuyaux haute pression.
  • Produits de consommation et de plein air : Pales de ventilateur à haute rigidité, châssis d'appareils électroménagers robustes, plateaux de tondeuses à gazon et cadres d'équipements sportifs dynamiques.

Propriétés des matériaux

Densité (PA66-GF30) 1,35 - 1,40 g/cm³
Résistance à la traction au seuil d'écoulement (PA66-GF30) 150 - 210 MPa
Allongement à la rupture en traction 2.0 - 4.0 %
Module de flexion (PA66-GF30) 7 500 - 10 000 MPa
Résistance au choc Izod (entaillé, 23°C) 80 - 130 J/m
Température de fusion 260 - 265 °C
Température de fléchissement sous charge (HDT @ 1,8 MPa) 230 - 250 °C
Retrait au moulage linéaire (sens de l'écoulement) 0.15 - 0.35 %
Retrait au moulage linéaire (sens transversal) 0.50 - 0.80 %
Rigidité diélectrique 20 - 28 kV/mm
Résistivité volumique 1.0E+14 Ohm·cm
Taille maximale de pièce 1000 x 800 mm
Taille minimale de pièce 1 x 1 mm