
短い答え: 射出成形プラスチックへのUVコーティングの密着性は、コーティングの化学組成、基材表面、および前処理プロセスがシステムとして適合していない場合に、通常失敗します。正確な樹脂グレードと成形表面から始め、汚染や離型剤残留物を管理し、コーティングサプライヤーとともにプライマーや前処理を選択し、コーティングが完全に硬化およびコンディショニングされた後に密着性を検証してください。.
ここで、UVコーティング射出成形部品の密着性とは、成形プラスチック部品上で紫外線により硬化されたコーティングの密着性を意味します。UV硬化とUV耐候性は異なる特性です。コーティングはUV光の下で硬化しても、製品に必要な屋外耐久性を提供しない場合があります。両方を別々に指定してください。.
利用可能な仕上げ範囲については、当社の UVコーティングサービス およびより広範な プラスチック表面仕上げオプション. 製品固有の一例として、, SDC TechnologiesはPMMAおよびPC基材向けのプライマーフリー密着製品について説明しています; これは他のコーティング配合、グレード、または成形条件に対する性能を確立するものではありません。.
この記事では:
硬化と密着性を分けて考える
コーティングは乾燥して見え、硬く感じられても、基材に十分に結合していない場合があります。UV硬化はコーティングがどのように重合するかを示し、密着性は指定された荷重と環境下でプラスチックにどれだけよく付着し続けるかを示します。タックフリーの表面は許容できる結合強度の証明ではなく、硬化直後の密着性の良好な結果は、熱、湿気、洗浄薬品、または取り扱い後の性能を予測できない場合があります。.
生産前に、コーティングの目的を明確にしてください。耐傷性、光沢、色、化学的バリア、UV保護、または定義された組み合わせです。次に、コーティングをどこに適用するか、どの部分領域を未コーティングのままにする必要があるかを指定します。必要な厚さ、硬化線量、形状へのアクセス、検査方法は製品とコーティングの化学的性質によって異なる場合があるため、すべての部品に1つの設定が適合すると仮定するのではなく、コーティングサプライヤーから技術データとプロセスウィンドウを入手してください。.
基材の識別にも同等の精度が必要です。商用樹脂グレード、着色剤、充填剤または強化材、該当する場合はリサイクル含有率の状態、および離型剤や洗浄の慣行を記載します。「PC」や「ABS」のような一般的な表示は、濡れや結合形成に影響する配合の違いを隠す可能性があります。樹脂、顔料、サプライヤー、または成形条件が変更された場合は、密着性を再認定の課題として扱ってください。.
成形表面はコーティングシステムの一部です
表面汚染は、結果が不安定になる頻繁な原因です。シリコーン含有離型剤、取り扱い油、ほこり、包装残留物、洗浄剤の痕跡は、コーティングが期待どおりにプラスチックを濡らさない局所的な領域を生み出す可能性があります。洗浄工程は、樹脂と適合し、再現可能な表面を残すのに十分に制御されている場合にのみ有用です。プロセスが離型剤をそもそも許容するかどうかを確認してください。下流の洗浄がすべての残留物を除去すると仮定しないでください。.
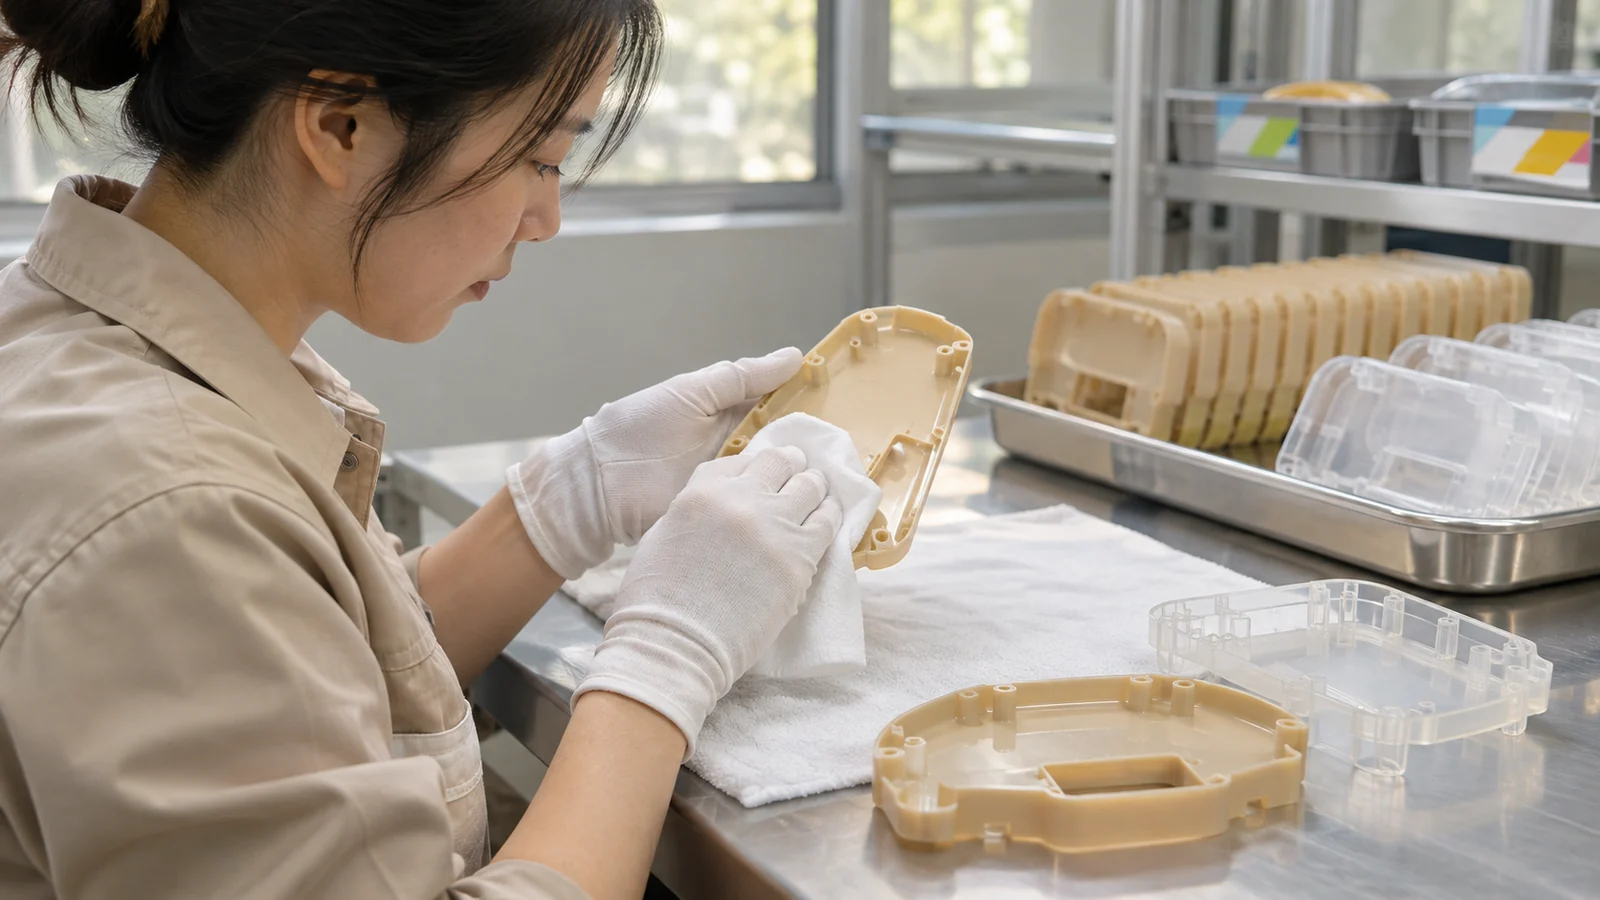
成形されたテクスチャと表面状態も重要です。テクスチャ加工されたキャビティは有効面積を増やす可能性がありますが、密着性が自動的に向上するわけではありません。フローライン、ウェルドライン、ガスマーク、ひけ、バニシング領域、または変動する光沢は、コーティングの外観や結合挙動に局所的な違いを生み出す可能性があります。意図されたコーティング領域のテクスチャを一貫させ、実用的な範囲で重要な装飾表面を通る急激な変化を避けてください。.
形状は、コーティングを均一に適用および硬化できるかどうかを決定します。深い凹部、狭いスロット、鋭い内角、影になる面は、広く開いたパネルとは異なるスプレーフィルムやUV露光を受ける可能性があります。計画されたコーティング方向で部品全体を検査してください。アクセスが制限されている場合は、設計を開放すべきか、コーティングプロセスで異なる方向を使用すべきか、または要件をアクセス可能な表面に限定すべきかを決定してください。.
化学的性質を変更する前に故障パターンを読む
| 観察されたパターン | 最初に調査すべきこと | 有用な比較 |
|---|---|---|
| 部品の大部分にわたる剥離 | 基材/コーティングの適合性、表面前処理、硬化条件 | 承認済み樹脂グレードと提案グレード |
| 小さな孤立したクレーターまたは裸の斑点 | 汚染、取り扱い、離型残留物、または洗浄の持ち越し | 清浄な管理サンプルと生産で取り扱われたサンプル |
| 凹部に集中する故障 | 形状を通じたスプレーアクセス、塗膜の膜厚、UV照射 | 同一セットアップにおける露出面と陰になる部位の比較 |
| コンディショニング後に密着性が低下する | 湿気、熱、薬品曝露、界面の耐久性 | 初期結果と規定のコンディショニング状態の比較 |
これらのパターンは診断上の手がかりであり、単一の根本原因を証明するものではありません。可能な場合は、制御された因子を一度に一つずつ変更し、サンプルのトレーサビリティを保持してください。樹脂、洗浄剤、プライマー、硬化条件など複数の変数が同時に変化した場合、合格または不合格という結果だけでは、実際に何が問題を解決したのかについてほとんど情報が得られません。.
代表的な密着性試験を構築する
- 量産を想定した成形品を使用する。. 実際の樹脂グレード、色、テクスチャ、ゲート位置、成形プロセスを含める。平板の試験片は化学的性質のスクリーニングには役立つが、完成品のすべての特徴を代表できるわけではない。.
- 塗装前の状態を管理する。. 部品の取り扱い、保管、洗浄、離型剤の移行防止の方法を記録する。サプライヤーのプロセスが要求する場合は、成形、前処理、塗装、硬化の間の最大時間を合意する。.
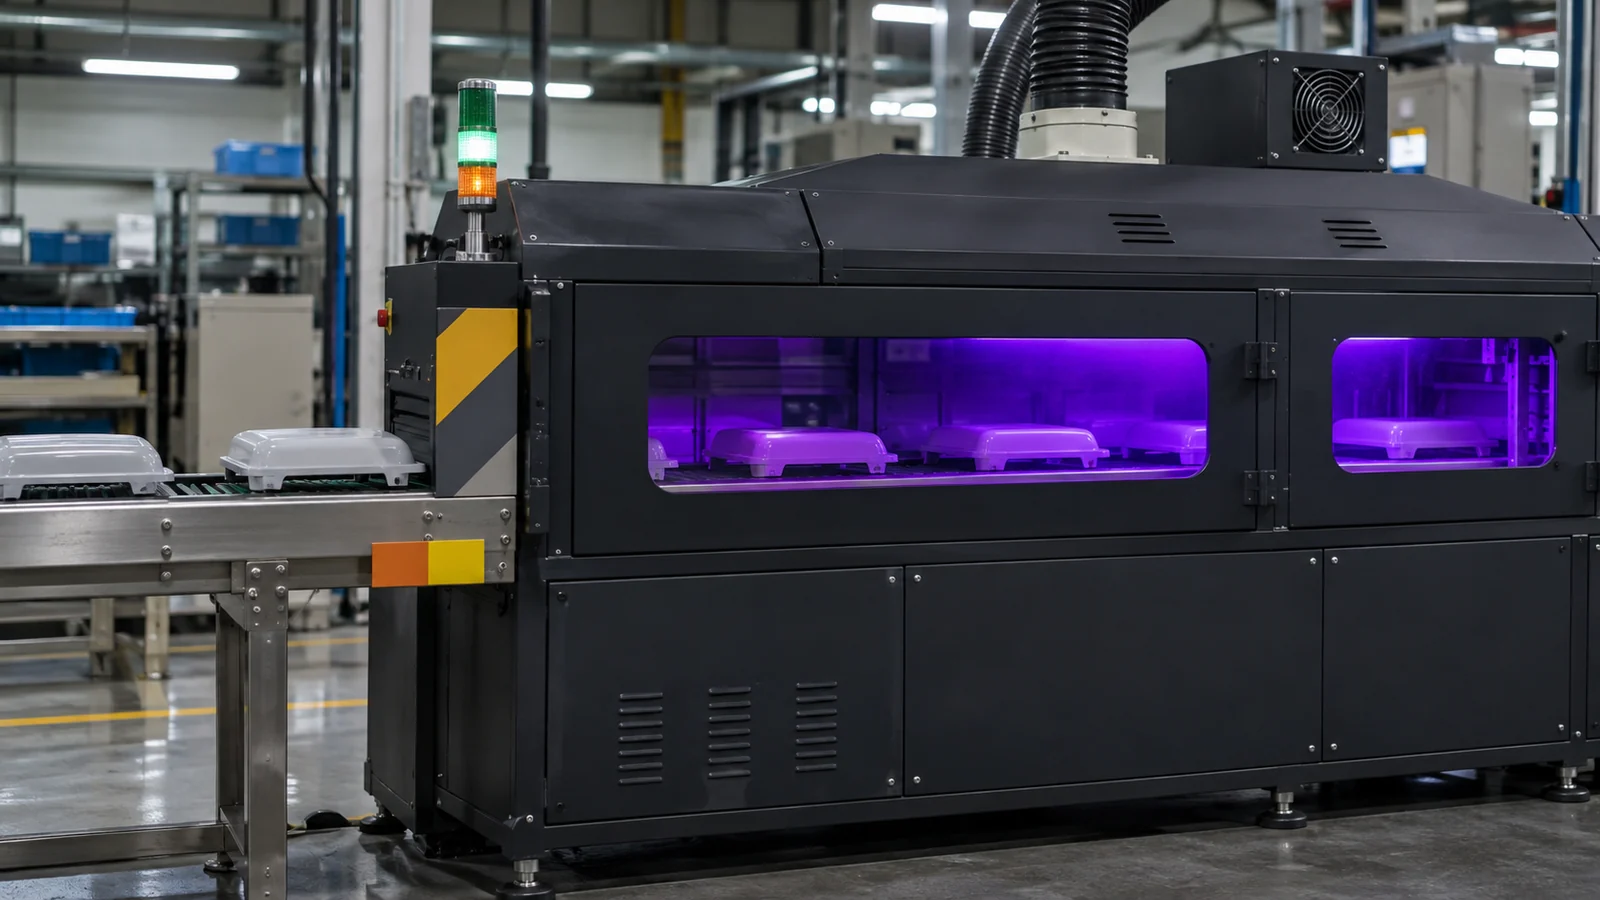
- 塗装プロセスをマッピングする。. プライマーまたは前処理、スプレーまたは塗布方法、塗膜の膜厚、部品の向き、UV硬化条件を特定する。到達困難な領域で硬化をどのように検証するかを確認する。.
- 試験と合否判定の基準点を定義する。. 密着方法と評価基準、試験時期、コンディショニング、および不合格基準を指定してください。承認時とその後の生産チェックには、同じ文書化された方法を使用してください。.
- 関連する曝露後に再確認してください。. 製品が熱、湿気、洗浄剤、摩耗、または日光にさらされる場合は、実際の使用状況を反映した曝露後にコーティング部品を試験してください。.
トレーサビリティが利用可能な場合は、部品の位置、キャビティ、材料ロットごとに結果を報告してください。平坦で清浄なクーポンでの単一の合格結果は、深いリブ、テクスチャー付きの見栄え面、および複数のコーティング方向を有する成形ハウジングの工程能力を確立するものではありません。.
よくある質問
UV硬化とは耐UV性を意味しますか?
いいえ。UV硬化とはコーティングの硬化メカニズムを指します。日光やその他のUV曝露に対する耐性は別個の性能要件であり、正確なコーティング、基材、および使用環境について確認する必要があります。.
プライマーは常に密着不良を解決しますか?
いいえ。プライマーは特定のコーティングと基材の組み合わせにおいて相溶性を改善する場合がありますが、汚染、不適合な樹脂グレード、不十分な硬化、またはアクセス困難な形状を確実に補うことはできません。サプライヤーのレビューと代表部品の試験を通じて選択してください。.
平坦な樹脂クーポンで密着性を試験できますか?
クーポンは初期スクリーニングに有用ですが、最終承認には量産を想定した成形形状を含めるべきです。テクスチャー、流動履歴、ゲート位置、リブ、凹部、および部品の取り扱いはすべて、完成部品が平坦なクーポンとは異なる挙動を示す要因となり得ます。.