
短い答え: 真空メタライゼーション向けのプラスチック部品は、成形ままの形状だけでなく、完成したコーティング表面を基準に設計してください。どの面に金属を付けるか、エッジや凹部をどのようにコーティングまたはマスキングするか、コーティング前の基材がどのような状態であるべきか、そしてコーティング厚さや取り扱いが嵌合にどう影響するかを明確にします。そのうえで、代表的な部品を用いて、コーティングスタック全体と合格基準を仕上げサプライヤーと確認してください。.
これらのプラスチック真空メタライゼーションの設計上の考慮事項は、射出成形プラスチック上の装飾用および機能外観の金属仕上げに適用されます。真空メタライゼーションは真空蒸着手法の一群であり、正確な金属層、前処理、プライマー、保護トップコートはサプライヤーのプロセスと製品要件によって異なります。「金属仕上げ」を完全な材料仕様または性能仕様として扱わないでください。.
該当するプロセスの範囲については、当社の 真空メタライゼーションサービス およびより広範な 表面仕上げオプション をご覧ください。 G.W.P.; のような仕上げプロバイダーは、装飾用プラスチックメタライゼーション向けの真空コーティングについて説明しています。選択したベンダーは、実際のスタックとお客様の部品に対する対応能力を確認する必要があります。.
この記事では:
金属外観に求められる要件を定義する
まず、仕上げが純粋に視覚的なものか、測定可能な機能も担うかを判断します。装飾用の光沢表面、部分メタライズされた反射板、シールド、導電領域では、必要なコーティング境界や試験が異なる場合があります。要求される外観、色、光沢、反射率、電気性能は、測定および合格判定が可能な場合にのみ規定してください。銀色の外観だけでは、部品が導電性であることや規定のバリア性能を備えていることを証明できません。.
CADモデル上で、コーティング領域、非コーティング領域、マスキング領域をマークします。主な視認方向と、組立後に隠れる可能性のある面を特定します。金属層をくっきりしたエッジで止める必要がある場合は、境界がどこにあるべきか、どの程度のばらつきが許容されるかを示します。図面上で精密に見えるラインでも、曲面の移行部や柔軟なマスクのエッジを越えて再現するのは難しい場合があります。.
また、視覚的な目標とサンプル承認方法を区別してください。金属表面は、照明の方向、視野角、周囲の色が変わると異なって見えることがあります。合意された条件下で物理的な参照部品を承認し、色や光沢を目視で判定するのか、計器で判定するのかを指定してください。最終承認において、キャリブレーションされていないモニター画像に依存することは避けてください。.
コーティングのアクセスを考慮した部品形状
真空蒸着およびそれを支えるコーティング工程では、部品を定められた向きでプロセスに供する必要があります。深いポケット、狭いスロット、鋭い入り隅、隠れた面は、直接露出する見栄え面とは異なる外観になる場合があります。部品がどのように治具に固定され、回転され、またはマスキングされるのか、また選択したプロセスでどの面が視線上の制約を受けるのかをサプライヤーに確認してください。.
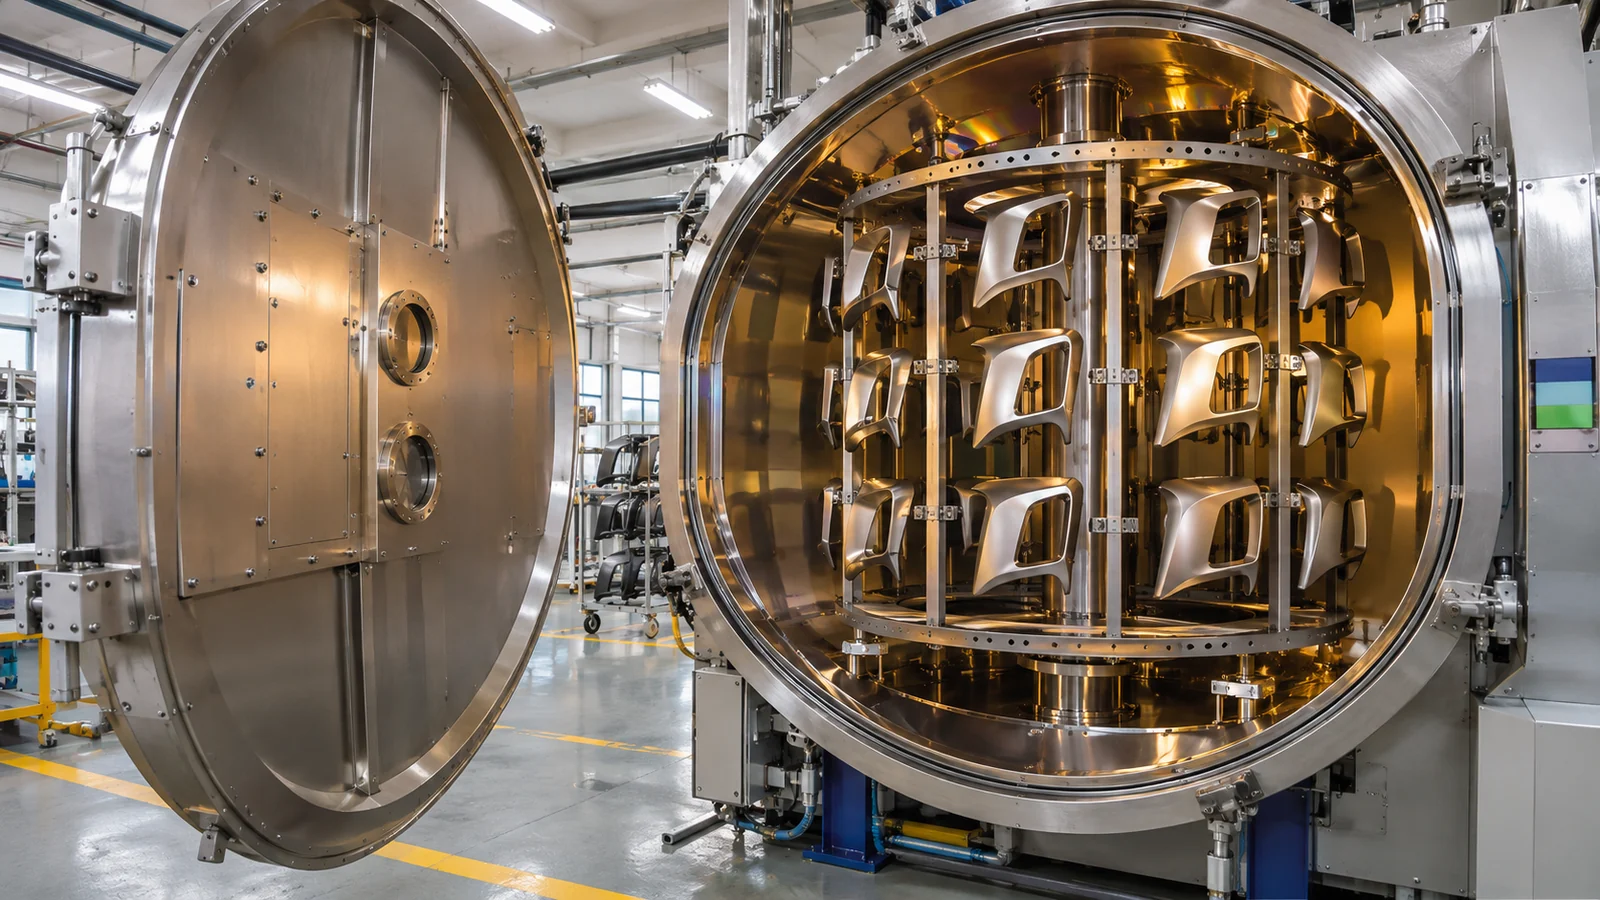
設計が許す限り、主要な見栄え面を開放したままにし、重要な金属境界を凹部の深い位置に配置しないでください。コーティングのセットアップがアクセスでき、検査が容易な遷移部を使用してください。機能上凹部が不可欠な場合は、その内部を金属化する必要があるのか、未コーティングのままでよいのか、あるいは別に指定した外観が必要なのかを決定してください。この答えは、マスク設計、治具、承認ゾーンに影響します。.
成形、コーティング、ハンドリング、組立を含む生産工程全体を考慮してください。繊細な高光沢面には、保護された載置面や治具用の非接触領域が必要になる場合があります。クリップ、スナップ、ねじボス、圧入機能は、コーティングされた界面に配置されたり、組立中に基材を撓ませたりすると、コーティングを損傷する可能性があります。部品を確定する前に、組立モデル上でそれらの接触面を確認してください。.
| 部品の詳細 | コーティングサプライヤーへの質問 | 設計上の対応 |
|---|---|---|
| 深い凹部 | プロセスは必要な内部面をコーティングし、検査できますか? | 必要な被覆範囲を定義するか、その領域を外観ゾーンの外に置く |
| コーティングエッジ | 境界はどのようにマスキングされ、どのようなエッジのばらつきが許容されますか? | 境界を安定したアクセス可能な遷移部に配置する |
| スナップまたは圧入 | 組立応力により、コーティング領域にひび割れ、擦り傷、変形が生じますか? | 実用的な範囲で、高ひずみの接触部を重要なコーティング面から遠ざける |
| 大きな見せ面 | 治具は跡を残さずにどのように支持するのか? | モデル内で許容される支持・取扱いゾーンを特定する |
基材と界面を保護する
最終的な外観は、金属層の下にある成形表面と、プライマーまたはベースコートの影響を反映する。ひけ、フローマーク、ウェルドライン、傷、指紋、離型剤残留物、テクスチャのばらつきは、目に見えたまま残ったり、コーティングシステムに影響を与えたりする可能性がある。反射仕上げでは、表面品質のわずかな変化がより見えやすくなる場合がある。許容される成形基材の状態を、コーティング外観とは別に定義すること。.
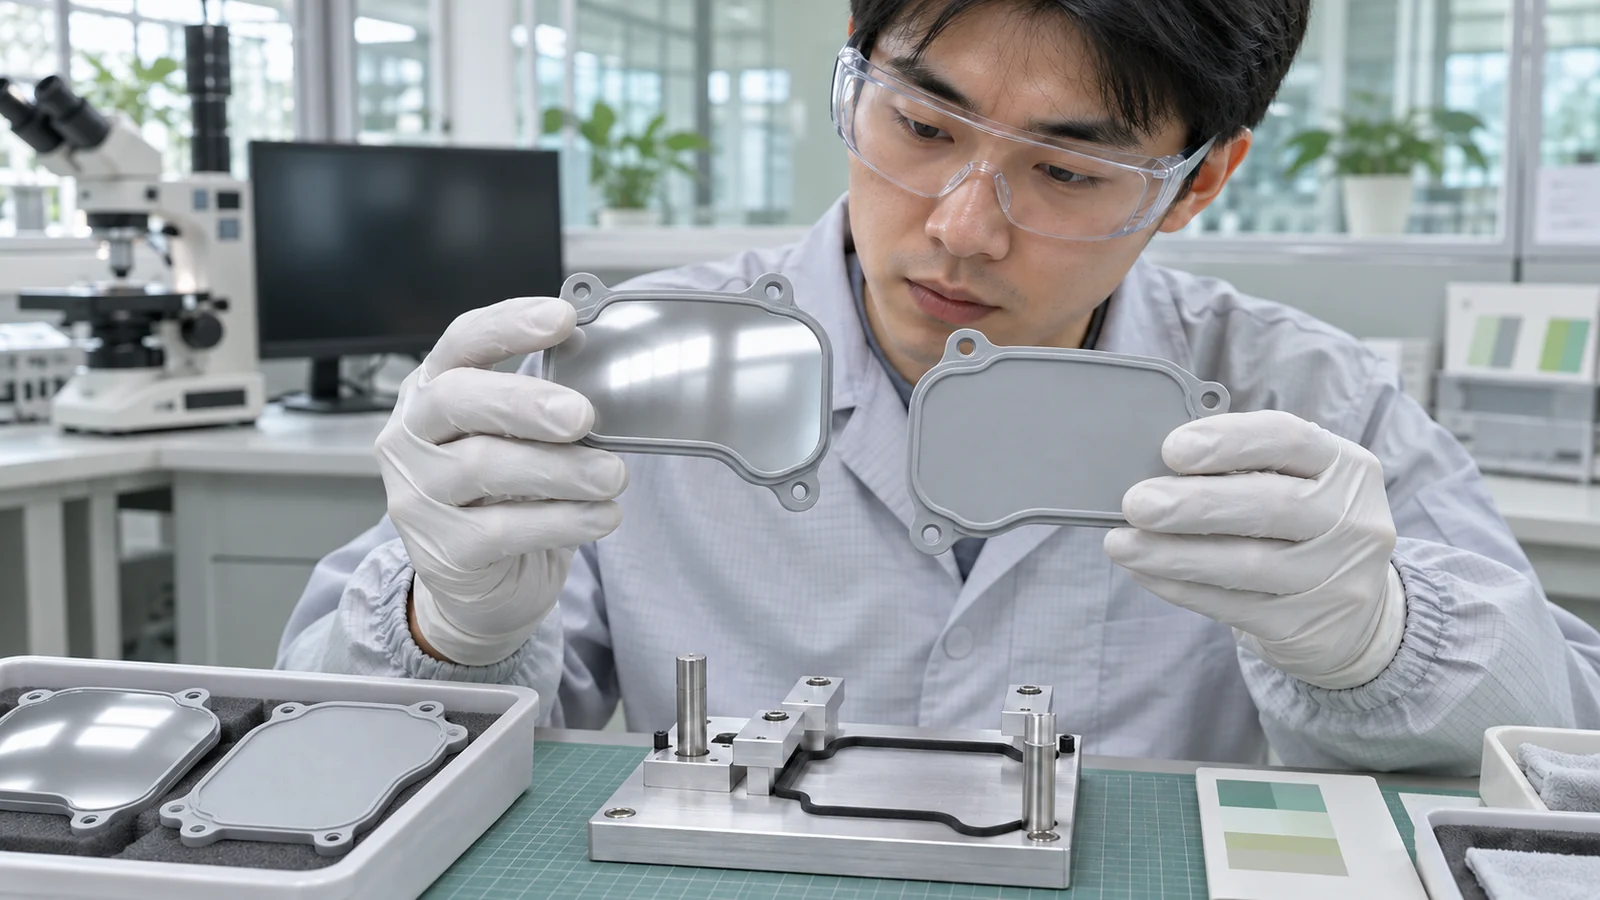
樹脂の選択は、完全な仕上げシステムおよび製品の使用環境と適合していなければならない。コーティングサプライヤーは、成膜前に洗浄、表面活性化、プライマーまたはレベリング層を使用し、その後保護トップコートを塗布する場合がある。この順序はサプライヤー固有であるため、選択した樹脂グレード、顔料、成形テクスチャ、温度曝露と適合するかを確認すること。あるポリマーグレードで認定されたプロセスが、別のグレードにも自動的に適用できると仮定してはならない。.
嵌合および外観の界面においてコーティングを考慮すること。各成膜層が薄くても、プライマーと保護層はエッジの鮮明さ、開口部のクリアランス、嵌合面、反射外観に影響を与える可能性がある。サプライヤーのコーティング膜厚範囲と公差寄与を確認し、コーティング前、コーティング後、または組立後に測定すべき寸法を特定すること。正しいデータム方式は、部品とその機能界面によって異なる。.
実部品で仕上げを認定する
- 仕上げマップをリリースする。. 管理された3Dモデル上に見せ面、マスキングゾーン、機能接触領域、境界、検査位置をマークする。.
- コーティングスタックを合意する。. 該当する場合、基材グレード、表面処理、プライマーまたはベースコート、成膜層、保護トップコートを記録する。各材料およびプロセス変更の責任サプライヤーを特定する。.
- 代表的な成形サンプルを作製する。. 実際のテクスチャ、ゲート位置、形状、成形条件を含めること。手研磨した平板プレートは外観をスクリーニングできるが、すべての成形特徴を代表することはできない。.
- 関連する使用条件をテストします。. 摩耗、洗浄、湿度、温度、密着性、または電気的試験は、製品要件に対応する場合にのみ選択してください。試験方法、場所、合格基準を試行前に定義してください。.
- 組立と取り扱いを確認します。. 通常の固定、梱包、組立作業の後に部品を検査します。ルーズサンプルとして合格する仕上げでも、クリップ、嵌合エッジ、接触点では脆弱なままである可能性があります。.
試行で欠陥が確認された場合は、それがどこで発生するか、またそれが形状、金型キャビティ、治具の向き、またはマスキング境界に沿って生じるかを記録してください。これにより、設計上のアクセス問題と、基材の状態やコーティングプロセスのばらつきを区別しやすくなります。可能な場合は一度に1つの主要因子のみを変更し、次の試行がチームにとって学びになるようにしてください。.
よくある質問
真空蒸着はプラスチック部品を導電性にしますか?
自動的にはそうなりません。装飾的な金属外観と電気伝導性は別個の要件です。導電性やシールド性が必要な場合は、必要な測定方法を指定し、意図する表面と形状でコーティングシステムを検証してください。.
成形部品のすべての表面を金属化できますか?
被覆範囲は、成膜方法、部品の向き、形状、マスキング、コーティングの順序によって異なります。深いまたは隠れたフィーチャーは均一にコーティングすることが難しい場合があります。金型製作前に、サプライヤーにCADモデルを確認してもらい、アクセス可能な領域、制限された領域、マスキング領域を特定してもらってください。.
コーティングは成形痕を隠しますか?
そう仮定しないでください。反射性の仕上げは基材のばらつきをより目立たせる可能性があり、欠陥が密着性やコーティングの均一性にも影響する場合があります。コーティング前に成形表面の基準を合意し、量産意図サンプルを検査してください。.