
Risposta breve: Progettare le parti in plastica per la metallizzazione sottovuoto considerando la superficie rivestita finita, non solo la geometria grezza dello stampaggio. Definire quali facce ricevono il metallo, come verranno rivestiti o mascherati bordi e incavi, quale aspetto deve avere il substrato prima del rivestimento e come lo spessore del rivestimento e la movimentazione influenzano l'accoppiamento. Quindi confermare l'intero stack di rivestimento e i criteri di accettazione con il fornitore di finitura su parti rappresentative.
Queste considerazioni di progettazione per la metallizzazione sottovuoto della plastica si applicano alle finiture metalliche decorative e dall'aspetto funzionale su plastica stampata a iniezione. La metallizzazione sottovuoto è una famiglia di approcci di deposizione sottovuoto; lo strato metallico esatto, il pretrattamento, il primer e la vernice protettiva finale dipendono dal processo del fornitore e dal requisito del prodotto. Non trattare la “finitura metallica” come una specifica completa di materiale o di prestazione.
Consultare il nostro servizio di metallizzazione sottovuoto e l'ambito più ampio opzioni di finitura superficiale per l'ambito di processo pertinente. Un fornitore di finitura come G.W.P. descrive il rivestimento sottovuoto per la metallizzazione decorativa della plastica; il fornitore scelto dovrebbe confermare lo stack effettivo e la capacità per la vostra parte.
In questo articolo:
- Definire cosa deve fare l'aspetto metallico
- Conformare la parte per l'accesso al rivestimento
- Proteggere il substrato e le interfacce
- Qualificare la finitura sulla parte reale
- Domande frequenti
Definire cosa deve fare l'aspetto metallico
Per prima cosa decidere se la finitura è puramente visiva o se svolge anche una funzione misurabile. Una superficie brillante decorativa, un riflettore parzialmente metallizzato, uno schermo o un'area conduttiva possono richiedere confini di rivestimento e test diversi. Specificare l'aspetto, il colore, la brillantezza, la riflettività o le prestazioni elettriche richieste solo dove possono essere misurati e accettati. Un aspetto argentato da solo non prova che una parte sia conduttiva o fornisca una barriera specificata.
Contrassegnare sul modello CAD le regioni rivestite, non rivestite e mascherate. Identificare la direzione di osservazione principale e le facce che potrebbero essere nascoste dopo l'assemblaggio. Se uno strato metallico deve terminare su un bordo netto, indicare dove deve trovarsi il confine e quanta variazione è accettabile. Una linea che appare precisa su un disegno può essere difficile da riprodurre su una transizione curva o su un bordo di maschera flessibile.
Distinguere inoltre l'obiettivo visivo dal metodo di approvazione del campione. Le superfici metalliche possono apparire diverse al variare della direzione dell'illuminazione, dell'angolo di osservazione e dei colori circostanti. Approvare un pezzo di riferimento fisico in condizioni concordate e specificare se il colore o la lucentezza sono valutati visivamente o con uno strumento. Evitare di affidarsi a un'immagine su monitor non calibrato per l'accettazione finale.
Progettare la forma del pezzo per l'accesso alla verniciatura
La deposizione sotto vuoto e le relative fasi di verniciatura di supporto richiedono che il pezzo sia presentato al processo in un orientamento definito. Cavità profonde, fessure strette, spigoli rientranti acuti e superfici nascoste possono ricevere un aspetto diverso rispetto alla superficie visibile direttamente esposta. Chiedere al fornitore come il pezzo viene fissato, ruotato o mascherato e quali superfici sono limitate dalla linea di vista nel processo selezionato.
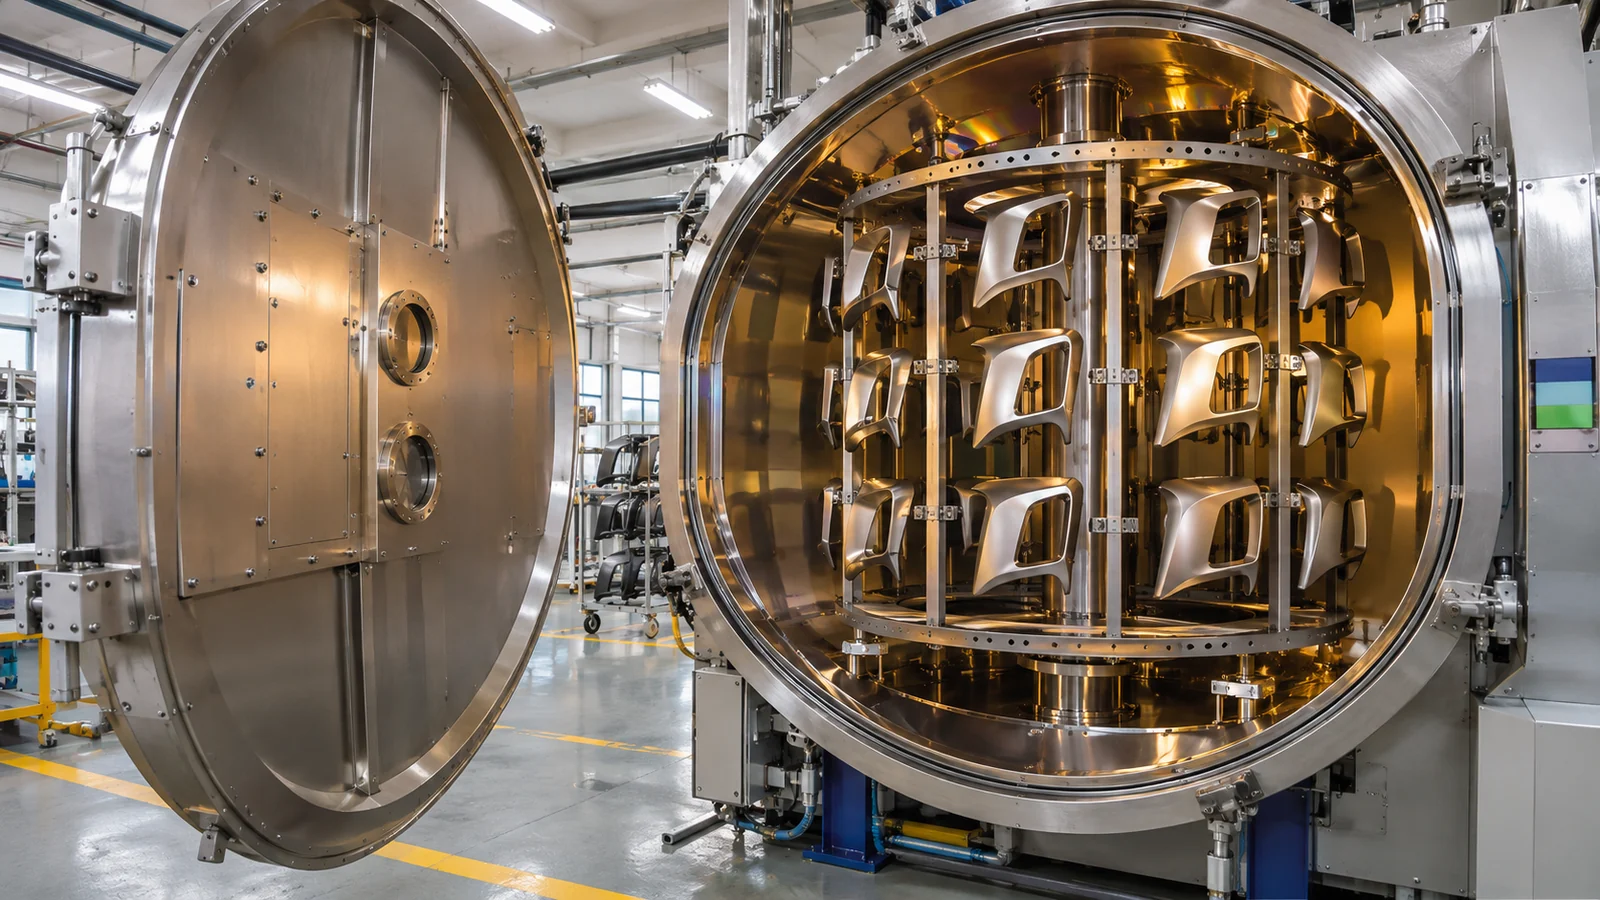
Dove il progetto lo consente, mantenere aperta la superficie visibile principale ed evitare di collocare un confine metallico critico in profondità all'interno di un incavo. Utilizzare transizioni accessibili all'allestimento della verniciatura e facili da ispezionare. Se un incavo è essenziale per la funzione, decidere se il suo interno debba essere metallizzato, possa rimanere non verniciato o necessiti di un aspetto specificato diverso. La risposta influisce sulla progettazione della mascheratura, sui fissaggi e sulle zone di accettazione.
Considerare l'intera sequenza produttiva, inclusi stampaggio, verniciatura, movimentazione e assemblaggio. Una superficie delicata ad alta lucentezza può richiedere una superficie di appoggio protetta o una zona senza contatto per i fissaggi. Un elemento a clip, a scatto, una boccola per vite o un accoppiamento a pressione possono danneggiare una verniciatura se collocati su un'interfaccia verniciata o se flettono il substrato durante l'assemblaggio. Rivedere tali superfici di contatto sul modello di assemblaggio prima di congelare il pezzo.
| Dettaglio del pezzo | Domanda per il fornitore della verniciatura | Azione di progettazione |
|---|---|---|
| Incavo profondo | Il processo può verniciare e ispezionare la superficie interna richiesta? | Definire la copertura richiesta o lasciare l'area al di fuori della zona estetica |
| Bordo di verniciatura | Come viene mascherato il confine e quale variazione del bordo è fattibile? | Collocare il confine su una transizione stabile e accessibile |
| A scatto o a pressione | Lo stress di assemblaggio può causare cricche, graffi o deformazioni sulla zona rivestita? | Mantenere i contatti ad alta sollecitazione lontani dalle superfici rivestite critiche ove possibile |
| Ampia superficie in vista | Come la supporteranno gli attrezzi di fissaggio senza lasciare segni? | Identificare nel modello le zone consentite per supporto e manipolazione |
Proteggere il substrato e le interfacce
L'aspetto finale riflette la superficie stampata al di sotto dello strato metallico e di eventuali primer o vernici di fondo. Ritiri, linee di flusso, linee di saldatura, graffi, impronte digitali, residui di distaccante e variazioni di texture possono rimanere visibili o influire sul sistema di rivestimento. Una finitura riflettente può rendere più facilmente visibili piccole variazioni nella qualità superficiale. Definire la condizione ammissibile del substrato stampato separatamente dall'aspetto del rivestimento.
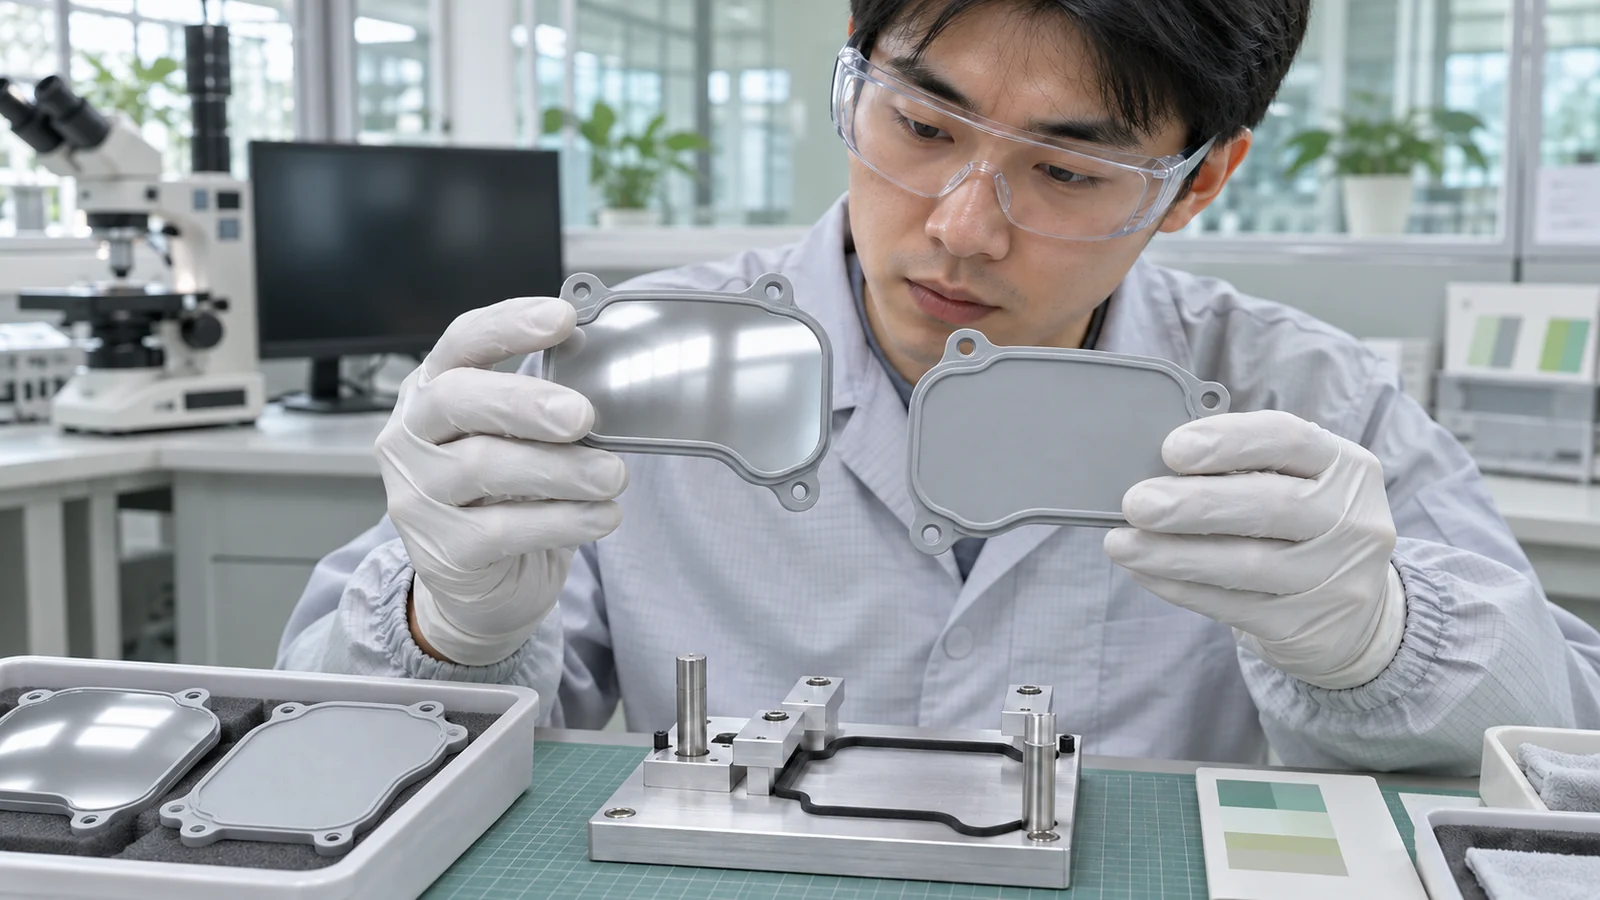
La scelta della resina deve essere compatibile con il sistema di finitura completo e con l'ambiente di servizio del prodotto. Un fornitore di rivestimenti può utilizzare pulizia, attivazione superficiale, primer o uno strato livellante prima della deposizione, quindi applicare una vernice protettiva trasparente. La sequenza è specifica del fornitore; verificare che sia compatibile con la classe di resina scelta, il pigmento, la texture stampata e l'esposizione alla temperatura. Non dare per scontato che un processo qualificato su una classe di polimero si trasferisca automaticamente a un'altra.
Tenere conto del rivestimento nelle interfacce di accoppiamento e di aspetto. Anche quando ogni strato depositato è sottile, primer e strati protettivi possono influire sulla definizione dei bordi, sul gioco delle aperture, sulle facce di accoppiamento e sull'aspetto riflettente. Richiedere al fornitore l'intervallo di spessore del rivestimento e il contributo di tolleranza, quindi individuare le dimensioni che devono essere misurate prima del rivestimento, dopo il rivestimento o dopo l'assemblaggio. Lo schema di riferimenti corretto dipende dal pezzo e dalle sue interfacce funzionali.
Qualificare la finitura sul pezzo reale
- Rilasciare una mappa della finitura. Contrassegnare superfici in vista, zone mascherate, aree di contatto funzionali, confini e punti di ispezione su un modello 3D controllato.
- Concordare lo stack di rivestimento. Registrare la classe del substrato, la preparazione superficiale, il primer o la vernice di fondo, lo strato depositato e la vernice protettiva trasparente, a seconda dei casi. Identificare quale fornitore è responsabile di ciascun materiale e di ciascuna modifica di processo.
- Realizzare campioni stampati rappresentativi. Includere la texture reale, la posizione del punto di iniezione, la geometria e le condizioni di stampaggio. Una placca piatta lucidata a mano può mascherare l'aspetto ma non può rappresentare tutte le caratteristiche stampate.
- Verificare le condizioni d'uso pertinenti. Selezionare prove di abrasione, pulizia, umidità, temperatura, adesione o elettriche solo quando corrispondono ai requisiti del prodotto. Definire metodo di prova, posizioni e criteri di accettazione prima della prova.
- Verificare assemblaggio e movimentazione. Ispezionare i pezzi dopo le normali operazioni di attrezzaggio, imballaggio e assemblaggio. Una finitura che supera il controllo come campione sfuso può comunque essere vulnerabile in corrispondenza di clip, bordi di accoppiamento o punti di contatto.
Quando una prova evidenzia un difetto, registrare dove si verifica e se segue la geometria, la cavità dello stampo, l'orientamento dell'attrezzatura o il confine mascherato. Ciò aiuta a distinguere un problema di accessibilità progettuale da una condizione del substrato o da una variazione del processo di rivestimento. Modificare un fattore principale alla volta, ove possibile, affinché la prova successiva insegni qualcosa al team.
Domande Frequenti
La metallizzazione sottovuoto rende conduttivo un pezzo in plastica?
Non automaticamente. L'aspetto metallico decorativo e la conduttività elettrica sono requisiti separati. Se è necessaria conduttività o schermatura, specificare la misurazione richiesta e validare il sistema di rivestimento sulle superfici e sulla geometria previste.
È possibile metallizzare ogni superficie di un pezzo stampato?
La copertura dipende dal metodo di deposizione, dall'orientamento del pezzo, dalla geometria, dalla mascheratura e dalla sequenza di rivestimento. Le caratteristiche profonde o nascoste possono essere difficili da rivestire in modo uniforme. Chiedere al fornitore di esaminare il modello CAD e di identificare le aree accessibili, limitate e mascherate prima dell'attrezzaggio.
Il rivestimento nasconderà i segni di stampaggio?
Non darlo per scontato. Le finiture riflettenti possono rendere più visibile la variazione del substrato, e i difetti possono anche compromettere l'adesione o l'uniformità del rivestimento. Concordare lo standard della superficie stampata prima del rivestimento e ispezionare campioni rappresentativi della produzione.