
La progettazione pelle-nucleo per lo stampaggio a co-iniezione parte dalla funzione che ciascun materiale deve svolgere. La pelle può definire l'aspetto, il contatto chimico, l'usura o la superficie rivolta all'utente; il nucleo può contribuire alla struttura, a un contenuto riciclato o a basso costo specificato, oppure a una zona di materiale contrastante. Se questi ruoli non sono espliciti, è difficile decidere dove debba collocarsi l'interfaccia, cosa debba rimanere coperto e come validare il pezzo finito.
Progettare l'interfaccia come un confine funzionale, non come una linea decorativa. La sua posizione e stabilità dipendono dall'abbinamento dei materiali, dalla geometria, dalla strategia di iniezione, dal percorso di flusso e dalla sequenza utilizzata per introdurre ciascun materiale. Il CAD può mostrare l'intento, ma sono necessari campioni stampati per verificare ciò che il processo produce.
Principio fondamentale: definire la funzione della pelle, le zone protette, la funzione del nucleo e la posizione accettabile dell'interfaccia prima di ottimizzare lo stampo o il processo. Poi testare aspetto e prestazioni su una geometria rappresentativa.
In questo articolo:
- Assegnare una funzione chiara a ciascun materiale
- Mappare la copertura e le zone senza sfondamento
- Modellare il pezzo attorno all'interfaccia
- Trattare la strategia di iniezione e di flusso come input di progettazione
- Validare l'effettivo confine pelle-nucleo
- FAQ
1. Assegnare una funzione chiara a ciascun materiale
Partire dai requisiti, non da un abbinamento di materiali preferito. Dichiarare ciò che la pelle deve fare: soddisfare uno standard di colore o texture, entrare in contatto con un fluido, resistere all'usura, fornire una superficie di adesione o proteggere il nucleo dall'ambiente. Dichiarare separatamente ciò che apporta il nucleo. Se il nucleo non ha uno scopo funzionale o economico definito, la maggiore complessità del processo potrebbe non essere giustificata.
Verificare l'abbinamento per compatibilità e idoneità al processo utilizzando i dati del fornitore e una revisione ingegneristica. La compatibilità non è una proprietà unica sì/no; le evidenze rilevanti dipendono dalla funzione dell'interfaccia, dall'ambiente di servizio e dal processo. Un pezzo che necessita solo di due colori visibili è diverso da uno che dipende da un legame portante.
Definire cosa accade in corrispondenza di bordi, aperture, boss e intagli. Il nucleo può essere esposto su un bordo nascosto? La pelle deve avvolgere una superficie di tenuta? Verranno eseguite operazioni di rifilatura o lavorazione meccanica dopo lo stampaggio? Queste decisioni influenzano il confine di progettazione e i criteri di ispezione.
2. Mappare la copertura e le zone senza sfondamento
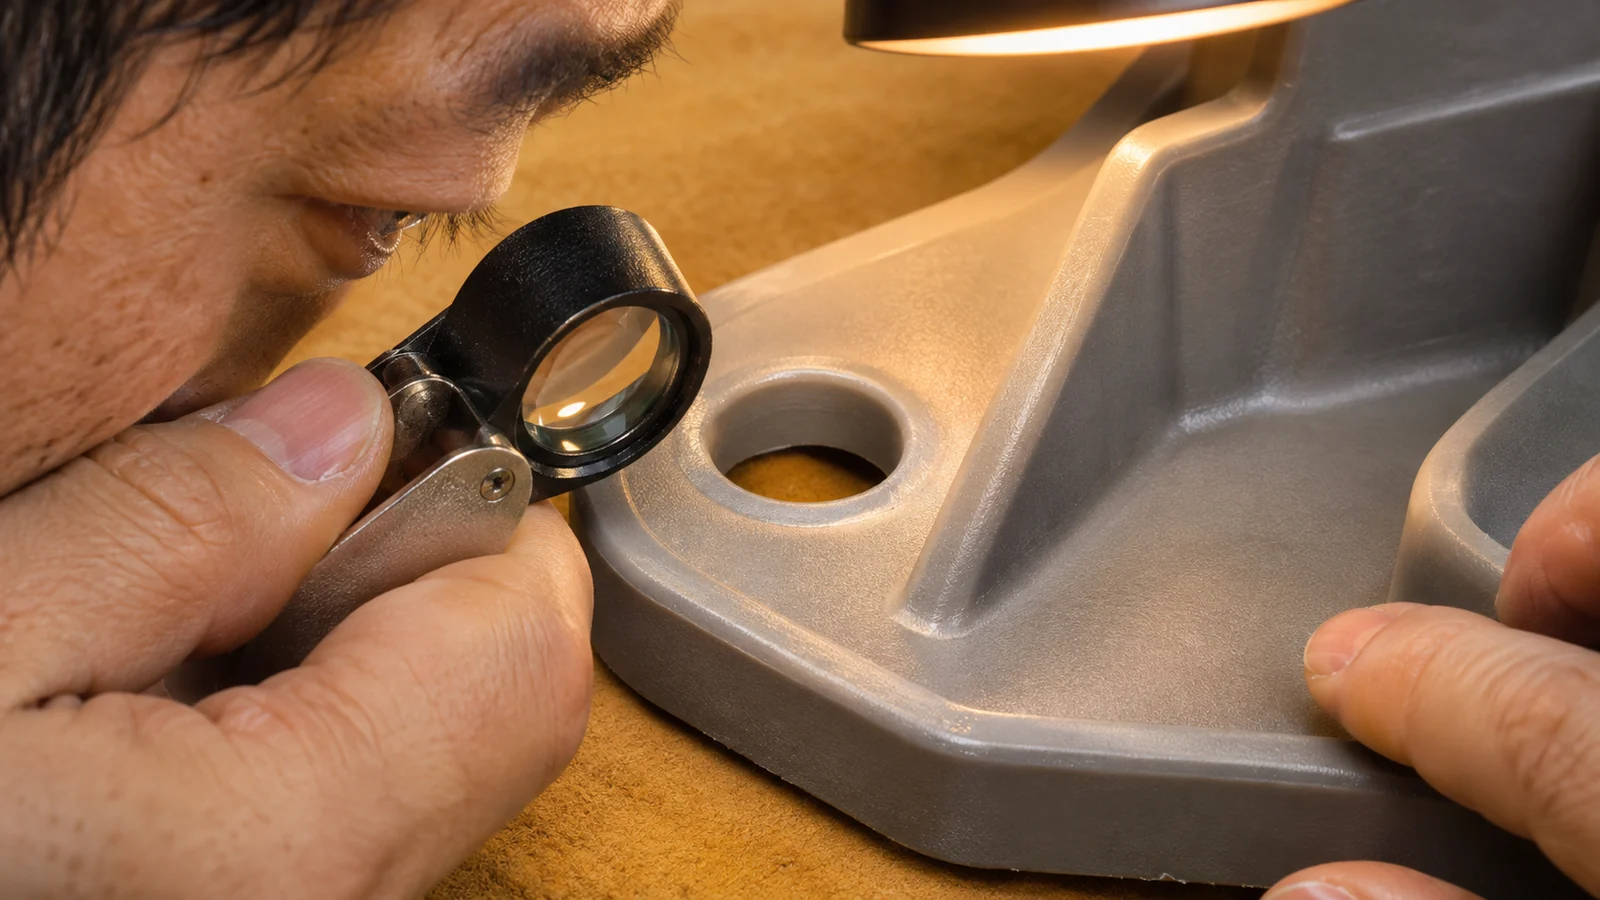
Contrassegnare le aree in cui è richiesta la pelle e quelle in cui è accettabile una variazione limitata. Identificare le superfici a vista, le interfacce di tenuta, le aree di contatto con le mani e le zone in cui l'esposizione del nucleo influirebbe sulla funzione. La “copertura completa della pelle” è difficile da ispezionare se non vengono definite le aree richieste e il metodo di accettazione.
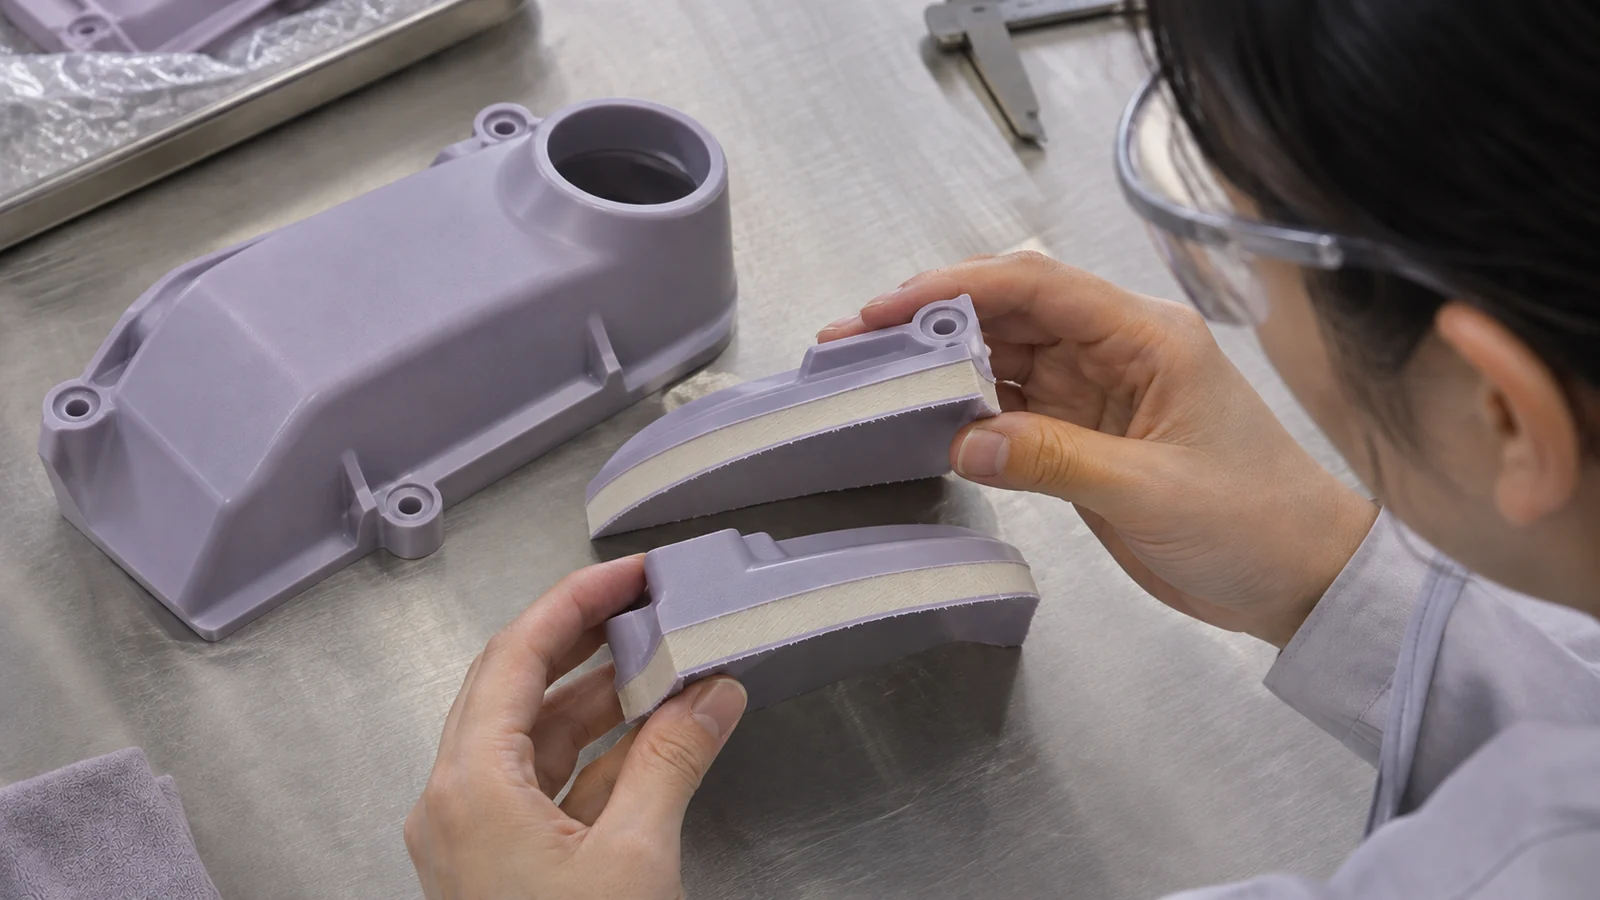
Per i confini critici, specificare una posizione dell'interfaccia accettabile o una condizione di esposizione verificabile sul pezzo stampato. Ciò può comportare uno standard visivo, la sezione di campioni o un altro metodo di ispezione concordato. Scegliere in base al rischio: un alloggiamento estetico e un componente strutturale possono richiedere prove diverse.
Pianificare le transizioni attorno a fori, nervature, boss e sezioni sottili. Queste caratteristiche possono reindirizzare il flusso e rendere la copertura locale diversa da quella di una parete ampia. Una provetta piatta può selezionare i materiali, ma non può stabilire come si comporta la pelle attorno alla geometria reale.
3. Modellare il pezzo attorno all'interfaccia
Mantenere la geometria leggibile per il flusso del materiale e l'attrezzatura. Variazioni brusche di spessore, colli stretti, tasche isolate e lunghe distanze di flusso possono complicare il controllo dell'interfaccia. Ove possibile, utilizzare transizioni graduali ed evitare di collocare un confine critico dove la geometria crea già una condizione di flusso difficile.
Esaminare nervature e boss come parte della mappa di copertura. Se il nucleo deve rimanere nascosto, confermare se il requisito include i bordi delle caratteristiche e le pareti laterali, non solo la faccia ampia. Se il pezzo necessita di un montaggio solido, specificare come tale regione si rapporta a pelle e nucleo. Verificare il risultato con lo stampo e la sequenza effettivi.
Tenere in considerazione l'assemblaggio e le operazioni secondarie. Una vite, un inserto, una saldatura, una rifilatura o un'apertura lavorata possono esporre il nucleo dopo lo stampaggio. Identificare precocemente queste operazioni e decidere se il confine esposto è accettabile.
4. Trattare la strategia di iniezione e di flusso come input di progettazione
La posizione del punto di iniezione influenza il modo in cui i materiali entrano e si muovono attraverso la cavità. Il punto di iniezione preferito non è determinato solo dall'aspetto; considerare insieme distanza di riempimento, movimento dell'interfaccia, linee di saldatura, sfiato e superfici funzionali. Spostare un punto di iniezione può migliorare un'area spostando un confine altrove, quindi valutare l'intero percorso.
Prima del rilascio dello stampo, allinearsi su ciò che il processo deve mantenere stabile: sequenza dei materiali, preparazione, procedura di avvio o spurgo e output visivi o funzionali critici. Non redigere un piano di controllo attorno a un'unica impostazione nominale senza stabilire come il pezzo risponde alla variazione.
Per il contesto della selezione del processo, confrontare questo argomento di progettazione con stampaggio a due colpi rispetto alla co-iniezione. La scelta modifica le ipotesi di progettazione; i processi non sono percorsi intercambiabili per ogni pezzo a due materiali.
5. Convalidare il confine effettivo pelle-nucleo
Costruire la convalida attorno alle aree a rischio. Ispezionare coerentemente le superfici a vista, verificare le dimensioni di assemblaggio e testare le funzioni di pelle e nucleo rilevanti in esercizio. Dove contano resistenza del legame, tenuta, esposizione chimica o impatto, concordare un test rappresentativo anziché affidarsi all'aspetto.
Campionare le posizioni che mettono alla prova la copertura: regioni di fine flusso, sezioni sottili, attorno a fori e boss e in prossimità delle transizioni. Confrontare più iniezioni da una produzione stabile per distinguere un confine coerente da uno variabile. Collegare revisione, identità del materiale, configurazione dello stampo e condizioni di processo a ciascun campione.
L'argomento più ampio
stampaggio a iniezione di materie plastiche la pagina è il riferimento di processo L1. Per le considerazioni commerciali adiacenti, vedere come la co-iniezione può influire sui costi di materiale e imballaggio; verificare le ipotesi di costo rispetto al pezzo e ai requisiti effettivi.
FAQ
La pelle circonda sempre completamente il nucleo?
Dipende dalla progettazione e dal processo. Definire le superfici richieste, l'esposizione consentita e come verrà verificato il confine.
L'interfaccia pelle-nucleo può essere posizionata esattamente su una linea CAD?
Il CAD mostra l'intento, ma l'interfaccia stampata dipende da flusso, geometria, materiali e condizioni di processo. Verificarla su parti rappresentative.
La compatibilità dei materiali è sufficiente a dimostrare che il pezzo funzionerà?
No. I dati di compatibilità sono un solo input. Convalidare l'interfaccia per la geometria effettiva, l'ambiente di servizio e la funzione.
Cosa dovrebbe essere inviato per una revisione preliminare della progettazione in co-iniezione?
Fornire il modello 3D, i ruoli dei materiali e le gradi candidate, la mappa di copertura, le zone visibili, le condizioni di servizio, i dettagli di assemblaggio, la domanda annua e i criteri di accettazione.