
La produzione di involucri strutturali economici e hardware plastico multifunzionale richiede di bilanciare un'estetica superficiale impeccabile con basse spese per le materie prime. I componenti monomateriale pieni che utilizzano resine vergini ingegneristiche fanno aumentare i costi di produzione, mentre l'uso di polimeri riciclati al 100% compromette l'estetica superficiale e la resistenza all'impatto. Specificare lo stampaggio professionale a co-iniezione risolve questi requisiti contrastanti incapsulando un nucleo polimerico a basso costo o riciclato all'interno di una pelle esterna vergine ad alta purezza. JUCHENG opera macchinari specializzati per co-iniezione a più barilotti, fornendo parti strutturali multistrato rigorosamente secondo i disegni CAD tecnici del cliente.
Sommario
Stampaggio a Sandwich: Pelle Esterna Vergine con Nucleo Riciclato/Rimacinato
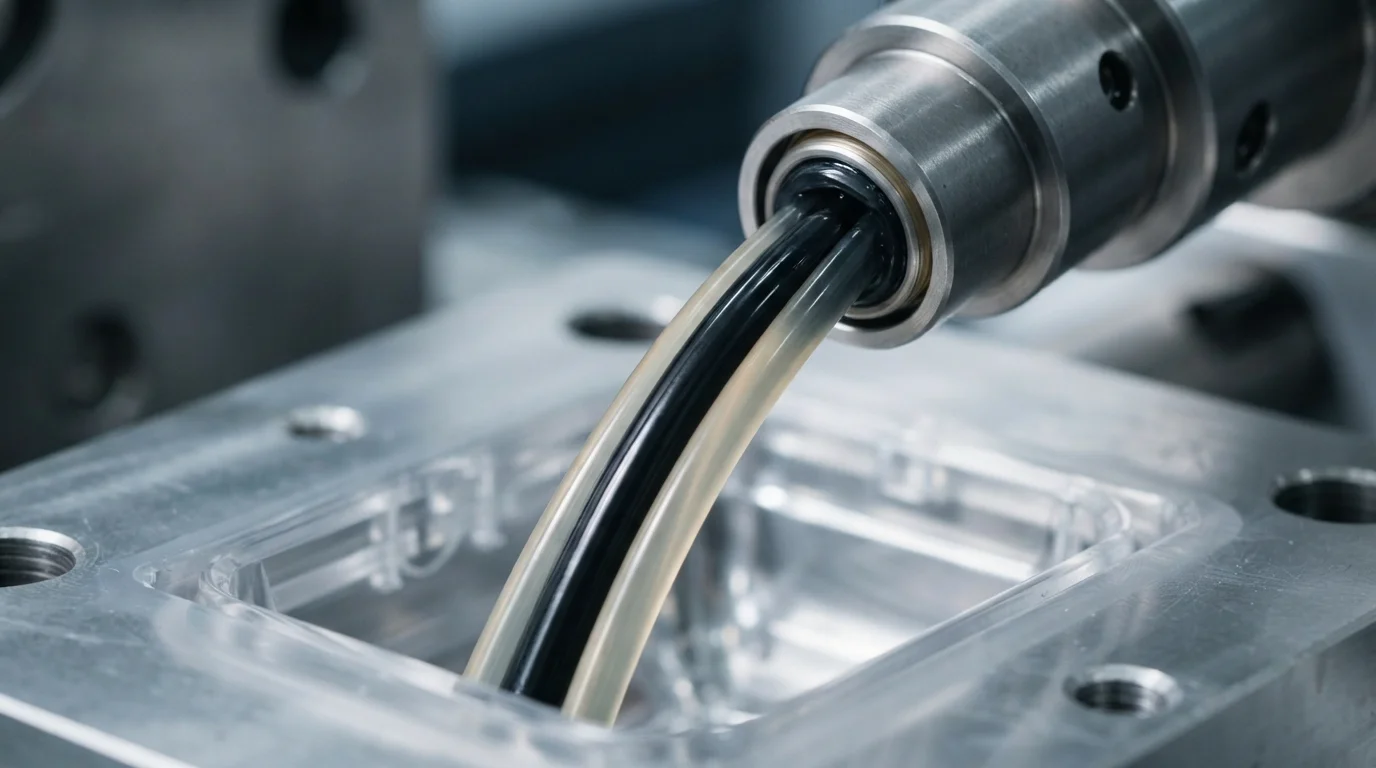
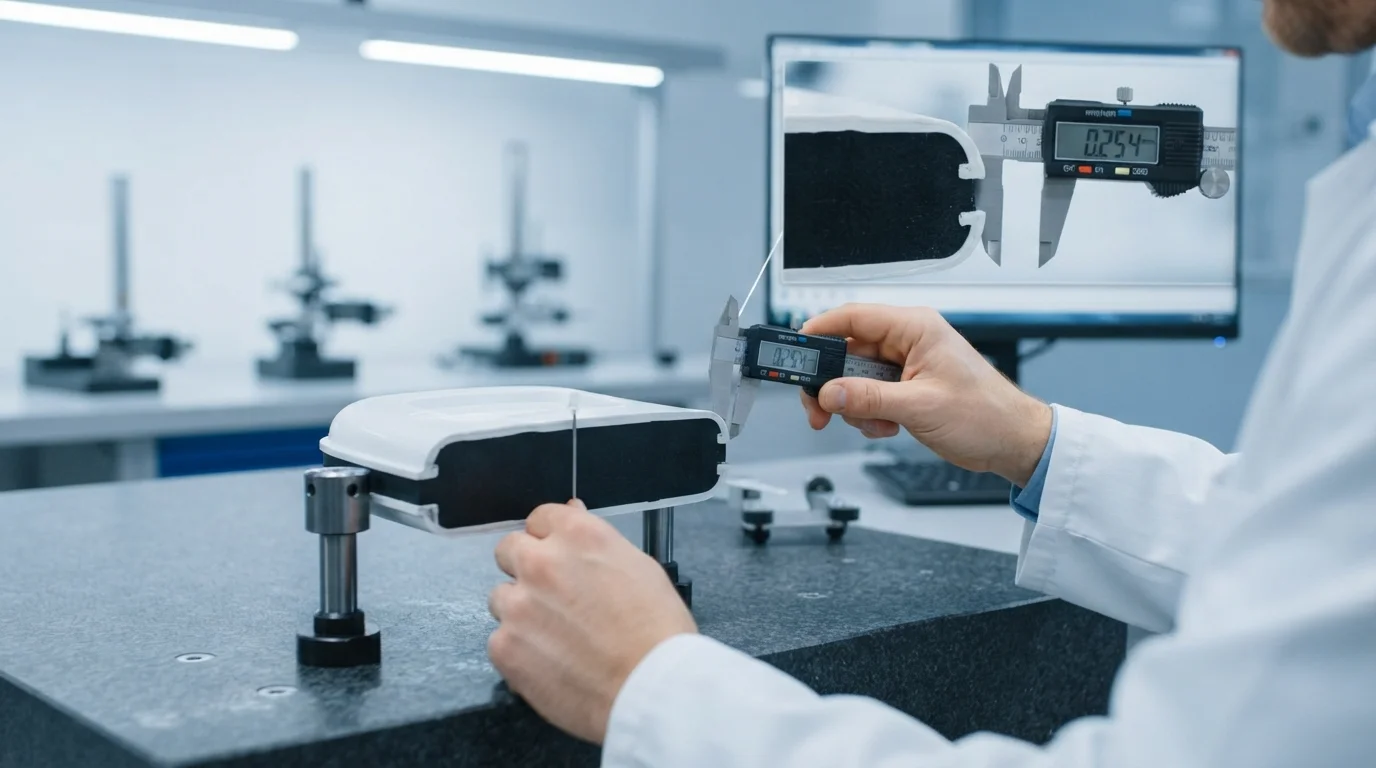
L'esecuzione della lavorazione multistrato utilizza la tecnologia dello stampaggio a sandwich attraverso ugelli coassiali duali specializzati o valvole a collettore sequenziali. L'iniezione in prima fase introduce la resina vergine della pelle, riempiendo le pareti della cavità per formare una superficie esterna impeccabile. L'iniezione in seconda fase introduce il materiale del nucleo direttamente nel centro caldo del fuso della pelle, espandendo il nucleo dall'interno. L'inclusione di un nucleo rimacinato o polimero riciclato all'interno di una pelle vergine riduce i costi delle materie prime fino al 30%-50% senza alterare la finitura superficiale. L'iniezione finale di spurgo della pelle sigilla il canale di colata con resina vergine, assicurando che nessun materiale riciclato rimanga esposto sulle superfici esterne.
Le fasi della sequenza di stampaggio a sandwich per co-iniezione includono:
- Iniezione della pelle vergine—L'iniezione di resina esterna ad alta purezza crea uno strato superficiale impeccabile contro le pareti fredde dello stampo.
- Spostamento del fuso centrale—L'iniezione della resina centrale attraverso il collettore centrale espande uniformemente lo strato sandwich.
- Purging del punto di iniezione della pelle—L'iniezione di un breve colpo finale di resina vergine della pelle sigilla il punto di iniezione, prevenendo l'esposizione del nucleo.
- Pressurizzazione della cavità—Il mantenimento della pressione di mantenimento garantisce una densità uniforme e previene la formazione di segni di avvallamento.
Adesione tra strati di materiale e corrispondenza della viscosità nelle doppie iniezioni
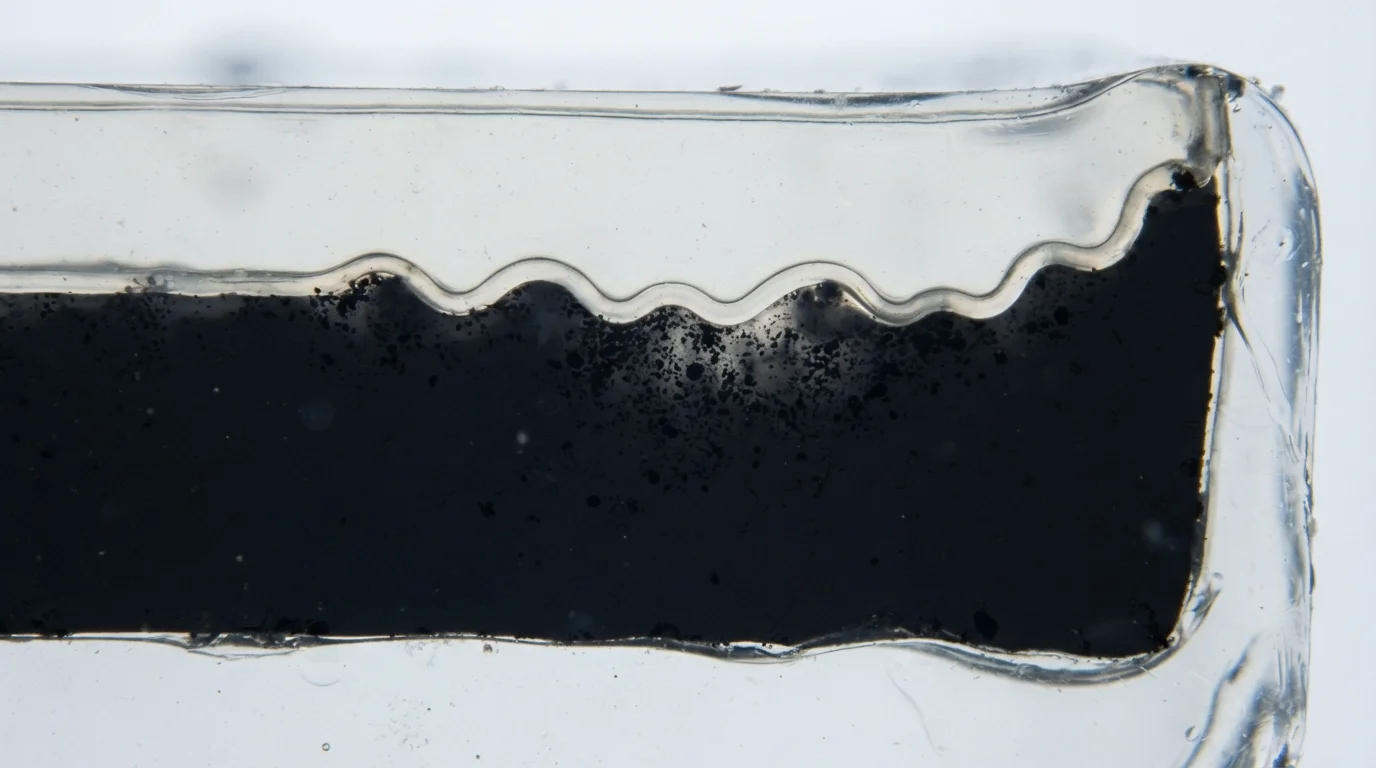
Per ottenere strati sandwich stabili è necessaria una precisa corrispondenza della viscosità tra i flussi di fusione della pelle e del nucleo. Differenziali di viscosità del fuso superiori al 20% causano la rottura della pelle da parte del materiale del nucleo, con conseguente perforazione della pelle. La perforazione della pelle espone il materiale interno del nucleo sulle superfici del pezzo, causando il rifiuto estetico. La selezione di termoplastici compatibili come PC/ABS o polipropilene (PP) garantisce una forte fusione chimica lungo il confine tra gli strati. Una corretta profilazione della temperatura mantiene fronti di flusso reologici simili, mantenendo il nucleo concentrico all'interno della pelle esterna.
| Materiale della pelle esterna | Materiale del nucleo incapsulato | Obiettivo rapporto di viscosità | Quota volume nucleo (%) | Vantaggio funzionale primario |
|---|---|---|---|---|
| PC/ABS vergine (Bayblend) | PC/ABS riciclato + fibra di carbonio | 1.0 : 1.1 | 35% – 45% | Schermatura EMI/RFI integrata e costo resina inferiore |
| PP vergine (SABIC PP 570P) | PP riciclato post-consumo | 1.0 : 1.05 | 40% – 50% | Pannelli strutturali sostenibili e pallet |
| ABS vergine (Polylac PA-757) | ABS rigenerato con carica pesante | 1.0 : 1.15 | 30% – 40% | Involucri spessi per elettrodomestici con elevata rigidità |
Cost-Effective Structural Panels & EMI Shielded Enclosures
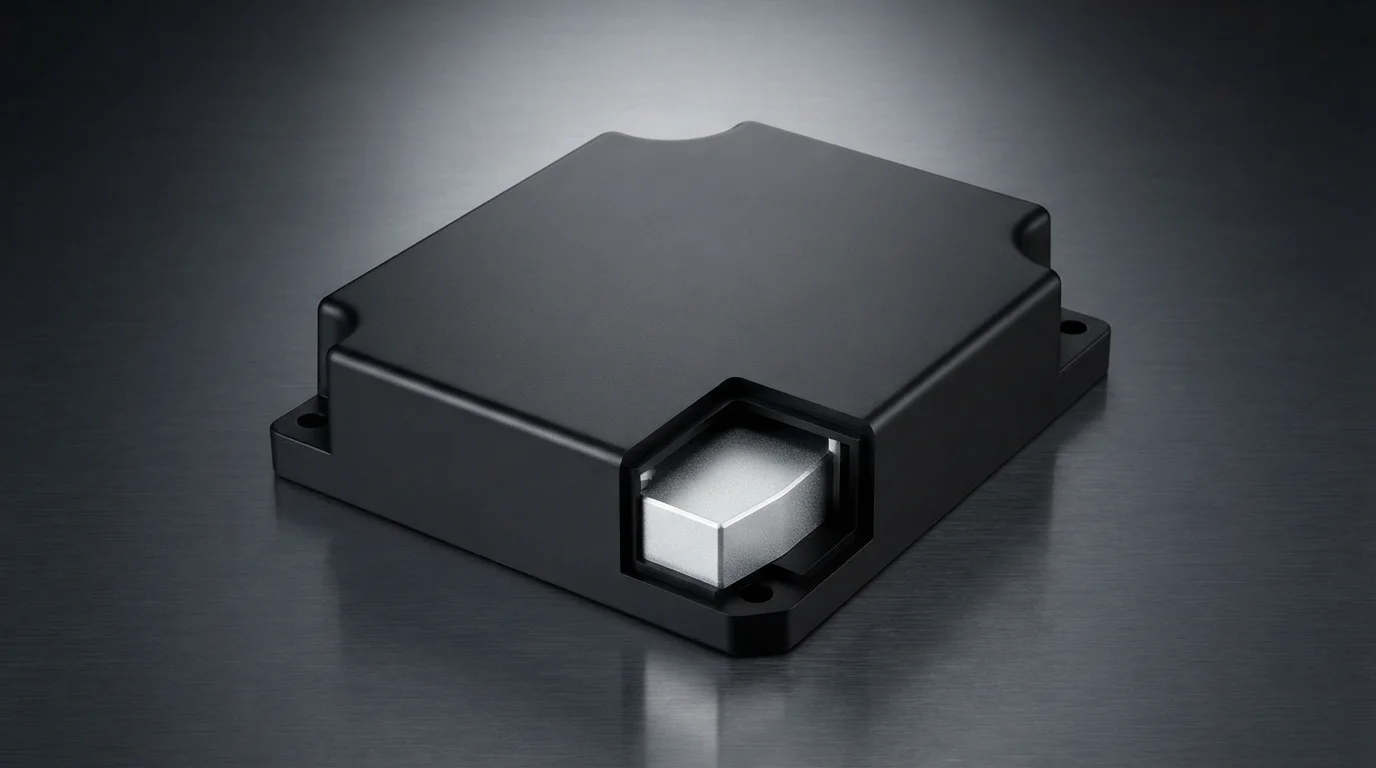
Co-injection processing enables unique functional material combinations impossible with single-shot molding. Electronic housings incorporate a carbon-filled conductive core inside a cosmetic PC/ABS outer skin, providing built-in EMI/RFI shielding without secondary conductive painting. Industrial transport pallets and structural panels encapsulate low-cost post-consumer recycled resin inside a weather-resistant virgin PP outer shell. Multi-layer encapsulation satisfies strict environmental sustainability criteria while lowering total part manufacturing expenses.
Key industry co-injection advantages include:
- Raw material cost reduction—Encapsulating up to 50% recycled or regrind core material reduces overall resin expenditure.
- Built-in conductive shielding—Enclosing conductive carbon black cores delivers internal EMI attenuation without secondary painting.
- Pristine surface appearance—Hiding discolored or heavily filled core resins behind a virgin skin maintains A-class cosmetic standards.
Domande Frequenti (FAQ)
What is the difference between co injection molding and two shot (2K) molding?
Co injection molding injects two different material streams simultaneously or sequentially through a single gate to form a multi-layer sandwich structure (skin and core). Two shot molding injects two materials into distinct sections of a part using a rotating mold platen.
How much recycled material can be encapsulated inside a co-injection core?
Core ratios typically account for 30% to 50% of total part weight depending on geometry and wall thickness. Maintaining a minimum outer skin thickness of 1.0 mm to 1.5 mm prevents core breakthrough and preserves surface strength.
How do you prevent core breakthrough in sandwich molding?
Preventing core breakthrough requires matching the melt viscosity of skin and core polymers within a 15% range. Controlling initial skin shot volume and injection speed ensures a uniform boundary layer before core resin enters.