
La fabrication de boîtiers structurels rentables et de quincaillerie plastique multifonctionnelle nécessite d'équilibrer une esthétique de surface impeccable avec de faibles dépenses en matières premières. Les composants solides à matériau unique utilisant des résines techniques vierges augmentent les coûts de production, tandis que l'utilisation de polymères recyclés à 100 % compromet l'esthétique de surface et la résistance aux chocs. Spécifier un professionnel co-injection moulage résout ces exigences conflictuelles en encapsulant un noyau polymère à faible coût ou recyclé à l'intérieur d'une peau extérieure vierge de haute pureté. JUCHENG exploite des machines de co-injection spécialisées à plusieurs canons, livrant des pièces structurelles multicouches strictement conformes aux dessins CAO techniques du client.
Table des matières
Moulage sandwich : peau extérieure vierge avec noyau recyclé ou broyé
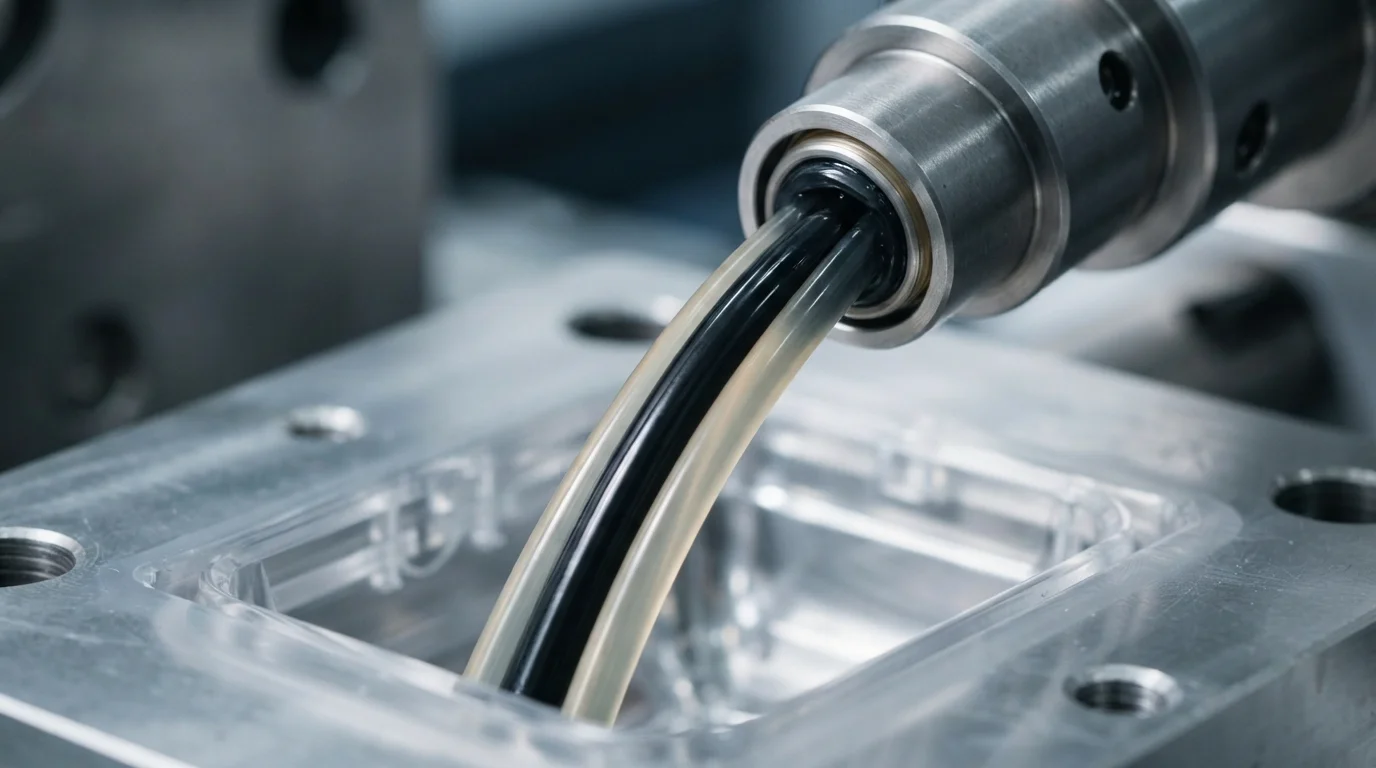
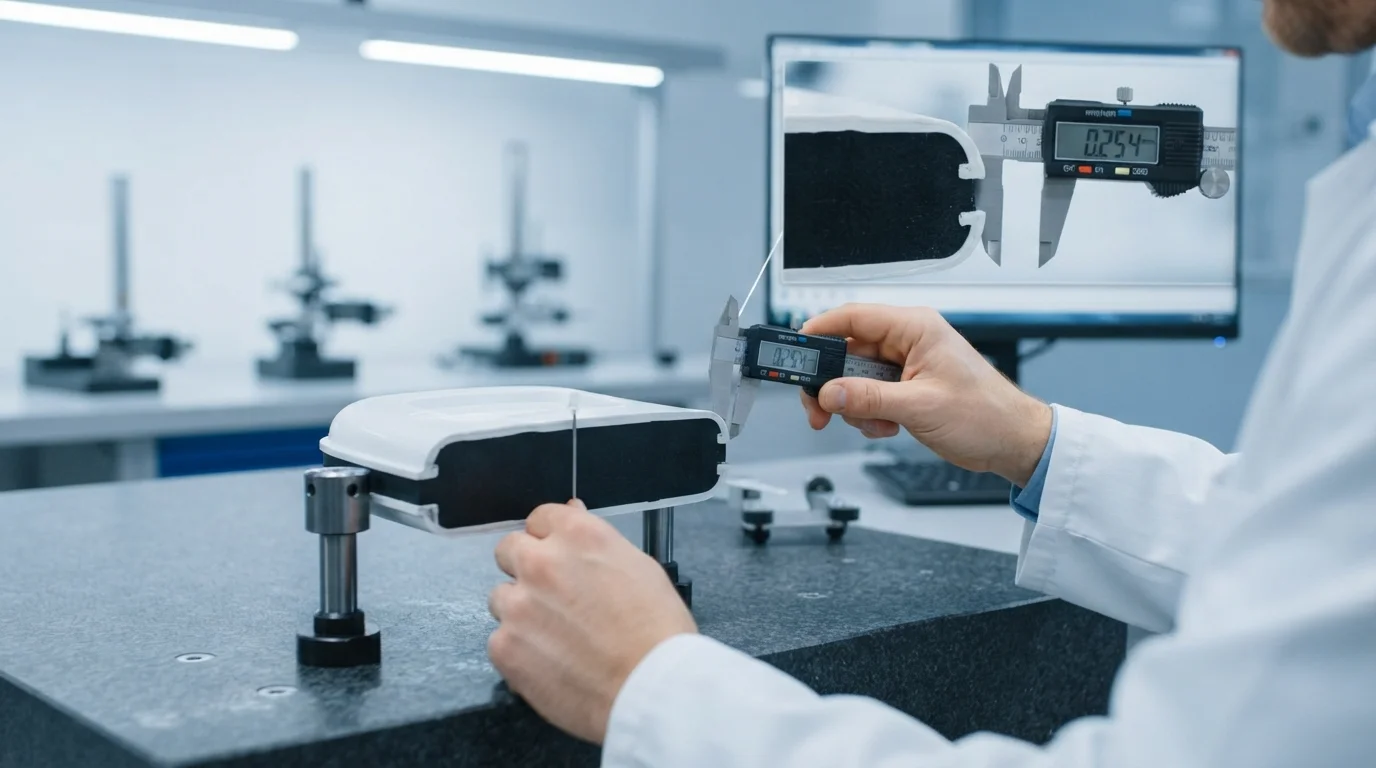
L'exécution d'un traitement multicouche utilise moulage sandwich grâce à des buses concentriques doubles spécialisées ou des vannes de collecteur séquentielles. L'injection de première étape introduit la résine de peau vierge, remplissant les parois de la cavité pour former une surface extérieure impeccable. L'injection de deuxième étape introduit le matériau du noyau directement dans le centre chaud de la matière fondue de la peau, dilatant le noyau de l'intérieur. Enfermant un noyau de broyât ou un polymère recyclé dans une peau vierge réduit les coûts de matières premières jusqu'à 30 % à 50 % sans modifier la finition de surface. L'injection finale de purge de la peau scelle le canal d'injection avec de la résine vierge, garantissant qu'aucun matériau recyclé ne reste exposé sur les surfaces externes.
Les étapes de la séquence de moulage sandwich par co-injection comprennent :
- Injection de la peau vierge—L'injection de résine de peau extérieure de haute pureté établit une couche de surface impeccable contre les parois froides du moule.
- Déplacement du noyau fondu—L'injection de résine de noyau à travers le collecteur central étend uniformément la couche sandwich.
- Purge de la peau au point d'injection—L'injection d'un dernier court tir de résine de peau vierge scelle le point d'injection, empêchant l'exposition du noyau.
- Compactage par pression de cavité—Le maintien de la pression de compactage assure une densité uniforme et prévient la formation de retassures.
Adhérence intercouche du matériau et correspondance de viscosité dans les injections doubles
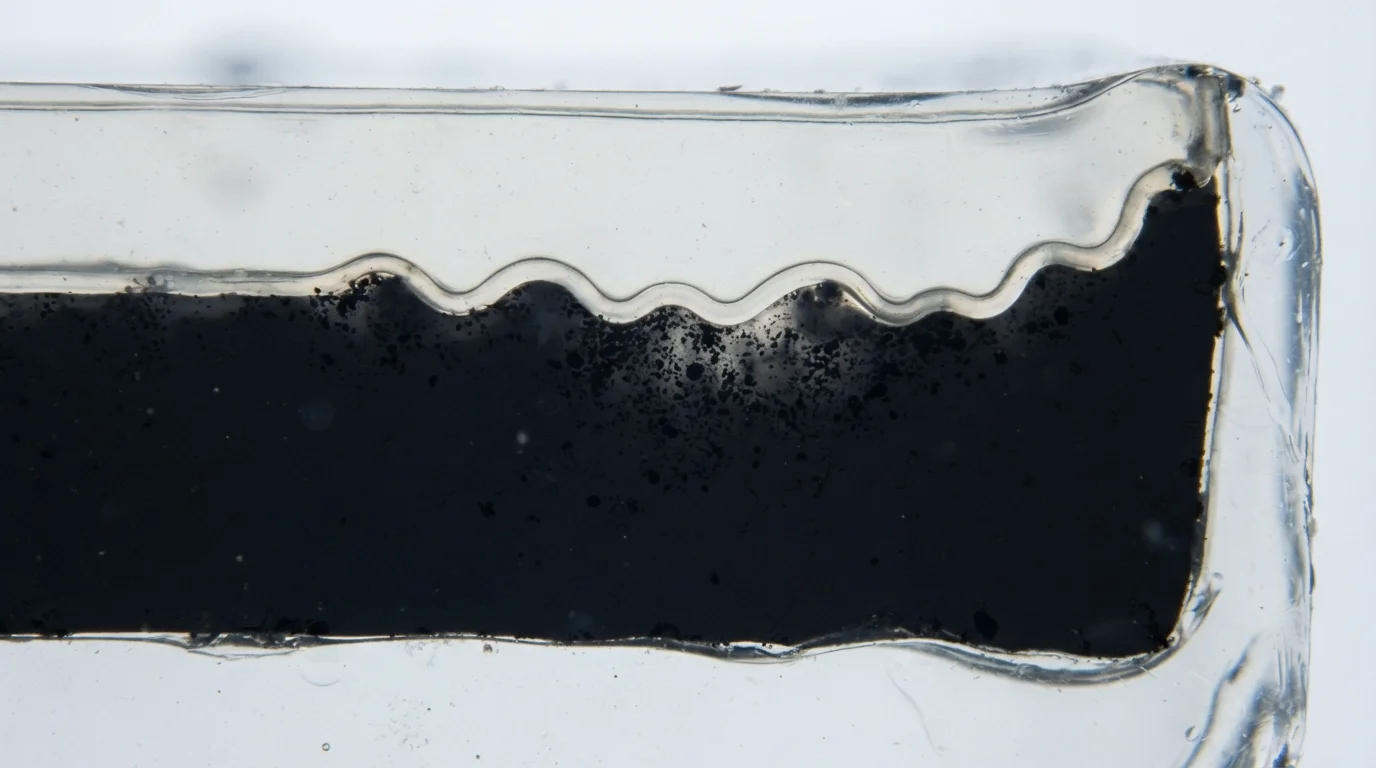
L'obtention de couches sandwich stables nécessite une correspondance précise de la viscosité entre les flux de fondu de la peau et du noyau. Des écarts de viscosité du fondu dépassant 20% provoquent la percée du matériau du noyau à travers la peau, entraînant une percée de la peau. La percée de la peau expose le matériau interne du noyau sur les surfaces de la pièce, provoquant un rejet esthétique. Le choix de thermoplastiques compatibles comme PC/ABS ou en polypropylène (PP) assure une fusion chimique solide le long de la limite intercouche. Un profilage de température approprié maintient des fronts d'écoulement rhéologiques similaires, gardant le noyau concentrique dans la peau extérieure.
| Matériau de la peau extérieure | Matériau de noyau encapsulé | Objectif de rapport de viscosité | Part de volume du noyau (%) | Principal avantage fonctionnel |
|---|---|---|---|---|
| PC/ABS vierge (Bayblend) | PC/ABS recyclé + fibre de carbone | 1.0 : 1.1 | 35% – 45% | Blindage EMI/RFI intégré et coût de résine réduit |
| PP vierge (SABIC PP 570P) | PP recyclé post-consommation | 1.0 : 1.05 | 40% – 50% | Panneaux structurels durables et palettes |
| ABS vierge (Polylac PA-757) | ABS régénéré fortement chargé | 1.0 : 1.15 | 30% – 40% | Boîtiers d'appareils épais avec rigidité élevée |
Panneaux structurels rentables et boîtiers blindés EMI
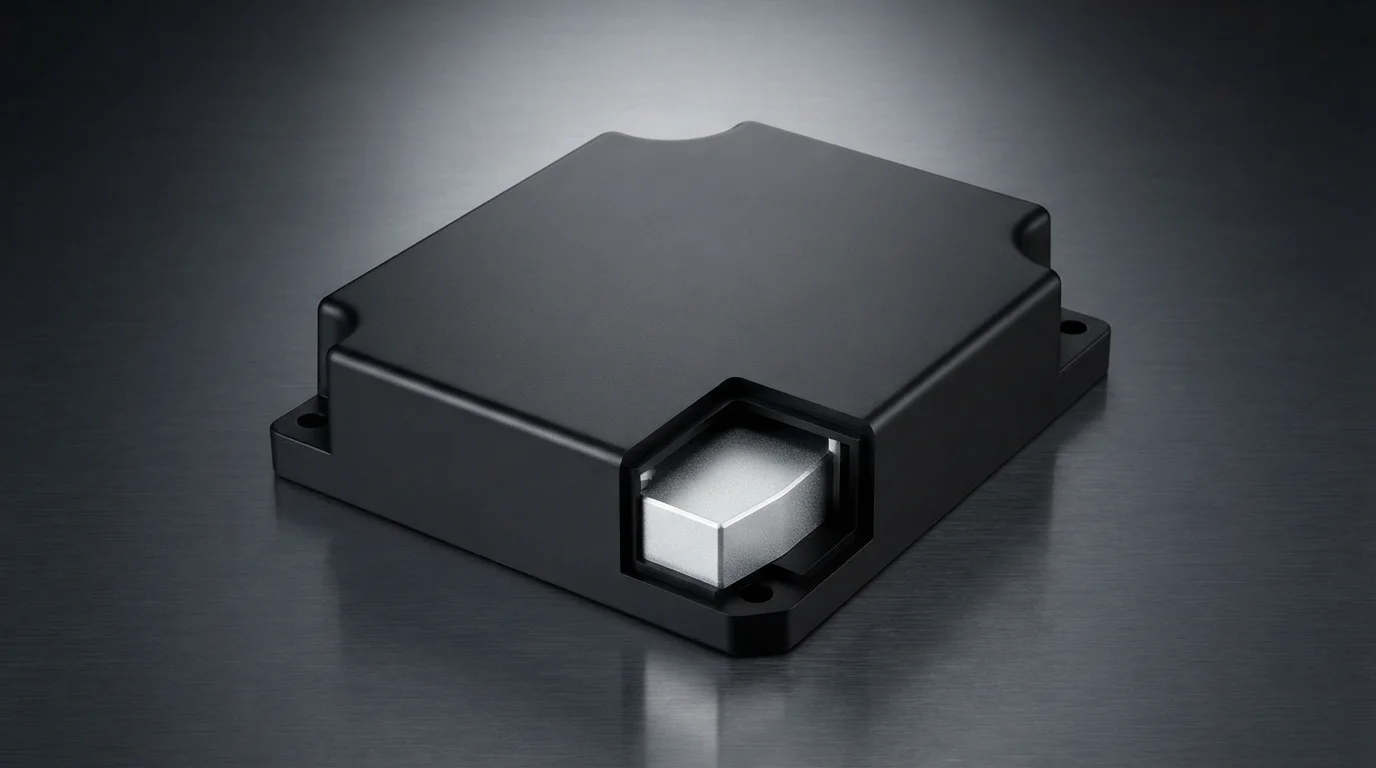
Le traitement par co-injection permet des combinaisons de matériaux fonctionnels uniques impossibles avec le moulage à injection unique. Les boîtiers électroniques intègrent un noyau conducteur chargé de carbone à l'intérieur d'une peau extérieure cosmétique en PC/ABS, offrant un blindage EMI/RFI intégré sans peinture conductrice secondaire. Les palettes de transport industrielles et les panneaux structurels encapsulent une résine recyclée post-consommation à faible coût à l'intérieur d'une coque extérieure en PP vierge résistante aux intempéries. L'encapsulation multicouche satisfait à des critères stricts de durabilité environnementale tout en réduisant les coûts totaux de fabrication des pièces.
Les principaux avantages de la co-injection pour l'industrie comprennent :
- Réduction du coût des matières premières—L'encapsulation de jusqu'à 50 % de matériau de cœur recyclé ou régénéré réduit les dépenses globales en résine.
- Blindage conducteur intégré—L'enfermement de cœurs en noir de carbone conducteur offre une atténuation EMI interne sans peinture secondaire.
- Apparence de surface impeccable—Masquer les résines de cœur décolorées ou fortement chargées derrière une peau vierge maintient des normes cosmétiques de classe A.
Questions fréquemment posées (FAQ)
Quelle est la différence entre le moulage par co-injection et le moulage à deux composants (2K) ?
Le moulage par co-injection injecte deux flux de matériaux différents simultanément ou séquentiellement à travers un seul point d'injection pour former une structure sandwich multicouche (peau et cœur). Le moulage à deux composants injecte deux matériaux dans des sections distinctes d'une pièce à l'aide d'un plateau de moule rotatif.
Quelle quantité de matériau recyclé peut être encapsulée dans un cœur de co-injection ?
Les ratios de cœur représentent généralement 30 % à 50 % du poids total de la pièce selon la géométrie et l'épaisseur de paroi. Le maintien d'une épaisseur minimale de peau extérieure de 1,0 mm à 1,5 mm empêche la percée du cœur et préserve la résistance de surface.
Comment empêcher la percée du cœur dans le moulage sandwich ?
La prévention de la percée du cœur nécessite de faire correspondre la viscosité à l'état fondu des polymères de peau et de cœur dans une plage de 15 %. Le contrôle du volume initial de la dose de peau et de la vitesse d'injection assure une couche limite uniforme avant l'entrée de la résine de cœur.