
يتطلب تصنيع الهياكل الخارجية الفعالة من حيث التكلفة والأجهزة البلاستيكية متعددة الوظائف موازنة بين جماليات السطح النقية وتكاليف المواد الخام المنخفضة. تعمل المكونات الصلبة أحادية المادة باستخدام راتنجات الهندسة البكر على رفع تكاليف الإنتاج، بينما يؤدي استخدام البوليمرات المعاد تدويرها بنسبة 100% إلى المساس بجماليات السطح وقوة الصدم. إن تحديد مواصفات قولبة الحقن المشترك يحل هذه المتطلبات المتضاربة عن طريق تغليف قلب بوليمر منخفض التكلفة أو معاد تدويره داخل طبقة خارجية نقية من البكر. تشغل JUCHENG آلات قولبة الحقن المشترك متعددة الأسطوانات المتخصصة، لتقديم أجزاء هيكلية متعددة الطبقات بدقة وفقًا للرسومات الهندسية CAD الخاصة بالعميل.
جدول المحتويات
قولبة الساندويتش: طبقة خارجية من البكر مع قلب معاد تدويره/مطحون
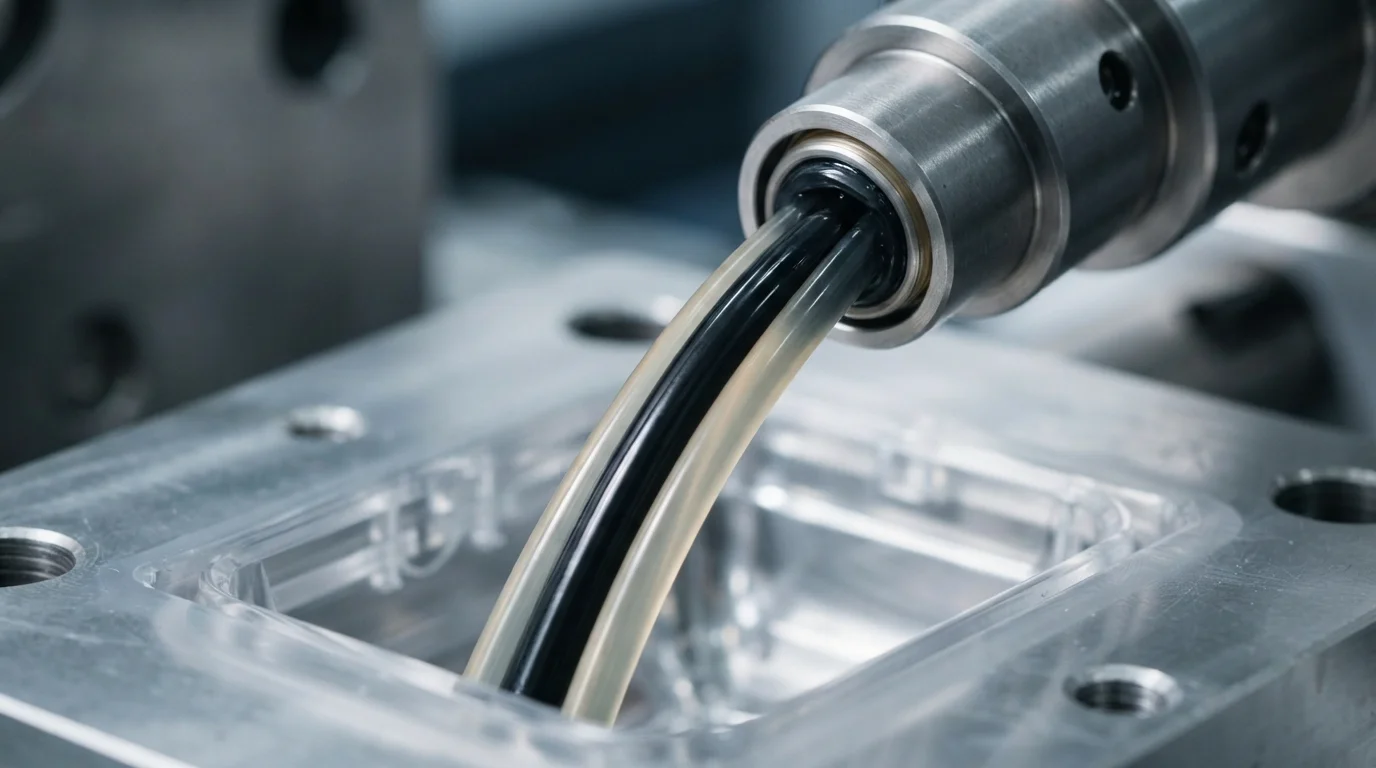
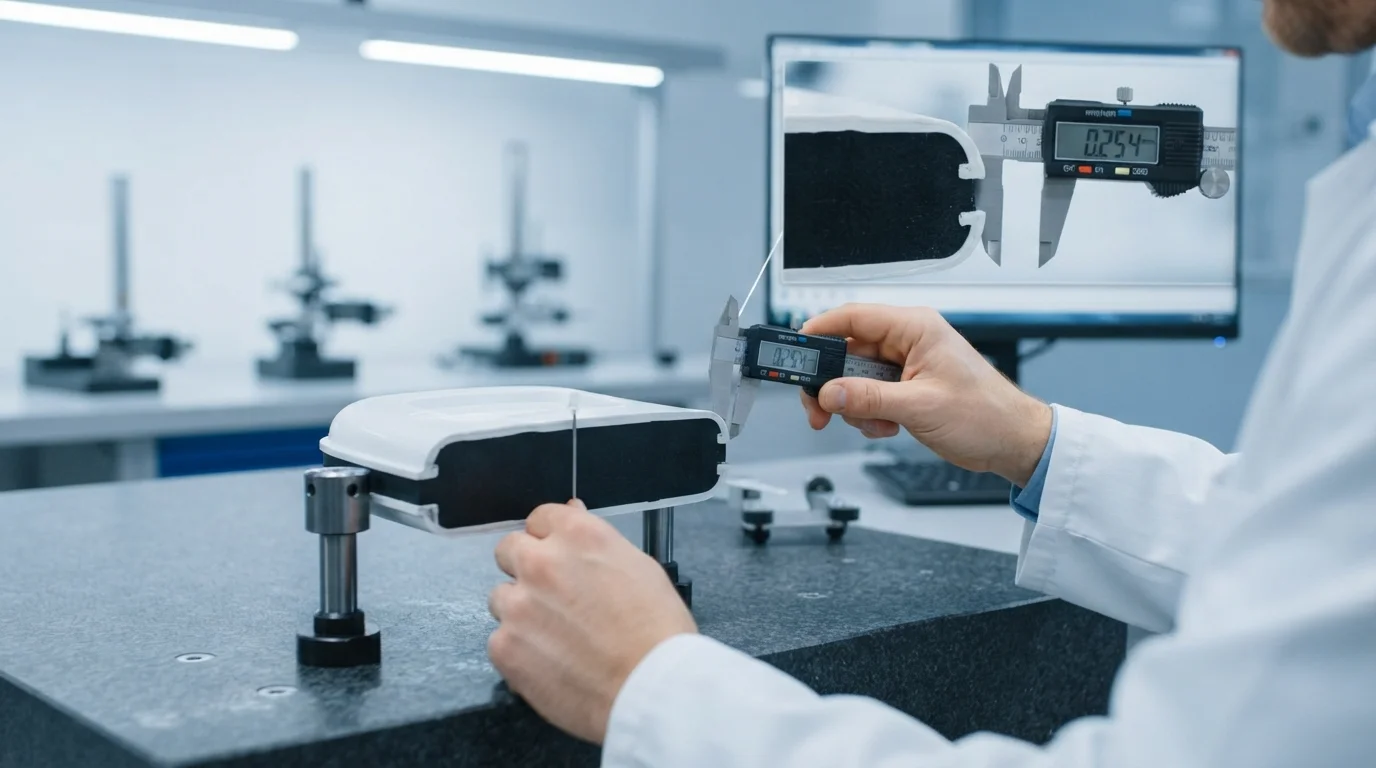
يستخدم تنفيذ المعالجة متعددة الطبقات تقنية قولبة الساندويتش من خلال فوهات متحدة المركز مزدوجة متخصصة أو صمامات مشعبات متسلسلة. يقدم حقن المرحلة الأولى راتنج الجلد البكر، لملء جدران التجويف وتشكيل سطح خارجي نقي. يقدم حقن المرحلة الثانية مادة القلب مباشرة إلى المركز الدافئ لمصهور الجلد، مما يوسع القلب من الداخل. إن تغليف قلب مطحون أو بوليمر معاد تدويره داخل جلد بكر يقلل تكاليف المواد الخام بنسبة تصل إلى 30% إلى 50% دون تغيير تشطيب السطح. يغلق حقن تطهير الجلد النهائي بوابة العداءة براتنج البكر، مما يضمن عدم بقاء أي مادة معاد تدويرها مكشوفة على الأسطح الخارجية.
تشمل خطوات تسلسل الساندويتش للحقن المشترك:
- حقن الجلد البكر—注射高纯度外层表皮树脂,在冷模具壁面上形成无瑕的表面层。.
- 芯层熔体位移—通过中心流道注射芯层树脂,使夹层结构均匀扩展。.
- 浇口表皮清洗—注射短促的最终纯原生表皮树脂以密封浇口,防止芯层暴露。.
- 型腔压力保压—保持保压压力以确保密度均匀,防止缩痕形成。.
双注射中的材料层间粘附与粘度匹配
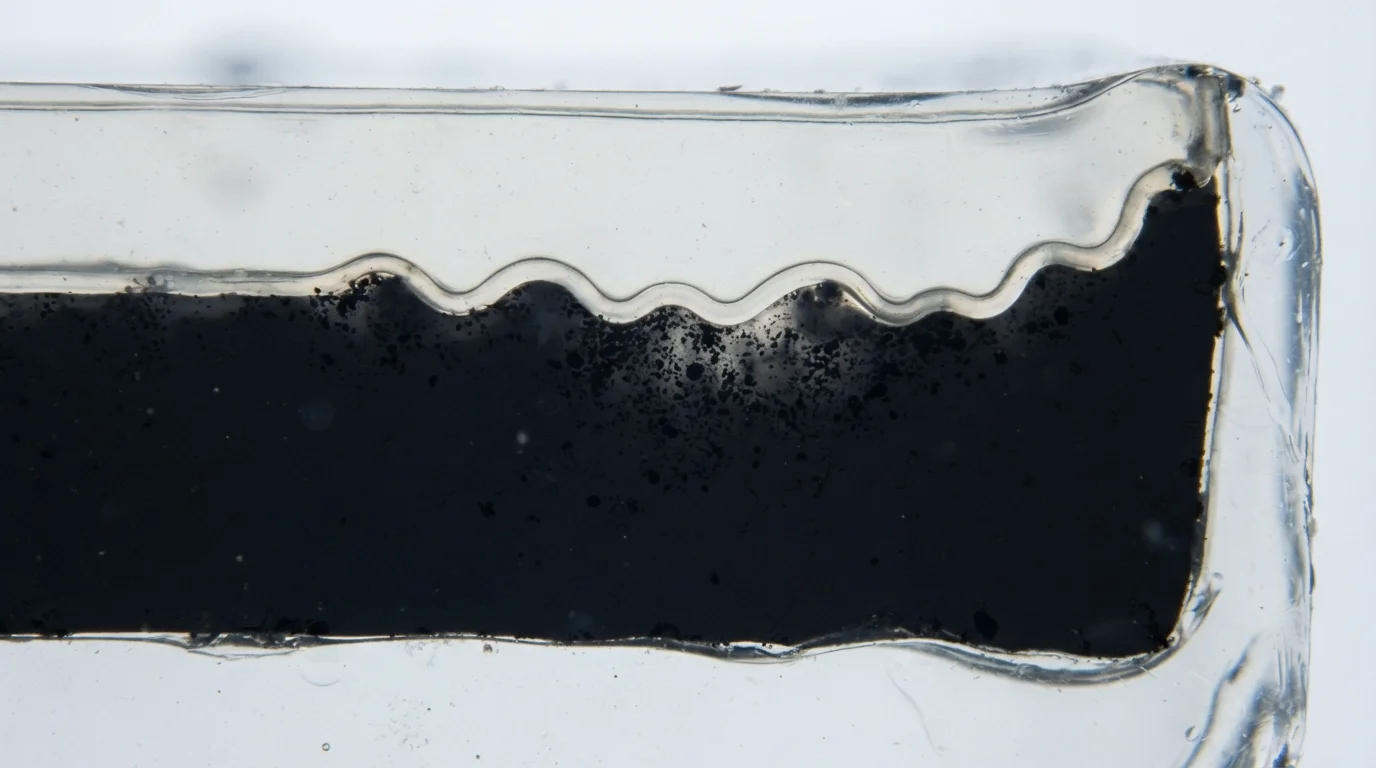
实现稳定的夹层结构需要精确的 粘度匹配 在表皮与芯层熔体流之间。熔体粘度差异超过20%会导致芯层材料穿透表皮,造成 表皮穿透. 表皮穿透使内部芯层材料暴露在制品表面,导致外观拒收。选择相容的热塑性塑料,如 PC/ABS أو 聚丙烯(PP) , 确保沿层间边界形成牢固的化学熔合。适当的温度曲线保持相似的流变流动前沿,使芯层在外部表皮内保持同心。.
| مادة الغلاف الخارجي | مادة اللب المغلف | هدف نسبة اللزوجة | حصة حجم اللب (%) | الفائدة الوظيفية الأساسية |
|---|---|---|---|---|
| PC/ABS البكر (Bayblend) | PC/ABS المعاد تدويره + ألياف الكربون | 1.0 : 1.1 | 35% – 45% | حماية مدمجة من EMI/RFI وتكلفة راتنج أقل |
| PP البكر (SABIC PP 570P) | PP المعاد تدويره بعد الاستهلاك | 1.0 : 1.05 | 40% – 50% | ألواح ومنصات هيكلية مستدامة |
| ABS البكر (Polylac PA-757) | ABS المعاد طحنه بشدة | 1.0 : 1.15 | 30% – 40% | أغلفة أجهزة سميكة ذات صلابة عالية |
ألواح هيكلية فعالة من حيث التكلفة وأغلفة محمية من التداخل الكهرومغناطيسي
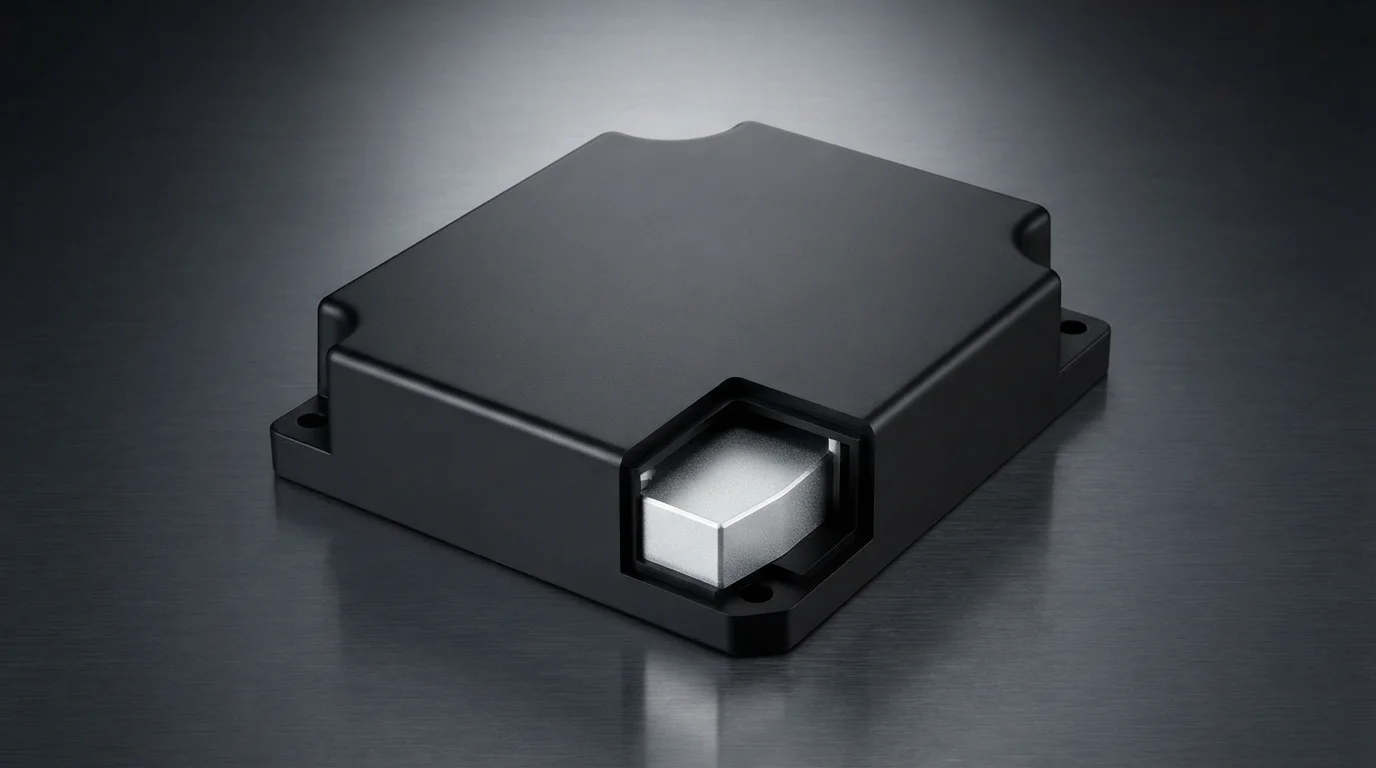
يتيح التشكيل بالحقن المشترك مجموعات فريدة من المواد الوظيفية التي يستحيل تحقيقها بالقولبة أحادية اللقطة. أغلفة الأجهزة الإلكترونية تتضمن نواة موصلة مملوءة بالكربون داخل طبقة خارجية تجميلية من PC/ABS، مما يوفر حماية مدمجة من التداخل الكهرومغناطيسي/الترددات الراديوية دون طلاء موصل ثانوي. منصات النقل الصناعية والألواح الهيكلية تغلف راتنج معاد تدويره منخفض التكلفة من نفايات المستهلك داخل طبقة خارجية من PP خام مقاومة للطقس. التغليف متعدد الطبقات يلبي معايير الاستدامة البيئية الصارمة مع خفض تكاليف تصنيع الأجزاء الإجمالية.
تشمل المزايا الرئيسية للحقن المشترك في الصناعة:
- تقليل تكلفة المواد الخام—تغليف ما يصل إلى 50% من المواد المعاد تدويرها أو المطحونة يقلل من إجمالي إنفاق الراتنج.
- حماية موصلة مدمجة—إحاطة النوى الموصلة من أسود الكربون يوفر تخفيفًا داخليًا للتداخل الكهرومغناطيسي دون طلاء ثانوي.
- مظهر سطحي نقي—إخفاء الراتنجات الأساسية المتغيرة اللون أو المملوءة بكثافة خلف طبقة خارجية خام يحافظ على معايير التجميل من الفئة A.
الأسئلة الشائعة (FAQs)
ما الفرق بين التشكيل بالحقن المشترك والتشكيل بالحقن المزدوج (2K)؟
التشكيل بالحقن المشترك يحقن تيارين مختلفين من المواد في وقت واحد أو بالتتابع من خلال بوابة واحدة لتشكيل هيكل متعدد الطبقات (الطبقة الخارجية والنواة). التشكيل بالحقن المزدوج يحقن مادتين في أقسام منفصلة من الجزء باستخدام لوحة قالب دوارة.
كم يمكن تغليف من المواد المعاد تدويرها داخل قلب الحقن المشترك؟
نسب القلب عادة ما تمثل 30% إلى 50% من الوزن الإجمالي للجزء اعتمادًا على الهندسة وسماكة الجدار. الحفاظ على سماكة طبقة خارجية دنيا تبلغ 1.0 مم إلى 1.5 مم يمنع اختراق القلب ويحافظ على قوة السطح.
كيف تمنع اختراق القلب في قولبة الساندويتش؟
منع اختراق القلب يتطلب مطابقة لزوجة الذوبان لقلب وجلد البوليمرات ضمن نطاق 15%. التحكم في حجم حقن الجلد الأولي وسرعة الحقن يضمن طبقة حدودية موحدة قبل دخول راتنج القلب.