
الحقن المزدوج مقابل الحقن المشترك في قوالب الحقن هو خيار عملية تحكمه طريقة بناء القطعة، وليس عدد الألوان في صورة المنتج. يُنشئ الحقن المزدوج ركيزة الحقنة الأولى ثم يضع مادة ثانية على مناطق محددة. يُنشئ الحقن المشترك بنية طبقية من خلال التحكم في تدفق مصهورين عبر تسلسل تجويف مشترك. يعتمد الخيار الصحيح على أداء الواجهة البينية، والهندسة، والحجم السنوي، والاستثمار في القوالب، وضوابط الإنتاج المتاحة للبرنامج.
شرح الحقن المزدوج والحقن المشترك في قوالب الحقن
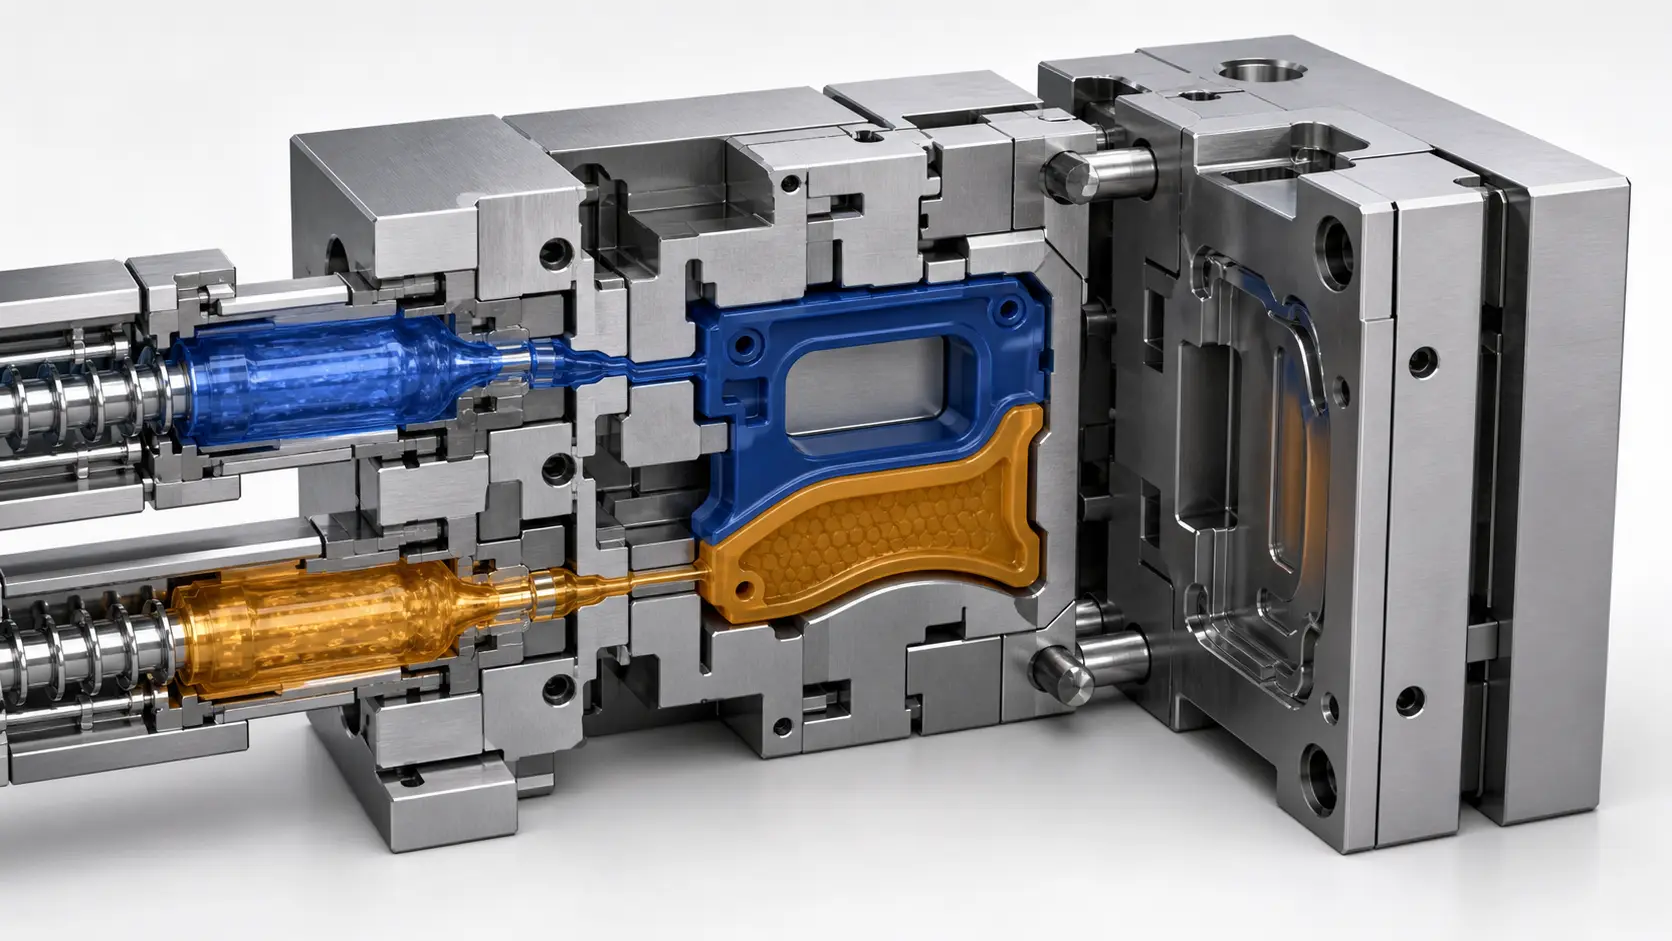
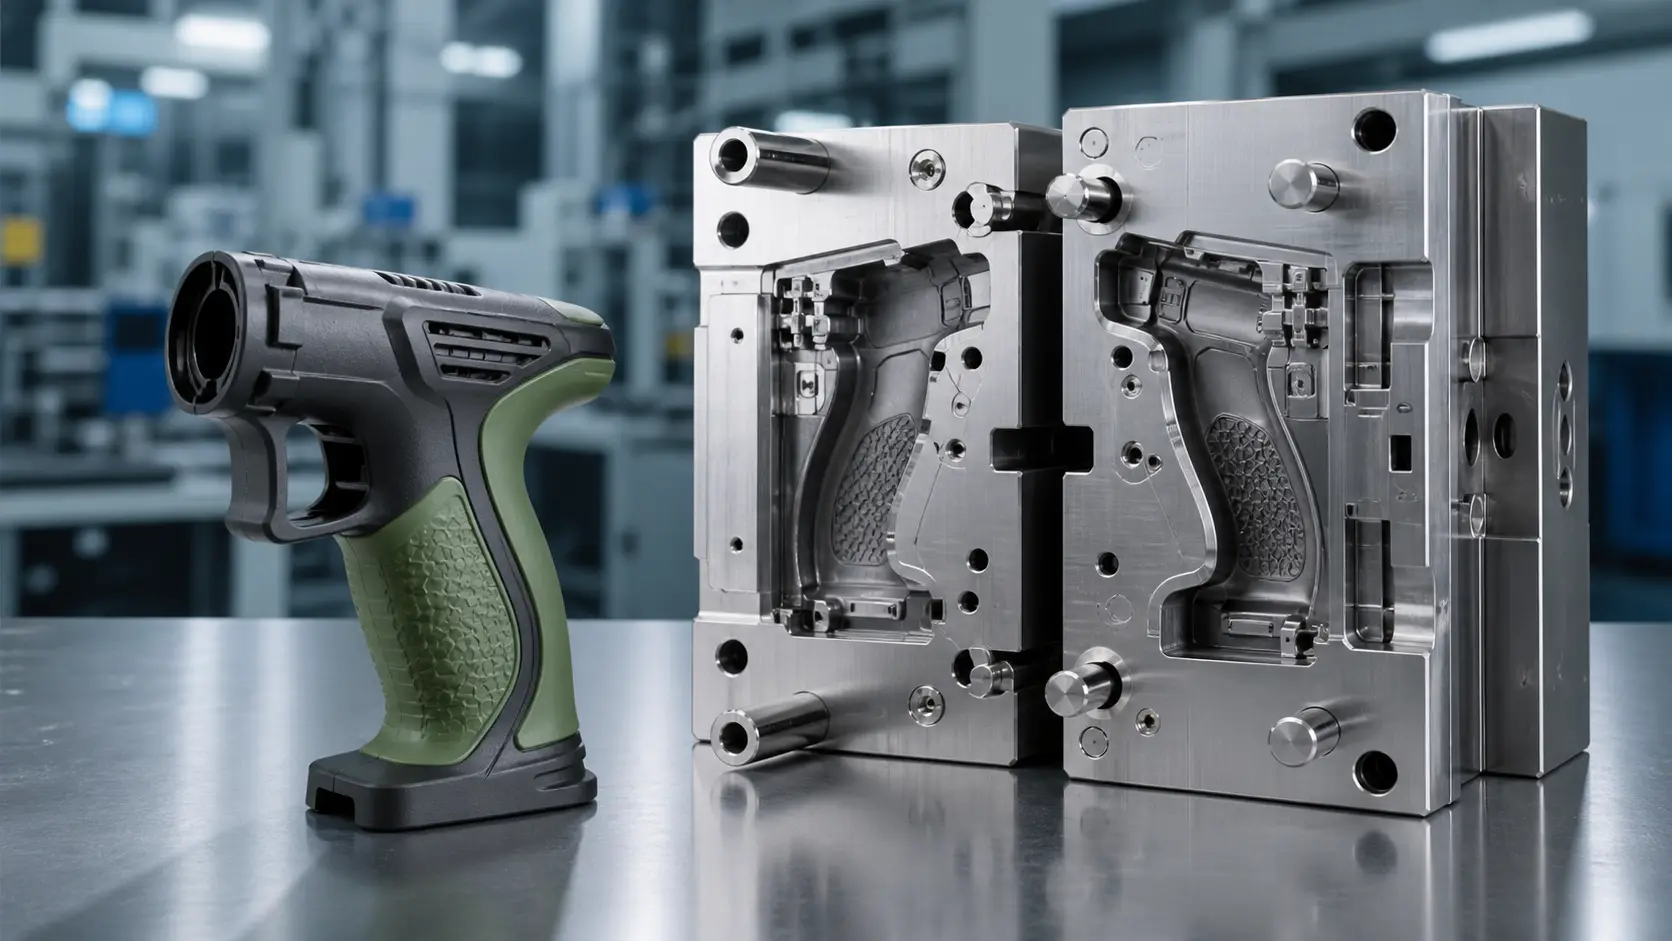
عادةً ما يُشكّل الحقن المزدوج، المعروف أيضاً باسم 2K أو الحقن متعدد المواد، جزءاً واحداً من القطعة في الحقنة الأولى ثم يكشف أسطحاً مختارة لحقنة ثانية. قد تضيف المادة الثانية قبضة ناعمة الملمس، أو حشوة مانعة للتسرب، أو لوناً متبايناً، أو ميزة وظيفية. اعتماداً على التصميم، يمكن فهرسة الركيزة على صفيحة دوارة أو طاولة دوارة، أو نقلها بحركة ارتداد القلب، أو نقلها داخل القالب. النتيجة المهمة هي واجهة بينية مضبوطة في مناطق محددة من القطعة.
يستخدم الحقن المشترك بنية مختلفة. يُدخل مصهوران إلى التجويف بحيث يمكن لمادة أن تشكل قشرة، وأخرى أن تشغل قلباً، أو يمكن ترتيب الطبقات وفقاً لتصميم التدفق والحاجز المطلوب. لا تعادل الطبقات تلقائياً سطحاً مرئياً ثنائي اللون. يعتمد سمكها وتسلسلها واستقرارها على تصميم تدفق المصهور، وترتيب البوابة والفوهة، وسلوك المادة، ونافذة العملية.
للاطلاع على نظرة عامة على القدرات، راجع خدمة الحقن المزدوج لدى جوتشنغ. ومع ذلك، ينبغي للمورّد مراجعة هندسة CAD الفعلية ودرجات الراتنج قبل تأكيد ما إذا كان مسار الحقن المزدوج أو الحقن المشترك عملياً.
هندسة العملية: القوالب المتتابعة مقابل تدفق القلب-القشرة
التمييز الأكثر فائدة هو موقع الحدود المادية. في القولبة بالقوالب المزدوجة، عادةً ما تُصمم الحدود حول سطح أو حافة أو ميزة يجب أن تصل إليها القولة الثانية وتثبتها. في القولبة المشتركة، تُنشأ الحدود داخل مسار التدفق وقد تكون داخلية أو خارجية أو كليهما. يغيّر هذا الاختلاف القالب والآلة وأعمال التحقق.
| نقطة القرار | قولبة اللقطتين | القولبة المشتركة |
|---|---|---|
| تسلسل المواد | قولة أولى تتبعها قولة ثانية | مصهوران يُتحكم بهما عبر تسلسل تجويف مشترك |
| حركة القالب | لوحة دوارة، طاولة دوارة، ارتداد القلب، أو ترتيب نقل | مشعب متخصص، فوهة، قناة صب، وترتيب للتحكم بالطبقات |
| واجهة المواد | واجهة سطحية محددة أو تعشيق ميكانيكي | واجهة تدفق مُتحكم بها للقلب-القشرة أو الطبقات |
| القيمة النموذجية | يدمج ميزة موضعية أو لونًا أو قبضة أو إحكامًا | يستخدم بنية الطبقات لموازنة الوظيفة أو استخدام المواد أو أداء الحاجز |
يمكن أن يساعد دليل عملية الحقن المزدوج في شرح التسلسل بمزيد من التفصيل، لكن لا ينبغي استخدامه كبديل لمراجعة خاصة بكل قالب. يجب النظر معًا في موقع البوابة، والتهوية، والتبريد، والقذف، واحتباس القطعة، والوصول للحقنة الثانية.
لمراحل القولبة المتتابعة ومنطق التحقق، راجع عملية القولبة المزدوجة خطوة بخطوة المقال.
متطلبات المواد والسطح البيني
يجب أن يتم اختيار المواد حسب الدرجة ومتطلبات الخدمة، وليس فقط حسب عائلة الراتنج. يجمع تصميم شائع للحقن المزدوج بين ركيزة صلبة ومطاط مرن أساسه TPE أو TPU أو SEBS للمقبض أو الإحكام. ويستخدم تصميم آخر مادتين صلدتين لمنطقة لون أو سطح وظيفي. هذه أمثلة وليست توليفات عالمية. يحدد التعرض لدرجة حرارة الانصهار، والانكماش، وكيمياء السطح، والصلابة، والرطوبة، وبيئة التشغيل ما إذا كان يجب أن يعتمد السطح البيني على الالتصاق الكيميائي، أو التعشيق الميكانيكي، أو ميزة تجميع منفصلة.
يضيف الحقن المشترك طبقة أخرى من التحكم: يجب أن تشكل المصهوران بنية مستقرة أثناء التعبئة والضغط والتبريد. يمكن أن تغير الاختلافات في اللزوجة ودرجة حرارة الانصهار والانكماش والتصلب موقع وسمك القلب. قد يتطلب زوج المواد الذي يبدو واعدًا في ورقة البيانات تحليل التدفق أو ألواح الاختبار أو عينات مقولبة قبل إطلاق القالب.
- حدد وظيفة كل مادة. افصل متطلبات المظهر والمقبض والإحكام والبنية والحاجز والتآكل.
- أكد آلية السطح البيني. حدد الالتصاق وهندسة التعشيق وحدود خط اللحام والاختبارات التي ستثبت الأداء.
- تحقق من زوج الدرجات. افحص التجفيف ودرجات حرارة المعالجة وتأثيرات الملونات أو الإضافات والتعرض لبيئة الخدمة النهائية.
قبل الالتزام بالقالب، قارن الدرجات المقترحة مع دليل توافق المواد للقولبة على مرحلتين واطلب خطة تحقق قائمة على العينات.
اقتصاديات الأدوات والمعدات والإنتاج
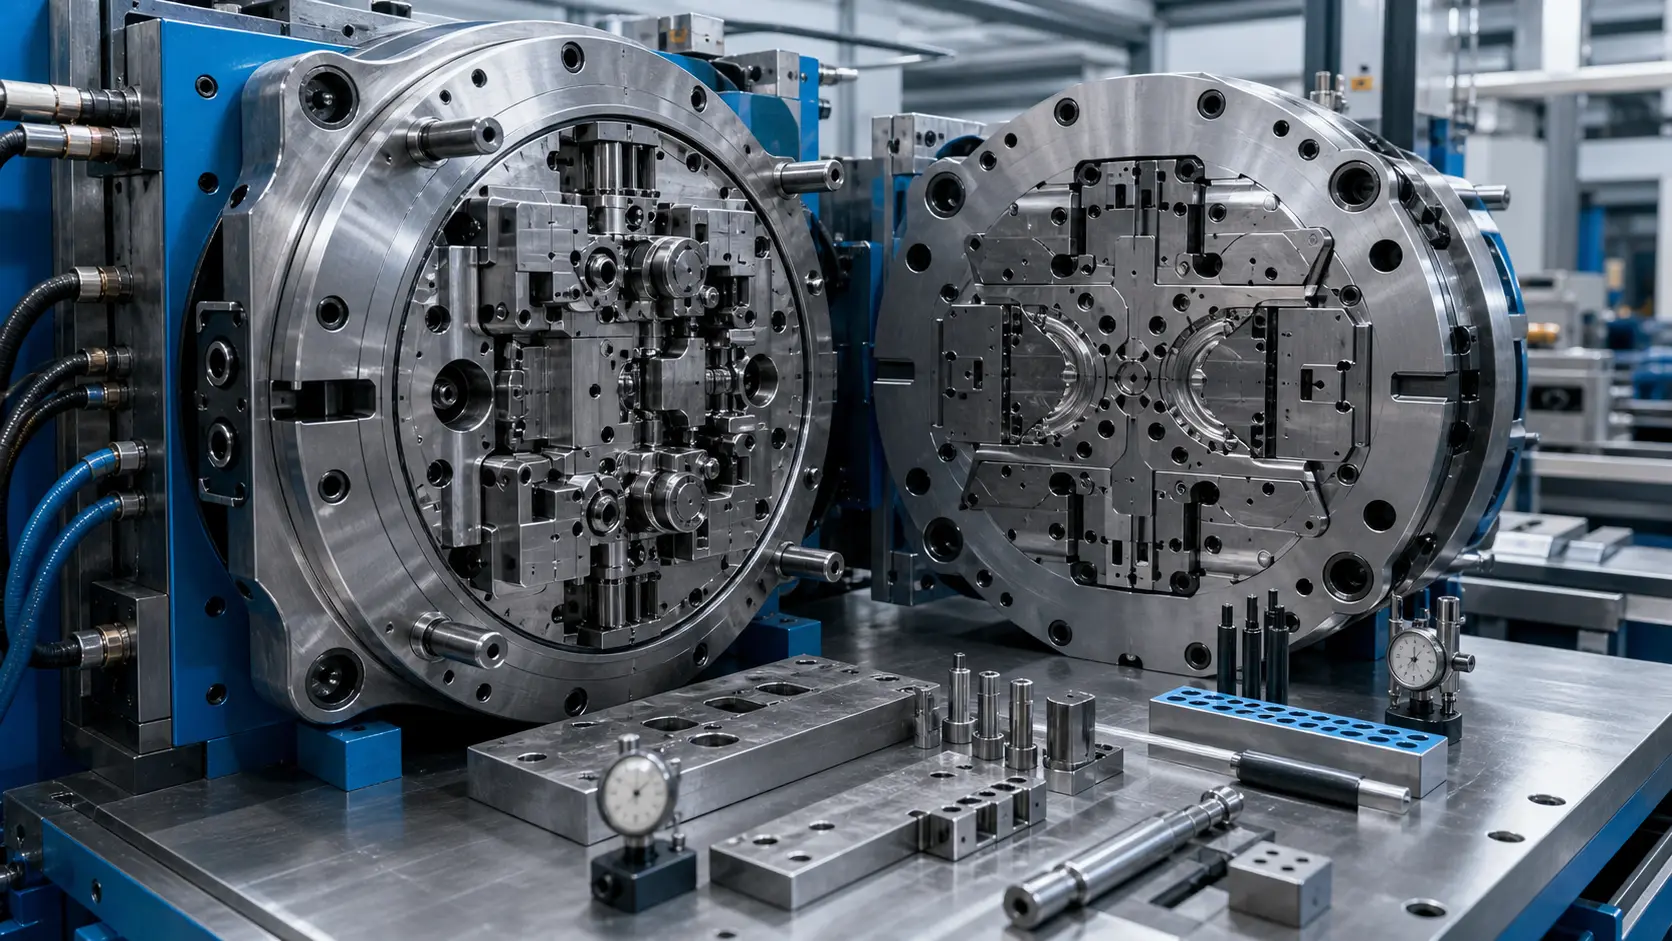
تتطلب أدوات القولبة على مرحلتين عادةً قالبًا قادرًا على الاحتفاظ بالركيزة الناتجة عن الحقن الأول أو فهرستها أو نقلها مع الحفاظ على التطابق للحقنة الثانية. كما تحتاج إلى وحدتي حقن متوافقتين أو ترتيب آلة مكافئ، بالإضافة إلى تبريد وقذف مصممين لكلتا المرحلتين. أما أدوات القولبة المشتركة فتركز بدلاً من ذلك معظم التعقيد في نظام توصيل المصهور: يجب أن ينشئ الموزع والفوّهة والقنوات والبوابات وعناصر التحكم في العملية بنية طبقية قابلة للتكرار.
لا تتمتع أي من العمليتين بميزة تكلفة شاملة. يجب أن تشمل المقارنة التجارية بناء القالب، وتوافر الآلات، وتوازن الدورة، واستخدام المواد، والفحص، ومخاطر الهدر، وعمالة التجميع، وعمر الخدمة المتوقع. يقارن تقدير نقطة التعادل العملي الاستثمار الإضافي في العملية بتكلفة التجميع أو العملية الثانوية التي تم تجنبها على مدى الحجم المخطط. عند الحجم المنخفض، قد يكون قالب أبسط مع التجميع أكثر مرونة؛ وعند حجم إنتاج مستدام، قد تبرر عملية متكاملة تعقيدها.
يجب أن يحدد عرض السعر ما هو مشمول في تجارب الأدوات، وأخذ العينات، وتأهيل اللون أو المادة، والفحص الأبعادي، ووثائق الصيانة، وموافقة الإنتاج. يوفر نظرة عامة على المنشأة من Jucheng سياقًا مباشرًا لبنيتها التحتية للأدوات والقولبة، بينما يظل التوصية الفعلية معتمدة على متطلبات الجزء ودرجته لدى العميل.
ملاءمة التطبيق ومصفوفة القرار
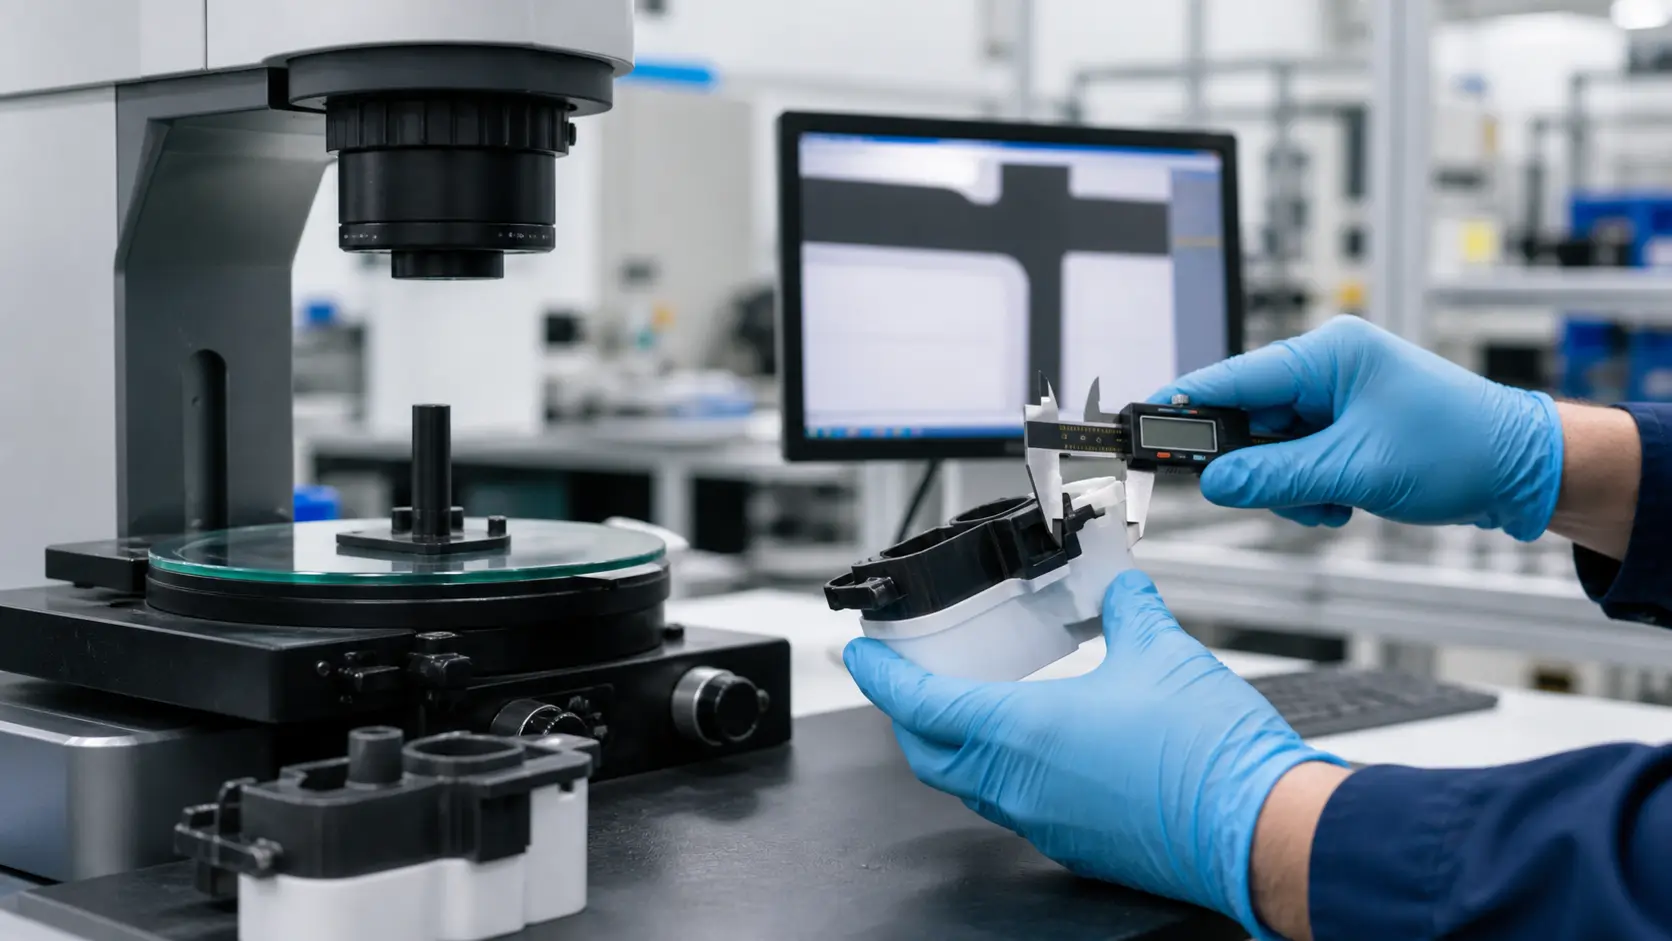
ابدأ ببنية المنتج المطلوبة. إذا كان على المادة الثانية أن تشغل مساحة مرئية محددة أو أن تنشئ ميزة لمس ناعم أو إحكام أو لون دقيقة، فغالبًا ما تكون القولبة على مرحلتين هي المفهوم الأكثر مباشرة للتقييم. وإذا كانت القيمة تأتي من بنية قشرة-لب قابلة للتكرار، أو تقليل المادة الداخلية، أو جدار وظيفي طبقى، فقد يستحق التحقق من القولبة المشتركة.
| متطلب الجزء | العملية الأولى للتقييم | سبب التحقق منها |
|---|---|---|
| منطقة قبضة ناعمة أو إحكام محددة | قولبة اللقطتين | تقع المادة الثانية على أسطح مختارة |
| Two visible colors with registration | قولبة اللقطتين | The interface can be designed around a visible boundary |
| Layered skin and core structure | القولبة المشتركة | The function depends on internal or wall-thickness layering |
| Simple cosmetic contrast at modest volume | Compare molding with assembly or decoration | A dedicated multi-material tool may not recover its added cost |
The decision becomes stronger when the part’s annual volume, quality plan, and change-control expectations are included from the beginning. A technically possible process can still be a poor commercial choice if the tooling cannot support the expected revisions or if inspection cannot distinguish the required interface defects.
Buyer Checklist for a Reliable Quote
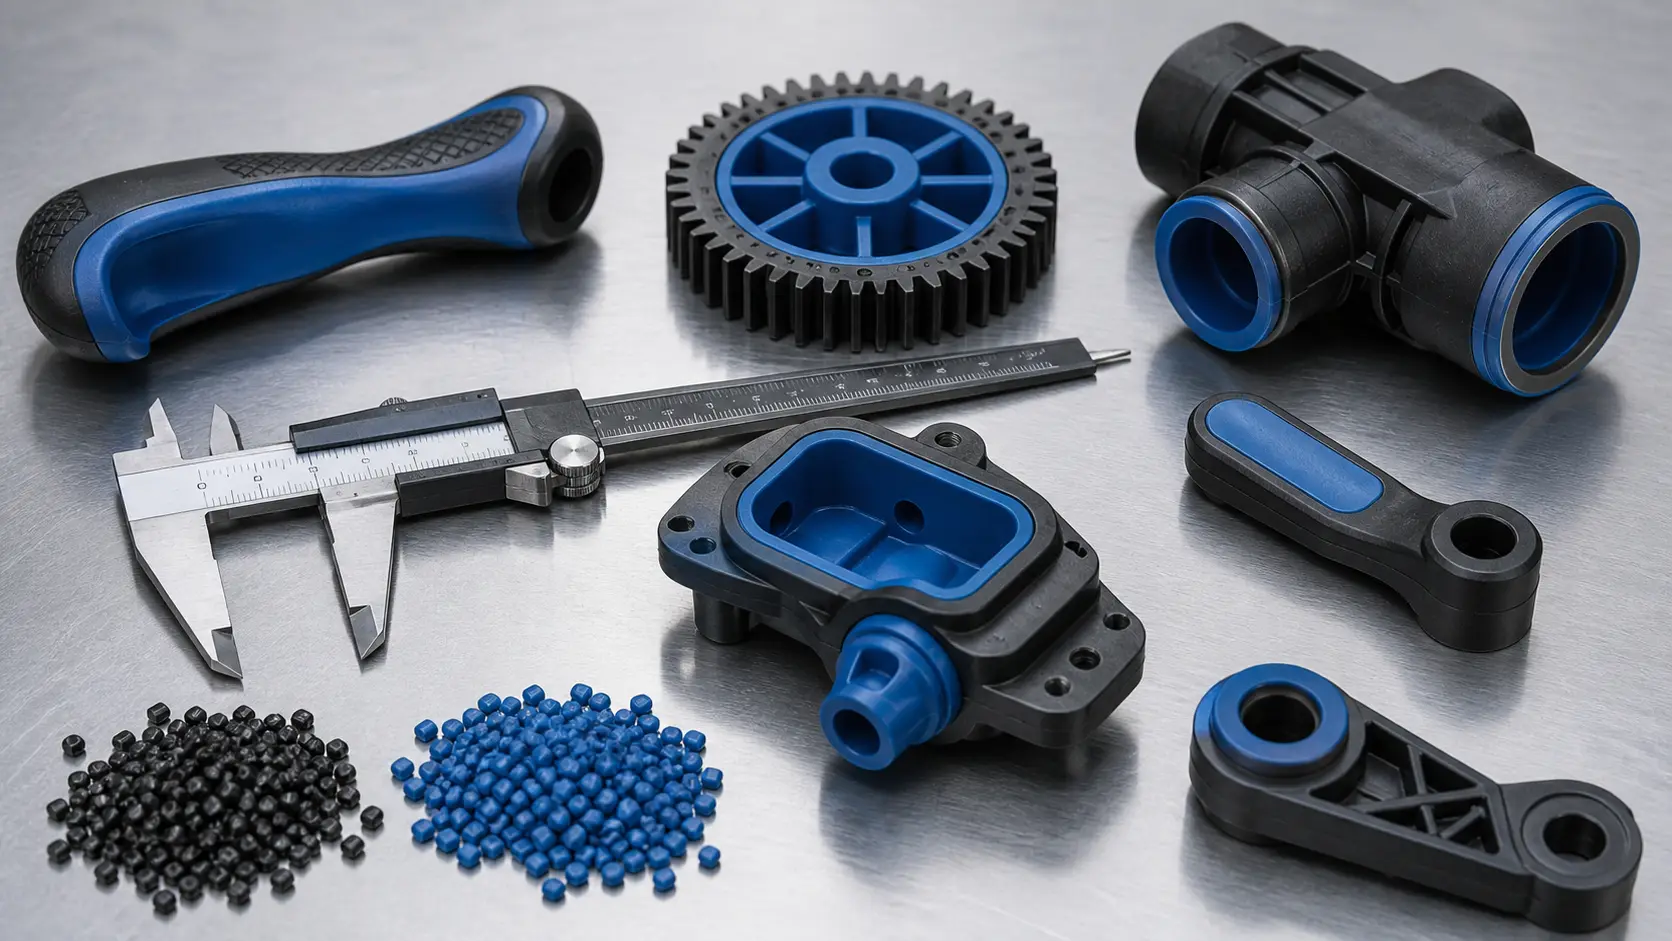
A useful request for quotation lets the supplier evaluate the process rather than guess from a product name. Include:
- 3D CAD, 2D drawings, critical dimensions, draft, wall thickness, and any cosmetic zones.
- Resin manufacturer and grade, color requirements, additives, hardness, and drying limits.
- Required interface performance, sealing or grip targets, environmental exposure, and test method.
- Annual volume, launch timing, forecast changes, packaging needs, and expected tool life.
- Preferred mold architecture, machine constraints, sample quantity, and approval milestones.
- Inspection records, traceability, first-article expectations, and handling of nonconforming parts.
Ask the supplier to state assumptions separately from confirmed capability. Jucheng’s سير عمل مراقبة الجودة describes first-article, in-process, final, and outgoing checks; the project team can use that framework to align inspection records with the customer’s drawing and interface requirements.
الخلاصة: two-shot molding is usually evaluated when the part needs a defined second material or feature on selected surfaces. Co-injection is evaluated when the product benefits from a controlled layered structure. Compare both against the actual geometry, material grades, volume, tooling plan, and validation method before selecting the process.