
Manufacturing cost-effective structural enclosures and multi-functional plastic hardware requires balancing pristine surface aesthetics with low raw material expenses. Solid single-material components using virgin engineering resins drive up production costs, whereas using 100% recycled polymers compromises surface cosmetics and impact strength. Specifying professional co injection molding resolves these conflicting requirements by encapsulating a low-cost or recycled polymer core inside a high-purity virgin outer skin. JUCHENG operates specialized multi-barrel co-injection machinery, delivering multi-layer structural parts strictly according to customer technical CAD drawings.
Índice
Sandwich Molding: Virgin Outer Skin with Recycled/Regrind Core
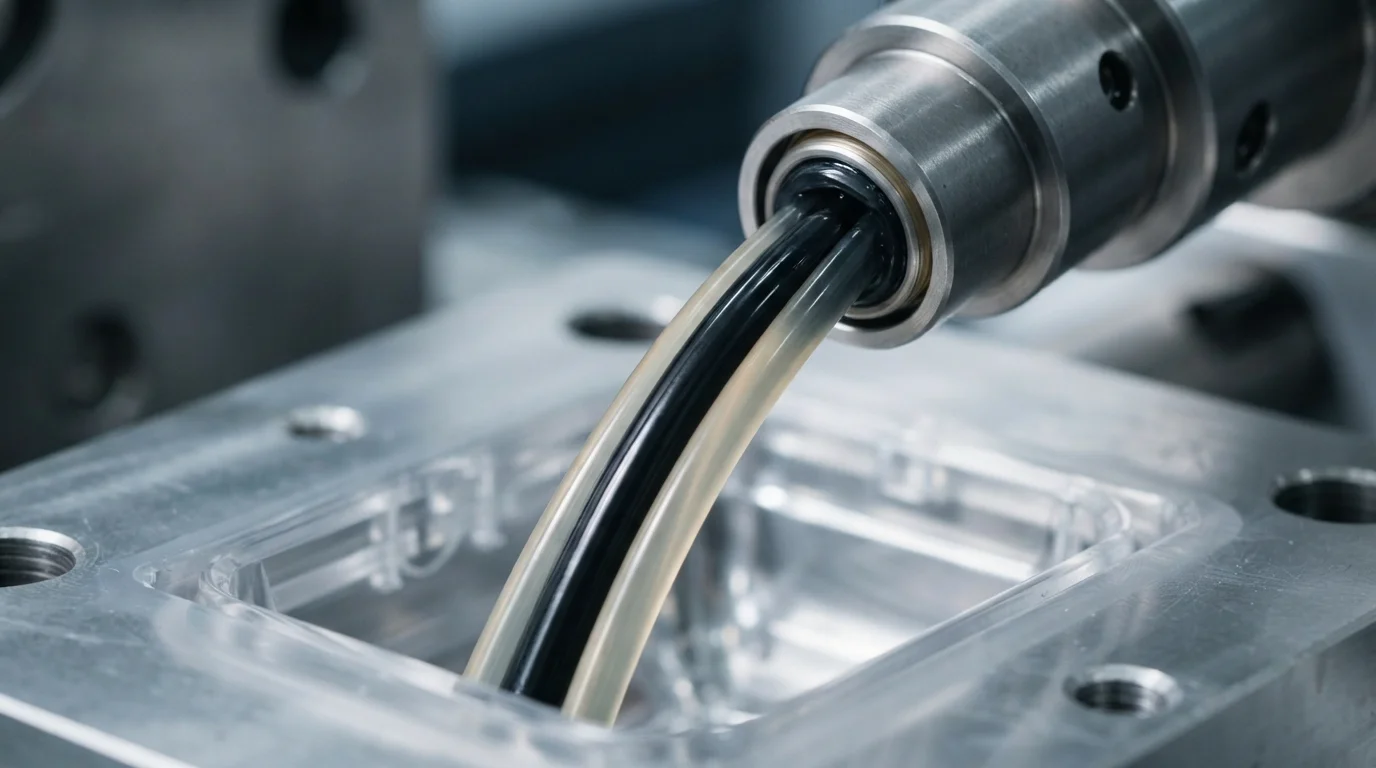
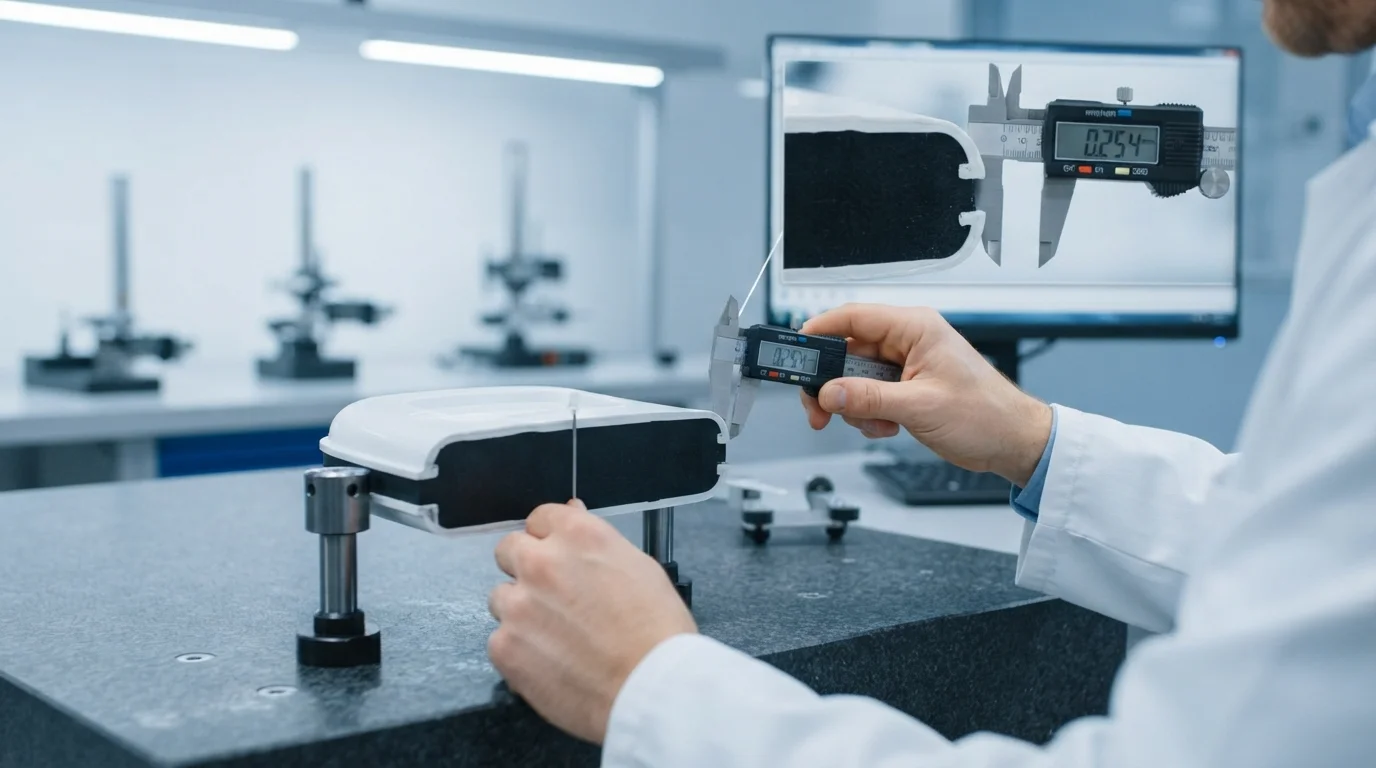
Executing multi-layer processing utilizes sandwich molding technology through specialized dual-concentric nozzles or sequential manifold valves. First-stage injection introduces the virgin skin resin, filling the cavity walls to form a pristine outer surface. Second-stage injection introduces the core material directly into the warm center of the skin melt, expanding the core from within. Enclosing a regrind core or recycled polymer inside a virgin skin cuts raw material costs by up to 30% to 50% without altering surface finish. Final skin-purge injection seals the sprue gate with virgin resin, ensuring zero recycled material remains exposed on external surfaces.
Co-injection sandwich sequence steps include:
- Pele virgem por injeção—A injeção de resina de pele externa de alta pureza estabelece uma camada superficial impecável contra as paredes frias do molde.
- Deslocamento do núcleo fundido—A injeção de resina do núcleo através do manifold central expande a camada sanduíche uniformemente.
- Purga da pele no gate—A injeção de um curto disparo final de resina virgem de pele sela o gate, evitando a exposição do núcleo.
- Empacotamento por pressão da cavidade—Manter a pressão de empacotamento garante densidade uniforme e previne a formação de marcas de afundamento.
Adesão Intercamada de Material e Correspondência de Viscosidade em Injeções Duplas
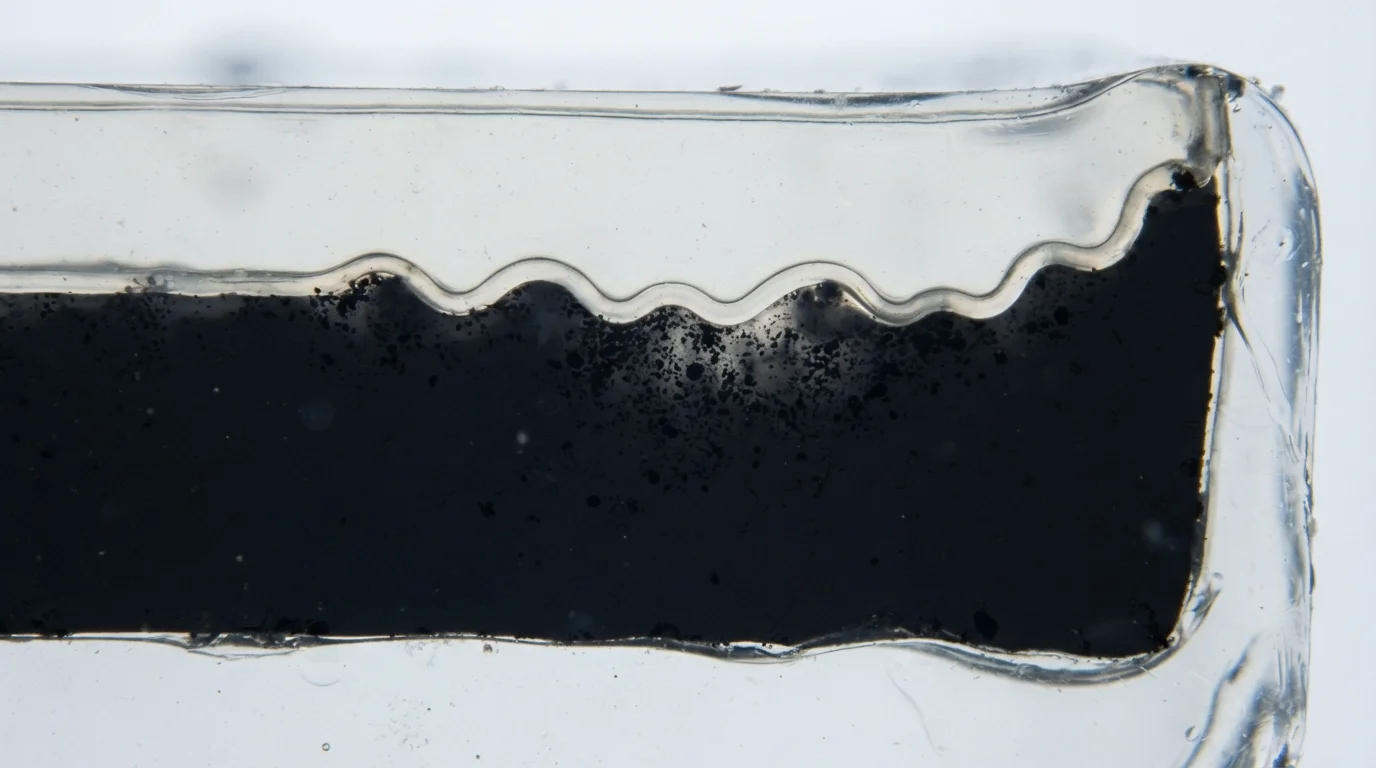
Alcançar camadas sanduíche estáveis requer uma correspondência precisa de viscosidade entre os fluxos de fusão da pele e do núcleo. Diferenciais de viscosidade do fundido que excedem 20% fazem com que o material do núcleo rompa a pele, resultando em ruptura da pele. A ruptura da pele expõe o material interno do núcleo nas superfícies da peça, causando rejeição cosmética. A seleção de termoplásticos compatíveis como PC/ABS ou polipropileno (PP) garante uma forte fusão química ao longo do limite da intercamada. O perfil de temperatura adequado mantém frentes de fluxo reológicas semelhantes, mantendo o núcleo concêntrico dentro da pele externa.
| Material da Pele Externa | Material de núcleo encapsulado | Alvo de razão de viscosidade | Participação do volume do núcleo (%) | Principal Benefício Funcional |
|---|---|---|---|---|
| PC/ABS virgem (Bayblend) | PC/ABS reciclado + fibra de carbono | 1.0 : 1.1 | 35% – 45% | Blindagem EMI/RFI integrada e menor custo de resina |
| PP virgem (SABIC PP 570P) | PP reciclado pós-consumo | 1.0 : 1.05 | 40% – 50% | Painéis estruturais sustentáveis e paletes |
| ABS virgem (Polylac PA-757) | ABS moído com alta carga | 1.0 : 1.15 | 30% – 40% | Gabinetes espessos de eletrodomésticos com alta rigidez |
Painéis estruturais econômicos e invólucros com blindagem EMI
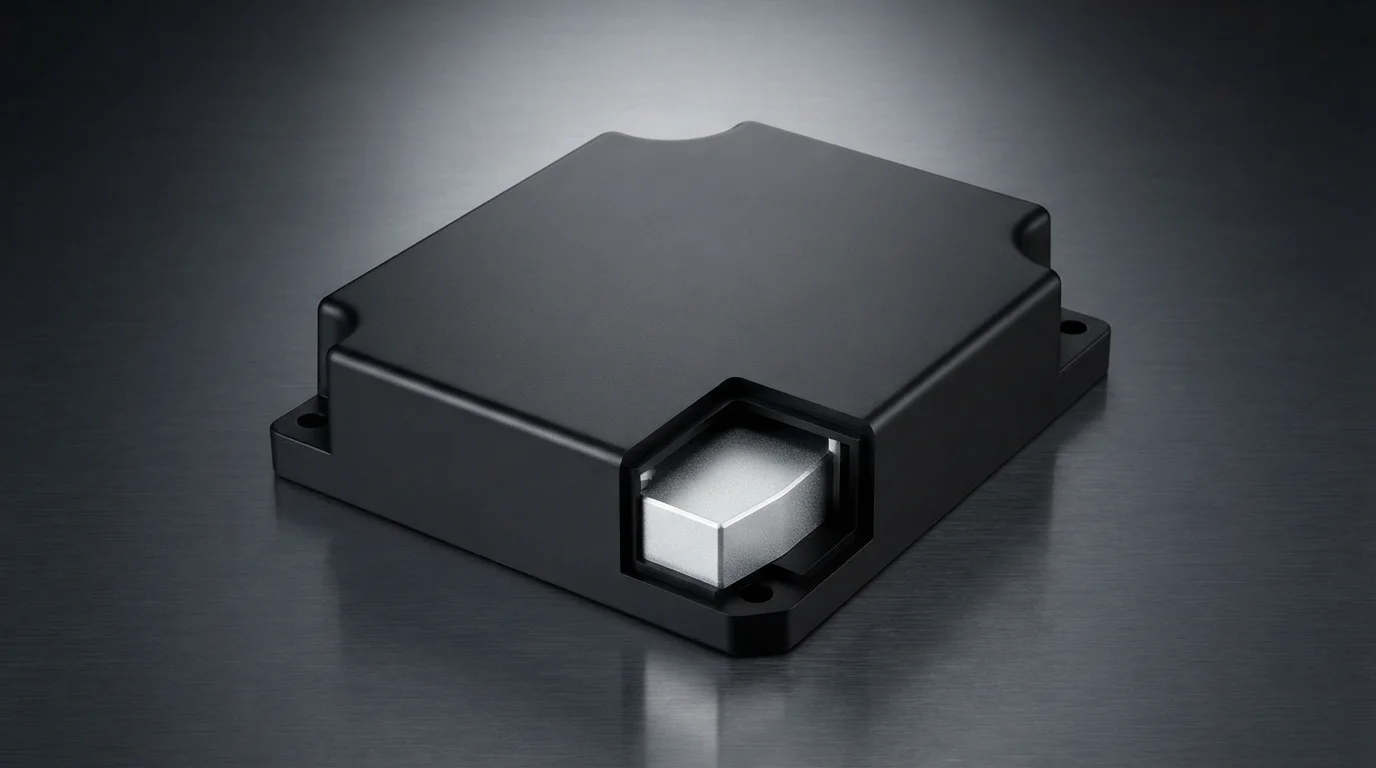
O processamento por co-injeção permite combinações funcionais únicas de materiais impossíveis com moldagem de disparo único. Gabinetes eletrônicos incorporam um núcleo condutor preenchido com carbono dentro de uma pele externa cosmética de PC/ABS, fornecendo blindagem EMI/RFI embutida sem pintura condutiva secundária. Pallets de transporte industrial e painéis estruturais encapsulam resina reciclada pós-consumo de baixo custo dentro de uma casca externa de PP virgem resistente às intempéries. A encapsulação multicamadas atende a rigorosos critérios de sustentabilidade ambiental, reduzindo as despesas totais de fabricação das peças.
As principais vantagens da co-injeção na indústria incluem:
- Redução do custo da matéria-prima—Encapsular até 50% de material reciclado ou regranulado no núcleo reduz as despesas gerais com resina.
- Blindagem condutiva embutida—Encerrar núcleos condutivos de negro de fumo proporciona atenuação interna de EMI sem pintura secundária.
- Aparência superficial impecável—Ocultar resinas de núcleo descoloridas ou altamente preenchidas atrás de uma pele virgem mantém os padrões cosméticos classe A.
Perguntas Frequentes (FAQs)
Qual é a diferença entre moldagem por co-injeção e moldagem de dois disparos (2K)?
A moldagem por co-injeção injeta dois fluxos de materiais diferentes simultânea ou sequencialmente através de um único ponto de injeção para formar uma estrutura sanduíche multicamadas (pele e núcleo). A moldagem de dois disparos injeta dois materiais em seções distintas de uma peça usando um prato rotativo do molde.
Quanto material reciclado pode ser encapsulado dentro de um núcleo de co-injeção?
As proporções do núcleo normalmente representam de 30% a 50% do peso total da peça, dependendo da geometria e da espessura da parede. Manter uma espessura mínima da pele externa de 1,0 mm a 1,5 mm evita a penetração do núcleo e preserva a resistência da superfície.
Como evitar a penetração do núcleo na moldagem sanduíche?
Prevenir a penetração do núcleo requer a correspondência da viscosidade do fundido dos polímeros da pele e do núcleo dentro de uma faixa de 15%. Controlar o volume inicial do disparo da pele e a velocidade de injeção garante uma camada limite uniforme antes da entrada da resina do núcleo.