
Una buona progettazione dello stampaggio a iniezione di schiuma strutturale inizia trattando il pezzo come due zone collegate: una pelle esterna solida che incontra la superficie dello stampo e un nucleo cellulare che riduce la densità attraverso l'interno. Questa struttura può adattarsi a componenti più grandi e spessi, ma non elimina la necessità di progettare per il flusso, l'aspetto superficiale, l'estrazione e l'assemblaggio. Le revisioni più sicure rendono espliciti i requisiti della pelle prima che il concetto dello stampo sia fissato.
Usa la funzione del pezzo per decidere dove la pelle deve rimanere continua, quali superfici possono tollerare texture o variazioni di processo e quali dimensioni devono essere verificate dopo lo stampaggio. Questa è la conversazione di progettazione alla base di stampaggio di schiuma strutturale; il processo dovrebbe essere selezionato attorno al pezzo, non usato come scorciatoia per una geometria che non è stata revisionata.
Parti dalla superficie che il cliente vedrà effettivamente
Le parti in schiuma strutturale possono mostrare un carattere superficiale diverso da una parte stampata piena. Un disegno che etichetta ogni faccia come “estetica” fornisce al team dello stampo poche indicazioni utili. Dividi il pezzo in zone visibili, funzionali e non critiche, poi specifica cosa deve fare ciascuna zona: accoppiarsi, sigillare, sopportare un carico, accettare un'etichetta o rimanere fuori vista.
Per le facce visibili, valuta la texture prevista, la lucentezza, il colore, la posizione delle linee di saldatura, il segno del punto di iniezione e l'effetto di eventuali rivestimenti o assemblaggi successivi. Non dare per scontato che un nucleo in schiuma farà sparire ogni difetto superficiale. Se la preoccupazione è l'aspetto dei ritiri, confronta la geometria del pezzo e la pelle prevista con la specifica rotta di processo; la discussione esistente sul sito schiuma microcellulare affronta quella questione più specifica.
Mantieni deliberate le transizioni di parete
Grandi salti di spessore, bossaggi pesanti isolati e intersezioni brusche delle nervature possono complicare il riempimento e creare un raffreddamento non uniforme. Un concetto in schiuma strutturale può rendere fattibile una sezione più spessa, ma spesso non significa senza vincoli. Usa transizioni graduali dove la funzione lo consente, collega le nervature alle pareti senza creare massa inutile ed evita di impilare diverse caratteristiche pesanti in un'unica posizione.
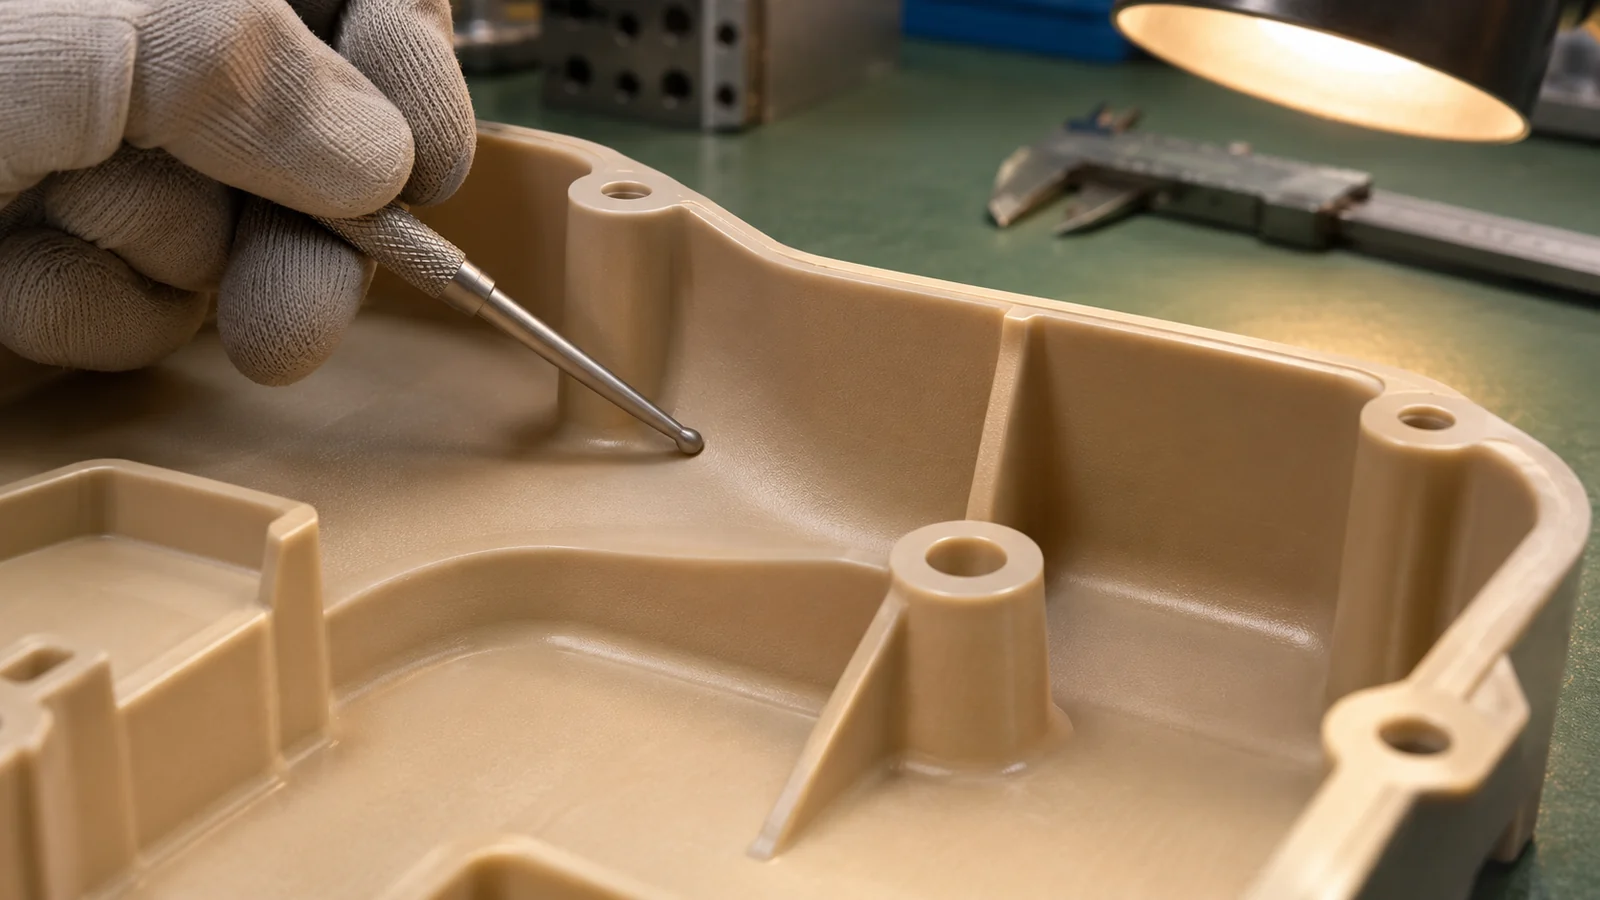
Quando una sezione spessa non può essere rimossa, documenta perché è necessaria e come è supportata. Decidi se una sezione nervata, una caratteristica cava o un processo diverso possono soddisfare lo stesso requisito di carico con meno materiale. Questa è una decisione geometrica, non una promessa di impostazione dei parametri.
Progetta il percorso di flusso prima di scegliere la posizione del punto di iniezione
La posizione del punto di iniezione influisce su dove entra il fuso, su come si riempie la cavità e su dove si incontrano i fronti di flusso. Per un pezzo lungo o asimmetrico, un punto di iniezione che sembra comodo sul disegno può creare un lungo percorso verso una caratteristica sottile o collocare un segno visibile su una faccia che deve rimanere pulita. Segna le probabili direzioni di flusso e le potenziali linee di incontro sulla revisione CAD, poi verifica se tali posizioni sono in conflitto con i requisiti di aspetto, resistenza o tenuta.
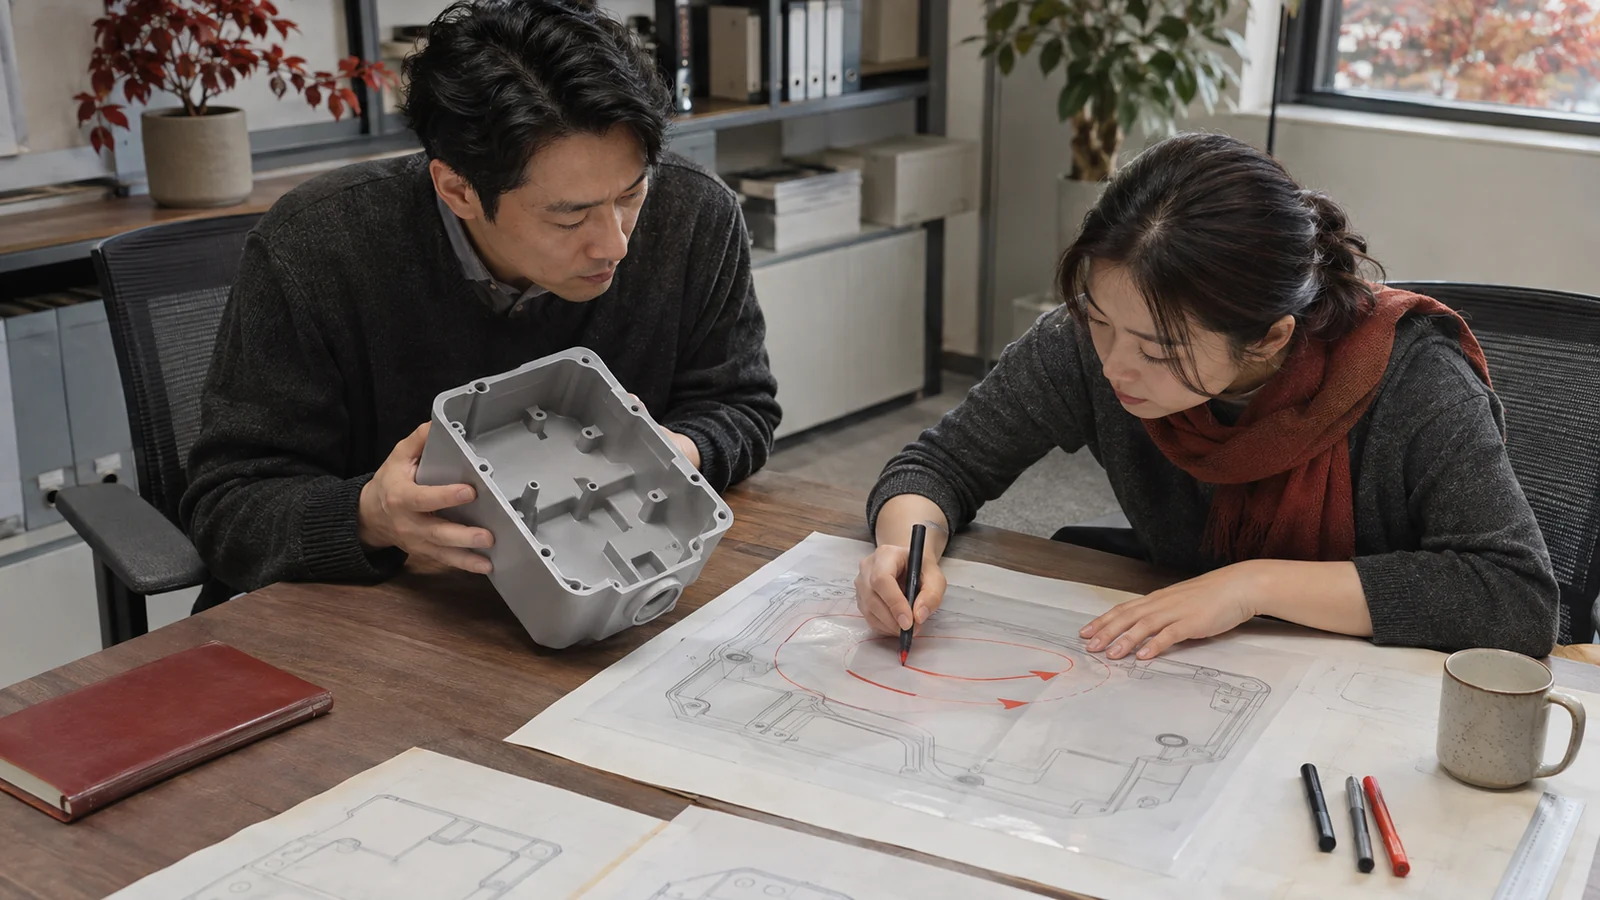
Anche gli sfiati necessitano di un percorso deliberato per l'aria spostata. Le aree di fine riempimento, gli angoli e le caratteristiche che intrappolano l'aria meritano attenzione durante la progettazione dello stampo. Le dimensioni specifiche degli sfiati e i dettagli del punto di iniezione dipendono dal materiale, dallo stampo e dalla progettazione del processo; non devono essere copiati come valori universali da un altro pezzo.
Pianificare l'espulsione e la misurazione tenendo conto dello stato caldo del pezzo
Un pannello o una custodia di grandi dimensioni può essere flessibile mentre è caldo, anche se è sufficientemente rigido dopo il condizionamento. Le posizioni degli espulsori, le superfici di supporto e qualsiasi manipolazione da parte di robot o operatori dovrebbero evitare di deformare il pezzo durante il distacco. Verificare l'accesso per l'espulsione e considerare dove è necessario un supporto temporaneo tra lo sformatura e l'ispezione.
Definire lo stato di misurazione prima del rilascio dello stampo: lo schema dei datum, il metodo con attrezzatura o in stato libero, il tempo dopo lo stampaggio e le caratteristiche che influenzano l'accoppiamento. Altrimenti due team possono misurare lo stesso pezzo in condizioni di supporto diverse e riportare risultati diversi. Questo principio si applica anche quando il progetto utilizza un metodo convenzionale progettazione professionale di stampi a iniezione di revisione: il metodo di ispezione fa parte del piano di progettazione.
Una sequenza pratica di revisione progettuale
- Classificare le superfici. Contrassegnare le aree estetiche, di tenuta, di accoppiamento e non critiche.
- Giustificare ogni sezione massiccia. Collegare pareti spesse, boss e nervature a un'esigenza di carico o di assemblaggio.
- Tracciare il percorso di riempimento. Esaminare le opzioni di iniezione, i percorsi di flusso lunghi, gli incontri dei fronti di flusso e le zone di fine riempimento.
- Esaminare la fuoriuscita dell'aria e il distacco. Identificare le esigenze di sfiato, lo sformo, il contatto degli espulsori e il supporto per la manipolazione.
- Stabilire le condizioni di accettazione. Definire i limiti estetici, le dimensioni, lo stato di misurazione e la responsabilità dell'approvazione del campione.
Domande da risolvere prima di definire il concept dello stampo
- Quali facce sono visibili dopo l'assemblaggio e quale variazione superficiale è accettabile?
- Una sezione spessa può essere sostituita da nervature o da un diverso layout strutturale?
- Dove possono comparire segni di iniezione e fronti di flusso senza compromettere l'accoppiamento o l'aspetto?
- Come verrà supportato e misurato il pezzo mentre la sua forma cambia ancora dopo l'estrazione?
FAQ
La schiuma strutturale elimina automaticamente i segni di ritiro?
No. Il risultato dipende dalla geometria del pezzo, dal materiale, dalla progettazione dello stampo e dalle condizioni di processo. La revisione di progetto dovrebbe identificare le zone massicce e definire come verrà valutato l'aspetto.
Ogni superficie può essere specificata come estetica?
Un progetto può stabilire requisiti severi, ma il disegno dovrebbe identificare le zone prioritarie e criteri di accettazione misurabili. Ciò aiuta i team di progettazione e di attrezzaggio a valutare i compromessi invece di trattare ogni faccia allo stesso modo.
La schiuma strutturale è la stessa cosa dello stampaggio a iniezione assistito da gas?
No. I processi creano strutture interne diverse e utilizzano strategie di processo differenti. Scegliere tra essi in base alla geometria del pezzo, alle esigenze funzionali, ai requisiti estetici e a un piano di attrezzaggio validato.