
I difetti dello stampaggio a co-iniezione sono più facili da diagnosticare quando si legge la superficie come prova di come pelle e anima si sono mosse attraverso la cavità. La fuoriuscita dell'anima, una copertura non uniforme della pelle, un confine di flusso visibile, un riempimento incompleto o un colore incoerente possono indicare diverse fasi della sequenza di riempimento. Il sintomo da solo raramente identifica la causa: il design del punto di iniezione, l'abbinamento dei materiali, le condizioni del fuso, la temporizzazione, lo sfiato e la geometria possono interagire.
Documentare dove appare il difetto e se si ripete nella stessa posizione. Confrontare i pezzi dall'inizio, dal centro e dalla fine di una produzione, quindi correlare il pattern con la direzione del flusso e le superfici funzionali del pezzo. Apportare una modifica controllata alla volta e verificare che la correzione non crei un nuovo difetto altrove.
Diagnosi rapida: mappare il difetto, stabilire se è stabile o intermittente, identificare il confine pelle/anima e rivedere la sequenza prima di modificare le impostazioni. Non trattare ogni interfaccia visibile come un difetto; l'accettazione dipende dal disegno e dai criteri di superficie.
In questo articolo:
- Mappare il difetto prima di modificare il processo
- Fuoriuscita dell'anima o anima esposta
- Pelle non uniforme e interfaccia visibile
- Riempimento incompleto, esitazione e gas intrappolato
- Incoerenza di colore e indizi di contaminazione
- Una sequenza di risoluzione dei problemi controllata
- FAQ
Mappare il difetto prima di modificare il processo
Registrare la posizione del difetto su un'immagine o un disegno del pezzo. Annotare la distanza dal punto di iniezione, la direzione del flusso, le variazioni di spessore vicine, le nervature, i fori e gli sfiati. Indicare se si verifica su una superficie a vista, una superficie nascosta o un'interfaccia funzionale. Questo rende le osservazioni confrontabili tra cicli e turni invece di affidarsi alla memoria.
Separare i pattern stabili da quelli intermittenti. Un difetto che si ripete in una posizione può essere legato alla geometria o all'equilibrio del flusso; uno che si sposta o appare sporadicamente può coinvolgere la preparazione del materiale, la sequenza della macchina o una condizione variabile. Queste sono ipotesi, non diagnosi.
Registrare la ricetta approvata e le modifiche recenti, inclusi lotto del materiale, condizionamento ove specificato, colorante, spurgo, avvio e manutenzione. Confermare che i pezzi confrontati provengano dallo stesso stampo e dalla stessa configurazione.
Fuoriuscita dell'anima o anima esposta
Se l'anima appare dove è richiesta una pelle continua, identificare se l'esposizione si ripete in una posizione del fronte di flusso, in una sezione sottile locale o in modo intermittente. Verificare il percorso dal punto di iniezione alla feature, le transizioni di parete, la temporizzazione della sequenza e se la geometria crea un percorso a bassa resistenza per l'anima. Esaminare il pezzo e lo stampo invece di presumere che sia responsabile una singola impostazione della macchina.
Confermare che i materiali previsti siano stati caricati e che la sequenza sia stabile. Un cambio di materiale o di colore può rendere più visibile un'interfaccia prima sottile. Se il difetto si verifica su un boss, un'intersezione di nervature o una transizione netta, testare un'ipotesi di geometria o di punto di iniezione insieme ai controlli di processo; entrambi possono amplificarsi a vicenda.
Ispezionare più del punto esposto prima di accettare una regolazione. Una modifica che migliora una superficie può spostare l'interfaccia o influire sul riempimento altrove. Registrare la posizione, i colpi interessati e il confine per un'esposizione accettabile.
Pelle non uniforme e interfaccia visibile
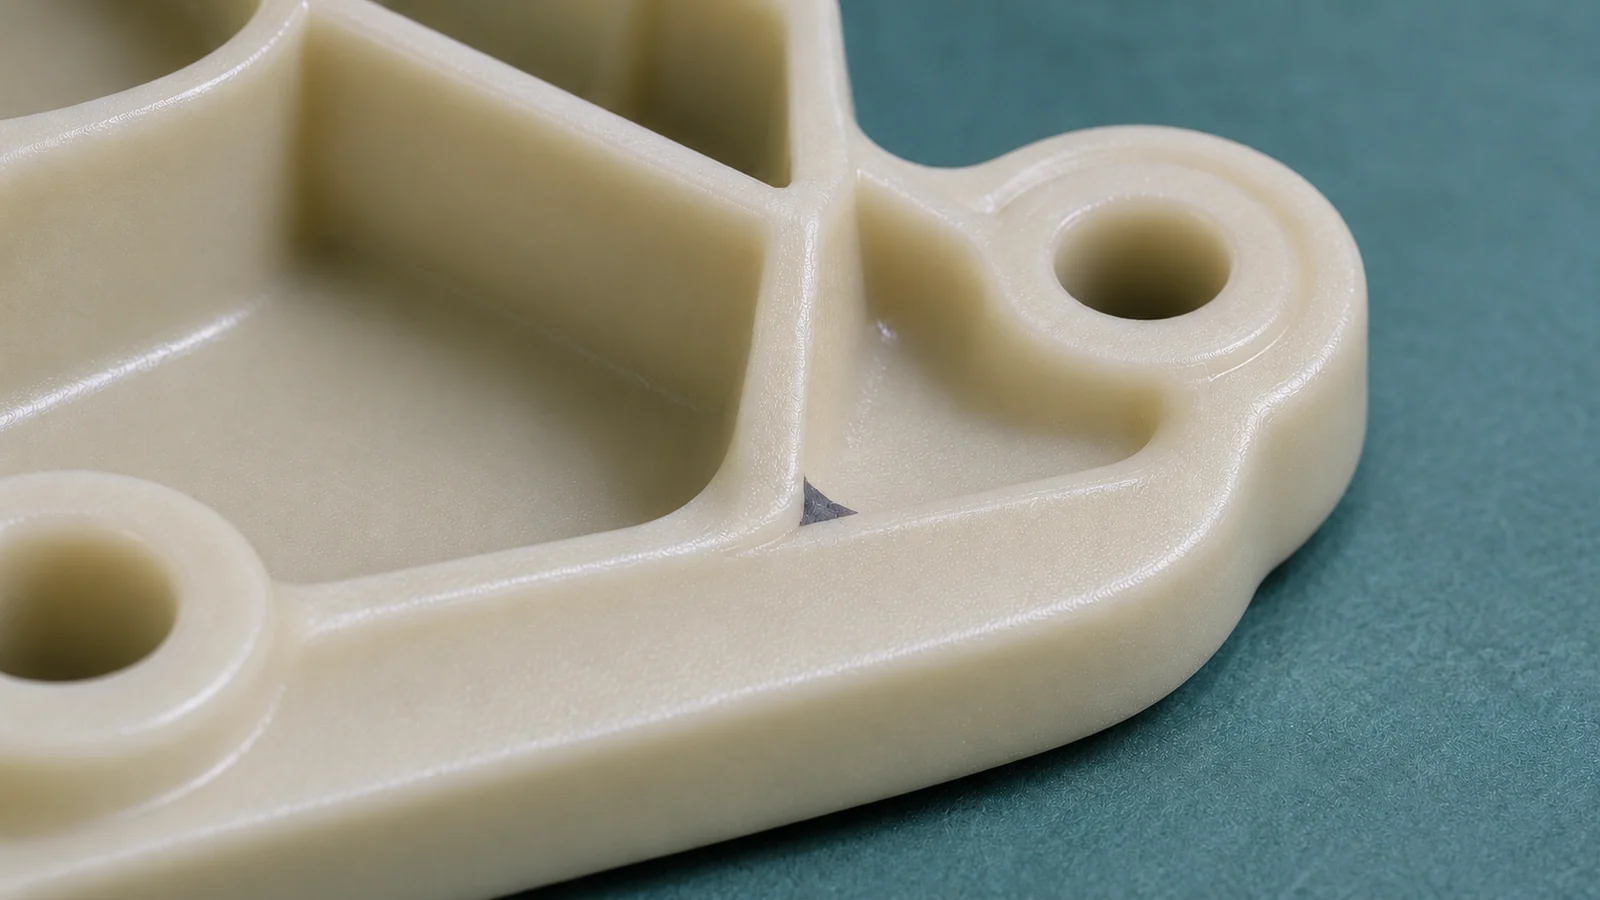
Lo spessore della pelle non deve essere uniforme in tutta la geometria complessa. Se la superficie mostra striature, un confine irregolare o differenze localizzate di lucentezza o texture, mappare il pattern rispetto alla lunghezza di flusso, allo spessore di parete, agli angoli e ai cambi di sezione. La geometria può far comportare il fronte di flusso in modo diverso tra le zone.
Confermare quali cambiamenti visivi sono fuori specifica. Un'interfaccia visibile può essere prevista in un'area definita ma inaccettabile su un pannello rivolto al cliente. Utilizzare campioni approvati e illuminazione, distanza e angolo di visuale coerenti affinché gli ispettori classifichino i pezzi in modo uniforme.
Verificare se la disposizione dei punti di iniezione e la sequenza di riempimento forniscono la copertura prevista prima di concentrarsi sulla finitura. Il trattamento superficiale può mascherare un sintomo senza correggere un'interfaccia instabile. Per il contesto sulla selezione del processo, vedere stampaggio a due colpi rispetto alla co-iniezione; i metodi non devono essere considerati intercambiabili.
Riempimento incompleto, esitazione e gas intrappolato
Tracciare i riempimenti incompleti e i segni di esitazione lungo il percorso di flusso. Cercare sezioni sottili, lunghi percorsi, espansioni brusche, punti di iniezione stretti e caratteristiche che dividono e riuniscono il flusso. Ispezionare gli sfiati e le condizioni della linea di divisione dove il gas potrebbe accumularsi, ma non presumere che ogni riempimento incompleto sia un problema di sfiato.
Confrontare la sequenza pelle/anima con l'area incompleta. Se il riempimento cambia dopo un lotto, un avvio o una regolazione di setup, documentare tale tempistica. Verificare le condizioni del materiale e la ricetta rispetto alla specifica approvata prima di modificare i setpoint. Dove le evidenze indicano geometria o restrizione del punto di iniezione, una revisione ingegneristica può essere più appropriata di una regolazione solo produttiva.
Ispezionare entrambi i lati e le caratteristiche adiacenti. Il gas intrappolato può lasciare bruciature o scolorimento; l'esitazione può lasciare una linea visibile. Questi indizi restringono l'indagine, ma sono necessari registri di processo e test funzionali per confermare la causa e la correzione.
Incoerenza di colore e indizi di contaminazione
La variazione di colore può derivare da materiale, colorante, spurgo, miscelazione o dall'effetto visivo di materiali diversi per pelle e anima. Verificare le identità dei materiali e i concentrati di colore, e rivedere la transizione tra le produzioni. Determinare se la variazione segue il flusso, compare all'avvio o cambia da colpo a colpo.
Distinguere un vero cambiamento di colore da una differenza di lucentezza, texture o copertura della pelle. Confrontare un riferimento coerente sotto un'illuminazione concordata e ispezionare la superficie stampata anziché affidarsi solo a fotografie da telefono. I cambiamenti localizzati devono essere mappati rispetto al punto di iniezione e al flusso; i cambiamenti ampi o intermittenti richiedono una revisione della storia del materiale e del setup.
Quando i materiali differiscono, confermare che i loro ruoli e i criteri di aspetto siano documentati. L'argomento principale pertinente è stampaggio a iniezione di materie plastiche; la co-iniezione deve essere valutata come una disposizione definita di materiali e processo, non come un effetto colore generico.
Una sequenza di risoluzione dei problemi controllata
- Contenere e classificare. Separare i pezzi interessati, identificare il tipo di difetto e registrare posizione e frequenza.
- Stabilire una baseline. Registrare la ricetta approvata, l'identità del materiale, lo stato di avvio e le recenti modifiche a utensili o macchina.
- Collegare il sintomo al flusso. Contrassegnare sul disegno gate, direzione del flusso, interfaccia, variazioni di sezione e sfiati.
- Verificare una sola ipotesi. Modificare una variabile approvata o ispezionare una caratteristica di progetto/utensile; conservare campioni prima e dopo.
- Confermare l'intero pezzo. Verificare aspetto, dimensioni, incollaggio o funzionalità a seconda dei casi, e ripetibilità.
Tenere un registro dei difetti con data, lotto di materiale, cavità, posizione, causa sospetta, modifica e risultato. Questo riduce le prove ed errori ripetuti e aiuta a distinguere i problemi di avvio dai problemi di progetto o della finestra di processo.
FAQ
Un confine visibile tra pelle e nucleo è sempre un difetto?
No. È un difetto solo quando viola i criteri di aspetto o funzionali concordati. Definire la posizione e la visibilità accettabili prima della produzione.
Dovrei aumentare la velocità di iniezione per correggere la fuoriuscita del nucleo?
Non senza evidenze. Il risultato dipende da utensile, materiali, geometria e sequenza. Registrare una baseline e testare un'ipotesi controllata e approvata.
Un pezzo incompleto può essere corretto solo modificando le impostazioni di processo?
Non sempre. Condizione del materiale, gate e percorso di flusso, sfiato, geometria e sequenza possono tutti avere importanza. Diagnosticare prima posizione e ripetibilità.
Quali informazioni aiutano una revisione ingegneristica?
Fornire foto dei difetti con posizioni contrassegnate, identificazione del pezzo e dell'utensile, dettagli del materiale, frequenza, registrazioni del processo e criteri di accettazione.