
Los defectos de moldeo por coinyección son más fáciles de diagnosticar cuando se lee la superficie como evidencia de cómo se movieron la piel y el núcleo a través de la cavidad. La penetración del núcleo, la cobertura desigual de la piel, un límite de flujo visible, el llenado incompleto o un color inconsistente pueden señalar diferentes partes de la secuencia de llenado. El síntoma por sí solo rara vez identifica la causa: el diseño de la compuerta, la combinación de materiales, la condición del fundido, la sincronización, el venteo y la geometría pueden interactuar.
Documente dónde aparece el defecto y si se repite en la misma ubicación. Compare piezas del inicio, la mitad y el final de una corrida, y luego relacione el patrón con la dirección del flujo y las superficies funcionales de la pieza. Realice un cambio controlado a la vez y verifique que la corrección no cree un nuevo defecto en otro lugar.
Diagnóstico rápido: mapee el defecto, establezca si es estable o intermitente, identifique el límite piel/núcleo y revise la secuencia antes de cambiar ajustes. No trate toda interfaz visible como un defecto; la aceptación depende del plano y de los criterios de superficie.
En este artículo:
- Mapee el defecto antes de cambiar el proceso
- Penetración del núcleo o núcleo expuesto
- Piel desigual e interfaz visible
- Llenado incompleto, vacilación y gas atrapado
- Inconsistencia de color y pistas de contaminación
- Una secuencia de resolución de problemas controlada
- Preguntas frecuentes
Mapee el defecto antes de cambiar el proceso
Registre la ubicación del defecto en una imagen o plano de la pieza. Anote la distancia desde la compuerta, la dirección del flujo, los cambios de espesor cercanos, las nervaduras, los orificios y los venteos. Marque si ocurre en una superficie visible, una superficie oculta o una interfaz funcional. Esto hace que las observaciones sean comparables entre ciclos y turnos en lugar de depender de la memoria.
Separe los patrones estables de los intermitentes. Un defecto que se repite en una ubicación puede relacionarse con la geometría o el balance de flujo; uno que se desplaza o aparece de forma esporádica puede involucrar la preparación del material, la secuencia de la máquina o una condición cambiante. Estas son hipótesis, no diagnósticos.
Registre la receta aprobada y los cambios recientes, incluido el lote de material, el acondicionamiento cuando se especifique, el colorante, la purga, el arranque y el mantenimiento. Confirme que las piezas comparadas provienen del mismo molde y configuración.
Penetración del núcleo o núcleo expuesto
Si el núcleo aparece donde se requiere una piel continua, identifique si la exposición se repite en una ubicación del frente de flujo, en una sección delgada local o de forma intermitente. Verifique la trayectoria de la compuerta a la característica, las transiciones de pared, la sincronización de la secuencia y si la geometría crea una ruta de baja resistencia para el núcleo. Revise la pieza y el molde en lugar de suponer que un ajuste de máquina es el responsable.
Confirme que se cargaron los materiales previstos y que la secuencia es estable. Un cambio de material o de color puede hacer más visible una interfaz antes sutil. Si el defecto ocurre en un boss, en la intersección de nervaduras o en una transición brusca, pruebe una hipótesis de geometría o de compuerta junto con las verificaciones del proceso; ambas pueden amplificarse mutuamente.
Inspeccione más que el punto expuesto antes de aceptar un ajuste. Un cambio que mejora una superficie puede desplazar la interfaz o afectar el llenado en otras zonas. Registre la ubicación, las piezas afectadas y el límite para una exposición aceptable.
Piel desigual e interfaz visible
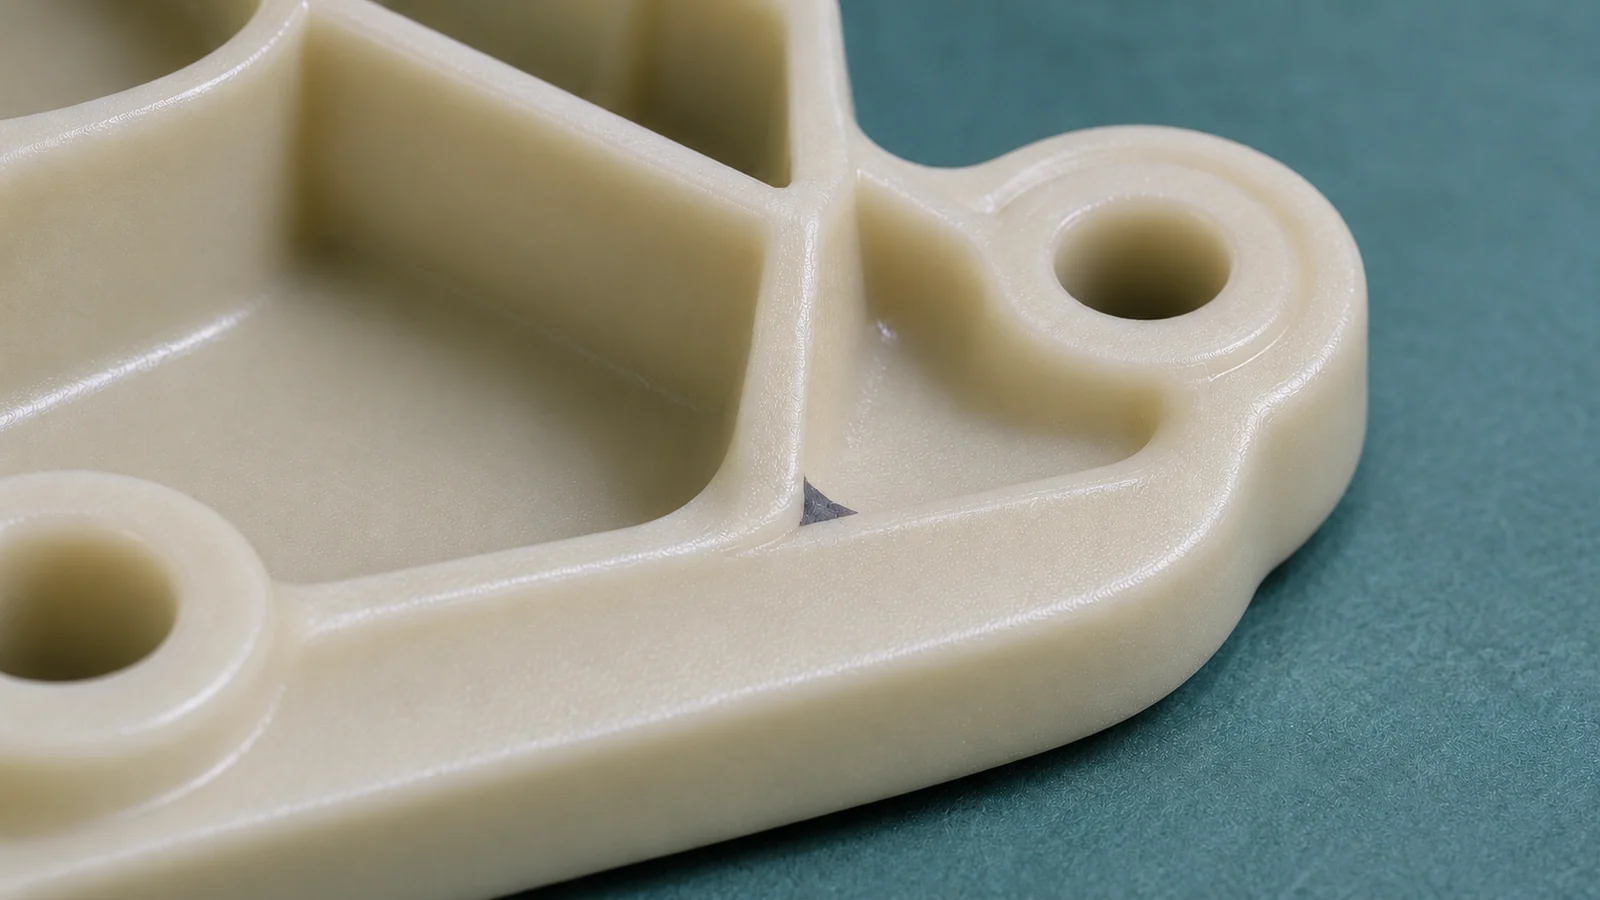
El espesor de piel no necesita ser uniforme en toda la geometría compleja. Si la superficie muestra estrías, un límite errático o diferencias localizadas de brillo o textura, relacione el patrón con la longitud de flujo, el espesor de pared, las esquinas y los cambios de sección. La geometría puede hacer que el frente de flujo se comporte de manera diferente entre zonas.
Confirme qué cambios visuales están fuera de especificación. Una interfaz visible puede ser esperada en un área definida pero inaceptable en un panel orientado al cliente. Utilice muestras aprobadas e iluminación, distancia y ángulo de visión consistentes para que los inspectores clasifiquen las piezas de manera uniforme.
Revise si la disposición de las compuertas y la secuencia de llenado proporcionan la cobertura prevista antes de centrarse en el acabado. El tratamiento superficial puede enmascarar un síntoma sin corregir una interfaz inestable. Para contexto sobre la selección de proceso, consulte moldeo de dos inyecciones frente a coinvección; los métodos no deben tratarse como intercambiables.
Llenado incompleto, vacilación y gas atrapado
Rastree las inyecciones cortas y las marcas de vacilación a lo largo de la trayectoria de flujo. Busque secciones delgadas, recorridos largos, expansiones abruptas, compuertas estrechas y características que dividan y reúnan el flujo. Inspeccione los respiraderos y las condiciones de la línea de partición donde podría acumularse gas, pero no asuma que todo llenado incompleto es un problema de ventilación.
Compare la secuencia piel/núcleo con el área incompleta. Si el llenado cambia después de un lote, un arranque o un ajuste de configuración, documente ese momento. Verifique la condición del material y la receta contra la especificación aprobada antes de cambiar los puntos de ajuste. Cuando la evidencia apunte a la geometría o a una restricción de compuerta, la revisión de ingeniería puede ser más apropiada que un ajuste solo de producción.
Inspeccione ambos lados y las características vecinas. El gas atrapado puede dejar quemaduras o decoloración; la vacilación puede dejar una línea visible. Estas pistas acotan la investigación, pero se necesitan registros de proceso y pruebas funcionales para confirmar la causa y la corrección.
Inconsistencia de color y pistas de contaminación
La variación de color puede deberse al material, al colorante, a la purga, a la mezcla o al efecto visual de diferentes materiales de piel y núcleo. Verifique las identidades de los materiales y los concentrados de color, y revise la transición entre corridas. Determine si la variación sigue el flujo, aparece al arranque o cambia de una pieza a otra.
Distinga un verdadero cambio de color de una diferencia de brillo, textura o cobertura de piel. Compare con una referencia consistente bajo iluminación acordada e inspeccione la superficie moldeada en lugar de confiar solo en fotografías de teléfono. Los cambios localizados deben relacionarse con la compuerta y el flujo; los cambios amplios o intermitentes requieren revisar el historial de material y de configuración.
Cuando los materiales difieren, confirme que sus roles y criterios de apariencia estén documentados. El tema principal relevante es moldeo por inyección de plástico; la coinvección debe evaluarse como una disposición definida de materiales y proceso, no como un efecto de color genérico.
Una secuencia de resolución de problemas controlada
- Contener y clasificar. Separe las piezas afectadas, identifique el tipo de defecto y registre la ubicación y la frecuencia.
- Establezca una línea base. Registre la receta aprobada, la identidad del material, el estado de arranque y los cambios recientes de herramienta o máquina.
- Conecte el síntoma con el flujo. Marque la entrada, la dirección del flujo, la interfaz, los cambios de sección y los respiraderos en el plano.
- Pruebe una hipótesis. Cambie una variable aprobada o inspeccione una característica de diseño/herramienta; conserve muestras de antes y después.
- Confirme la pieza completa. Verifique la apariencia, las dimensiones, la unión o la función según corresponda, y la repetibilidad.
Mantenga un registro de defectos con fecha, lote de material, cavidad, ubicación, causa sospechada, cambio y resultado. Esto reduce el ensayo y error repetido y ayuda a separar los problemas de arranque de los problemas de diseño o de ventana de proceso.
Preguntas frecuentes
¿Es siempre un defecto un límite visible entre piel y núcleo?
No. Es un defecto solo cuando infringe los criterios de apariencia o funcionales acordados. Defina la ubicación y visibilidad aceptables antes de la producción.
¿Debo aumentar la velocidad de inyección para corregir la penetración del núcleo?
No sin evidencia. El resultado depende de la herramienta, los materiales, la geometría y la secuencia. Registre una línea base y pruebe una hipótesis controlada y aprobada.
¿Se puede corregir una inyección corta solo cambiando los ajustes del proceso?
No siempre. La condición del material, la entrada y la trayectoria de flujo, la ventilación, la geometría y la secuencia pueden ser relevantes. Diagnostique primero la ubicación y la repetibilidad.
¿Qué información ayuda a una revisión de ingeniería?
Proporcione fotos de defectos con ubicaciones marcadas, identificación de piezas y herramientas, detalles del material, frecuencia, registros del proceso y criterios de aceptación.