
Co-Injection-Formfehler lassen sich leichter diagnostizieren, wenn man die Oberfläche als Beleg dafür liest, wie sich Haut und Kern durch den Formhohlraum bewegt haben. Kerndurchbruch, ungleichmäßige Hautbedeckung, eine sichtbare Fließgrenze, unvollständige Füllung oder uneinheitliche Farbe können auf verschiedene Phasen des Füllablaufs hinweisen. Das Symptom allein identifiziert selten die Ursache: Angussgestaltung, Materialpaarung, Schmelzezustand, Timing, Entlüftung und Geometrie können zusammenwirken.
Dokumentieren Sie, wo der Fehler auftritt und ob er sich an derselben Stelle wiederholt. Vergleichen Sie Teile vom Anfang, aus der Mitte und vom Ende einer Serie und setzen Sie das Muster dann in Bezug zur Fließrichtung und zu den funktionalen Oberflächen des Teils. Nehmen Sie jeweils eine kontrollierte Änderung vor und prüfen Sie, ob die Korrektur nicht an anderer Stelle einen neuen Fehler erzeugt.
Schnelldiagnose: den Fehler kartieren, feststellen, ob er stabil oder sporadisch ist, die Haut/Kern-Grenze identifizieren und die Abfolge prüfen, bevor Einstellungen geändert werden. Behandeln Sie nicht jede sichtbare Grenzfläche als Fehler; die Abnahme hängt von der Zeichnung und den Oberflächenkriterien ab.
In diesem Artikel:
- Den Fehler kartieren, bevor der Prozess geändert wird
- Kerndurchbruch oder freiliegender Kern
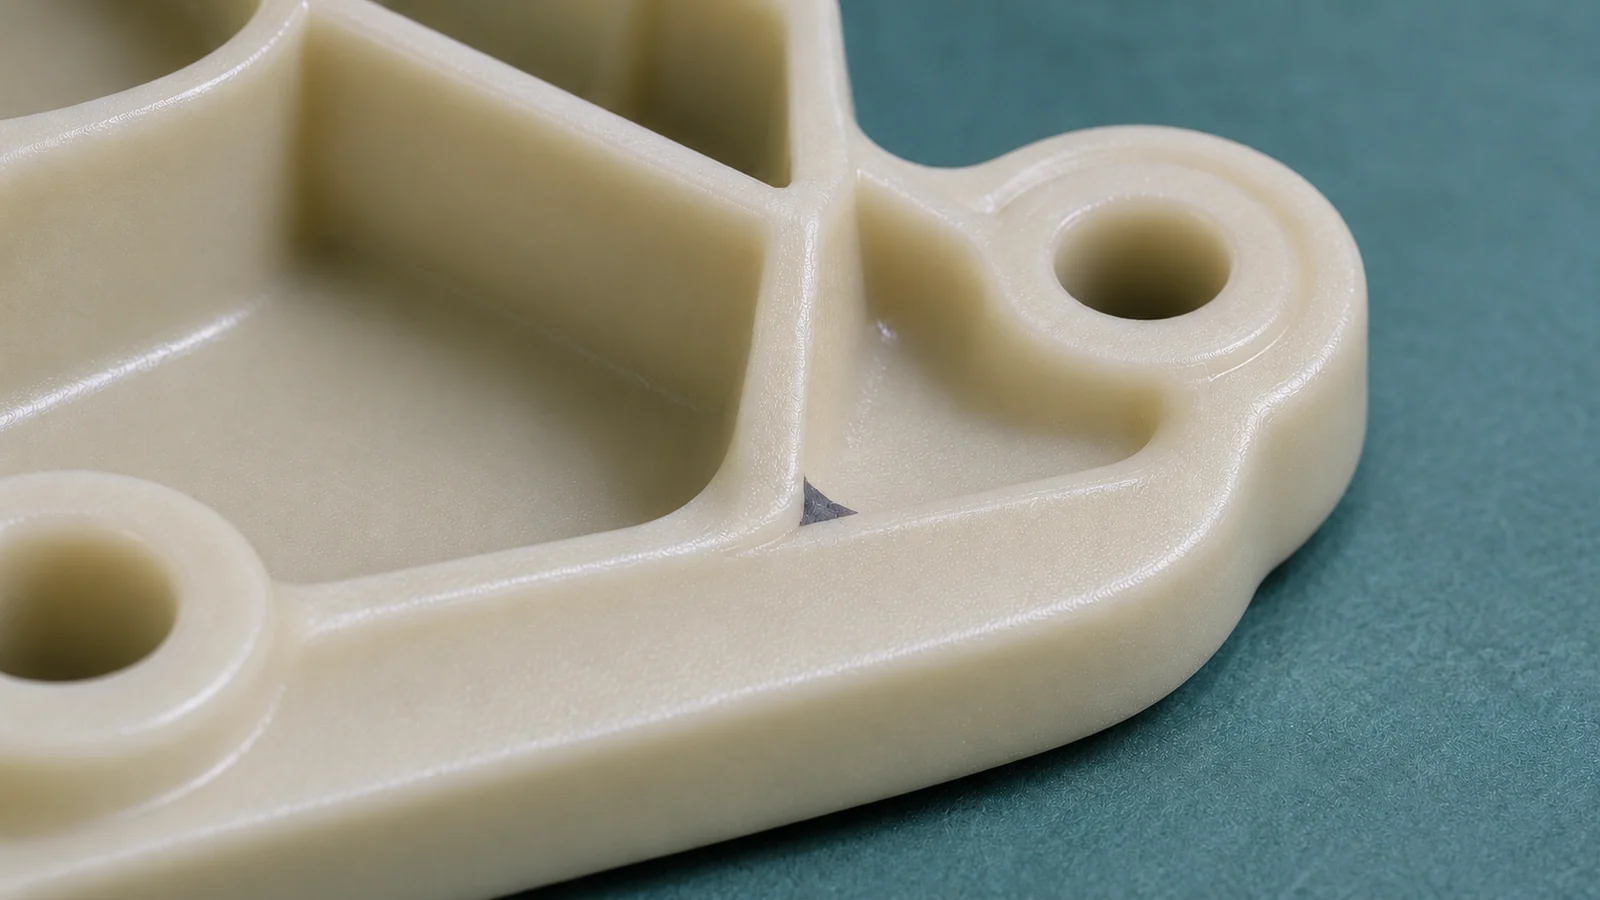
- Ungleichmäßige Haut und sichtbare Grenzfläche
- Unvollständige Füllung, Verzögerung und eingeschlossenes Gas
- Farbabweichungen und Hinweise auf Verunreinigungen
- Eine kontrollierte Fehlersuche-Abfolge
- FAQ
Den Fehler kartieren, bevor der Prozess geändert wird
Halten Sie die Fehlerstelle auf einem Teilebild oder einer Zeichnung fest. Notieren Sie den Abstand zum Anguss, die Fließrichtung, nahe Wanddickenänderungen, Rippen, Bohrungen und Entlüftungen. Markieren Sie, ob der Fehler auf einer Sichtfläche, einer verdeckten Fläche oder einer funktionalen Grenzfläche auftritt. So werden Beobachtungen über Schüsse und Schichten hinweg vergleichbar, statt sich auf das Gedächtnis zu verlassen.
Trennen Sie stabile Muster von sporadischen. Ein Fehler, der sich an einer Stelle wiederholt, kann mit der Geometrie oder dem Fließgleichgewicht zusammenhängen; einer, der wandert oder vereinzelt auftritt, kann Materialvorbereitung, Maschinenablauf oder eine sich ändernde Bedingung betreffen. Dies sind Hypothesen, keine Diagnosen.
Erfassen Sie das freigegebene Rezept und aktuelle Änderungen, einschließlich Materialcharge, Konditionierung sofern vorgegeben, Farbmittel, Spülen, Anfahren und Wartung. Bestätigen Sie, dass die verglichenen Teile aus demselben Werkzeug und Setup stammen.
Kerndurchbruch oder freiliegender Kern
Wenn der Kern dort erscheint, wo eine durchgehende Haut erforderlich ist, stellen Sie fest, ob die Freilegung sich an einer Fließfrontstelle, an einem lokal dünnen Querschnitt oder sporadisch wiederholt. Prüfen Sie den Weg vom Anguss zum Merkmal, Wandübergänge, die Ablaufsteuerung und ob die Geometrie einen Weg mit geringem Widerstand für den Kern schafft. Überprüfen Sie Teil und Werkzeug, statt anzunehmen, dass eine einzelne Maschineneinstellung verantwortlich ist.
Bestätigen Sie, dass die vorgesehenen Materialien geladen sind und die Abfolge stabil ist. Ein Material- oder Farbwechsel kann eine zuvor unauffällige Grenzfläche sichtbarer machen. Wenn der Fehler an einem Dom, an einem Rippenknoten oder an einem scharfen Übergang auftritt, prüfen Sie eine Geometrie- oder Angusshypothese parallel zu den Prozessprüfungen; beide können sich gegenseitig verstärken.
Prüfen Sie mehr als nur die freiliegende Stelle, bevor Sie eine Anpassung akzeptieren. Eine Änderung, die eine Oberfläche verbessert, kann die Grenzfläche verschieben oder die Füllung an anderer Stelle beeinflussen. Dokumentieren Sie die Position, die betroffenen Schüsse und die Grenze für eine akzeptable Freilegung.
Ungleichmäßige Haut und sichtbare Grenzfläche
Die Hautdicke muss in komplexer Geometrie nicht gleichmäßig sein. Wenn die Oberfläche Streifen, eine wandernde Grenze oder lokale Unterschiede bei Glanz oder Textur zeigt, ordnen Sie das Muster der Fließlänge, Wanddicke, Ecken und Querschnittsänderungen zu. Die Geometrie kann bewirken, dass sich die Fließfront in verschiedenen Zonen unterschiedlich verhält.
Bestätigen Sie, welche visuellen Veränderungen außerhalb der Spezifikation liegen. Eine sichtbare Grenzfläche kann in einem definierten Bereich erwartet werden, ist aber auf einer kundenseitigen Sichtfläche nicht akzeptabel. Verwenden Sie freigegebene Muster und konsistente Beleuchtung, Distanz und Blickwinkel, damit Prüfer Teile einheitlich klassifizieren.
Prüfen Sie, ob die Angussanordnung und die Füllsequenz die beabsichtigte Abdeckung liefern, bevor Sie sich auf die Oberflächenbearbeitung konzentrieren. Eine Oberflächenbehandlung kann ein Symptom kaschieren, ohne eine instabile Grenzfläche zu korrigieren. Für den Kontext der Verfahrensauswahl siehe Zweikomponenten- versus Co-Injection-Molding; die Verfahren sollten nicht als austauschbar behandelt werden.
Unvollständige Füllung, Verzögerung und eingeschlossenes Gas
Verfolgen Sie Kurzschüsse und Verzögerungsmarken entlang des Fließwegs. Achten Sie auf dünne Querschnitte, lange Fließwege, abrupte Aufweitung, enge Angüsse und Merkmale, die den Fluss teilen und wieder zusammenführen. Prüfen Sie Entlüftungen und Trennebene-Bedingungen dort, wo sich Gas ansammeln könnte, aber gehen Sie nicht davon aus, dass jede unvollständige Füllung ein Entlüftungsproblem ist.
Vergleichen Sie die Haut/Kern-Sequenz mit dem unvollständigen Bereich. Wenn sich die Füllung nach einer Charge, einem Anlauf oder einer Einrichtungsanpassung ändert, dokumentieren Sie diesen Zeitpunkt. Prüfen Sie Materialzustand und Rezeptur gegen die freigegebene Spezifikation, bevor Sie Sollwerte ändern. Wenn die Hinweise auf Geometrie oder Angussverengung deuten, kann eine technische Überprüfung angemessener sein als eine reine Produktionsanpassung.
Prüfen Sie beide Seiten und benachbarte Merkmale. Eingeschlossenes Gas kann Verbrennungen oder Verfärbungen hinterlassen; Verzögerung kann eine sichtbare Linie hinterlassen. Diese Hinweise grenzen die Untersuchung ein, aber Prozessaufzeichnungen und Funktionstests sind erforderlich, um Ursache und Korrektur zu bestätigen.
Farbabweichungen und Hinweise auf Verunreinigungen
Farbabweichungen können durch Material, Farbmittel, Spülen, Mischen oder den visuellen Effekt unterschiedlicher Haut- und Kernmaterialien entstehen. Verifizieren Sie Materialidentitäten und Farbkonzentrate und prüfen Sie den Übergang zwischen Läufen. Stellen Sie fest, ob die Abweichung dem Fluss folgt, beim Anlauf auftritt oder sich von Schuss zu Schuss ändert.
Unterscheiden Sie eine echte Farbverschiebung von einem Unterschied bei Glanz, Textur oder Hautabdeckung. Vergleichen Sie eine konsistente Referenz unter vereinbarter Beleuchtung und prüfen Sie die formgepresste Oberfläche, statt sich nur auf Handyfotos zu verlassen. Lokale Veränderungen sollten Anguss und Fluss zugeordnet werden; breite oder intermittierende Veränderungen erfordern eine Überprüfung der Material- und Einrichtungshistorie.
Wenn sich Materialien unterscheiden, bestätigen Sie, dass ihre Rollen und Erscheinungskriterien dokumentiert sind. Das relevante übergeordnete Thema ist Kunststoffspritzguss; Co-Injection muss als definierte Material- und Verfahrensanordnung bewertet werden, nicht als generischer Farbeffekt.
Eine kontrollierte Fehlersuche-Abfolge
- Eindämmen und klassifizieren. Betroffene Teile trennen, Fehlertyp identifizieren und Position sowie Häufigkeit erfassen.
- Eine Ausgangsbasis festlegen. Freigegebenes Rezept, Materialidentität, Startzustand sowie kürzliche Werkzeug- oder Maschinenänderungen erfassen.
- Symptom mit Fließverhalten verknüpfen. Anguss, Fließrichtung, Schnittstelle, Querschnittsänderungen und Entlüftungen auf der Zeichnung markieren.
- Eine Hypothese testen. Eine freigegebene Variable ändern oder ein Konstruktions-/Werkzeugmerkmal prüfen; Vorher-Nachher-Muster aufbewahren.
- Das gesamte Teil bestätigen. Erscheinungsbild, Abmessungen, Bindung oder Funktion je nach Anwendbarkeit sowie Wiederholbarkeit prüfen.
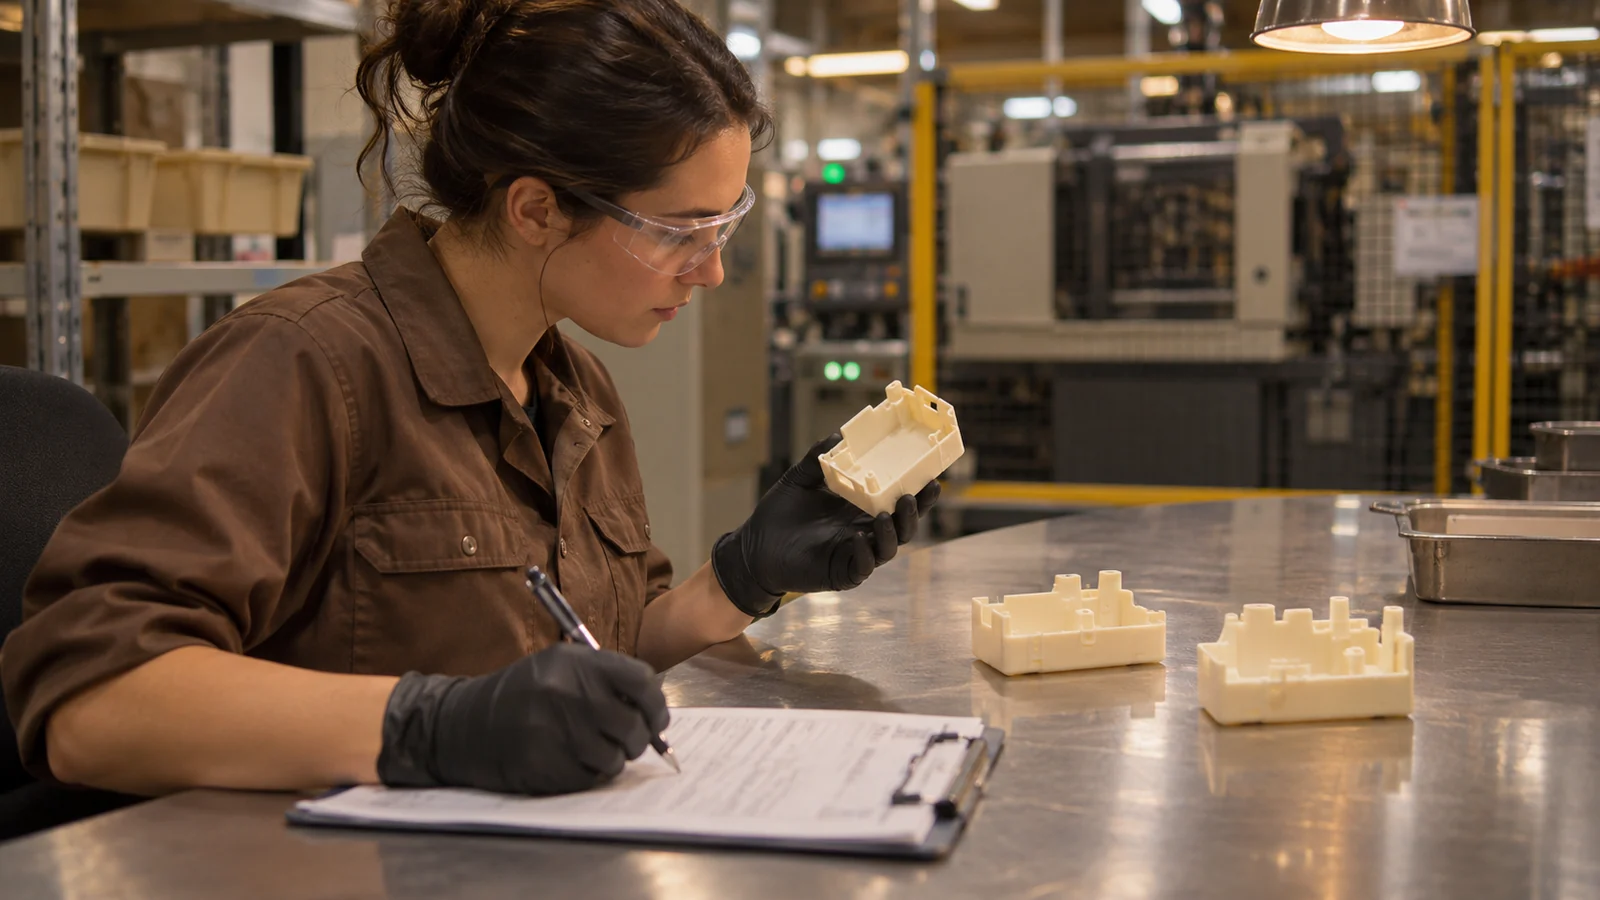
Ein Fehlerprotokoll mit Datum, Materialcharge, Kavität, Position, vermuteter Ursache, Änderung und Ergebnis führen. Dies reduziert wiederholtes Trial-and-Error und hilft, Anlaufprobleme von Konstruktions- oder Prozessfensterproblemen zu trennen.
FAQ
Ist eine sichtbare Haut-Kern-Grenze immer ein Fehler?
Nein. Sie ist nur dann ein Fehler, wenn sie vereinbarte Erscheinungsbild- oder Funktionskriterien verletzt. Akzeptable Position und Sichtbarkeit vor der Produktion definieren.
Sollte ich die Einspritzgeschwindigkeit erhöhen, um einen Kernbruch zu beheben?
Nicht ohne Nachweis. Das Ergebnis hängt von Werkzeug, Materialien, Geometrie und Ablauf ab. Eine Ausgangsbasis erfassen und eine kontrollierte, freigegebene Hypothese testen.
Kann eine Kurzspritzung nur durch Ändern der Prozesseinstellungen behoben werden?
Nicht immer. Materialzustand, Anguss und Fließweg, Entlüftung, Geometrie und Ablauf können alle eine Rolle spielen. Zuerst Position und Wiederholbarkeit diagnostizieren.
Welche Informationen helfen bei einer technischen Überprüfung?
Defektfotos mit markierten Positionen, Teil- und Werkzeugidentifikation, Materialdetails, Häufigkeit, Prozessaufzeichnungen und Abnahmekriterien bereitstellen.