
Un buen diseño de moldeo por inyección de espuma estructural comienza tratando la pieza como dos zonas vinculadas: una piel exterior sólida que se encuentra con la superficie del molde y un núcleo celular que reduce la densidad a través del interior. Esa estructura puede adaptarse a componentes más grandes y gruesos, pero no elimina la necesidad de diseñar para el flujo, la apariencia superficial, la eyección y el ensamblaje. Las revisiones más seguras hacen explícitos los requisitos de la piel antes de fijar el concepto de la herramienta.
Utilice la función de la pieza para decidir dónde debe permanecer continua la piel, qué superficies pueden tolerar textura o variación del proceso, y qué dimensiones deben verificarse después del moldeo. Esta es la conversación de diseño detrás de moldeo de espuma estructural; el proceso debe seleccionarse en torno a la pieza, no utilizarse como un atajo para una geometría que no ha sido revisada.
Comience por la superficie que el cliente realmente verá
Las piezas de espuma estructural pueden mostrar un carácter superficial diferente al de una pieza moldeada sólida. Un plano que etiqueta cada cara como “cosmética” da al equipo de herramientas muy poca dirección útil. Divida la pieza en zonas visibles, funcionales y no críticas, y luego especifique qué debe hacer cada zona: unirse, sellar, soportar una carga, aceptar una etiqueta o permanecer fuera de la vista.
Para las caras visibles, revise la textura esperada, el brillo, el color, la ubicación de las líneas de unión, la marca del punto de inyección y el efecto de cualquier recubrimiento o ensamblaje posterior. No asuma que un núcleo de espuma hará desaparecer todos los defectos superficiales. Si la apariencia de hundimiento es la preocupación, compare la geometría de la pieza y la piel esperada con la ruta de proceso específica; la discusión existente sobre espuma microcelular del sitio aborda ese problema más específico.
Mantenga las transiciones de pared deliberadas
Los saltos grandes de espesor, los jefes pesados aislados y las intersecciones abruptas de nervaduras pueden complicar el llenado y crear un comportamiento de enfriamiento desigual. Un concepto de espuma estructural puede hacer factible una sección más gruesa, pero grueso no significa sin restricciones. Utilice transiciones graduales donde la función lo permita, conecte las nervaduras a las paredes sin crear masa innecesaria y evite apilar varias características pesadas en una sola ubicación.
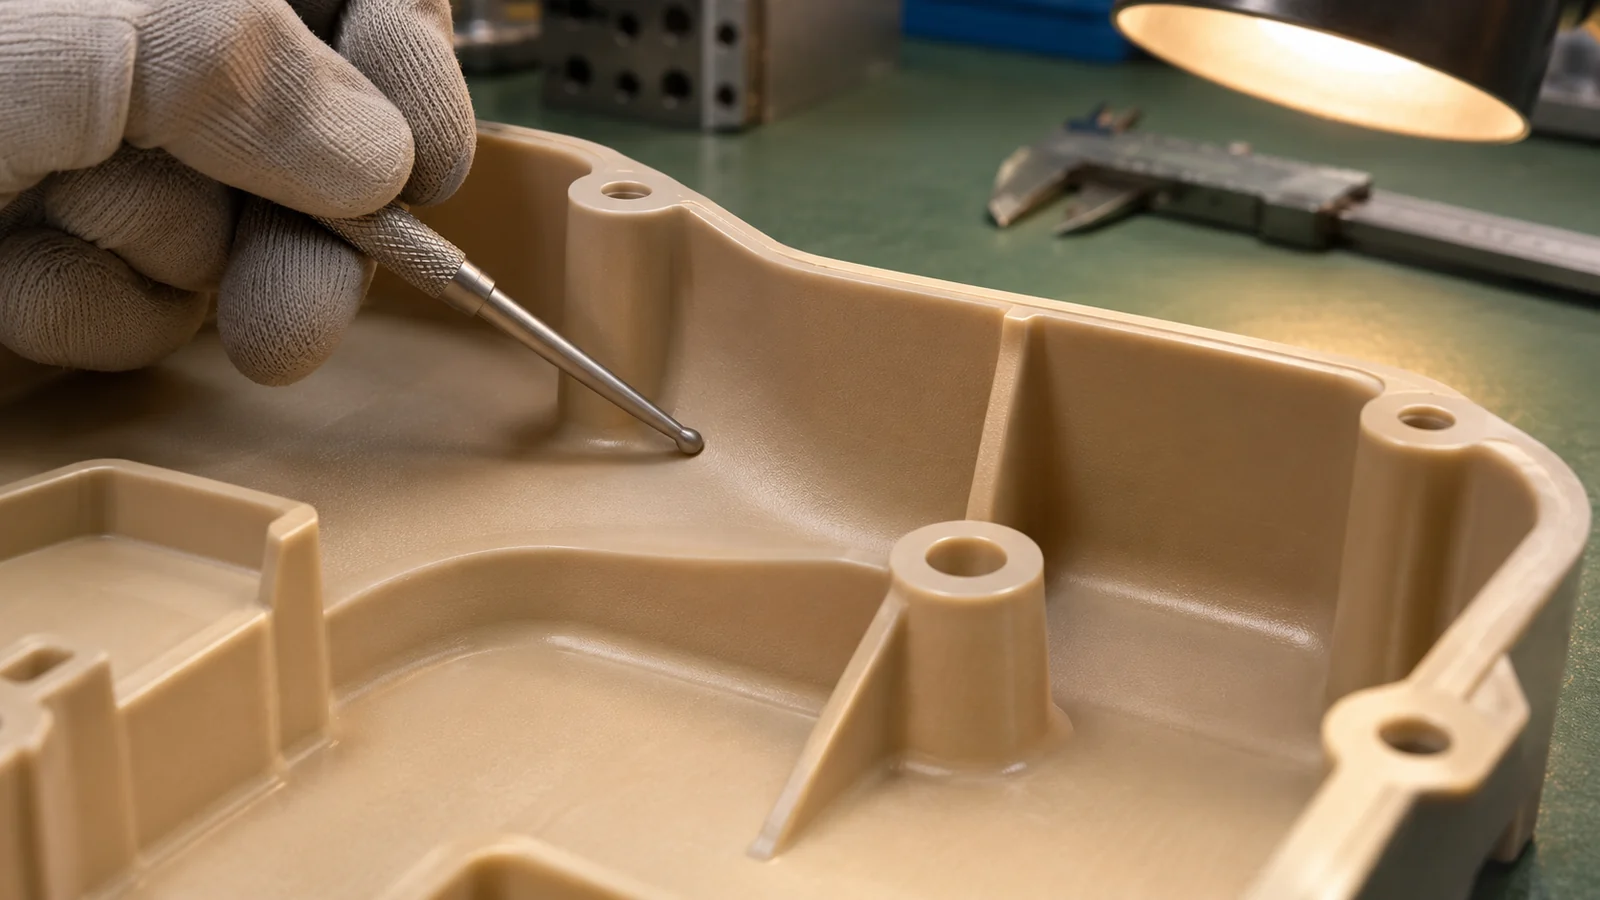
Cuando no se pueda eliminar una sección gruesa, documente por qué se necesita y cómo se soporta. Decida si una sección con nervaduras, una característica hueca o un proceso diferente pueden cumplir el mismo requisito de carga con menos material. Esta es una decisión de geometría, no una promesa de configuración de parámetros.
Diseñe la trayectoria de flujo antes de elegir la ubicación del punto de inyección
Gate position affects where the melt enters, how the cavity fills, and where flow fronts meet. For a long or asymmetric part, a gate that looks convenient on the drawing may create a long path to a thin feature or place a visible mark on a face that must remain clean. Mark likely flow directions and potential meeting lines on the CAD review, then check whether those locations conflict with appearance, strength, or sealing requirements.
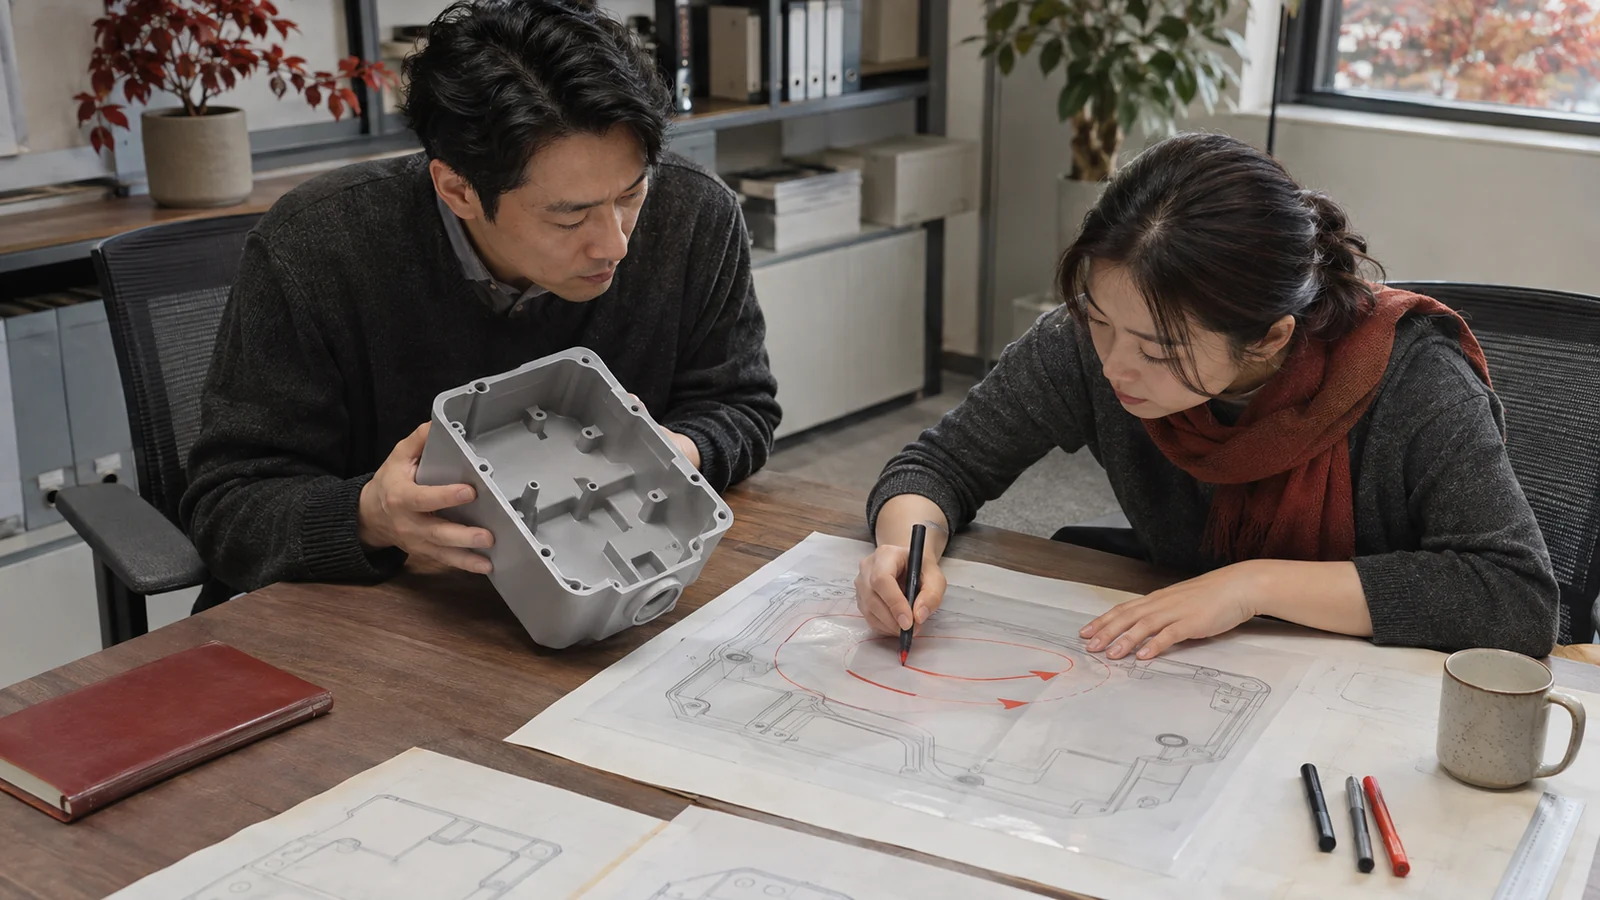
Vents also need a deliberate route for displaced air. End-of-fill areas, corners, and features that trap air deserve attention during mold design. The specific vent dimensions and gate details depend on the material, mold, and process design; they should not be copied as universal values from another part.
Plan ejection and measurement around the part’s warm state
A broad panel or enclosure may be flexible while warm, even if it is stiff enough after conditioning. Ejector locations, support surfaces, and any robot or operator handling should avoid distorting the part during release. Review access for ejection and consider where temporary support is needed between demolding and inspection.
Define the measurement state before tool release: the datum scheme, fixture or free-state method, time after molding, and the features that affect fit. Otherwise two teams can measure the same part under different support conditions and report different results. This principle also applies when the project uses a conventional diseño de molde de inyección review—the inspection method belongs in the design plan.
Una secuencia práctica de revisión de diseño
- Rank the surfaces. Mark cosmetic, sealing, mating, and non-critical areas.
- Explain every heavy section. Tie thick walls, bosses, and ribs to a load or assembly need.
- Trace the fill path. Review gate options, long flow paths, flow-front meetings, and end-of-fill zones.
- Review air escape and release. Identify venting needs, draft, ejector contact, and handling support.
- Set acceptance conditions. Definir los límites de apariencia, las dimensiones, el estado de medición y la responsabilidad de aprobación de muestras.
Preguntas a resolver antes de fijar el concepto de la herramienta
- ¿Qué caras son visibles tras el ensamblaje y qué variación superficial es aceptable?
- ¿Se puede sustituir una sección gruesa por nervios o por una disposición estructural diferente?
- ¿Dónde pueden aparecer marcas de entrada y de frente de flujo sin afectar al ajuste ni a la apariencia?
- ¿Cómo se soportará y medirá la pieza mientras su forma aún está cambiando después de la eyección?
Preguntas frecuentes
¿La espuma estructural elimina automáticamente las marcas de hundimiento?
No. El resultado depende de la geometría de la pieza, el material, el diseño de la herramienta y las condiciones del proceso. La revisión de diseño debe identificar las zonas macizas y definir cómo se evaluará la apariencia.
¿Se puede especificar cada superficie como cosmética?
Un proyecto puede establecer requisitos estrictos, pero el plano debe identificar zonas prioritarias y criterios de aceptación medibles. Esto ayuda a los equipos de diseño y utillaje a evaluar las compensaciones en lugar de tratar todas las caras por igual.
¿Es la espuma estructural lo mismo que el moldeo por inyección asistido por gas?
No. Los procesos crean estructuras internas diferentes y utilizan estrategias de proceso distintas. Elija entre ellos en función de la geometría de la pieza, las necesidades funcionales, los requisitos de apariencia y un plan de utillaje validado.