
Los diseñadores estructurales automotrices y los ingenieros de embalaje industrial enfrentan una presión continua para reducir la masa de los componentes sin comprometer la rigidez de flexión mecánica. Las piezas de plástico sólido con paredes gruesas sufren contracción térmica localizada, creando marcas de hundimiento superficiales antiestéticas, alto estrés interno y largos retrasos de enfriamiento. La inyección de agentes espumantes físicos en termoplásticos fundidos crea presión de gas interna que contrarresta la contracción volumétrica mientras reduce el peso de la pieza. Esta guía técnica revisa el procesamiento de fluidos supercríticos físicos, la mecánica de reducción de presión en la cavidad y las aplicaciones de polímeros estructurales.
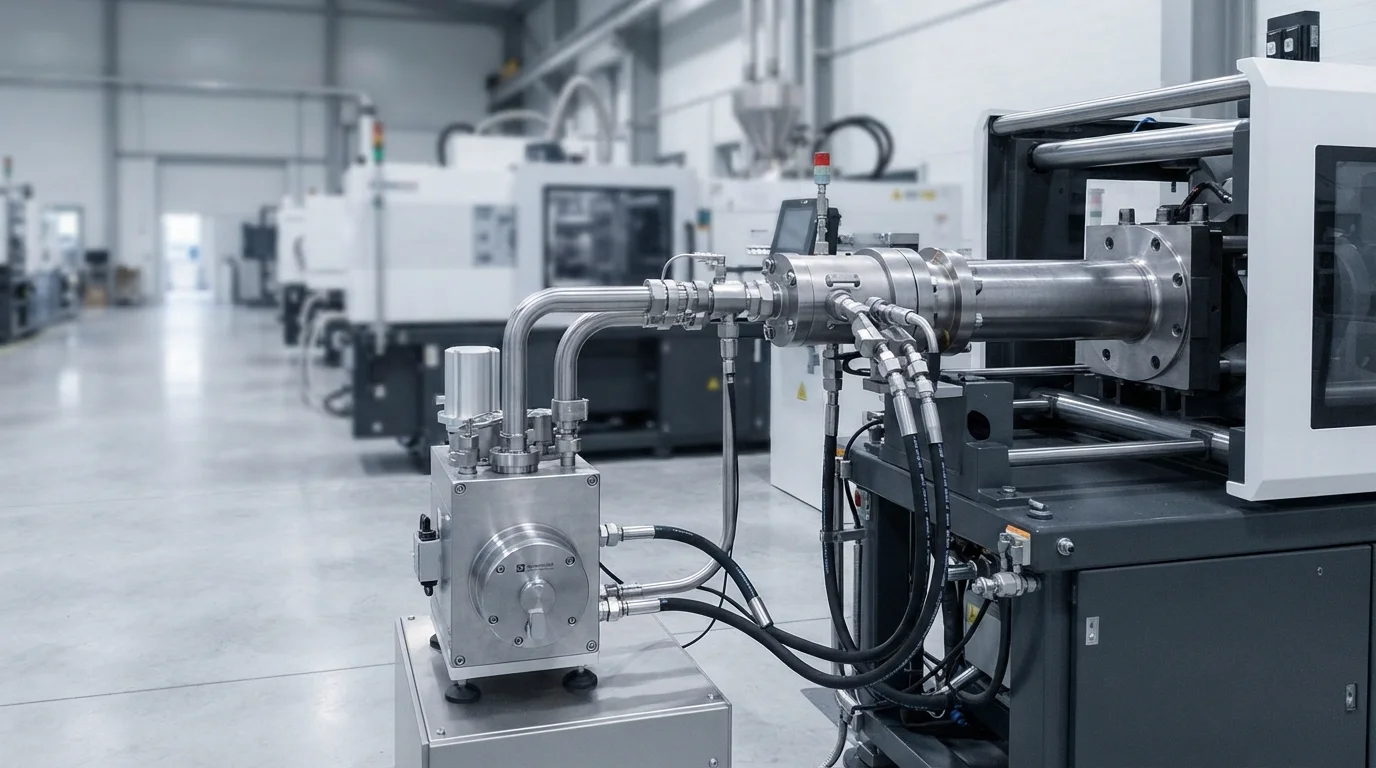
Tabla de contenido
Tecnología de espumado microcelular (MuCell) para reducción de peso
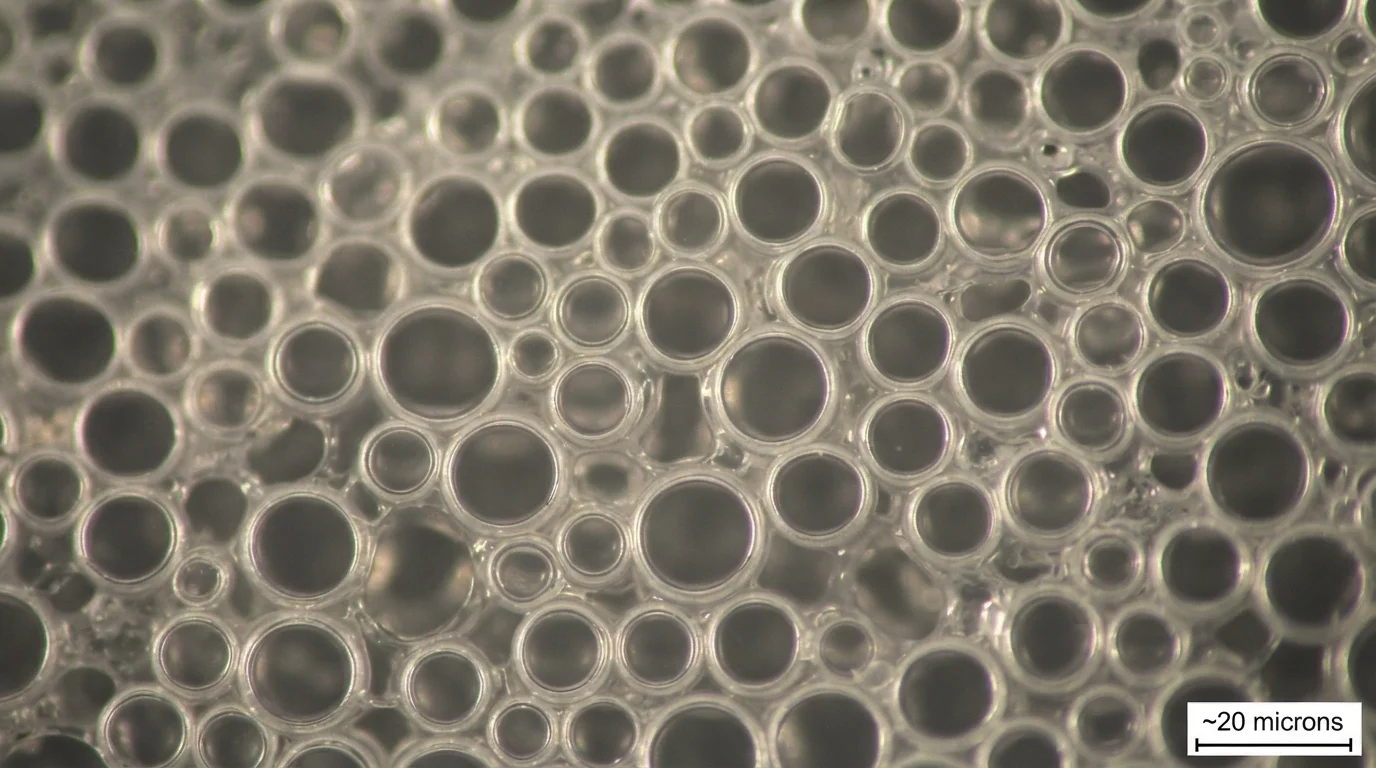
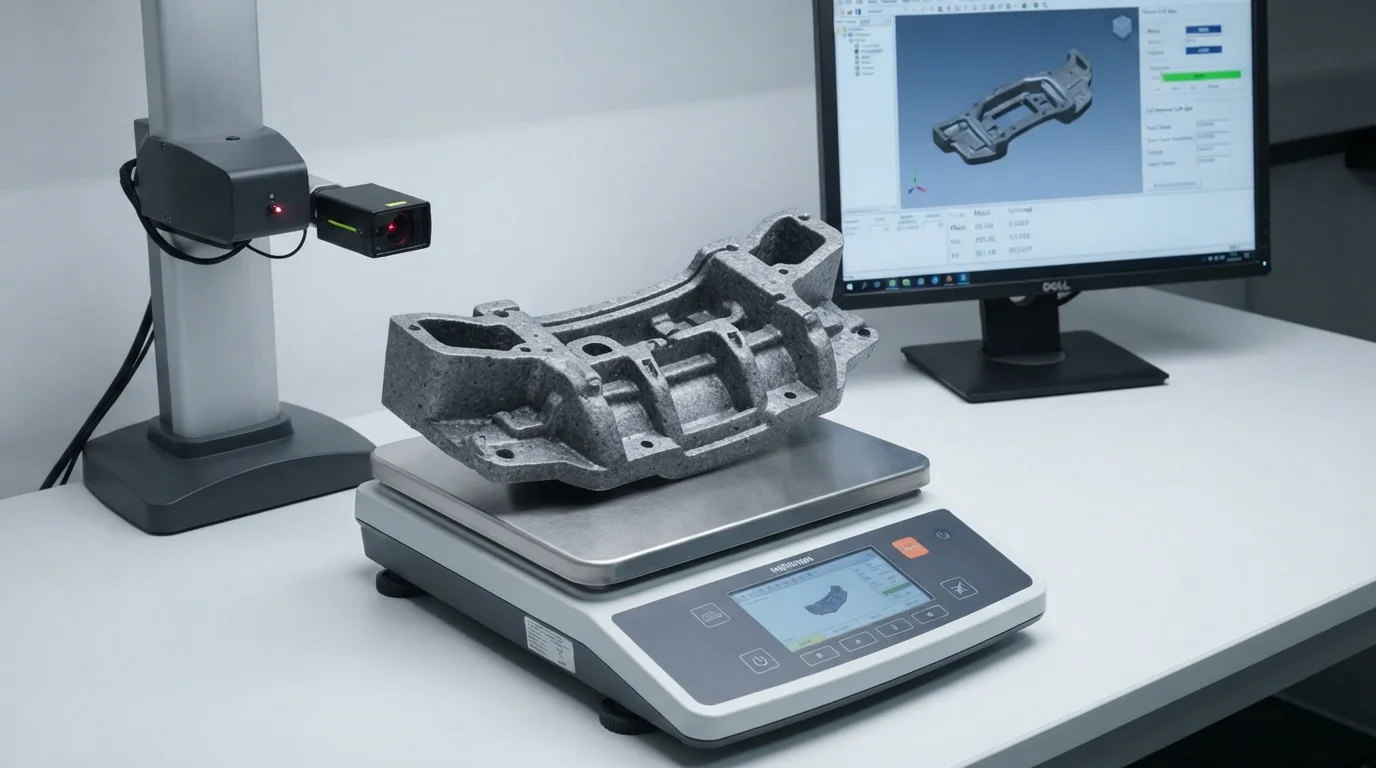
La ejecución del moldeo por inyección de espuma físico utiliza tecnología MuCell para disolver fluido supercrítico en el fundido de polímero. La inyección de nitrógeno o dióxido de carbono supercrítico en el barril de la máquina a 15 a 25 MPa forma una solución de polímero-gas de una sola fase. A medida que la solución de una sola fase entra en la cavidad del molde y experimenta una rápida caída de presión, miles de millones de células de espumado microcelular se nuclean instantáneamente. La creación de micro-burbujas cerradas que miden de 5 a 50 micras reduce el peso del componente en 10% a 20% mientras mantiene el momento de inercia estructural. El espumado supercrítico físico no deja residuos de subproductos químicos, preservando la pureza de la materia prima y la reciclabilidad.
La secuencia del proceso de espumado supercrítico incluye:
- Suministro de fluido supercrítico—La inyección de gas nitrógeno en su estado supercrítico asegura una disolución completa en el polímero fundido.
- Mezcla de solución monofásica—La mezcla de gas y resina fundida bajo alta presión en el cilindro crea una solución homogénea de polímero-gas.
- Nucleación de microceldas—La caída de presión al entrar el fundido en la cavidad desencadena una nucleación rápida de miles de millones de microburbujas.
- Expansión de la cavidad interna—Las burbujas de gas en expansión empujan la resina fundida hacia afuera contra las paredes del molde, creando una piel sólida y un núcleo espumado.
Eliminación de marcas de hundimiento y reducción de la presión interna de la cavidad del molde
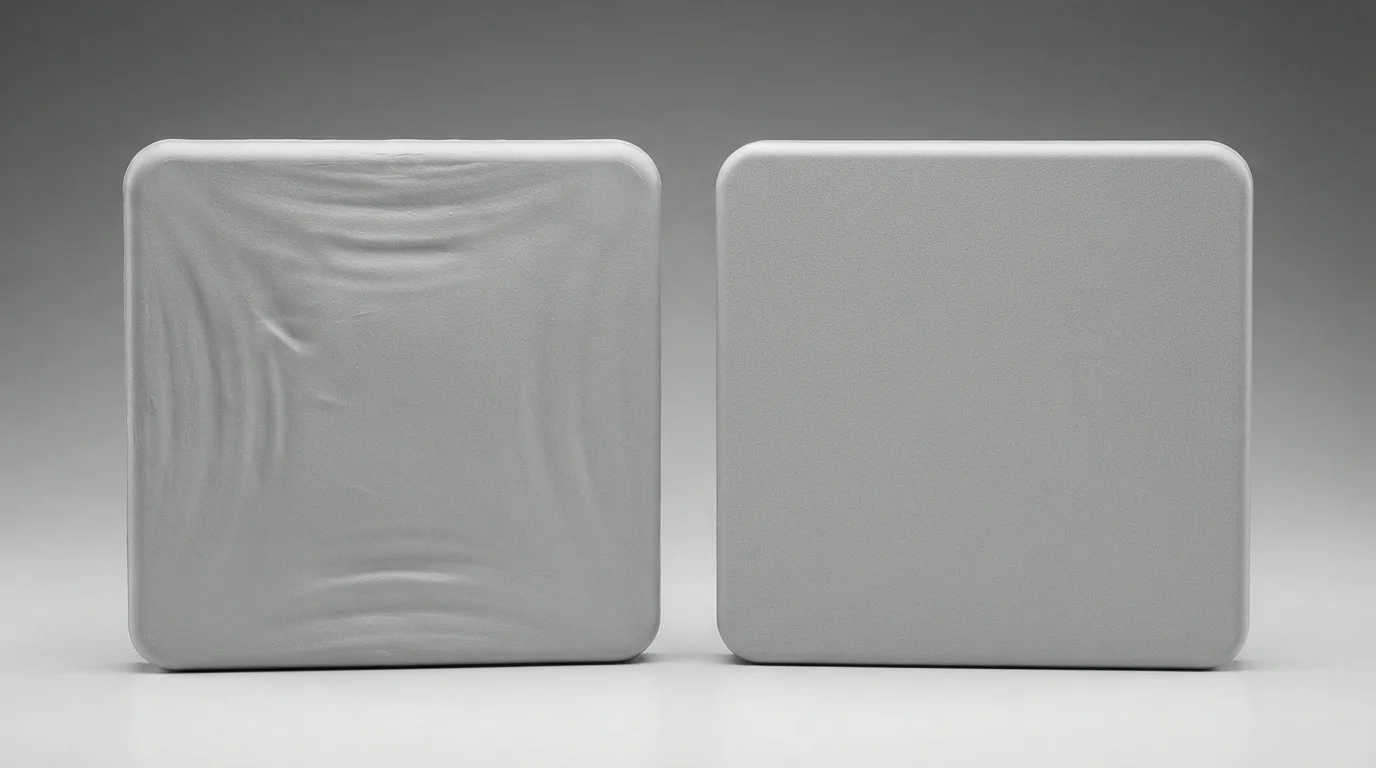
Las microburbujas en expansión generan una presión de autoempaque continua desde el interior del núcleo de la pieza durante toda la fase de enfriamiento. La expansión interna del gas empuja el polímero en enfriamiento contra el acero de la cavidad, eliminando por completo las marcas de hundimiento en la superficie sobre nervaduras estructurales gruesas. La reducción de la viscosidad del fundido mediante gas disuelto permite el moldeo por inyección de espuma a presiones de cavidad de un 30% a un 50% más bajas que el moldeo sólido. La reducción de la presión de cavidad elimina las tensiones internas moldeadas y minimiza el alabeo de la pieza, lo que permite prensas con menor tonelaje de cierre para moldear grandes cubiertas estructurales.
Espumado estructural de polímeros para grandes carcasas y componentes automotrices
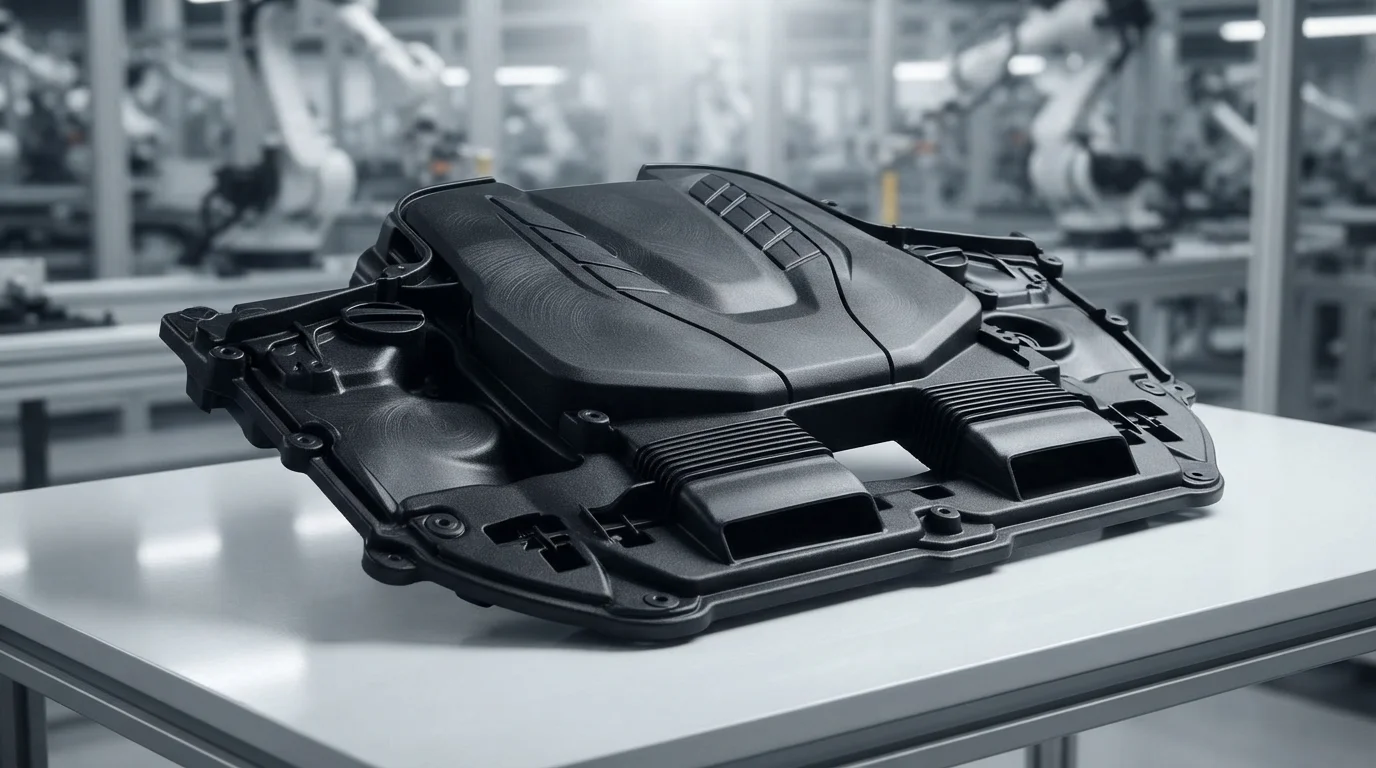
El espumado estructural opera eficazmente en un amplio espectro de resinas de ingeniería, incluidas las rellenas de vidrio PA66-GF30, polipropileno (PP), PC/ABS, y PBT. Las tapas de motores automotrices, los soportes de tableros y los paneles de carcasas industriales obtienen la máxima rigidez estructural por unidad de masa mediante el procesamiento microcelular. La combinación de reducción de peso con estabilidad dimensional libre de alabeo acelera la calificación de componentes en plataformas de electromovilidad exigentes. El despliegue de controles de proceso avanzados durante el moldeo por inyección de espuma ofrece un peso constante de la pieza y resistencia a la fatiga mecánica. Los ingenieros que especifican el moldeo por inyección de espuma para aplicaciones estructurales logran ahorros significativos de material sin sacrificar el rendimiento al impacto.
| Grado de resina de ingeniería | Tipo de agente de gas | Tamaño promedio de celda (μm) | Reducción de Peso (%) | Aplicación principal de espumado |
|---|---|---|---|---|
| PA66-GF30 (Zytel 70G33L) | Nitrógeno supercrítico (N2) | 10 – 25 μm | 12% – 18% | Cubiertas de motor automotriz y tapas de balancines |
| Polipropileno (PP-HP500N) | N2 / CO2 supercrítico | 20 – 50 μm | 15% – 25% | Portones interiores grandes y revestimientos de maletero |
| Aleación PC/ABS (Bayblend) | Nitrógeno supercrítico (N2) | 15 – 30 μm | 10% – 15% | Placas base de carcasas electrónicas |
Preguntas frecuentes (FAQ)
What is the difference between physical MuCell foaming and chemical blowing agents?
Physical MuCell foaming dissolves supercritical nitrogen or carbon dioxide gas directly into the melt, creating millions of uniform micro-bubbles measuring 5 to 50 microns. Chemical blowing agents rely on thermal powder decomposition, leaving chemical residues and creating larger, irregular gas voids that compromise mechanical strength. Physical foaming ensures higher dimensional stability and superior impact resistance.
Does foam injection molding create swirl marks on part surfaces?
Expanding gas bubbles reaching cold cavity walls can create faint silver swirl marks on unpainted appearance faces. Using elevated mold temperatures, rapid injection speeds, or gas counter-pressure tooling eliminates surface swirl, producing pristine cosmetic finishes. Automotive interior parts frequently painted or textured mask these microscopic flow lines completely.
How much weight reduction can be achieved with microcellular foaming?
Weight reduction typically ranges from 10% to 20% for structural engineering parts without sacrificing mechanical performance. Thin-walled parts achieve 8% to 12% mass reduction, while thick structural housings achieve up to 25% material savings. Material savings directly translate to lower part weight and reduced shipping costs.