
Automobilkonstrukteure und Industrieverpackungsingenieure stehen unter ständigem Druck, die Bauteilmasse zu reduzieren, ohne die mechanische Biegesteifigkeit zu beeinträchtigen. Massive Kunststoffteile mit dicken Wänden leiden unter lokaler thermischer Schrumpfung, was unschöne Oberflächen-Einfallstellen, hohe innere Spannungen und lange Kühlzeiten verursacht. Das Einspritzen physikalischer Treibmittel in geschmolzene Thermoplaste erzeugt einen internen Gasdruck, der der Volumenkontraktion entgegenwirkt und gleichzeitig das Bauteilgewicht reduziert. Dieser technische Leitfaden behandelt die physikalische Verarbeitung mit überkritischen Fluiden, die Mechanik der Druckreduzierung im Formhohlraum und strukturelle Polymeranwendungen.
Inhaltsverzeichnis
Mikrozellulare Schäumung (MuCell) Technologie zur Gewichtsreduzierung
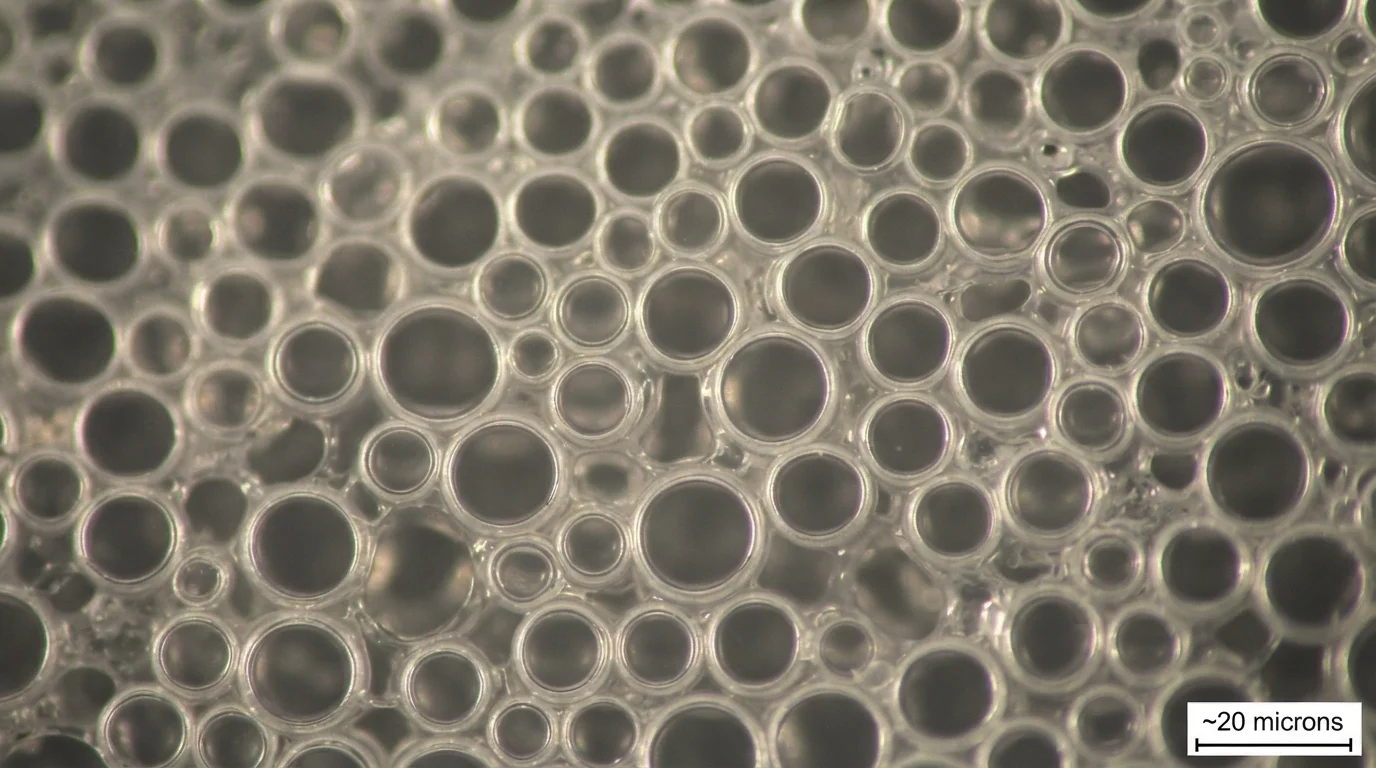
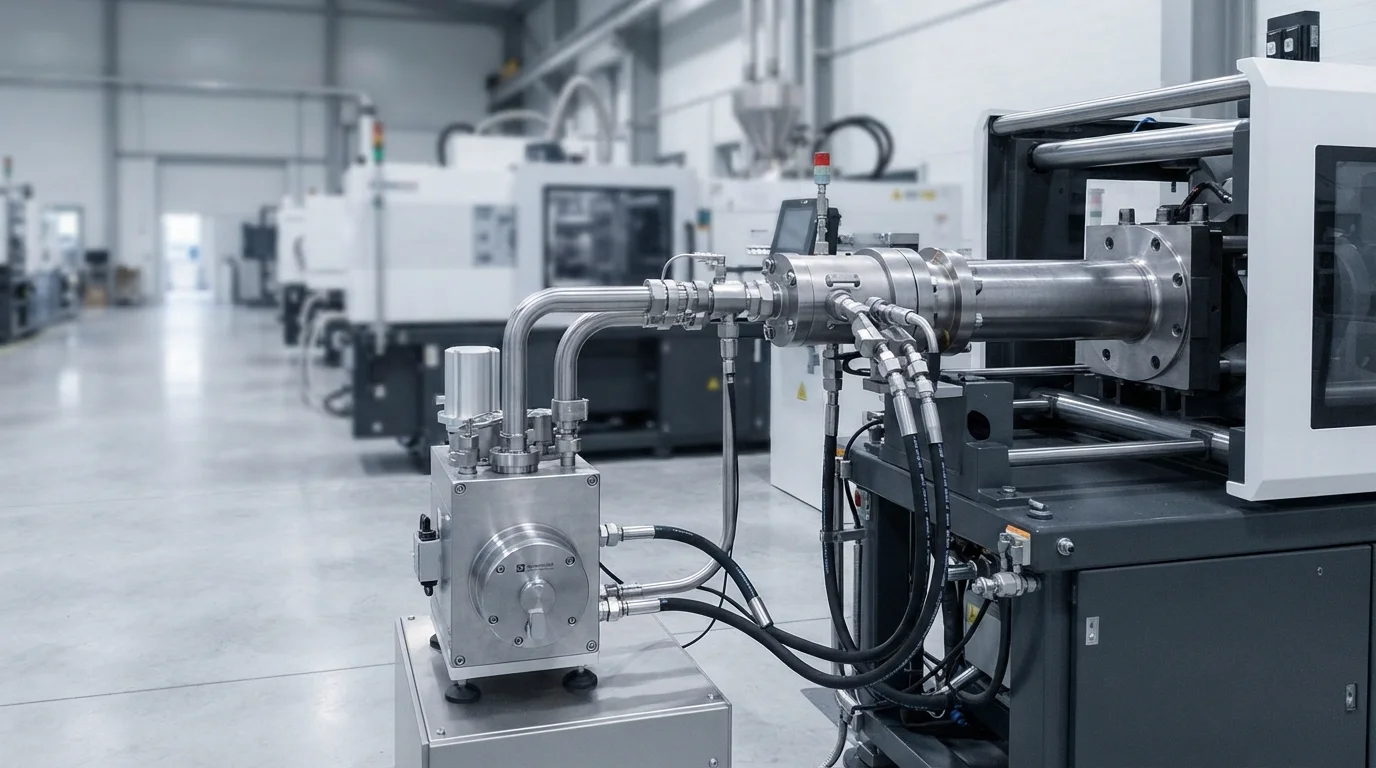
Die Durchführung von Schaumspritzguss nutzt MuCell-Technologie um überkritisches Fluid in die Polymerschmelze zu lösen. Das Einspritzen von überkritischem Stickstoff oder Kohlendioxid in den Maschinenzylinder bei 15 bis 25 MPa bildet eine einphasige Polymer-Gas-Lösung. Wenn die einphasige Lösung in den Formhohlraum eintritt und einen schnellen Druckabfall erfährt, werden Milliarden von mikrozellularen Schäumzellen sofort nukleiert. Die Erzeugung geschlossener Mikroblasen mit einer Größe von 5 bis 50 Mikrometern reduziert das Bauteilgewicht um 10% bis 20%, während das strukturelle Flächenträgheitsmoment erhalten bleibt. Physikalisches überkritisches Schäumen hinterlässt keine chemischen Nebenprodukt-Rückstände und bewahrt die Reinheit und Recyclingfähigkeit des Rohmaterials.
Der Ablauf des überkritischen Schäumprozesses umfasst:
- Zufuhr des überkritischen Fluids—Das Einspritzen von Stickstoffgas in seinem überkritischen Zustand gewährleistet eine vollständige Auflösung in der Polymerschmelze.
- Einphasige Lösungsmischung—Das Mischen von Gas und geschmolzenem Harz unter hohem Zylinderdruck erzeugt eine homogene Polymer-Gas-Lösung.
- Mikrozellulare Keimbildung—Der Druckabfall beim Eintritt der Schmelze in den Formhohlraum löst eine schnelle Keimbildung von Milliarden von Mikrobläschen aus.
- Interne Hohlraumexpansion—Sich ausdehnende Gasbläschen drücken geschmolzenes Harz nach außen gegen die Formwände und erzeugen eine feste Haut und einen geschäumten Kern.
Beseitigung von Einfallstellen und Reduzierung des internen Formhohlraumdrucks
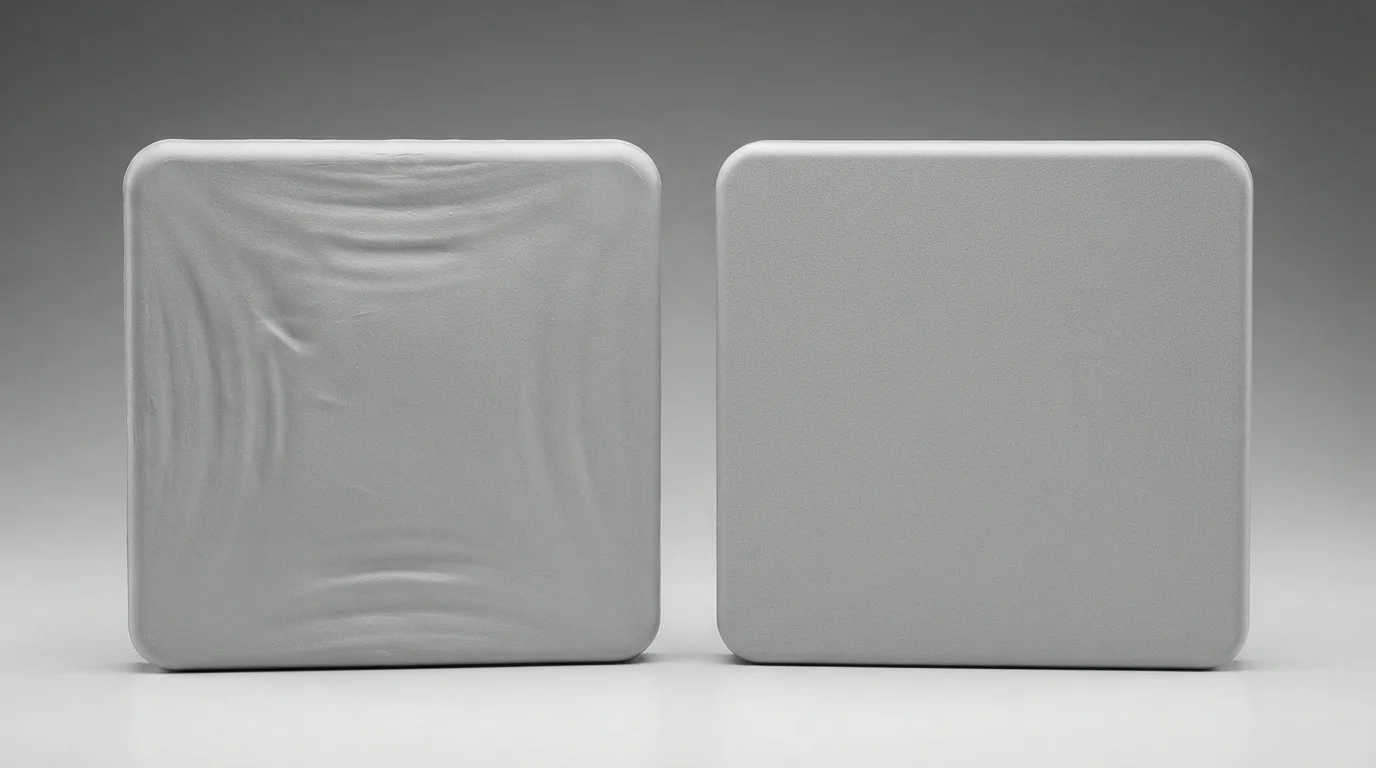
Sich ausdehnende Mikrobläschen erzeugen kontinuierlichen Selbstpackungsdruck von innen aus dem Teilekern während der gesamten Abkühlphase. Die interne Gasexpansion drückt das abkühlende Polymer gegen den Formstahl und beseitigt vollständig Oberflächen-Einfallstellen über dicken strukturellen Rippen. Die Senkung der Schmelzeviskosität durch gelöstes Gas ermöglicht das Schaumspritzgießen mit 30 % bis 50 % niedrigeren Formhohlraumdrücken als beim kompakten Spritzgießen. Der reduzierte Formhohlraumdruck beseitigt eingefrorene Spannungen und minimiert den Verzug des Teils, wodurch kleinere Schließkraftpressen große strukturelle Abdeckungen formen können.
Strukturelles Polymerschaumgießen für große Gehäuse und Automobilkomponenten
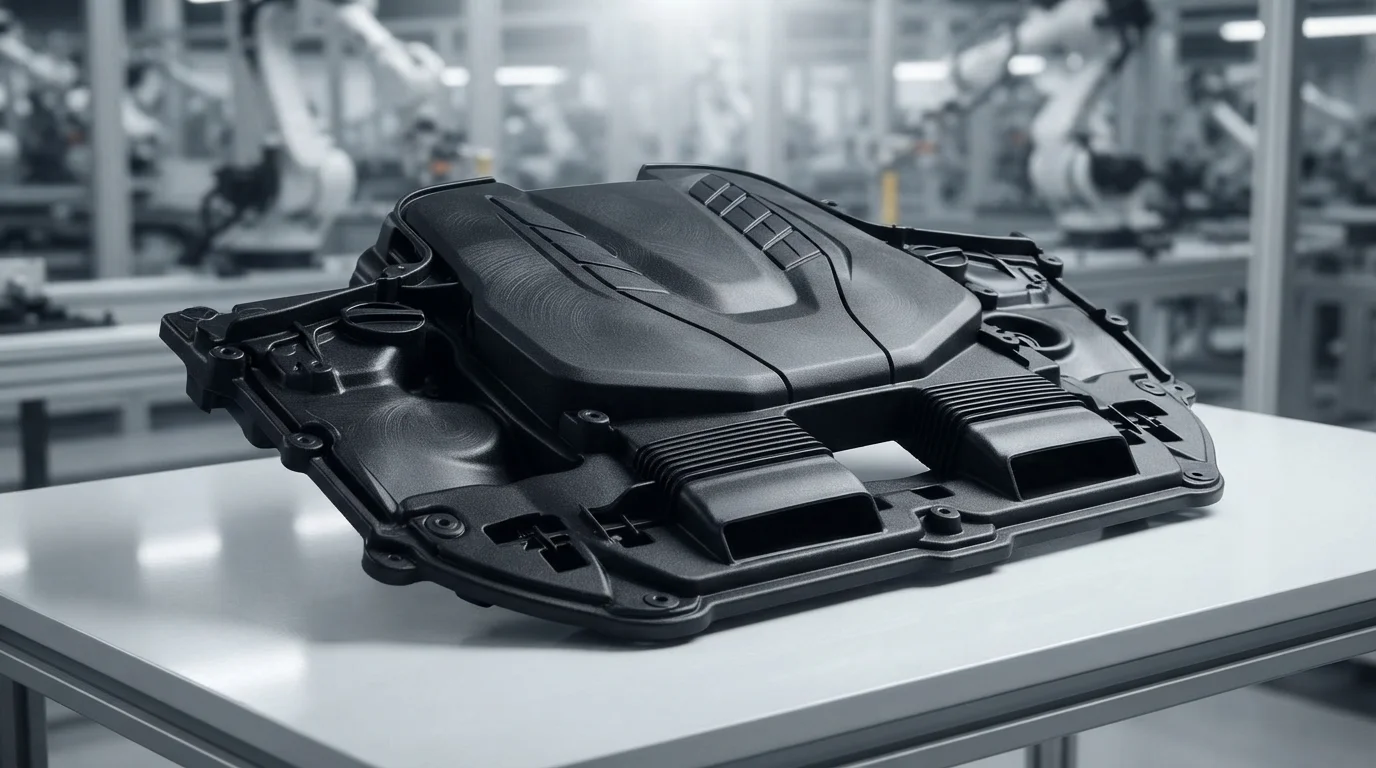
Strukturelles Schäumen funktioniert effektiv über ein breites Spektrum technischer Harze, einschließlich glasgefüllter PA66-GF30, Polypropylen (PP), PC/ABS, und PBT. Automobil-Motorabdeckungen, Armaturenbrett-Träger und industrielle Gehäusepaneele gewinnen maximale strukturelle Steifigkeit pro Masseneinheit durch mikrozellulare Verarbeitung. Die Kombination von Gewichtsreduzierung mit verzugsfreier Dimensionsstabilität beschleunigt die Komponentenqualifizierung in anspruchsvollen E-Mobilitätsplattformen. Der Einsatz fortschrittlicher Prozesssteuerungen beim Schaumspritzgießen liefert konsistentes Teilgewicht und mechanische Ermüdungsbeständigkeit. Ingenieure, die das Schaumspritzgießen für strukturelle Anwendungen spezifizieren, erzielen erhebliche Materialeinsparungen, ohne die Schlagfestigkeit zu beeinträchtigen.
| Technische Harzqualität | Gas Agent Type | Average Cell Size (μm) | Gewichtsreduzierung (%) | Primary Foamed Application |
|---|---|---|---|---|
| PA66-GF30 (Zytel 70G33L) | Supercritical Nitrogen (N2) | 10 – 25 μm | 12% – 18% | Automotive engine shrouds & rocker covers |
| Polypropylen (PP-HP500N) | Supercritical N2 / CO2 | 20 – 50 μm | 15% – 25% | Large interior door carriers & trunk liners |
| PC/ABS-Legierung (Bayblend) | Supercritical Nitrogen (N2) | 15 – 30 μm | 10% – 15% | Electronic enclosure base plates |
Häufig gestellte Fragen (FAQs)
What is the difference between physical MuCell foaming and chemical blowing agents?
Physical MuCell foaming dissolves supercritical nitrogen or carbon dioxide gas directly into the melt, creating millions of uniform micro-bubbles measuring 5 to 50 microns. Chemical blowing agents rely on thermal powder decomposition, leaving chemical residues and creating larger, irregular gas voids that compromise mechanical strength. Physical foaming ensures higher dimensional stability and superior impact resistance.
Does foam injection molding create swirl marks on part surfaces?
Expanding gas bubbles reaching cold cavity walls can create faint silver swirl marks on unpainted appearance faces. Using elevated mold temperatures, rapid injection speeds, or gas counter-pressure tooling eliminates surface swirl, producing pristine cosmetic finishes. Automotive interior parts frequently painted or textured mask these microscopic flow lines completely.
How much weight reduction can be achieved with microcellular foaming?
Weight reduction typically ranges from 10% to 20% for structural engineering parts without sacrificing mechanical performance. Thin-walled parts achieve 8% to 12% mass reduction, while thick structural housings achieve up to 25% material savings. Material savings directly translate to lower part weight and reduced shipping costs.