
Automotive structural designers and industrial packaging engineers face continuous pressure to reduce component mass without compromising mechanical bending stiffness. Solid plastic parts with thick walls suffer from localized thermal shrinkage, creating unsightly surface sink marks, high internal stress, and long cooling delays. Injecting physical blowing agents into molten thermoplastics creates internal gas pressure that counteracts volumetric contraction while trimming part weight. This technical guide reviews physical supercritical fluid processing, cavity pressure reduction mechanics, and structural polymer applications.
目次
Microcellular Foaming (MuCell) Technology for Weight Reduction
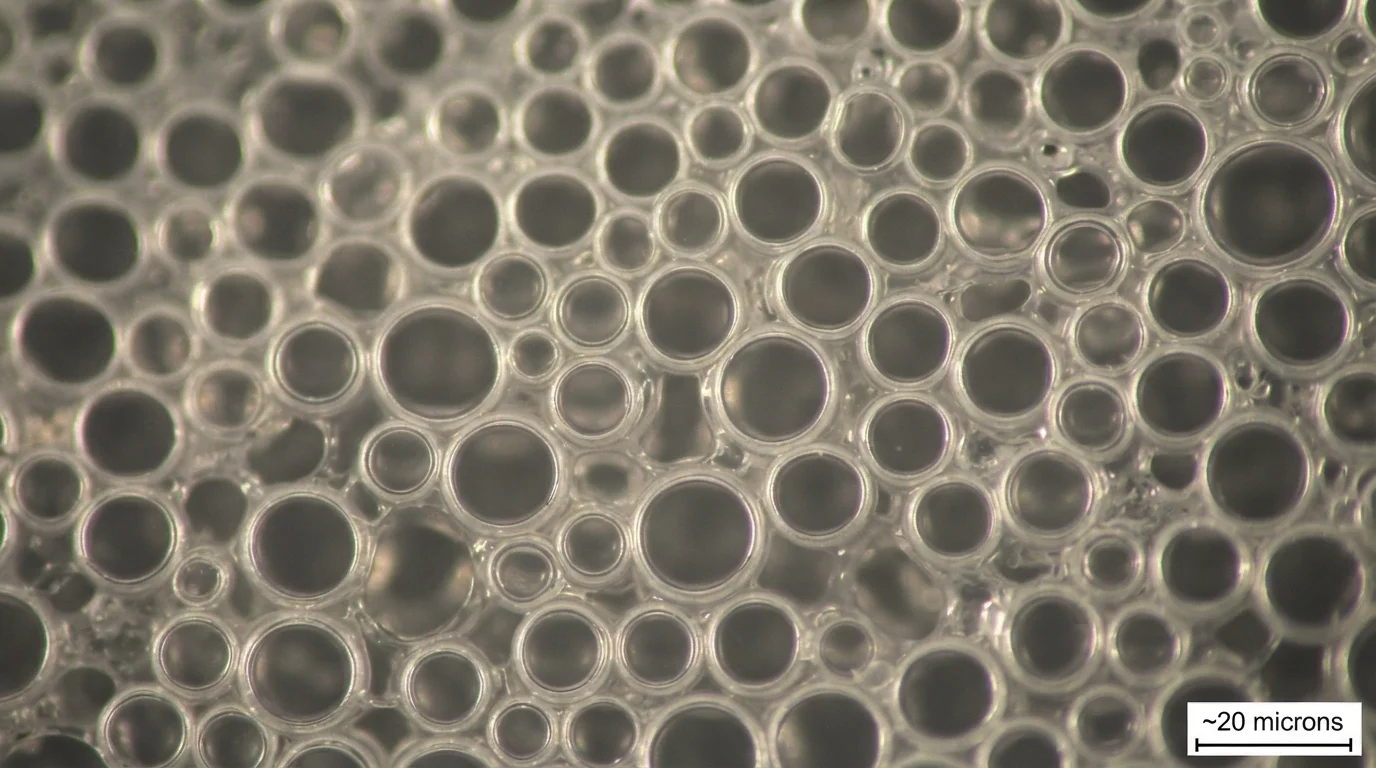
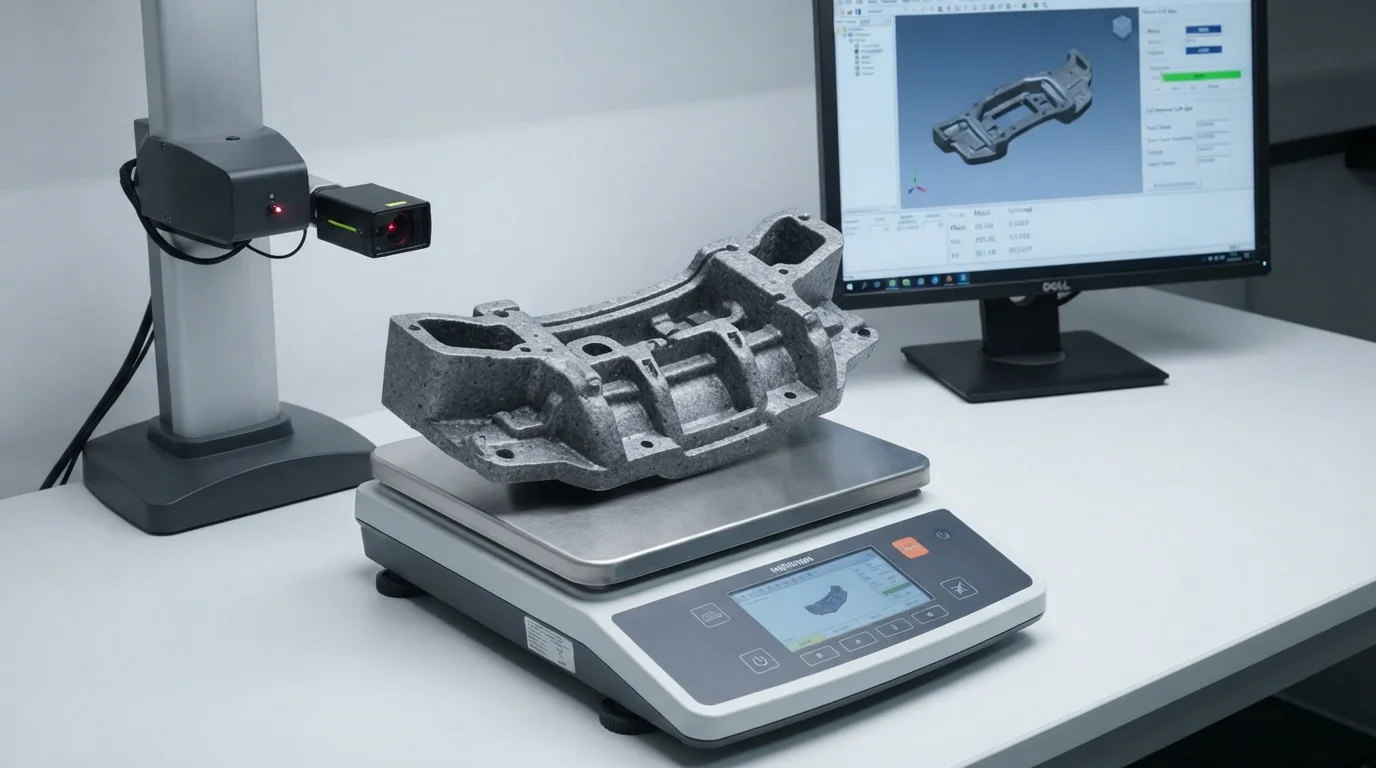
Executing physical foam injection molding utilizes MuCell technology 超臨界流体をポリマー溶融体に溶解させる。15~25 MPaで超臨界窒素または二酸化炭素を機筒内に注入すると、単相のポリマー-ガス溶液が形成される。単相溶液が金型キャビティに流入し、急激な圧力降下を経験すると、数十億の 微細発泡 セルが瞬時に核生成する。5~50ミクロンの独立微細気泡を生成することで、構造的な慣性モーメントを維持しながら、部品重量を10%~20%削減する。物理的超臨界発泡は化学的な副生成物残留物を一切残さず、原材料の純度とリサイクル性を維持する。.
超臨界発泡プロセスの順序は次のとおり:
- 超臨界流体の供給—超臨界状態の窒素ガスを注入することで、ポリマー溶融体への完全な溶解を確保する。.
- 単相溶液の混合—高い機筒圧力下でガスと溶融樹脂を混合し、均質なポリマー-ガス溶液を生成する。.
- 微細セル核生成—溶融体がキャビティに流入する際の圧力降下が、数十億の微細気泡の急速な核生成を引き起こす。.
- キャビティ内部膨張—膨張するガス気泡が溶融樹脂を金型壁に向かって外側へ押し出し、固体スキンと発泡コアを形成する。.
ヒケ跡の排除と金型キャビティ内圧力の低減
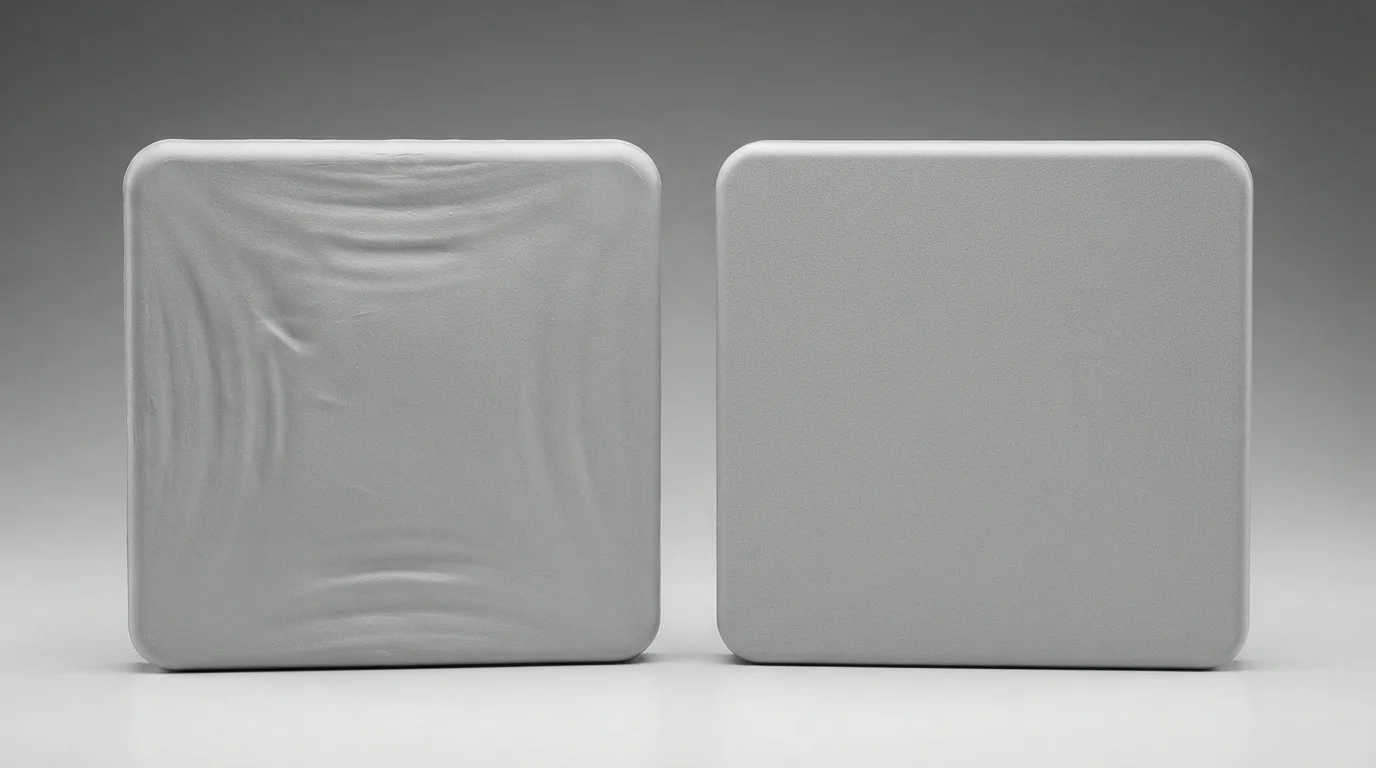
膨張する微細気泡が連続的な 自己充填圧力 部品コア内部から冷却段階を通して全体にわたって。内部ガス膨張が冷却ポリマーをキャビティ鋼に押し付け、厚肉構造リブ上の表面ひけマークを完全に排除します。溶解ガスによる溶融粘度の低下により、ソリッド成形よりも30%~50%低いキャビティ圧力で発泡射出成形が可能になります。キャビティ圧力の低減により成形内在応力が排除され、部品の反りが最小限に抑えられ、より小さな型締力のプレスで大型構造カバーを成形できます。.
大型筐体および自動車部品向け構造ポリマー発泡
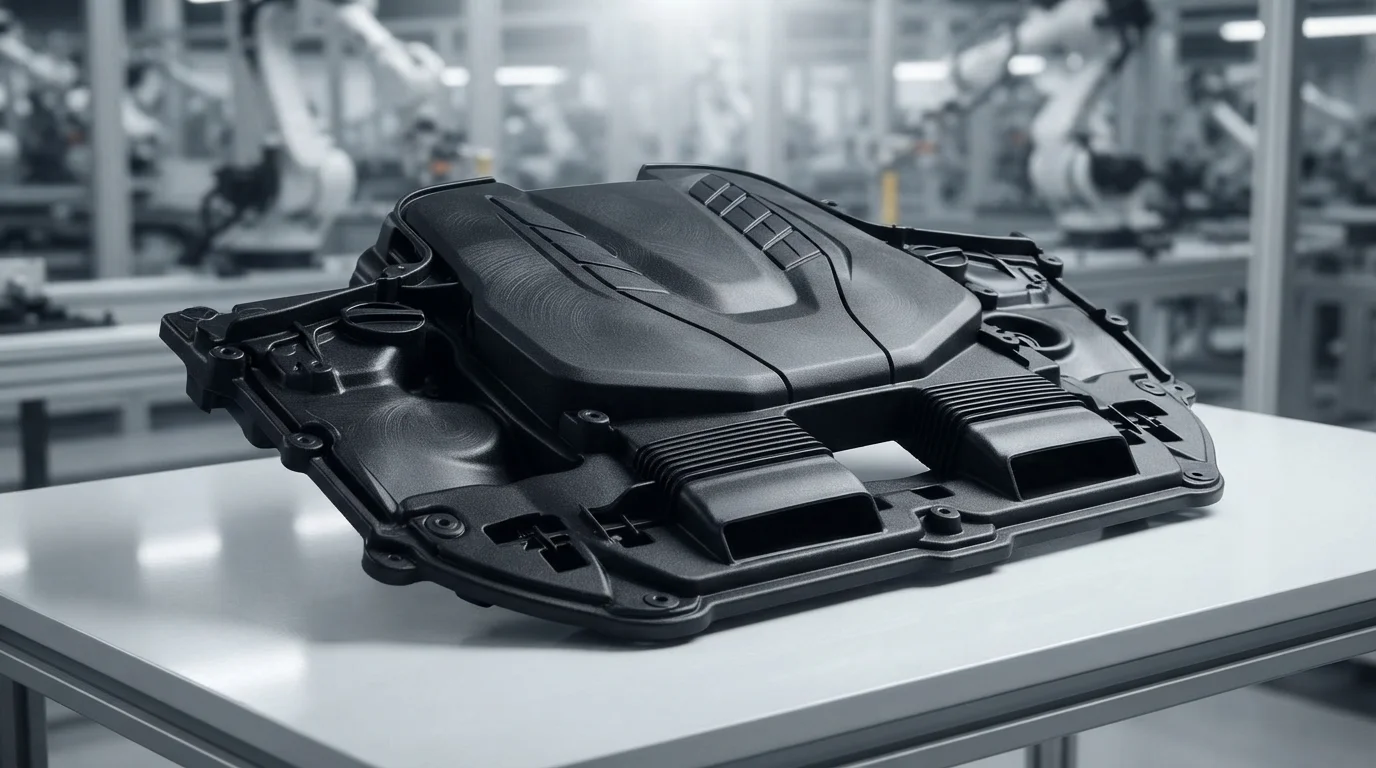
構造発泡は、ガラス充填を含む幅広いエンジニアリング樹脂にわたって効果的に機能します。 PA66-GF30, ポリプロピレン(PP), PC/ABS, ,および PBT. 自動車エンジンカバー、ダッシュボードサポート、産業用筐体パネルは、マイクロセルラー加工により単位質量あたりの構造剛性を最大化します。軽量化と反りのない寸法安定性の組み合わせにより、要求の厳しいeモビリティプラットフォームでの部品認定が加速します。発泡射出成形中の高度なプロセス制御の導入により、一貫した部品重量と機械的疲労耐性が実現します。構造用途に発泡射出成形を指定するエンジニアは、耐衝撃性能を犠牲にすることなく大幅な材料節約を達成できます。.
| エンジニアリング樹脂グレード | ガス剤タイプ | 平均セルサイズ(μm) | 重量削減(%) | 主な発泡用途 |
|---|---|---|---|---|
| PA66-GF30(Zytel 70G33L) | 超臨界窒素(N2) | 10 – 25 μm | 12% – 18% | 自動車エンジンシュラウドおよびロッカーカバー |
| ポリプロピレン(PP-HP500N) | 超臨界N2 / CO2 | 20 – 50 μm | 15% – 25% | 大型内装ドアキャリア&トランクライナー |
| PC/ABS アロイ (ベイブレンド) | 超臨界窒素(N2) | 15 – 30 μm | 10% – 15% | 電子機器筐体ベースプレート |
よくある質問 (FAQ)
物理的MuCell発泡と化学発泡剤の違いは何ですか?
物理的MuCell発泡は、超臨界窒素または二酸化炭素ガスを溶融樹脂に直接溶解させ、5~50ミクロンの均一なマイクロバブルを数百万個生成します。化学発泡剤は熱による粉末分解に依存し、化学残留物を残すとともに、機械的強度を損なうより大きく不規則な気泡空洞を形成します。物理的発泡は、より高い寸法安定性と優れた耐衝撃性を確保します。.
発泡射出成形は部品表面にフローマークを生じさせますか?
冷えたキャビティ壁面に到達した膨張ガス気泡は、未塗装の外観面に微かな銀色のフローマークを生じさせることがあります。金型温度の上昇、高速射出、またはガスカウンタープレッシャー工法を用いることで表面のフローマークを解消し、美しい外観仕上げを実現します。自動車内装部品はしばしば塗装またはテクスチャ加工されるため、これらの微細なフローラインを完全に隠します。.
微細発泡によってどの程度の軽量化が達成できますか?
軽量化は通常、機械的性能を犠牲にすることなく、構造エンジニアリング部品で10%~20%の範囲です。薄肉部品は8%~12%の質量削減を達成し、厚肉構造ハウジングは最大25%の材料節約を達成します。材料の節約は、部品重量の低減と輸送コストの削減に直接つながります。.