
El diseño piel-núcleo en moldeo por coinyección comienza con la función que debe cumplir cada material. La piel puede definir la apariencia, el contacto químico, el desgaste o la superficie orientada al usuario; el núcleo puede aportar estructura, contenido reciclado especificado o de menor costo, o una zona de material contrastante. Si esas funciones no son explícitas, resulta difícil decidir dónde debe ubicarse la interfaz, qué debe permanecer cubierto y cómo validar la pieza terminada.
Diseñe la interfaz como un límite funcional, no como una línea decorativa. Su posición y estabilidad dependen de la combinación de materiales, la geometría, la estrategia de compuertas, la trayectoria de flujo y la secuencia utilizada para introducir cada material. El CAD puede mostrar la intención, pero se necesitan muestras moldeadas para verificar lo que produce el proceso.
Principio fundamental: defina la función de la piel, las zonas protegidas, la función del núcleo y la ubicación aceptable de la interfaz antes de optimizar el molde o el proceso. Luego pruebe la apariencia y el desempeño en una geometría representativa.
En este artículo:
- Asigne una función clara a cada material
- Mapee la cobertura y las zonas sin penetración
- Dé forma a la pieza en torno a la interfaz
- Trate la estrategia de compuertas y flujo como datos de diseño
- Valide el límite real entre piel y núcleo
- Preguntas frecuentes
1. Asigne una función clara a cada material
Comience con los requisitos, no con una combinación de materiales preferida. Indique qué debe hacer la piel: cumplir una norma de color o textura, estar en contacto con un fluido, resistir el desgaste, proporcionar una superficie de unión o proteger el núcleo del entorno. Indique por separado qué aporta el núcleo. Si el núcleo no tiene un propósito funcional o económico definido, la complejidad adicional del proceso puede no estar justificada.
Verifique la compatibilidad y la idoneidad de procesamiento de la combinación utilizando datos del proveedor y revisión de ingeniería. La compatibilidad no es una propiedad única de sí/no; la evidencia relevante depende de la función de la interfaz, el entorno de servicio y el proceso. Una pieza que solo necesita dos colores visibles difiere de una que depende de una unión portante.
Defina qué ocurre en bordes, aberturas, jefes y recortes. ¿Puede quedar expuesto el núcleo en un borde oculto? ¿Debe la piel envolver una superficie de sellado? ¿Habrá recorte o mecanizado después del moldeo? Estas decisiones afectan el límite de diseño y los criterios de inspección.
2. Mapee la cobertura y las zonas sin penetración
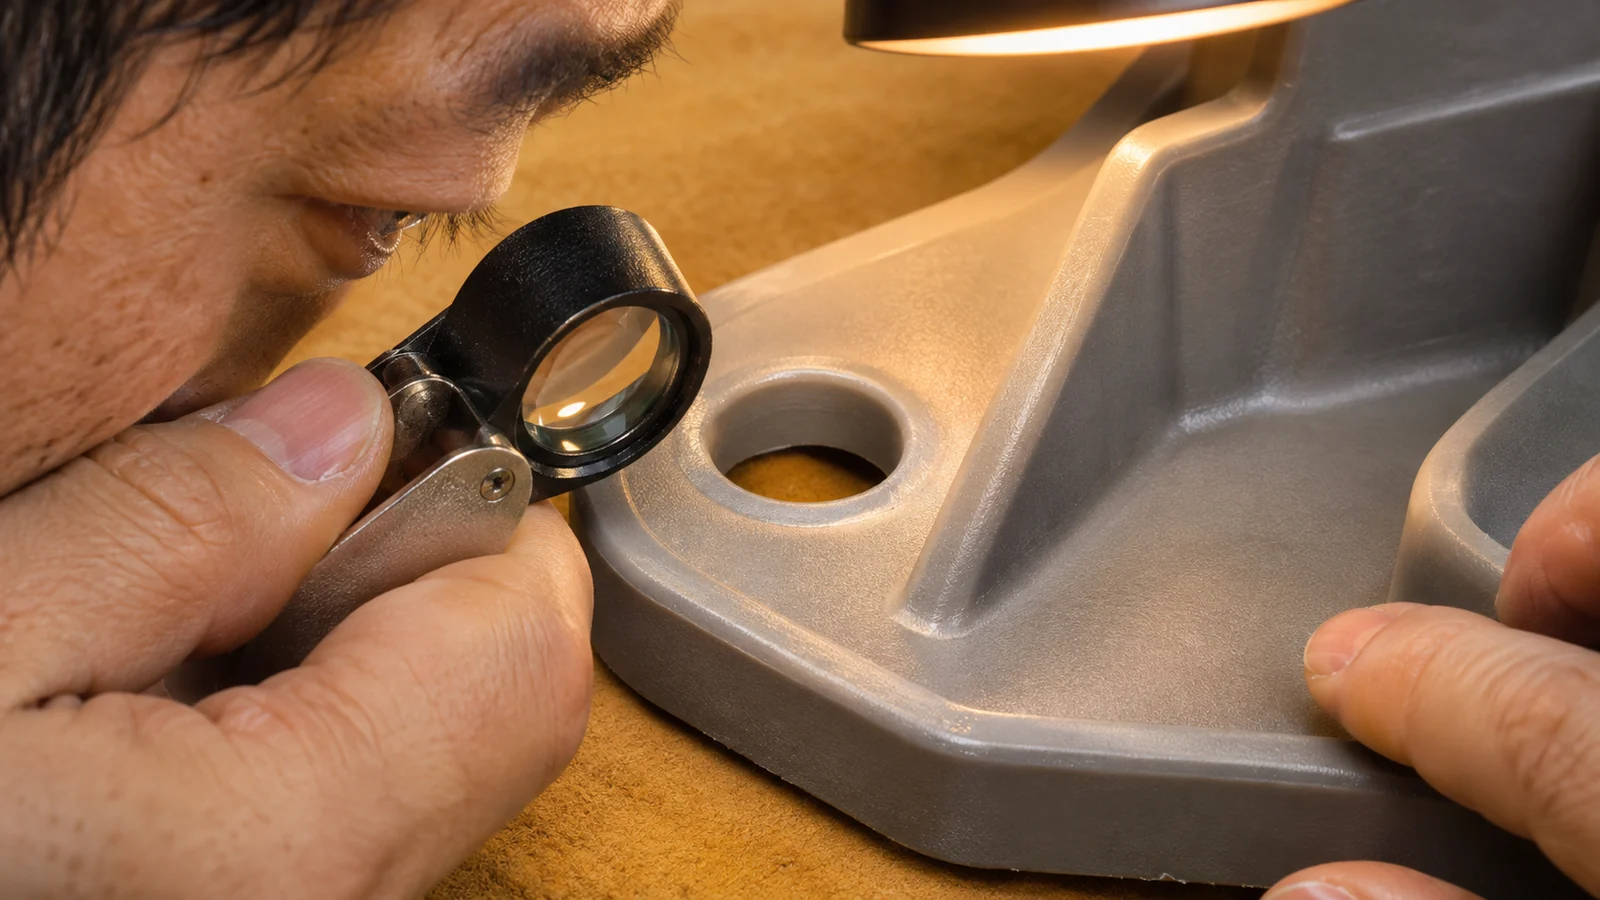
Marque las áreas donde se requiere piel y donde es aceptable una variación limitada. Identifique las superficies visibles, las interfaces de sellado, las áreas de contacto manual y las zonas donde la exposición del núcleo afectaría la función. La “cobertura total de piel” es difícil de inspeccionar a menos que se definan las áreas requeridas y el método de aceptación.
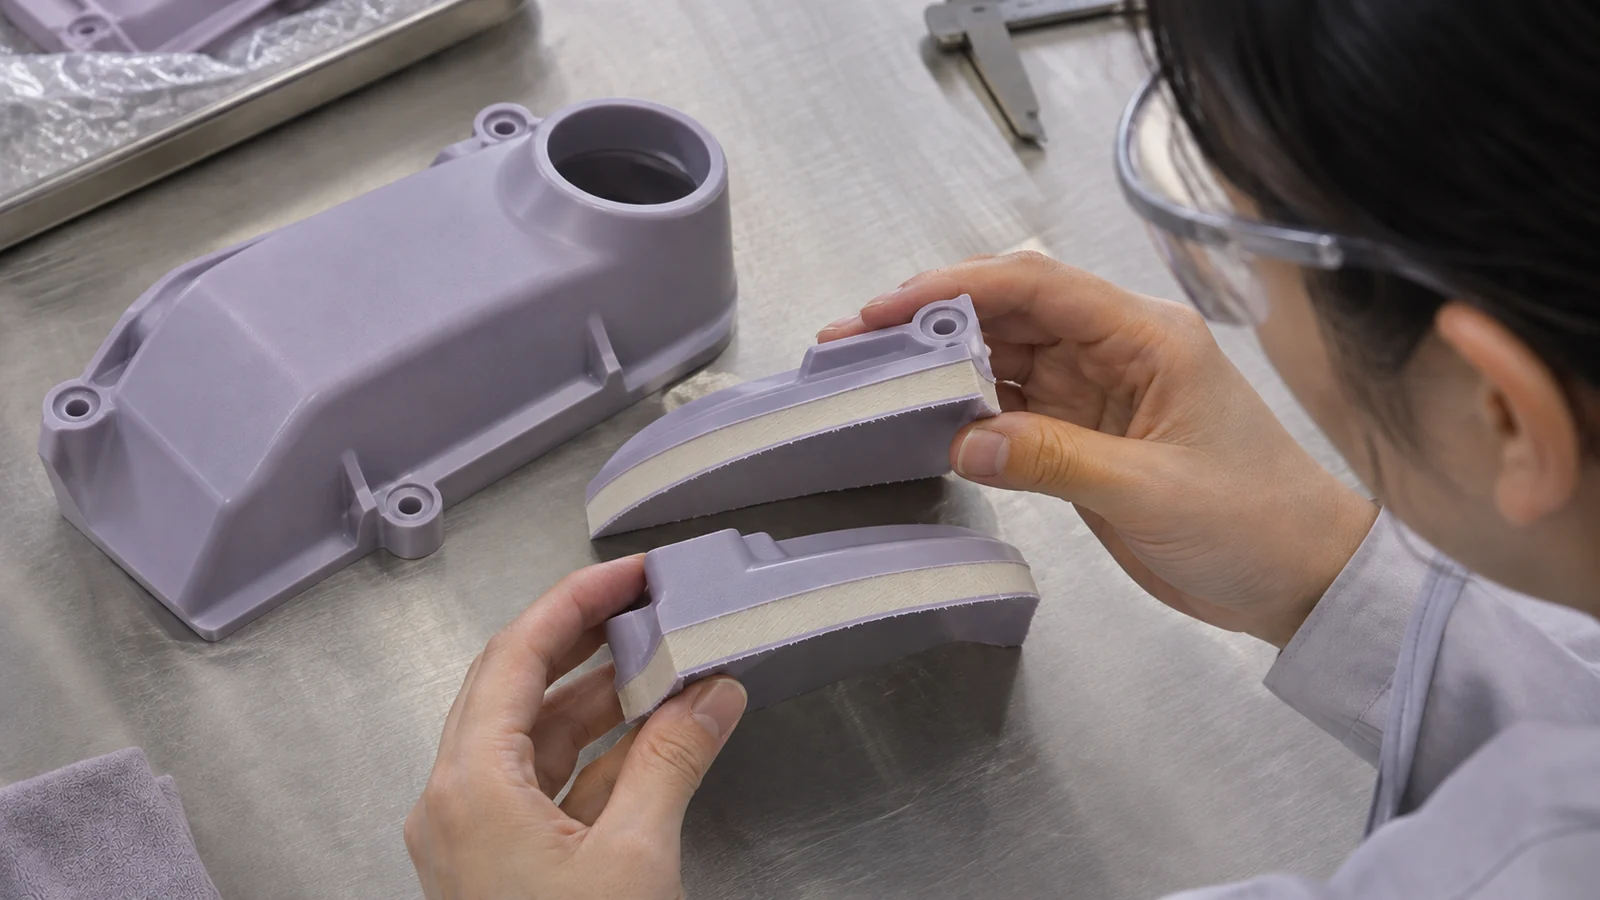
Para los límites críticos, especifique una ubicación de interfaz aceptable o una condición de exposición que pueda verificarse en la pieza moldeada. Esto puede implicar un estándar visual, el seccionamiento de muestras u otro método de inspección acordado. Elija según el riesgo: una carcasa cosmética y un componente estructural pueden necesitar pruebas diferentes.
Planifique las transiciones alrededor de agujeros, nervios, jefes y secciones delgadas. Estas características pueden redirigir el flujo y hacer que la cobertura local difiera de la de una pared amplia. Una probeta plana puede servir para preseleccionar materiales, pero no puede establecer cómo se comporta la piel alrededor de la geometría real.
3. Dar forma a la pieza en torno a la interfaz
Mantenga la geometría legible para el flujo del material y el utillaje. Los cambios bruscos de espesor, los cuellos estrechos, las cavidades aisladas y las largas distancias de flujo pueden complicar el control de la interfaz. Cuando sea posible, utilice transiciones graduales y evite colocar un límite crítico donde la geometría ya cree una condición de flujo difícil.
Revise los nervios y jefes como parte del mapa de cobertura. Si el núcleo debe permanecer oculto, confirme si el requisito incluye los bordes de las características y las paredes laterales, no solo la cara amplia. Si la pieza necesita un montaje sólido, especifique cómo se relaciona esa región con la piel y el núcleo. Verifique el resultado con el molde y la secuencia reales.
Mantenga a la vista el ensamblaje y las operaciones secundarias. Un tornillo, un inserto, una soldadura, un recorte o una abertura mecanizada pueden exponer el núcleo después del moldeo. Identifique estas operaciones desde el principio y decida si el límite expuesto es aceptable.
4. Tratar la estrategia de compuerta y flujo como datos de diseño
La ubicación de la compuerta influye en cómo entra el material y viaja por la cavidad. La compuerta preferida no se determina solo por la apariencia; considere conjuntamente la distancia de llenado, el movimiento de la interfaz, las líneas de soldadura, el venteo y las superficies funcionales. Mover una compuerta puede mejorar una zona mientras desplaza un límite a otra, así que evalúe toda la trayectoria.
Antes de la liberación del molde, póngase de acuerdo sobre lo que el proceso debe mantener estable: la secuencia de materiales, la preparación, el procedimiento de arranque o purga y los resultados visuales o funcionales críticos. No redacte un plan de control en torno a un único ajuste nominal sin establecer cómo responde la pieza a la variación.
Para contextualizar la selección del proceso, compare este tema de diseño con moldeo de dos inyecciones frente a coinvección. La elección cambia los supuestos de diseño; los procesos no son rutas intercambiables para toda pieza de dos materiales.
5. Validar el límite real entre piel y núcleo
Estructura la validación en torno a las áreas de riesgo. Inspeccione las superficies visibles de forma sistemática, verifique las dimensiones de ensamblaje y pruebe las funciones de piel y núcleo que importan en servicio. Cuando importen la resistencia de la unión, el sellado, la exposición química o el impacto, acuerde una prueba representativa en lugar de confiar en la apariencia.
Tome muestras en ubicaciones que desafíen la cobertura: regiones al final del flujo, secciones delgadas, alrededor de agujeros y jefes, y cerca de las transiciones. Compare varias inyecciones de una corrida estable para distinguir un límite consistente de uno variable. Vincule la revisión, la identidad del material, la configuración del molde y las condiciones del proceso a cada muestra.
El proceso más amplio
moldeo por inyección de plástico la página es la referencia del proceso L1. Para consideraciones comerciales adyacentes, consulte cómo la coinyección puede afectar los costos de material y embalaje; verifique las suposiciones de costos con la pieza y los requisitos reales.
Preguntas frecuentes
¿La piel siempre rodea completamente el núcleo?
Eso depende del diseño y del proceso. Defina las superficies requeridas, la exposición permitida y cómo se verificará el límite.
¿Se puede colocar la interfaz piel-núcleo exactamente en una línea de CAD?
El CAD muestra la intención, pero la interfaz moldeada depende del flujo, la geometría, los materiales y las condiciones del proceso. Verifíquela en piezas representativas.
¿Basta la compatibilidad de materiales para demostrar que la pieza funcionará?
No. Los datos de compatibilidad son solo un insumo. Valide la interfaz para la geometría real, el entorno de servicio y la función.
¿Qué se debe enviar para una revisión temprana del diseño de coinyección?
Proporcione el modelo 3D, los roles de los materiales y los grados candidatos, el mapa de cobertura, las zonas visibles, las condiciones de servicio, los detalles de ensamblaje, la demanda anual y los criterios de aceptación.