
Structural foam and conventional solid injection molding solve different part-design problems. Structural foam deserves evaluation when the component’s section, stiffness target, and mass objective may benefit from a cellular interior; conventional molding is often a straightforward route when the part needs solid-section behavior, fine detail, or a familiar design window. The choice depends on the finished part and its acceptance criteria—not a blanket claim that one process is lighter, cheaper, or stronger. A useful structural foam injection molding vs conventional injection molding review compares both routes against the same part requirements.
Use this comparison as a screening tool. Align both process concepts to the same geometry, material limits, expected volume, surface standard, and load cases before choosing.
Risposta breve: compare structural foam with solid molding when the part is thick, large, or stiffness-driven and mass matters. A solid-molding study may be simpler when appearance, thin sections, local detail, or dimensional requirements dominate. Validate the selected route with representative parts.
In questo articolo:
- What changes between the processes?
- Where can each process fit?
- Comparison by buyer criteria
- Una sequenza pratica di selezione
- Questions to settle before quoting
- FAQ
What changes between the processes?
Conventional injection molding fills a cavity with molten polymer and packs material to form a solid part. In structural foam molding, a foaming agent creates a cellular core while a denser outer skin forms against the mold. That change affects internal structure and may influence filling, surface appearance, dimensional behavior, and tooling considerations.
It does not mean every structural-foam part is hollow, nor does it guarantee a particular weight reduction or mechanical property. Results depend on resin, geometry, mold design, process setup, and what is measured. Base the decision on a feasible part concept and evidence, not a generic comparison chart.
See the process-specific stampaggio di schiuma strutturale page and the broader stampaggio a iniezione di materie plastiche page. These describe process families; neither replaces a part-level review.
Where can each process fit?
Structural foam is a candidate when the part has a thicker section, a stiffness-oriented architecture, or an assembly-level reason to reduce mass. Its cellular core can change section behavior while the skin provides the mold-facing surface. Large covers, housings, frames, and supports may merit study, provided the surfaces and load paths can meet requirements.
Conventional molding is attractive when the part depends on established solid-wall behavior, fine details, or cosmetic requirements that are easier to define and qualify through a solid route. It may also be the right baseline when there is no meaningful system benefit to a foamed structure. Solid does not automatically mean better quality, just as foam does not automatically mean lower cost.
In entrambi i casi, la geometria è importante. Le sezioni solide spesse possono creare rischio di ritiri o deformazioni; la schiuma strutturale può comunque non soddisfare un requisito di superficie, accoppiamento o carico. Confrontare anche punti di iniezione, sfiati, raffreddamento, espulsione, transizioni e operazioni post-stampaggio.
Comparison by buyer criteria
| Fattore | Schiuma strutturale | Stampaggio solido convenzionale | Cosa verificare |
|---|---|---|---|
| Struttura interna | Nucleo cellulare con pelle rivolta verso lo stampo | Sezione stampata solida | Progettazione della sezione, percorso di carico, caratteristiche locali |
| Obiettivo di massa | Può supportare una massa inferiore a seconda del progetto | La massa segue il progetto solido e la resina | Confrontare i concetti reali rispetto a un requisito |
| Superficie | La pelle e la finitura richiedono una valutazione esplicita | La finitura rimane dipendente dallo stampo e dal processo | Zone estetiche, texture, lucentezza, luce di ispezione |
| Dettagli | Bossaggi, nervature e transizioni richiedono una progettazione consapevole del processo | I dettagli richiedono comunque una verifica di riempimento, compattazione e raffreddamento | Supporti, shutoff, dettagli sottili, interfacce |
| Economia | Il valore dipende dai compromessi tra sistema e attrezzature | Una base di riferimento familiare può semplificare la qualificazione | Attrezzature, ciclo, scarti, lavorazioni secondarie, domanda |
| Validazione | Dimostrare aspetto, dimensioni e risposta ai carichi | Dimostrare gli stessi requisiti per la progettazione piena | Piano comune di disegno e accettazione |
Nessuna delle due colonne garantisce un risultato. Utilizzare la matrice per formulare domande a ingegneria, attrezzature e approvvigionamenti, non per dichiarare un vincitore universale.
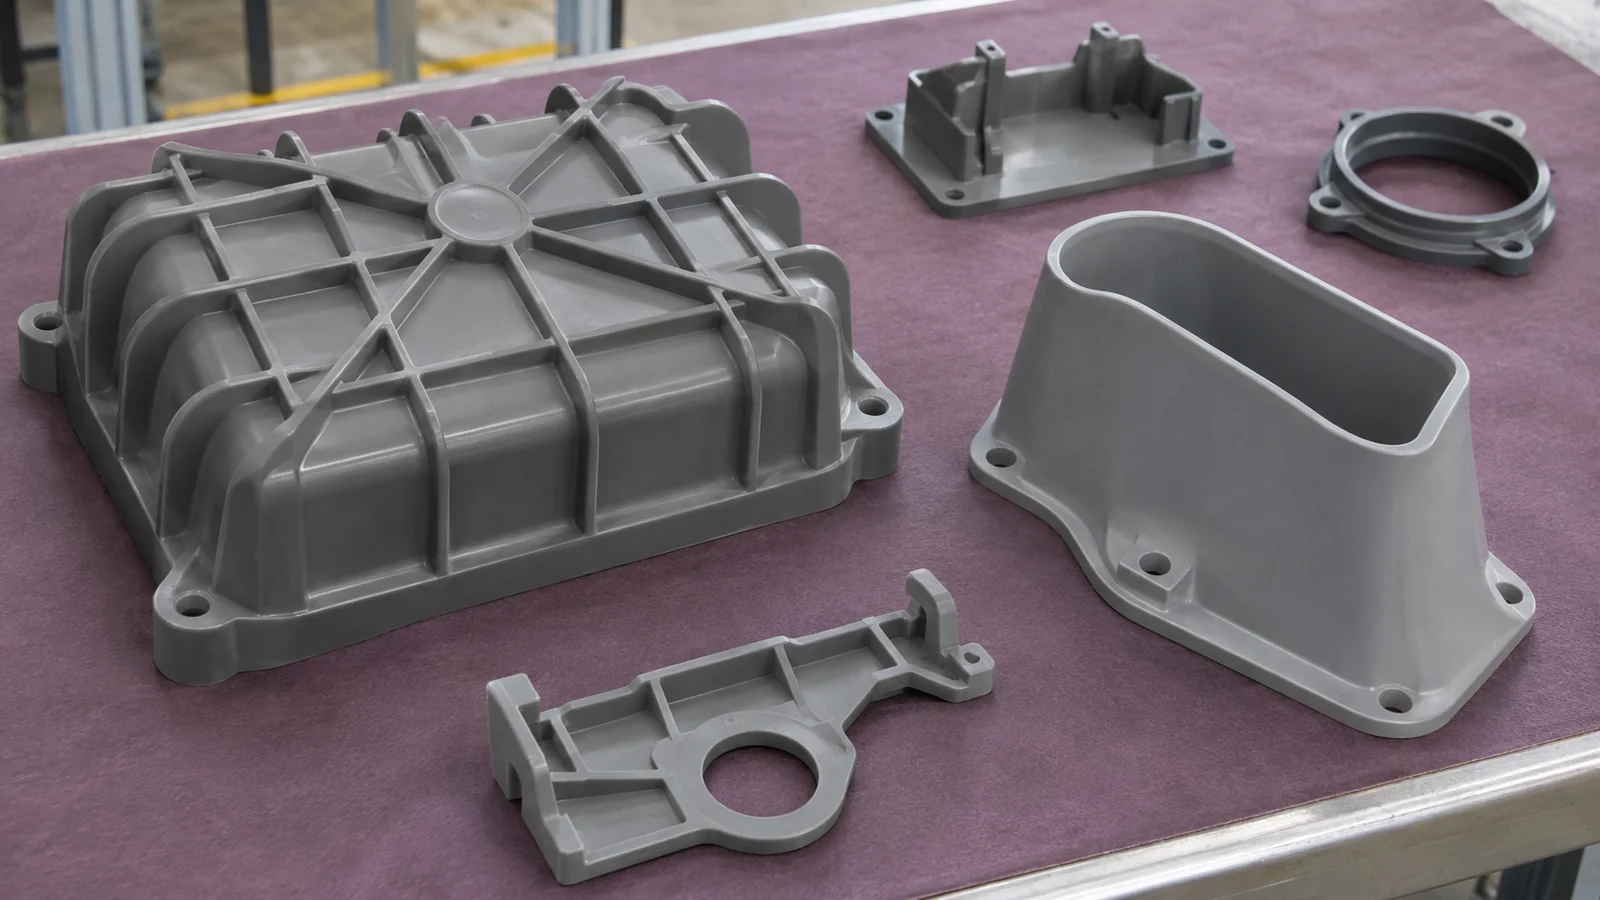
Una sequenza pratica di selezione
- Scrivere i requisiti non negoziabili. Identificare zone superficiali, dimensioni di assemblaggio, carichi, ambiente di servizio e restrizioni sui materiali.
- Individuare il problema dominante. È una questione di massa, rigidità, aspetto in sezioni spesse, impatto o costo di assemblaggio? Se nessuna esigenza indica una struttura cellulare, mantenere lo stampaggio pieno come riferimento.
- Disegnare entrambi i concetti. Contrassegnare nervature, boss, transizioni, punti di iniezione, sfiati e superfici estetiche per ciascuno. Non confrontare un progetto ottimizzato con un progetto invariato.
- Definire la prova. Concordare parti campione, controlli dimensionali, revisione estetica e test funzionali prima di fissare le ipotesi sull'attrezzatura.
Per il contesto correlato sui segni di ritiro, vedere stampaggio a iniezione di schiuma microcellulare. La sola riduzione dei segni di ritiro non dimostra che la schiuma strutturale sia adatta a un altro componente.
Questions to settle before quoting
Fornire il modello 3D, il disegno, l'intervallo di domanda annuale, i vincoli di materiale, le specifiche estetiche, i casi di carico, i dettagli di assemblaggio e i dati esistenti sui guasti. Segnalare le dimensioni critiche per la funzione e se il pezzo sarà verniciato, incollato, lavorato meccanicamente o assemblato con inserti.
Chiedere al team di indicare quali prove approvano il percorso: campioni rappresentativi, attrezzature di prova, metodo di ispezione e responsabile dell'accettazione. Un verbale decisionale scritto aiuta a evitare modifiche tardive quando un concetto a bassa massa soddisfa un obiettivo ma non i requisiti di superficie o di accoppiamento.
FAQ
La schiuma strutturale è sempre più leggera dello stampaggio convenzionale?
Non esiste una garanzia universale. Il risultato dipende dai progetti confrontati, dal materiale e dal processo. Misurare parti rappresentative rispetto agli stessi requisiti funzionali.
Lo stampaggio convenzionale è sempre migliore per l'estetica?
Nessuna etichetta di processo garantisce l'aspetto. Definire la finitura e ispezionare i pezzi in condizioni concordate; contano la superficie dello stampo, la resina, la geometria e la stabilità.
Quale processo costa meno?
Ciò richiede dati sulle parti e sulla produzione. Confrontare utensili, ipotesi di ciclo, uso dei materiali, operazioni secondarie, ispezione e rischio di scarti.
Un pezzo solido esistente può essere convertito direttamente in schiuma strutturale?
Valutare invece di presumere un cambiamento plug-in. Architettura delle pareti, punti di iniezione, sfiati, supporti, aspetto e validazione potrebbero richiedere una riprogettazione.