
Kurze Antwort: Gestalten Sie Kunststoffteile für die Vakuummetallisierung anhand der fertig beschichteten Oberfläche, nicht nur anhand der nackten Formgeometrie. Legen Sie fest, welche Flächen Metall erhalten, wie Kanten und Vertiefungen beschichtet oder maskiert werden, wie das Substrat vor der Beschichtung aussehen muss und wie sich Schichtdicke und Handhabung auf die Passung auswirken. Bestätigen Sie anschließend den vollständigen Beschichtungsaufbau und die Abnahmekriterien mit dem Veredelungszulieferer an repräsentativen Teilen.
Diese Gestaltungshinweise zur Vakuummetallisierung von Kunststoff gelten für dekorative und funktional wirkende Metalloberflächen auf spritzgegossenen Kunststoffteilen. Die Vakuummetallisierung ist eine Familie von Vakuumabscheidungsverfahren; die genaue Metallschicht, die Vorbehandlung, der Primer und die schützende Decklackierung hängen vom Prozess des Zulieferers und der Produktanforderung ab. Betrachten Sie “Metalloberfläche” nicht als vollständige Material- oder Leistungsspezifikation.
Siehe unsere Vakuummetallisierungsdienstleistung und den breiteren Oberflächenveredelungsoptionen für den relevanten Prozessumfang. Ein Veredelungsanbieter wie G.W.P. beschreibt die Vakuumbeschichtung für die dekorative Kunststoffmetallisierung; der gewählte Anbieter sollte den tatsächlichen Schichtaufbau und die Machbarkeit für Ihr Teil bestätigen.
In diesem Artikel:
- Legen Sie fest, welche Aufgabe die Metalloptik erfüllen muss
- Gestalten Sie das Teil für den Zugang bei der Beschichtung
- Schützen Sie das Substrat und die Schnittstellen
- Qualifizieren Sie die Oberfläche am realen Teil
- Häufig gestellte Fragen
Legen Sie fest, welche Aufgabe die Metalloptik erfüllen muss
Entscheiden Sie zunächst, ob die Oberfläche rein visuell ist oder auch eine messbare Funktion trägt. Eine dekorative glänzende Oberfläche, ein teilmetallisierter Reflektor, eine Abschirmung oder eine leitfähige Fläche können unterschiedliche Beschichtungsgrenzen und Prüfungen erfordern. Geben Sie das geforderte Aussehen, die Farbe, den Glanz, das Reflexionsvermögen oder die elektrische Leistung nur dort an, wo sie messbar und abnehmbar sind. Ein silbernes Aussehen allein belegt nicht, dass ein Teil leitfähig ist oder eine spezifizierte Barriere bietet.
Markieren Sie beschichtete, unbeschichtete und maskierte Bereiche im CAD-Modell. Identifizieren Sie die primäre Betrachtungsrichtung und die Flächen, die nach der Montage verdeckt sein können. Wenn eine Metallschicht an einer scharfen Kante enden muss, zeigen Sie, wo die Grenze liegen soll und wie viel Abweichung zulässig ist. Eine Linie, die auf einer Zeichnung präzise aussieht, kann über einem gekrümmten Übergang oder an einer flexiblen Maskenkante schwer zu reproduzieren sein.
Unterscheiden Sie außerdem das visuelle Ziel von der Methode der Musterfreigabe. Metallische Oberflächen können unterschiedlich aussehen, wenn sich Lichtrichtung, Betrachtungswinkel und Umgebungsfarben ändern. Geben Sie ein physisches Referenzteil unter vereinbarten Bedingungen frei und legen Sie fest, ob Farbe oder Glanz visuell oder mit einem Messgerät beurteilt wird. Vermeiden Sie es, sich für die endgültige Abnahme auf ein unkalibriertes Monitorbild zu verlassen.
Gestalten Sie das Teil für den Zugang zur Beschichtung
Die Vakuumabscheidung und die zugehörigen Beschichtungsschritte erfordern, dass das Teil dem Prozess in einer definierten Ausrichtung zugeführt wird. Tiefe Taschen, enge Schlitze, scharfe Hinterschneidungen und verdeckte Flächen können ein anderes Erscheinungsbild erhalten als die direkt exponierte Sichtfläche. Fragen Sie den Lieferanten, wie das Teil fixiert, gedreht oder maskiert wird und welche Oberflächen im gewählten Verfahren nur im Sichtlinienbereich erreichbar sind.
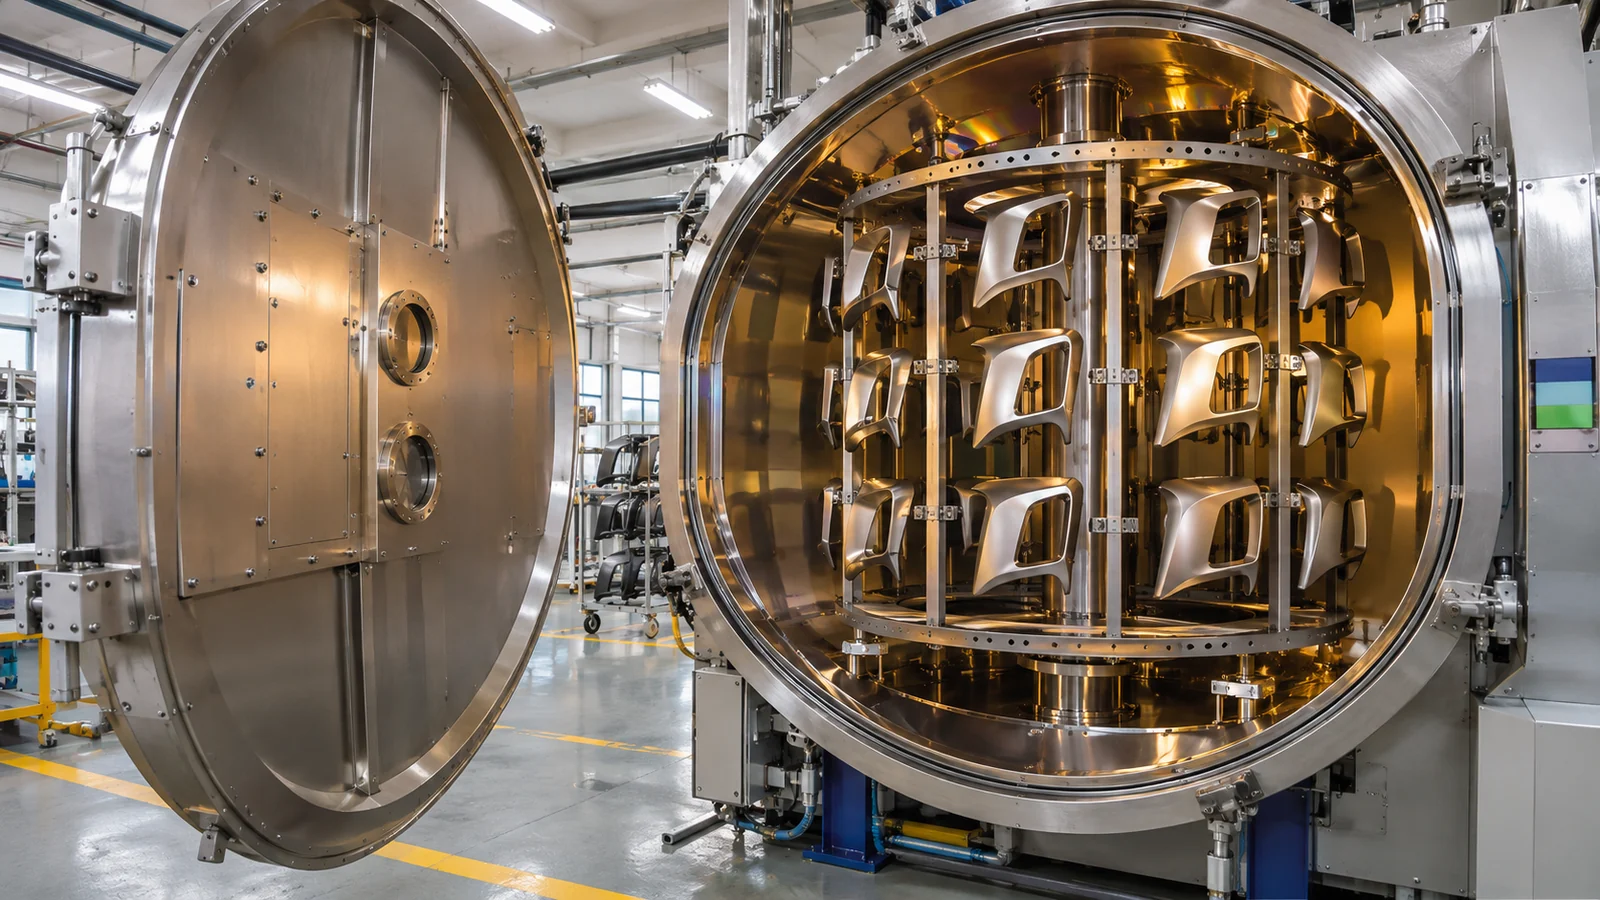
Wo es das Design zulässt, halten Sie die primäre Sichtfläche offen und vermeiden Sie es, eine kritische metallische Grenze tief in einer Vertiefung zu platzieren. Verwenden Sie Übergänge, die für die Beschichtungseinrichtung zugänglich und leicht zu prüfen sind. Wenn eine Vertiefung für die Funktion unerlässlich ist, entscheiden Sie, ob ihr Inneres metallisiert werden muss, unbeschichtet bleiben kann oder ein anderes spezifiziertes Erscheinungsbild benötigt. Die Antwort beeinflusst Maskendesign, Vorrichtungen und Abnahmezónen.
Berücksichtigen Sie die gesamte Produktionskette, einschließlich Formgebung, Beschichtung, Handhabung und Montage. Eine empfindliche Hochglanzfläche kann eine geschützte Auflagefläche oder einen kontaktfreien Bereich für Vorrichtungen erfordern. Ein Clip, Schnappverschluss, Schraubdom oder Presssitz kann eine Beschichtung beschädigen, wenn er auf einer beschichteten Schnittstelle platziert wird oder das Substrat während der Montage verformt. Prüfen Sie diese Kontaktflächen am Montagemodell, bevor Sie das Teil einfrieren.
| Teiledetail | Frage an den Beschichtungslieferanten | Designmaßnahme |
|---|---|---|
| Tiefe Vertiefung | Kann das Verfahren die erforderliche Innenfläche beschichten und prüfen? | Definieren Sie die erforderliche Abdeckung oder lassen Sie den Bereich außerhalb der kosmetischen Zone |
| Beschichtungskante | Wie wird die Grenze maskiert und welche Kantenvariation ist machbar? | Platzieren Sie die Grenze an einem stabilen, zugänglichen Übergang |
| Schnapp- oder Presssitz | Kann Montagespannung den beschichteten Bereich reißen lassen, verkratzen oder verformen? | Halten Sie Kontakt mit hoher Dehnung nach Möglichkeit von kritischen beschichteten Flächen fern |
| Große Sichtfläche | Wie werden die Vorrichtungen das Teil ohne Spuren abstützen? | Erlaubte Abstütz- und Handhabungszonen im Modell festlegen |
Substrat und Schnittstellen schützen
Das endgültige Erscheinungsbild spiegelt die formgepresste Oberfläche unter der Metallschicht sowie etwaigen Primer oder Grundlack wider. Einfallstellen, Fließlinien, Bindennähte, Kratzer, Fingerabdrücke, Formtrennmittelrückstände und Texturvariationen können sichtbar bleiben oder das Beschichtungssystem beeinträchtigen. Eine reflektierende Oberfläche kann kleine Veränderungen der Oberflächenqualität leichter erkennbar machen. Definieren Sie den zulässigen Zustand des formgepressten Substrats getrennt vom Erscheinungsbild der Beschichtung.
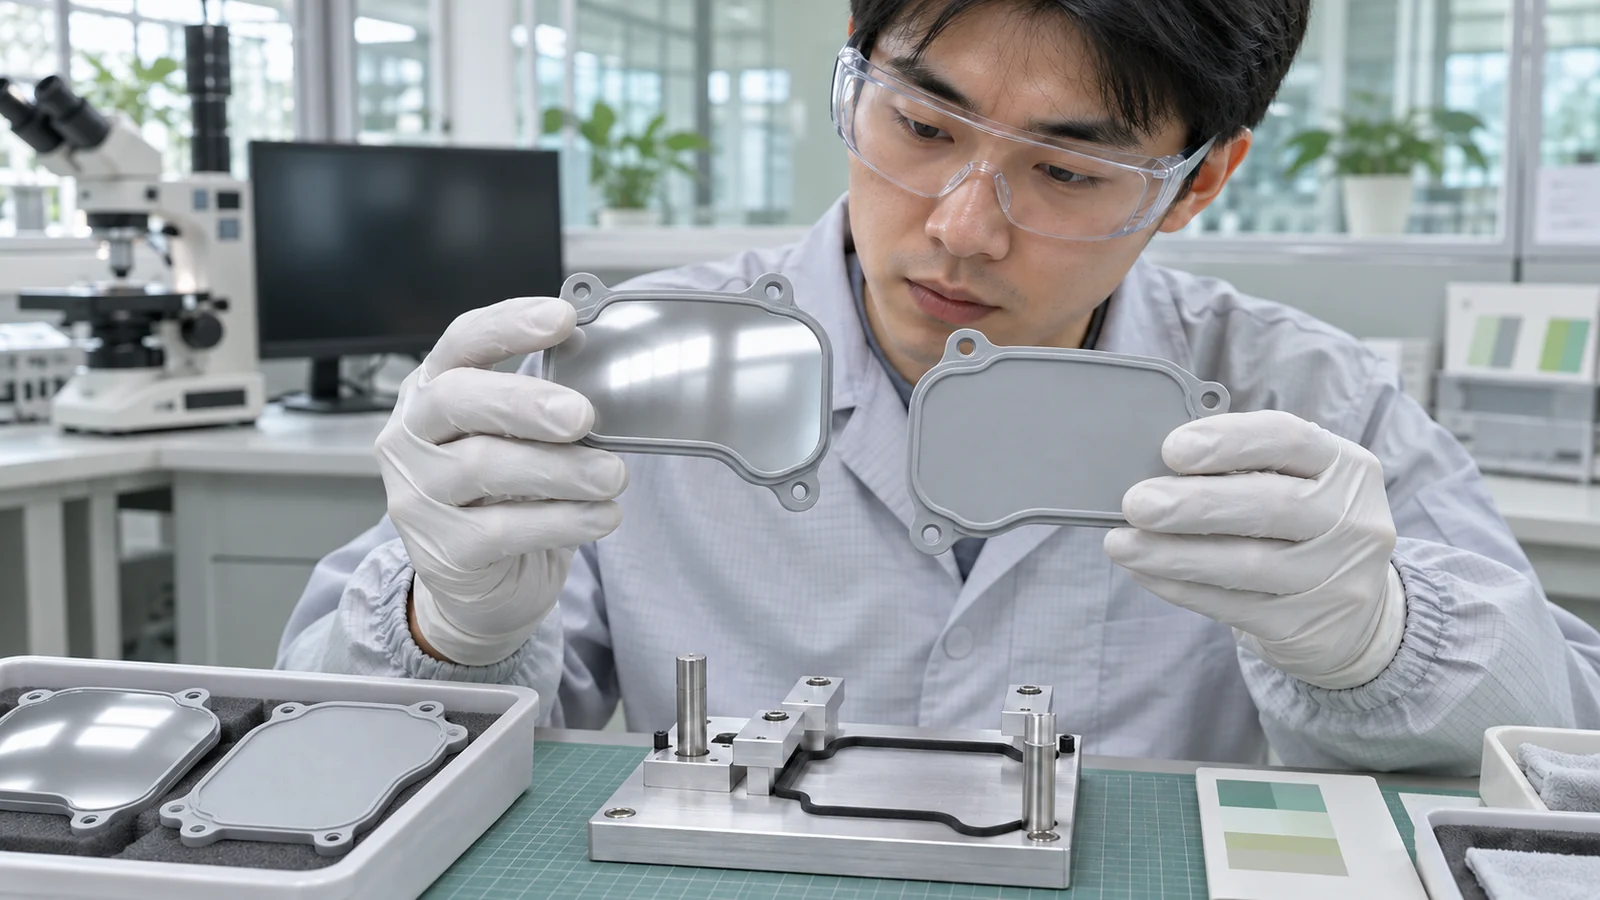
Die Harzauswahl muss mit dem gesamten Lackiersystem und der Einsatzumgebung des Produkts kompatibel sein. Ein Beschichtungslieferant kann Reinigung, Oberflächenaktivierung, Primer oder eine Nivellierschicht vor der Abscheidung verwenden und anschließend einen schützenden Decklack auftragen. Die Reihenfolge ist lieferantenspezifisch; bestätigen Sie, ob sie mit der gewählten Harzsorte, dem Pigment, der formgepressten Textur und der Temperaturexposition kompatibel ist. Gehen Sie nicht davon aus, dass ein auf einer Polymersorte qualifiziertes Verfahren automatisch auf eine andere übertragbar ist.
Berücksichtigen Sie die Beschichtung bei Passungs- und Erscheinungs-Schnittstellen. Selbst wenn jede abgeschiedene Schicht dünn ist, können Primer und Schutzschichten die Kantenschärfe, Öffnungsspiele, Passflächen und das reflektierende Erscheinungsbild beeinflussen. Fragen Sie beim Lieferanten den Schichtaufbaubereich und den Toleranzbeitrag der Beschichtung ab und legen Sie dann die Maße fest, die vor der Beschichtung, nach der Beschichtung oder nach der Montage gemessen werden sollten. Das korrekte Bezugssystem hängt vom Bauteil und seinen funktionalen Schnittstellen ab.
Die Oberfläche am realen Bauteil qualifizieren
- Eine Oberflächenkarte freigeben. Markieren Sie Sichtflächen, maskierte Zonen, funktionale Kontaktbereiche, Grenzen und Prüfstellen auf einem kontrollierten 3D-Modell.
- Den Beschichtungsaufbau abstimmen. Erfassen Sie Substratsorte, Oberflächenvorbereitung, Primer oder Grundlack, abgeschiedene Schicht und schützenden Decklack, soweit zutreffend. Legen Sie fest, welcher Lieferant für welche Material- und Prozessänderung verantwortlich ist.
- Repräsentative formgepresste Muster herstellen. Berücksichtigen Sie die tatsächliche Textur, Angusslage, Geometrie und Formbedingungen. Eine handpolierte flache Plakette kann das Aussehen kaschieren, aber nicht alle formtechnischen Merkmale repräsentieren.
- Prüfen Sie die relevanten Einsatzbedingungen. Wählen Sie Abrieb-, Reinigungs-, Feuchte-, Temperatur-, Haftungs- oder elektrische Tests nur dann aus, wenn sie der Produktanforderung entsprechen. Legen Sie Testmethode, Prüfstellen und Abnahmekriterien vor dem Versuch fest.
- Prüfen Sie Montage und Handhabung. Prüfen Sie Teile nach normalen Vorrichtungs-, Verpackungs- und Montagevorgängen. Eine Oberfläche, die als loses Muster besteht, kann an Clips, Fügekanten oder Kontaktstellen dennoch anfällig sein.
Wenn ein Versuch einen Fehler zeigt, dokumentieren Sie, wo er auftritt und ob er der Geometrie, der Formkavität, der Vorrichtungsorientierung oder der maskierten Grenze folgt. Das hilft, ein Design-Zugänglichkeitsproblem von Substratzustand oder Variation im Beschichtungsprozess zu unterscheiden. Ändern Sie nach Möglichkeit jeweils nur einen Hauptfaktor, damit der nächste Versuch dem Team etwas lehrt.
Häufig gestellte Fragen
Macht die Vakuummetallisierung ein Kunststoffteil leitfähig?
Nicht automatisch. Dekoratives metallisches Aussehen und elektrische Leitfähigkeit sind getrennte Anforderungen. Wenn Leitfähigkeit oder Abschirmung erforderlich ist, legen Sie die erforderliche Messung fest und validieren Sie das Beschichtungssystem auf den vorgesehenen Oberflächen und Geometrien.
Kann jede Oberfläche eines Formteils metallisiert werden?
Die Abdeckung hängt von der Abscheidemethode, der Teileorientierung, der Geometrie, der Maskierung und der Beschichtungsreihenfolge ab. Tiefe oder verdeckte Merkmale lassen sich möglicherweise nicht gleichmäßig beschichten. Bitten Sie den Lieferanten, das CAD-Modell zu prüfen und zugängliche, eingeschränkte und maskierte Bereiche vor der Werkzeugerstellung zu identifizieren.
Verdeckt die Beschichtung Formmarkierungen?
Gehen Sie nicht davon aus. Reflektierende Oberflächen können Substratvariationen stärker sichtbar machen, und Defekte können auch die Haftung oder die Beschichtungsgleichmäßigkeit beeinträchtigen. Legen Sie den Standard für die Formoberfläche vor der Beschichtung fest und prüfen Sie Muster mit Produktionsabsicht.