
Kurze Antwort: In-Mold-Labeling (IML) wird häufig für integrierte Grafiken auf Verpackungen und relativ reproduzierbare Etikettoberflächen gewählt, während In-Mold-Decorating (IMD) oft für dauerhafte, geformte Grafiken auf Geräte-, Automobil- und Elektronikteilen verwendet wird. Die Terminologie überschneidet sich zwischen den Anbietern, daher sollten Sie die tatsächliche Folie, das Formverfahren, die Harzgrenzfläche, die Bauteilgeometrie und die Prüfkriterien vergleichen – nicht nur das Akronym.
Der Suchbegriff „in mold labeling vs in mold decoration“ klingt nach einem sauberen Prozessvergleich, doch die nützliche Entscheidung ist spezifischer: Welches Dekorationssystem kann das geforderte Erscheinungsbild auf Ihrem Bauteil reproduzieren, dessen Einsatzumgebung überstehen und in die Spritzgießabfolge passen? Ein Etikett, das auf einer flachen Wanne funktioniert, kann für ein gewölbtes Bedienfeld ein schlechter Ausgangspunkt sein.
Dieser Leitfaden rahmt die Wahl um das Bauteil und das Produktionsrisiko. Zum Fertigungsumfang siehe unseren In-Mold-Labeling-Prozess, In-Mold-Decoration-Prozess, und umfassendere Optionen zur Kunststoff-Oberflächenveredelung.
In diesem Artikel:
- Was ändert sich zwischen IML und IMD?
- Auswahl nach Bauteilgeometrie und Grafik
- Wo Designs in Schwierigkeiten geraten
- Wie man den Weg qualifiziert
- Häufig gestellte Fragen
Was ändert sich zwischen IML und IMD?
Beide Ansätze platzieren eine bedruckte Folie oder ein Etikett im Werkzeug, bevor Harz eingespritzt wird. Die Schmelze formt das Kunststoffbauteil um die Dekoration herum oder gegen sie und integriert die Grafik in das fertige Bauteil, anstatt ein herkömmliches Etikett nach dem Spritzgießen aufzubringen. Der Unterschied ist in der Regel keine einzelne Maschineneinstellung; es ist der Aufbau und die Rolle der dekorierten Schicht.
IML ist stark mit Verpackungen und Behältern verbunden, bei denen ein bedrucktes Etikett im Werkzeug positioniert wird und Teil der gespritzten Wand wird. Die In-Mold Decorating Association beschreibt, dass die Folie oder das Etikett vor dem Einspritzen des Harzes in das Werkzeug eingelegt wird, mit Anwendungen von Lebensmittelverpackungen über Körperpflege und Haushaltsprodukte bis hin zu anderen Märkten. IMD wird üblicherweise für dauerhafte dekorative Oberflächen wie Bedienfelder, Automobilzierleisten und Elektronikgehäuse verwendet. Dies sind nützliche Tendenzen, keine allgemeingültigen Grenzen: Anbieter verwenden die Begriffe möglicherweise unterschiedlich, und der tatsächliche Aufbau ist wichtiger als der Name.
Klären Sie, ob es sich bei der Dekoration um ein flaches Etikett, einen vorgeformten Einleger, eine formgepresste Folie, eine rückseitig bedruckte Schicht oder einen anderen Schichtaufbau handelt. Identifizieren Sie dann, welche Oberfläche sichtbar ist, welche Schicht das Harz berührt, wie der Einleger in der Kavität gehalten wird und ob die Grafik um Kanten herumreichen oder über eine komplexe Krümmung verlaufen muss. Diese Antworten verraten mehr als “IMD oder IML” allein.
Bei einem Verpackungsetikett kann die Herausforderung in der reproduzierbaren Platzierung, der Faltenkontrolle und einer sauberen Etikettenkante liegen. Bei einer Armaturenbrettblende oder einer Geräteschnittstelle können die schwierigeren Fragen die Folienumformung, die Maßhaltigkeit, die Abriebfestigkeit, die Chemikalienbeständigkeit und die Frage sein, wie die dekorierte Oberfläche mit Tasten, Öffnungen oder Gegenstücken zusammentrifft. Der Prozessname ersetzt diese Anforderungen nicht.
Auswahl nach Bauteilgeometrie und Grafik
Beginnen Sie mit einer Zeichnung oder einem CAD-Modell, das die Sichtfläche und die Grafikgrenze markiert. Eine breite, flache Oberfläche bietet dem Etikett oder der Folie im Allgemeinen eine gutmütigere Auflagefläche als eine tiefe Wand, ein enger Radius oder eine stark konturierte Fläche. Je dreidimensionaler die Geometrie wird, desto eher muss der Einleger vor dem Spritzgießen umgeformt werden, und der Druck kann sich beim Umformen verzerren oder verschieben. Prüfen Sie die Druckvorlage in ihrem umgeformten Zustand, nicht nur als flache Datei.
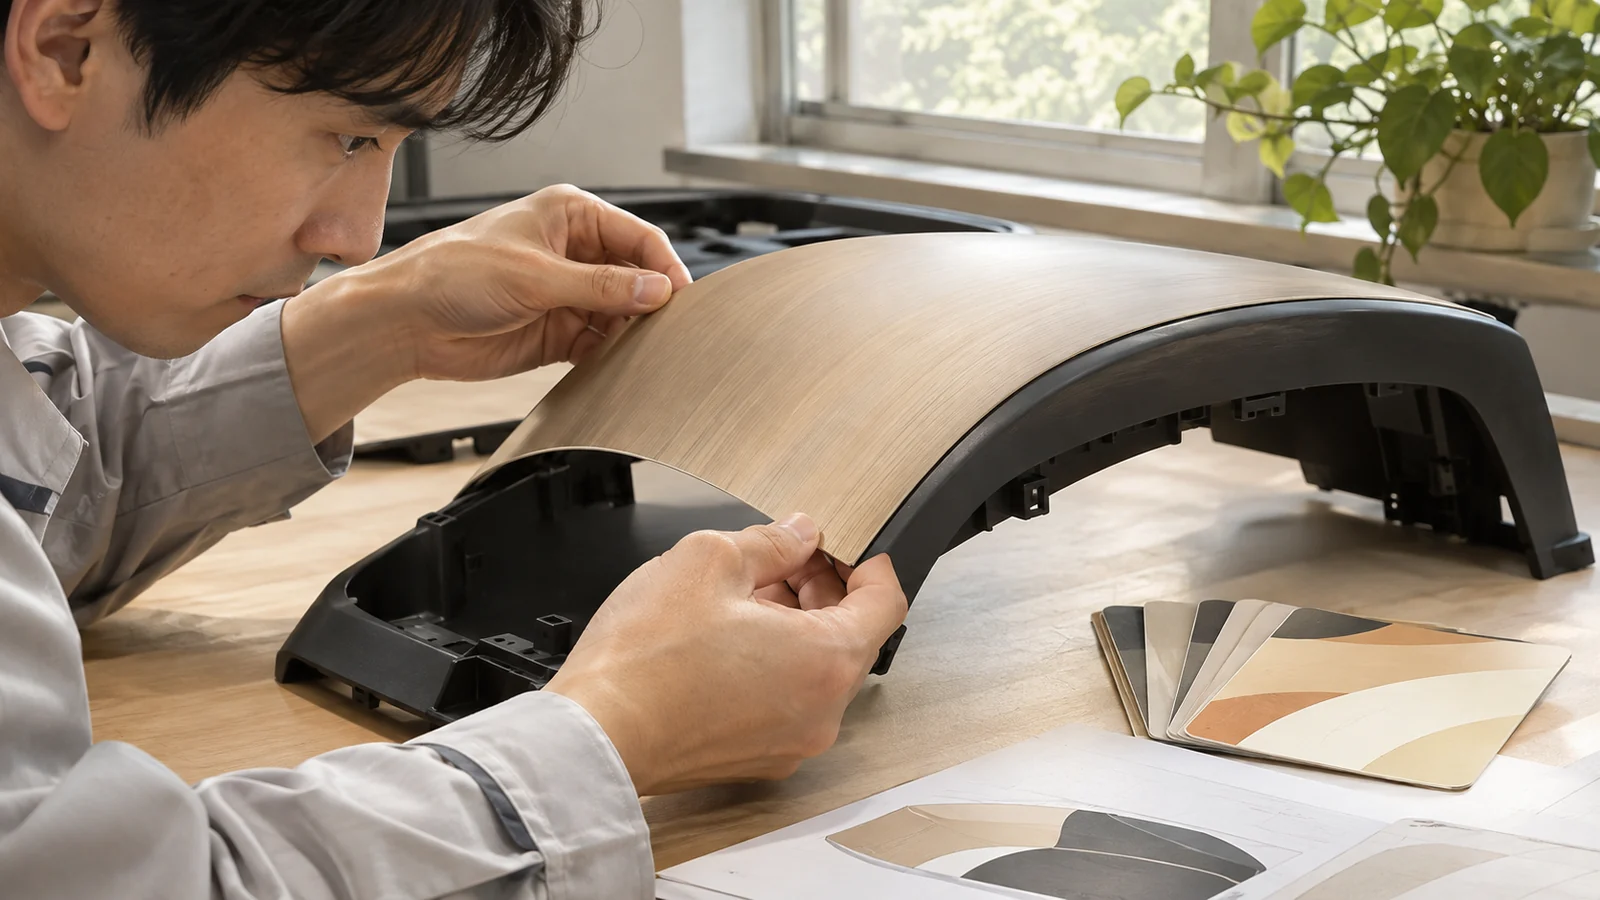
Achten Sie besonders auf Übergänge. Eine Grafik, die an einer scharfen Ecke endet, eine Trennebene kreuzt oder sich einem Anguss, einer Rippe, einem Dom oder einer Öffnung nähert, kann visuelle oder prozesstechnische Risiken erzeugen. Lassen Sie bewusste Ränder um Kanten und funktionale Merkmale. Der genaue Rand ist konstruktions- und lieferantenabhängig; legen Sie ihn anhand der tatsächlichen Folie, der Stanz-Toleranz, der Methode zur Einlegerpositionierung und der Bauteilgeometrie fest, statt eine allgemeine Zahl zu übernehmen.
| Entscheidungsfaktor | IML wird oft in Betracht gezogen, wenn… | IMD wird oft in Betracht gezogen, wenn… |
|---|---|---|
| Rolle des Bauteils | Die Grafik ist in eine Behälter- oder Verpackungswand integriert. | Eine dauerhafte dekorative Fläche ist Teil eines funktionalen Produkts. |
| Oberflächenform | Der Etikettenbereich ist relativ vorhersehbar und die Platzierung kann kontrolliert werden. | Eine umgeformte Folie muss einer konturierten, sichtbaren Oberfläche folgen. |
| Hauptrisiko | Position, Falten, Kantenerscheinungsbild und Kompatibilität mit dem Formzyklus. | Filmbildung, Druckverzerrung, Oberflächenbeständigkeit und Schnittstellendesign. |
| Nachweis erforderlich | Platzierung und Erscheinungsbild über Kavitäten und Produktionsläufe hinweg. | Erscheinungsbild nach Umformen, Spritzgießen und relevanten Gebrauchstests. |
Auch die Materialpaarung ist wichtig. Das Etikett oder die Folie, die Farbe, eine eventuelle Haftvermittlerschicht und das Spritzgießharz müssen der Hitze und dem Druck des Zyklus standhalten und die Einsatzbedingungen des Produkts erfüllen. “Gleiches oder ähnliches Harz” ist ein nützliches Ausgangskonzept für manche Konstruktionen, belegt jedoch nicht die Verträglichkeit für jede Sorte, jedes Pigment, jede Beschichtung oder jeden Recyclingstrom. Bestätigen Sie den vollständigen Materialaufbau mit dem Folienlieferanten und dem Spritzgießteam.
Wo Designs in Schwierigkeiten geraten
Dekorationsprobleme entstehen oft vorgelagert zum Formversuch. Artwork kann ohne Prüfung der umgeformten Folie freigegeben werden; die Grafik kann in einen Bereich hoher Dehnung gelangen; das Etikett kann schwer konsistent zu positionieren sein; oder dem Teil kann eine stabile Oberfläche fehlen, an der das Insert anliegen kann. Ein visuelles Muster, das durch Direktdruck auf eine Flachplatte hergestellt wurde, kann nicht belegen, dass dieselbe Grafik auf einem umgeformten Insert unverzerrt bleibt.
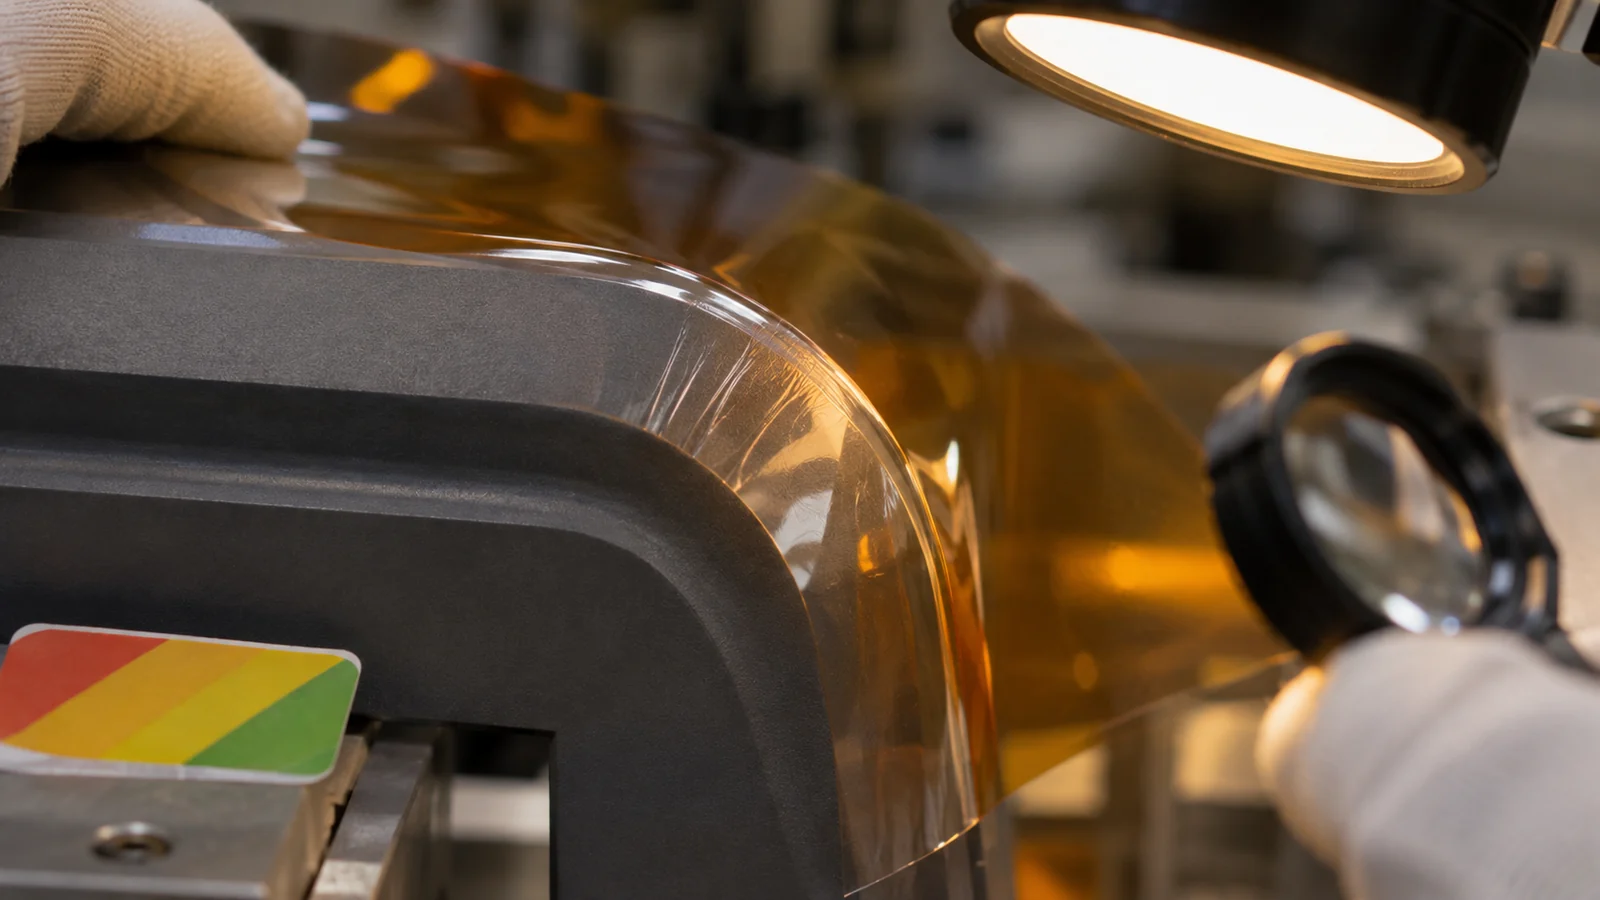 Ein weiteres Risiko besteht darin, eine Sichtoberfläche als unabhängig von der Teilstruktur zu behandeln. Eine große Öffnung, eine abrupte Dickenänderung oder ein nahe gelegener Boss können die lokale Fließfähigkeit und Kühlung verändern. Das kann Einfallstellen, Verzug, Oberflächendurchzeichnung oder Insert-Auflage beeinflussen. Prüfen Sie die Angussplatzierung gemeinsam im Hinblick auf die sichtbare Grafik, den beabsichtigten Fließweg und die Teilefestigkeit.
Auch die Prüfsprache kann zu vage sein. “Keine Falten” oder “gutes Aussehen” erfordert einen Betrachtungsabstand, eine Beleuchtungsbedingung, eine Ausrichtung und definierte kritische Zonen. Legen Sie fest, ob kleine Randabweichungen akzeptabel sind, ob die Farbe gegen einen physischen Standard geprüft wird und wie die Platzierung gemessen wird. Wenn Lieferanten unter unterschiedlichen Bedingungen prüfen, können sie uneinig sein, während beide glauben, die Zeichnung zu erfüllen.
Wie die Route vor der Werkzeugherstellung qualifiziert wird
- Den Anwendungsfall fixieren. Erfassen Sie die dekorierte Oberfläche, die erwartete Handhabung, Reinigungsmittel, UV-Exposition, den Temperaturbereich und die geforderte Lebensdauer. Vermeiden Sie es, eine allgemeine Haltbarkeitspräferenz in ein nicht prüfbares Versprechen zu verwandeln.
- Das umgeformte Artwork prüfen. Kartieren Sie Druckverzerrung, Randabstände, Öffnungen und Wickelzonen auf dem 3D-Teil. Identifizieren Sie kritische Erscheinungsbereiche und Zonen, die Abweichungen tolerieren können.
- Den Materialaufbau bestätigen. Benennen Sie den Film- oder Etikettenaufbau, die Tinte, Beschichtung oder den Klebstoff, falls vorhanden, die Harzsorte, das Farbmittel und die Kontaktfläche. Fordern Sie von den Lieferanten Nachweise zur Verträglichkeit und ungeklärte Annahmen an.
- Planen Sie die Handhabung der Einlegeteile und die Formstützung. Prüfen Sie, wie das Einlegeteil positioniert, gehalten und freigegeben wird, wie Entlüftungen und Angüsse mit seinem Umfang zusammenwirken und wie die Form gereinigt oder gewartet werden kann.
- Einigen Sie sich auf einen repräsentativen Versuch. Verwenden Sie nach Möglichkeit seriennahe Materialien und reale Geometrie. Prüfen Sie Platzierung, Falten, Blasen, Kantenzustand, Farbe und Maßauswirkungen anhand schriftlicher Kriterien.
Die Übersicht der In-Mold-Verfahren der In-Mold Decorating Association ist eine nützliche Terminologiereferenz, doch der bauteilspezifische Versuch bleibt der Entscheidungspunkt. Die Verfahrensbezeichnung eines Lieferanten ersetzt keinen qualifizierten Aufbau- und Abnahmeplan.
Häufig gestellte Fragen
Sind IML und IMD dasselbe Verfahren?
Beide teilen die Idee, die Dekoration während des Formens zu integrieren, doch die Begriffe werden nicht von jedem Lieferanten identisch verwendet. IML beschreibt häufig ein in die Verpackung integriertes Etikett; IMD beschreibt häufig eine geformte Dekorfolie für dauerhafte Produktoberflächen. Vergleichen Sie den tatsächlichen Schichtaufbau, die Geometrie und die Prozessfolge, bevor Sie einen der Begriffe festlegen.
Können IML oder IMD zu einer bestehenden Form hinzugefügt werden?
Manchmal, aber es hängt von Zugänglichkeit, Positionierung und Halterung des Einlegeteils, Kavitätengeometrie, Entlüftung, Angussposition, Auswerfung und Zyklusanforderungen ab. Ein bestehendes Werkzeug muss möglicherweise angepasst werden oder kann das Einlegeteil nicht zuverlässig aufnehmen. Prüfen Sie Form und Bauteil gemeinsam, bevor Sie eine Nachrüstung als praktikabel annehmen.
Welche Option ist haltbarer?
Keine der Abkürzungen garantiert Haltbarkeit. Die Leistung hängt vom Folienaufbau, der Tinte und Beschichtung, der Harzgrenzfläche, der Kantenfreilegung, der Formdehnung und der realen Einsatzumgebung ab. Definieren Sie die Abrieb-, Chemikalien-, Temperatur- und UV-Tests, die für das Produkt relevant sind, und validieren Sie dann den gewählten Aufbau.