
Réponse courte : L'étiquetage dans le moule (IML) est couramment choisi pour les graphiques intégrés sur les emballages et les surfaces d'étiquettes relativement répétables, tandis que la décoration dans le moule (IMD) est souvent utilisée pour les graphiques durables et formés sur les pièces d'appareils électroménagers, automobiles et électroniques. La terminologie se chevauche d'un fournisseur à l'autre, alors comparez le film réel, la méthode de formage, l'interface avec la résine, la géométrie de la pièce et les critères d'inspection – pas seulement l'acronyme.
L'expression de recherche étiquetage dans le moule vs décoration dans le moule ressemble à une comparaison de procédés simple, mais la décision utile est plus précise : quel système de décoration peut reproduire l'apparence requise sur votre pièce, résister à son environnement de service et s'intégrer à la séquence de moulage ? Une étiquette qui fonctionne sur un bac peu profond peut être un mauvais point de départ pour un panneau de commande incurvé.
Ce guide cadre le choix autour de la pièce et du risque de production. Pour le périmètre de fabrication, consultez notre procédé d'étiquetage dans le moule, procédé de décoration dans le moule, et plus largement options de finition de surface du plastique.
Dans cet article :
- Qu'est-ce qui change entre IML et IMD ?
- Choisir selon la géométrie de la pièce et les graphiques
- Où les conceptions rencontrent des difficultés
- Comment qualifier la voie
- Questions fréquentes
Qu'est-ce qui change entre IML et IMD ?
Les deux approches placent un film ou une étiquette imprimé dans le moule avant l'injection de la résine. La matière fondue forme la pièce plastique autour ou contre la décoration, intégrant le graphique dans le composant fini plutôt que d'appliquer une étiquette conventionnelle après le moulage. La différence n'est généralement pas un réglage unique de la machine ; c'est la construction et le rôle de la couche décorée.
L'IML est fortement associé à l'emballage et aux contenants, où une étiquette imprimée est positionnée dans le moule et devient partie intégrante de la paroi moulée. L'In-Mold Decorating Association décrit le film ou l'étiquette comme étant placé dans le moule avant l'injection de la résine, avec des applications couvrant l'emballage alimentaire, les produits de soins personnels, les produits ménagers et d'autres marchés. L'IMD est couramment utilisé pour des surfaces décoratives durables telles que les panneaux de commande, les garnitures automobiles et les boîtiers électroniques. Ce sont des tendances utiles, non des frontières universelles : les fournisseurs peuvent utiliser les termes différemment, et la construction réelle importe davantage que le nom.
Demandez si la décoration est une étiquette plate, un insert préformé, un film formé, une couche imprimée en verso ou un autre empilement. Identifiez ensuite quelle surface est visible, quelle couche est en contact avec la résine, comment l'insert est maintenu dans la cavité, et si le graphisme doit envelopper les bords ou passer sur une courbure composée. Ces réponses révèlent davantage que “ IMD ou IML ” à lui seul.
Pour une étiquette d'emballage, le défi peut être le positionnement reproductible, la maîtrise des plis et un bord d'étiquette net. Pour un entourage de tableau de bord ou une interface d'appareil, les questions plus difficiles peuvent être le formage du film, la stabilité dimensionnelle, l'abrasion, l'exposition chimique et la manière dont la surface décorée s'articule avec les boutons, les ouvertures ou les pièces d'accouplement. Le nom du procédé ne remplace pas ces exigences.
Choisir selon la géométrie de la pièce et les graphismes
Commencez par un dessin ou un modèle CAO qui marque la surface apparente et la limite du graphisme. Une surface large et peu profonde offre généralement à l'étiquette ou au film une zone de réception plus tolérante qu'une paroi profonde, un rayon serré ou une face fortement profilée. À mesure que la géométrie devient plus tridimensionnelle, l'insert peut nécessiter un formage avant le moulage, et l'impression peut s'étirer ou se décaler pendant le formage. Examinez le graphisme dans son état formé, et pas seulement sous forme de fichier plat.
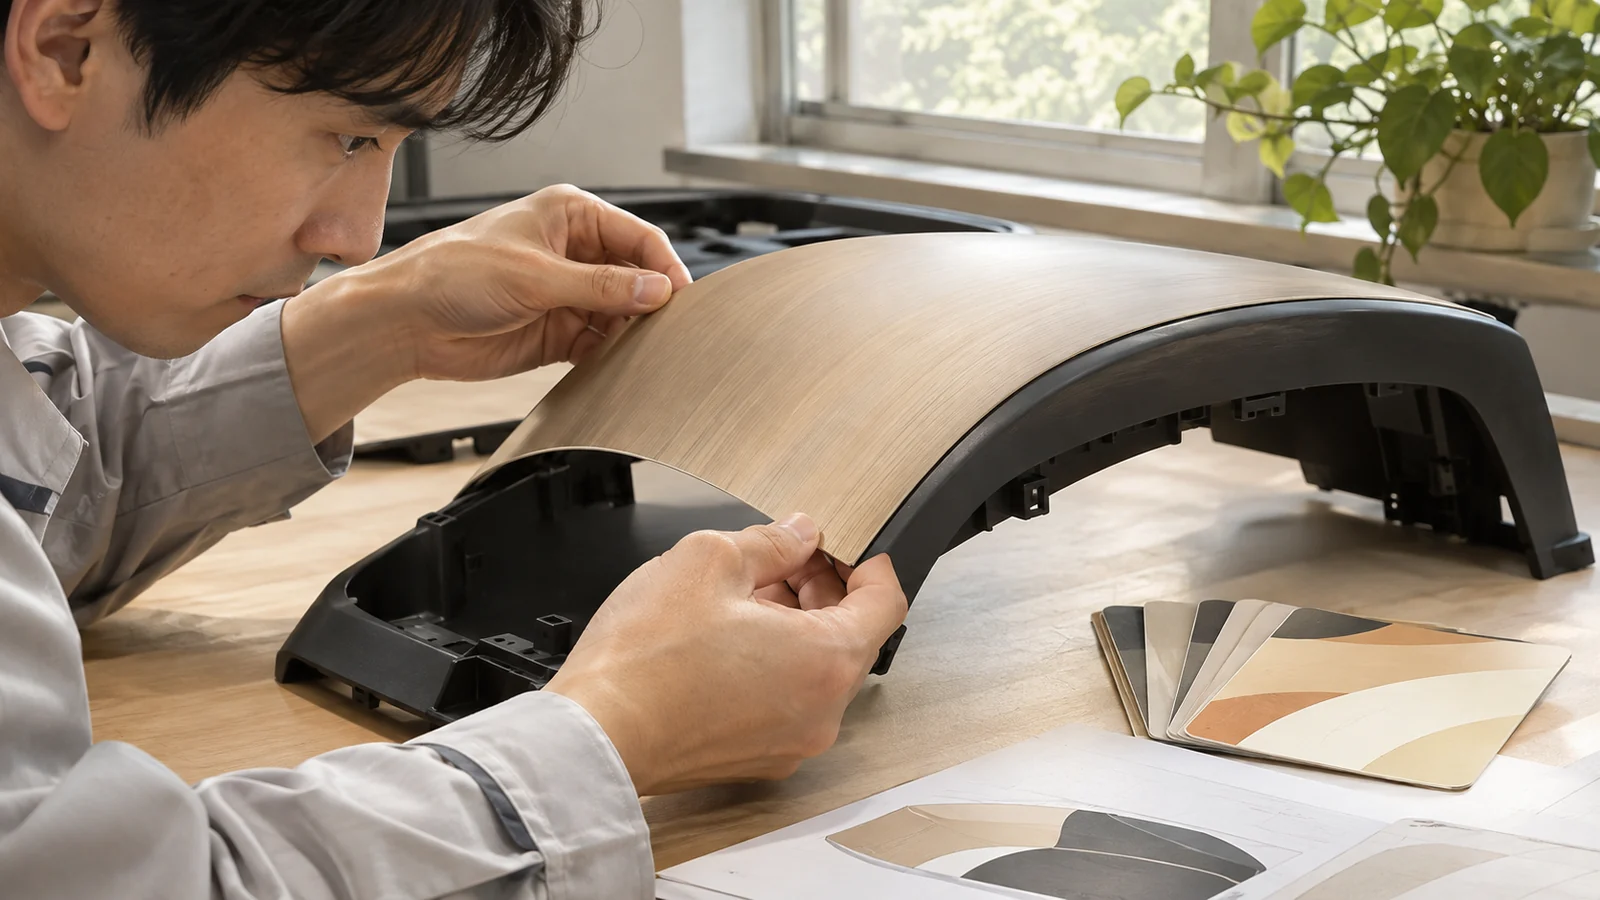
Portez une attention particulière aux transitions. Un graphisme qui se termine à un angle vif, traverse une ligne de joint ou s'approche d'une entrée, d'une nervure, d'un bossage ou d'une ouverture peut créer un risque visuel ou de procédé. Laissez des marges délibérées autour des bords et des caractéristiques fonctionnelles. La marge exacte dépend de la construction et du fournisseur ; convenez-en à partir du film réel, de la tolérance de découpe, de la méthode de positionnement de l'insert et de la géométrie de la pièce plutôt que de copier un chiffre générique.
| Facteur de décision | L'IML est souvent envisagé lorsque… | L'IMD est souvent envisagé lorsque… |
|---|---|---|
| Rôle de la pièce | Le graphisme est intégré dans une paroi de contenant ou d'emballage. | Une face décorative durable fait partie d'un produit fonctionnel. |
| Forme de la surface | La zone de l'étiquette est relativement prévisible et le positionnement peut être maîtrisé. | Un film formé doit épouser une surface visible profilée. |
| Risque principal | Position, plis, aspect des bords et compatibilité avec le cycle de moulage. | Formation du film, distorsion d'impression, durabilité de surface et conception de l'interface. |
| Preuve nécessaire | Positionnement et aspect sur l'ensemble des empreintes et des séries de production. | Aspect après formage, moulage et essais en service pertinents. |
L'appariement des matériaux compte aussi. L'étiquette ou le film, l'encre, toute couche de liaison et la résine moulée doivent tolérer la chaleur et la pression du cycle et satisfaire aux conditions d'utilisation du produit. “ Résine identique ou similaire ” est un point de départ utile pour certaines constructions, mais ne prouve pas la compatibilité pour chaque nuance, pigment, revêtement ou flux de recyclage. Confirmez l'empilement complet des matériaux avec le fournisseur de film et l'équipe de moulage.
Là où les conceptions rencontrent des difficultés
Les problèmes de décoration proviennent souvent en amont de l'essai de moule. Un graphisme peut être validé sans revue du film formé ; le visuel peut se retrouver dans une zone à forte déformation ; l'étiquette peut être difficile à positionner de manière constante ; ou la pièce peut manquer d'une surface stable contre laquelle l'insert repose. Un échantillon visuel réalisé par impression directe sur un panneau plat ne peut pas prouver que le même graphisme restera non déformé sur un insert formé.
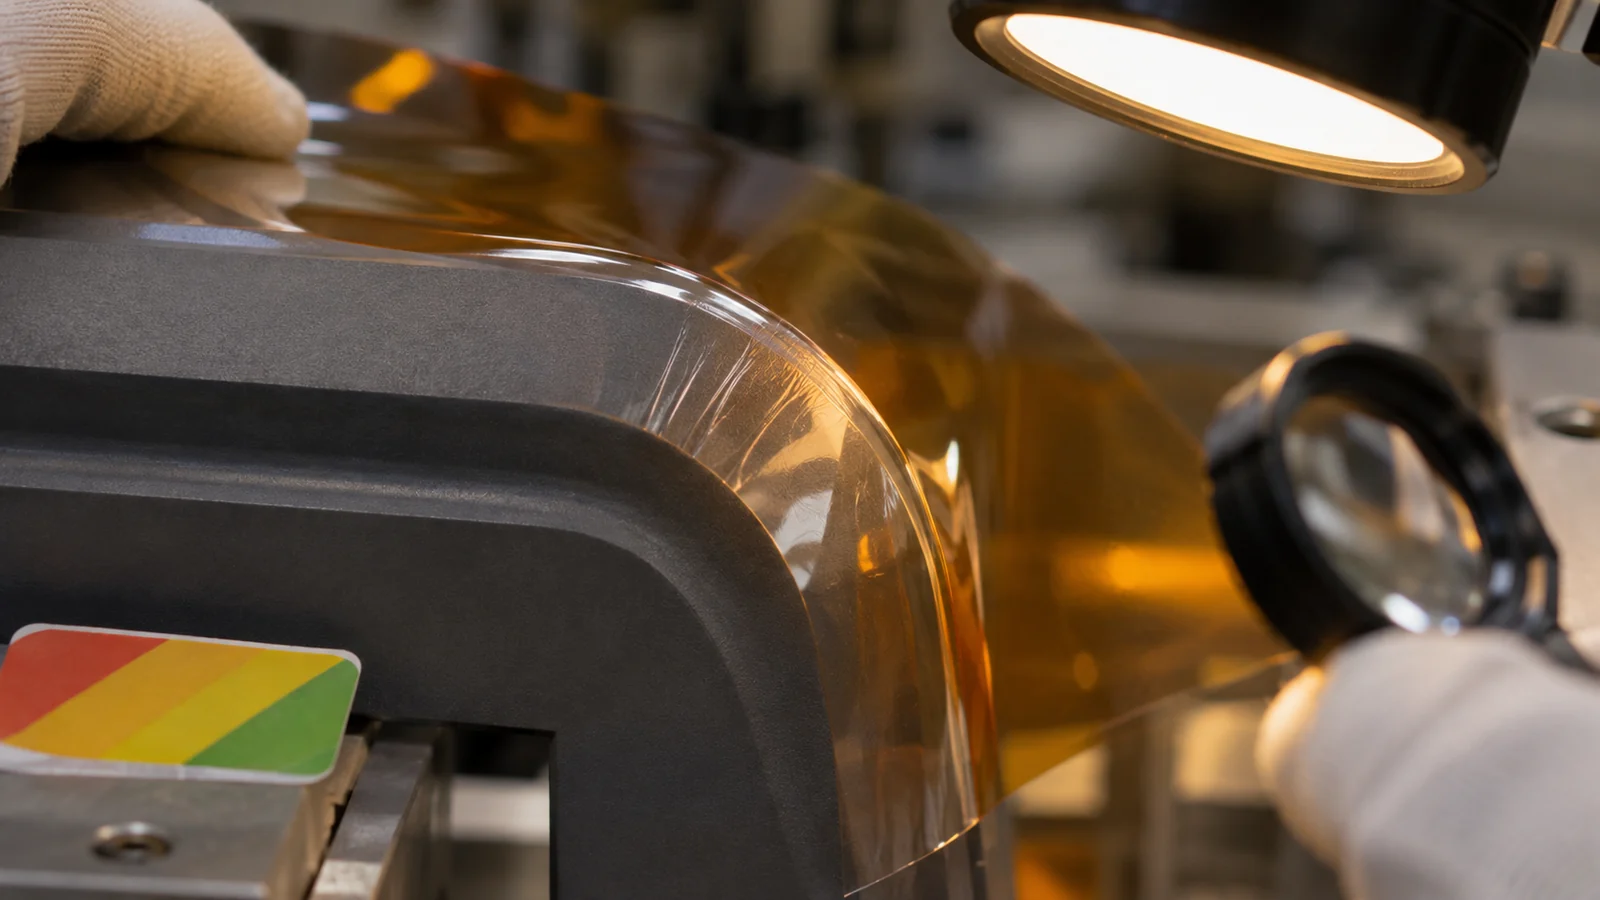 Un autre risque consiste à traiter une surface cosmétique comme indépendante de la structure de la pièce. Une grande ouverture, un changement brusque d'épaisseur ou une nervure proche peuvent modifier l'écoulement local et le refroidissement. Cela peut affecter les retassures, le gauchissement, la lecture en surface ou le support de l'insert. Examinez ensemble le positionnement de l'injection par rapport au graphisme visible, au trajet d'écoulement prévu et à la résistance de la pièce.
Le langage d'inspection peut aussi être trop vague. “ Aucun pli ” ou “ bon aspect ” nécessite une distance d'observation, des conditions d'éclairage, une orientation et des zones critiques définies. Décidez si une légère variation de bord est acceptable, si la couleur est contrôlée par rapport à un standard physique et comment le positionnement est mesuré. Si les fournisseurs inspectent dans des conditions différentes, ils peuvent être en désaccord tout en croyant tous deux respecter le plan.
Comment qualifier la voie avant l'outillage
- Figer le cas d'usage. Consignez la surface décorée, la manipulation attendue, les agents de nettoyage, l'exposition aux UV, la plage de températures et la durée de vie requise. Évitez de transformer une préférence générale de durabilité en une promesse non testable.
- Examiner le graphisme formé. Cartographiez la distorsion d'impression, les marges de bord, les ouvertures et les zones d'enroulement sur la pièce 3D. Identifiez les zones d'aspect critiques et les zones pouvant tolérer des variations.
- Confirm the material stack. Name the film or label construction, ink, coating or adhesive if present, resin grade, colorant and contact surface. Ask suppliers to identify compatibility evidence and unresolved assumptions.
- Plan insert handling and mold support. Review how the insert will be located, retained and released, how vents and gates interact with its perimeter, and how the mold can be cleaned or serviced.
- Agree on a representative trial. Use production-intent materials and real geometry where practical. Inspect placement, wrinkles, bubbles, edge condition, color and dimensional effects against written criteria.
The In-Mold Decorating Association’s in-mold process overview is a useful terminology reference, but the part-specific trial remains the decision point. A supplier’s process label is not a substitute for a qualified construction and acceptance plan.
Questions fréquemment posées
Are IML and IMD the same process?
They share the idea of integrating decoration during molding, but the terms are not used identically by every supplier. IML often describes a label integrated into packaging; IMD often describes a formed decorative film for durable product surfaces. Compare the actual stack-up, geometry and process sequence before specifying either term.
Can IML or IMD be added to an existing mold?
Sometimes, but it depends on insert access, location and retention, cavity geometry, venting, gate position, ejection and cycle requirements. An existing tool may need modification or may not reliably support the insert. Review the mold and part together before assuming a retrofit is practical.
Which option is more durable?
Neither acronym guarantees durability. Performance depends on film construction, ink and coating, resin interface, edge exposure, forming strain and the real service environment. Define the abrasion, chemical, temperature and UV tests that matter for the product, then validate the selected construction.