
Réponse courte : L'adhérence d'un revêtement UV sur du plastique injecté échoue généralement lorsque la chimie du revêtement, la surface du substrat et le procédé de préparation ne sont pas compatibles en tant que système. Commencez par la nuance exacte de résine et la surface moulée, maîtrisez la contamination et les résidus d'agent démoulant, sélectionnez toute couche primaire ou prétraitement avec le fournisseur du revêtement, et validez l'adhérence une fois le revêtement entièrement durci et conditionné.
Ici, l'adhérence d'un revêtement UV sur pièces injectées désigne l'adhérence d'un revêtement durci par lumière ultraviolette sur une pièce en plastique moulé. Le durcissement UV et la résistance au vieillissement UV sont des propriétés différentes : un revêtement peut durcir sous lumière UV sans offrir la durabilité extérieure requise par le produit. Spécifiez les deux séparément.
Pour l'étendue des finitions disponibles, consultez notre service de revêtement UV et plus largement options de finition de surface du plastique. À titre d'exemple propre à un produit, SDC Technologies décrit des produits adhésifs sans couche primaire pour substrats PMMA et PC; cela n'établit pas les performances pour d'autres formulations de revêtement, nuances ou conditions de moulage.
Dans cet article :
- Séparer le durcissement de l'adhérence
- La surface moulée fait partie du système de revêtement
- Lire les modes de défaillance avant de changer la chimie
- Construire un essai d'adhérence représentatif
- Questions fréquentes
Séparer le durcissement de l'adhérence
Un revêtement peut sembler sec et dur au toucher tout en étant mal lié au substrat. Le durcissement UV décrit la manière dont le revêtement polymérise ; l'adhérence décrit sa capacité à rester attaché au plastique sous la charge et l'environnement spécifiés. Une surface non collante ne prouve pas une résistance de liaison acceptable, et un résultat d'adhérence réussi immédiatement après durcissement peut ne pas prédire les performances après chaleur, humidité, produits chimiques de nettoyage ou manipulation.
Avant la production, clarifiez l'objectif du revêtement : résistance aux rayures, brillance, couleur, barrière chimique, protection UV ou une combinaison définie. Précisez ensuite où le revêtement est appliqué et quelles zones de la pièce doivent rester non revêtues. L'épaisseur requise, la dose de durcissement, l'accès géométrique et la méthode d'inspection peuvent varier selon le produit et la chimie du revêtement ; obtenez donc les données techniques et la fenêtre de process auprès du fournisseur de revêtement plutôt que de supposer qu'un seul réglage convient à toutes les pièces.
L'identité du substrat exige la même précision. Indiquez la nuance commerciale de résine, le colorant, la charge ou le renfort, le statut de contenu recyclé le cas échéant, ainsi que toute pratique d'agent démoulant ou de nettoyage. Une désignation générique telle que “ PC ” ou “ ABS ” peut masquer des différences de formulation qui affectent le mouillage ou la formation de la liaison. Si la résine, le pigment, le fournisseur ou les conditions de moulage changent, traitez l'adhérence comme une question de requalification.
La surface moulée fait partie du système de revêtement
La contamination de surface est une source fréquente de résultats incohérents. Les agents démoulants contenant du silicone, les huiles de manipulation, la poussière, les résidus d'emballage et les traces d'agents de nettoyage peuvent créer des zones locales où le revêtement ne mouille pas le plastique comme prévu. Une étape de nettoyage n'est utile que si elle est compatible avec la résine et suffisamment maîtrisée pour laisser une surface reproductible. Confirmez si le process autorise du tout l'agent démoulant ; ne supposez pas que le nettoyage en aval éliminera tous les résidus.
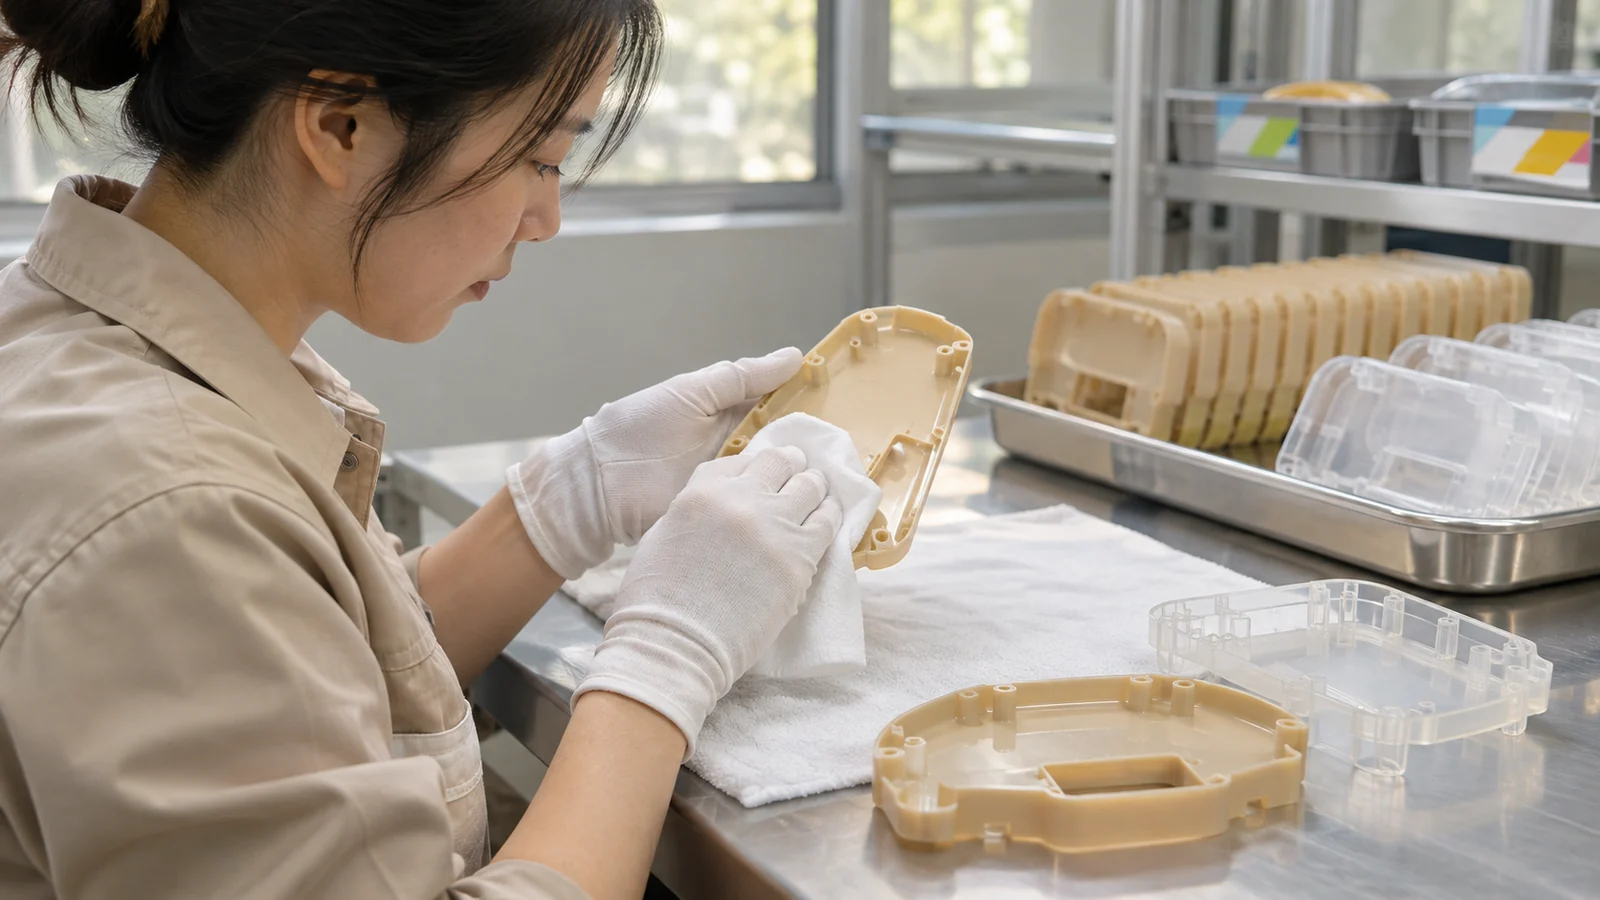
La texture moulée et l'état de surface comptent également. Une empreinte texturée peut augmenter la surface effective, mais elle n'améliore pas automatiquement l'adhérence. Les lignes d'écoulement, les lignes de soudure, les marques de gaz, les retassures, les zones brunies ou un brillant variable peuvent créer des différences locales d'aspect du revêtement ou de comportement de la liaison. Maintenez la zone de revêtement prévue homogène en texture et évitez les transitions brusques à travers les surfaces décoratives critiques lorsque cela est possible.
La géométrie détermine si le revêtement peut être appliqué et durci uniformément. Les renfoncements profonds, les fentes étroites, les angles intérieurs vifs et les faces ombragées peuvent recevoir un film de pulvérisation ou une exposition UV différent de celui d'un large panneau ouvert. Inspectez la pièce complète dans l'orientation de revêtement prévue. Si l'accès est limité, décidez si la conception doit s'ouvrir, si le process de revêtement doit utiliser une orientation différente ou si l'exigence doit être limitée aux surfaces accessibles.
Lisez les modes de défaillance avant de changer la chimie
| Motif observé | Ce qu'il faut examiner en premier | Comparaison utile |
|---|---|---|
| Décollement sur la majeure partie de la pièce | Compatibilité substrat/revêtement, préparation de surface et conditions de durcissement | Nuance de résine approuvée versus nuance proposée |
| Petits cratères isolés ou zones nues | Contamination, manipulation, résidus de démoulant ou report de nettoyage | Échantillon propre contrôlé versus échantillon manipulé en production |
| Défaut concentré dans les renfoncements | Accessibilité de la pulvérisation, épaisseur du revêtement et exposition aux UV selon la géométrie | Face ouverte versus zone ombragée dans la même configuration |
| L'adhérence se dégrade après conditionnement | Humidité, chaleur, exposition chimique et durabilité interfaciale | Résultat initial versus l'état conditionné spécifié |
Ces schémas sont des indices diagnostiques, et non la preuve d'une cause racine unique. Modifiez un facteur contrôlé à la fois lorsque c'est possible et conservez la traçabilité des échantillons. Si plusieurs variables changent simultanément – résine, nettoyant, primaire et configuration de durcissement – un succès ou un échec apporte peu d'information sur ce qui a réellement résolu le problème.
Construire un essai d'adhérence représentatif
- Utilisez des pièces moulées représentatives de la production. Incluez la nuance réelle de résine, la couleur, la texture, la position d'injection et le procédé de moulage. Des plaques d'essai planes peuvent aider à cribler la chimie mais ne peuvent représenter chaque caractéristique de la pièce finie.
- Maîtrisez l'état avant revêtement. Enregistrez comment les pièces sont manipulées, stockées, nettoyées et maintenues exemptes de transfert d'agent démoulant. Convenez du temps maximal entre le moulage, la préparation, le revêtement et le durcissement si le procédé du fournisseur l'exige.
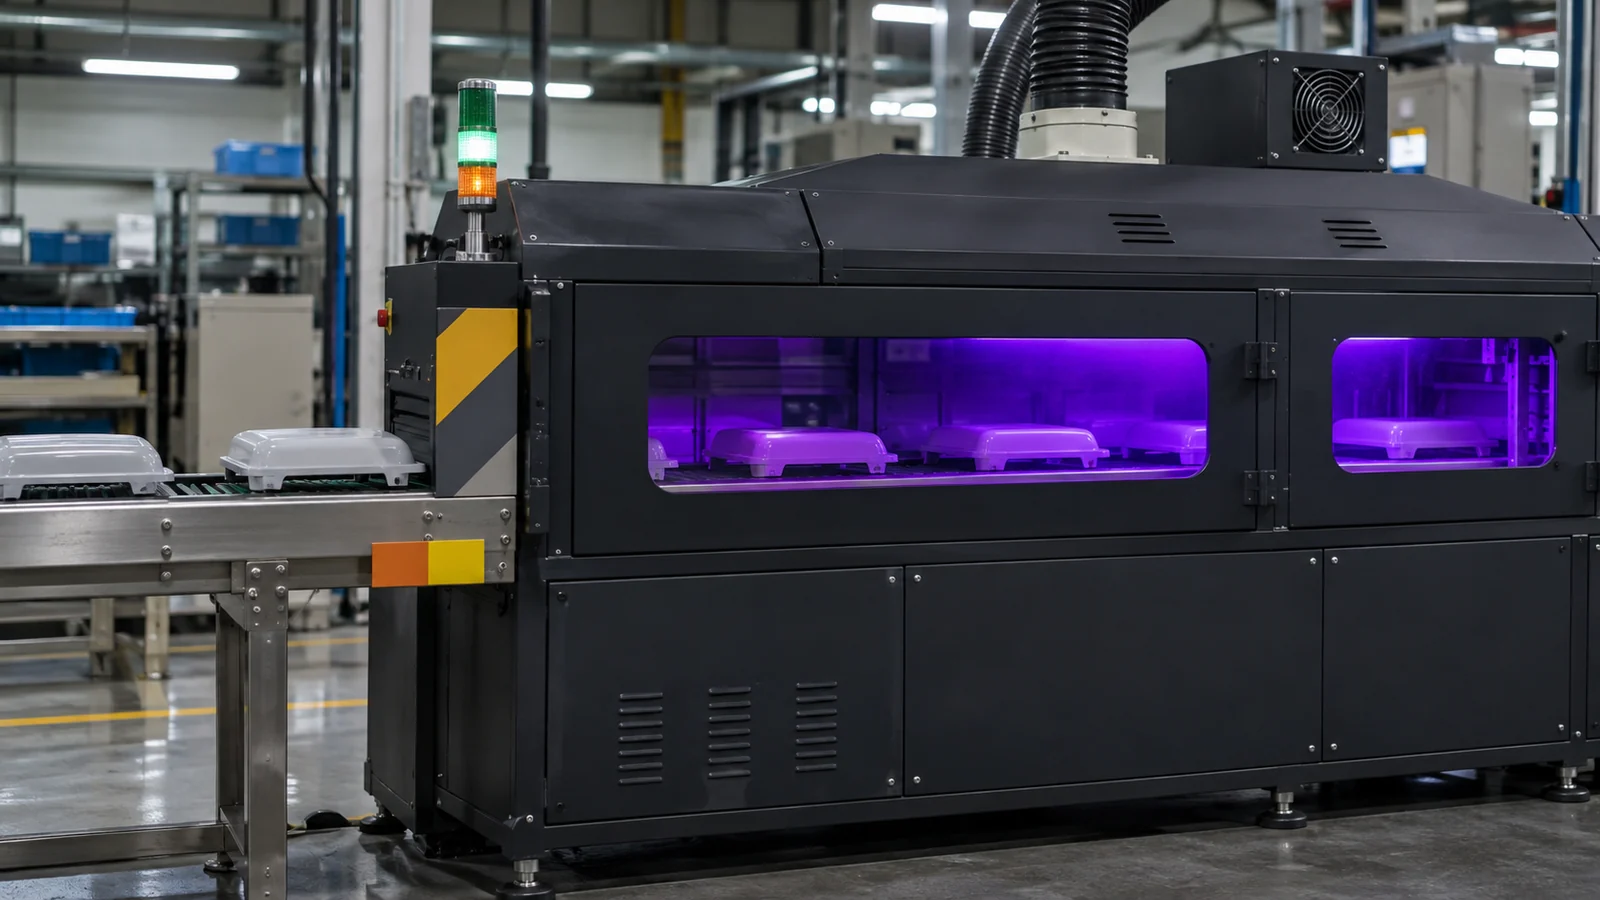
- Cartographiez le procédé de revêtement. Identifiez le primaire ou le prétraitement, la méthode de pulvérisation ou d'application, l'épaisseur du revêtement, l'orientation des pièces et les conditions de durcissement UV. Demandez comment le durcissement est vérifié dans les zones difficiles d'accès.
- Définissez le test et le point d'acceptation. Spécifiez la méthode d'adhérence et la note, le moment du test, le conditionnement et les critères de défaillance. Utilisez la même méthode documentée pour l'approbation et les contrôles de production ultérieurs.
- Revérifiez après l'exposition concernée. Si le produit est exposé à la chaleur, à l'humidité, aux nettoyants, à l'abrasion ou à la lumière du soleil, testez la pièce revêtue après l'exposition qui reflète son usage réel.
Rapportez les résultats par emplacement sur la pièce, par empreinte et par lot de matière lorsque la traçabilité est disponible. Un résultat conforme unique sur une éprouvette plane et propre n'établit pas la capabilité du procédé pour un boîtier moulé avec des nervures profondes, une face visible texturée et de multiples orientations de revêtement.
Questions fréquemment posées
« Durci aux UV » signifie-t-il « résistant aux UV » ?
Non. Durci aux UV décrit le mécanisme de durcissement du revêtement. La résistance à la lumière du soleil ou à d'autres expositions aux UV est une exigence de performance distincte qui doit être confirmée pour le revêtement, le substrat et l'environnement de service exacts.
Une couche primaire corrige-t-elle toujours une mauvaise adhérence ?
Non. Une couche primaire peut améliorer la compatibilité pour un couple revêtement-substrat spécifique, mais elle ne peut pas compenser de manière fiable une contamination, une nuance de résine incompatible, un durcissement insuffisant ou une géométrie inaccessible. Sélectionnez-la au moyen d'une revue fournisseur et d'essais sur pièces représentatives.
Puis-je tester l'adhérence sur une éprouvette de résine plane ?
Une éprouvette peut être utile pour un criblage précoce, mais l'approbation finale doit inclure une géométrie moulée représentative de la production. La texture, l'historique d'écoulement, la position de l'injection, les nervures, les renfoncements et la manipulation des pièces peuvent tous faire que la pièce finie se comporte différemment d'une éprouvette plane.