
Respuesta breve: La adhesión del recubrimiento UV sobre plástico moldeado por inyección suele fallar cuando la química del recubrimiento, la superficie del sustrato y el proceso de preparación no son compatibles como sistema. Comience con el grado exacto de resina y la superficie moldeada, controle la contaminación y los residuos de desmoldante, seleccione cualquier imprimación o pretratamiento junto con el proveedor del recubrimiento, y valide la adhesión una vez que el recubrimiento esté completamente curado y acondicionado.
Aquí, la adhesión del recubrimiento UV en piezas moldeadas por inyección significa la adhesión de un recubrimiento curado con luz ultravioleta sobre una pieza de plástico moldeada. El curado UV y la resistencia al intemperismo UV son propiedades diferentes: un recubrimiento puede curar bajo luz UV sin proporcionar la durabilidad exterior que el producto necesita. Especifique ambas por separado.
Para conocer el alcance de acabado disponible, consulte nuestro servicio de recubrimiento UV y el más amplio opciones de acabado de superficie para plásticos. Como ejemplo específico de un producto, SDC Technologies describe productos de adhesión sin imprimación para sustratos de PMMA y PC; eso no establece el rendimiento para otras formulaciones de recubrimiento, grados o condiciones de moldeo.
En este artículo:
- Separe el curado de la adhesión
- La superficie moldeada forma parte del sistema de recubrimiento
- Lea los patrones de falla antes de cambiar la química
- Realice una prueba de adhesión representativa
- Preguntas frecuentes
Separe el curado de la adhesión
Un recubrimiento puede parecer seco y sentirse duro mientras sigue estando mal adherido al sustrato. El curado UV describe cómo polimeriza el recubrimiento; la adhesión describe qué tan bien permanece unido al plástico bajo la carga y el entorno especificados. Una superficie libre de pegajosidad no es prueba de una resistencia de unión aceptable, y un resultado exitoso de adhesión inmediatamente después del curado puede no predecir el rendimiento después del calor, la humedad, los productos químicos de limpieza o la manipulación.
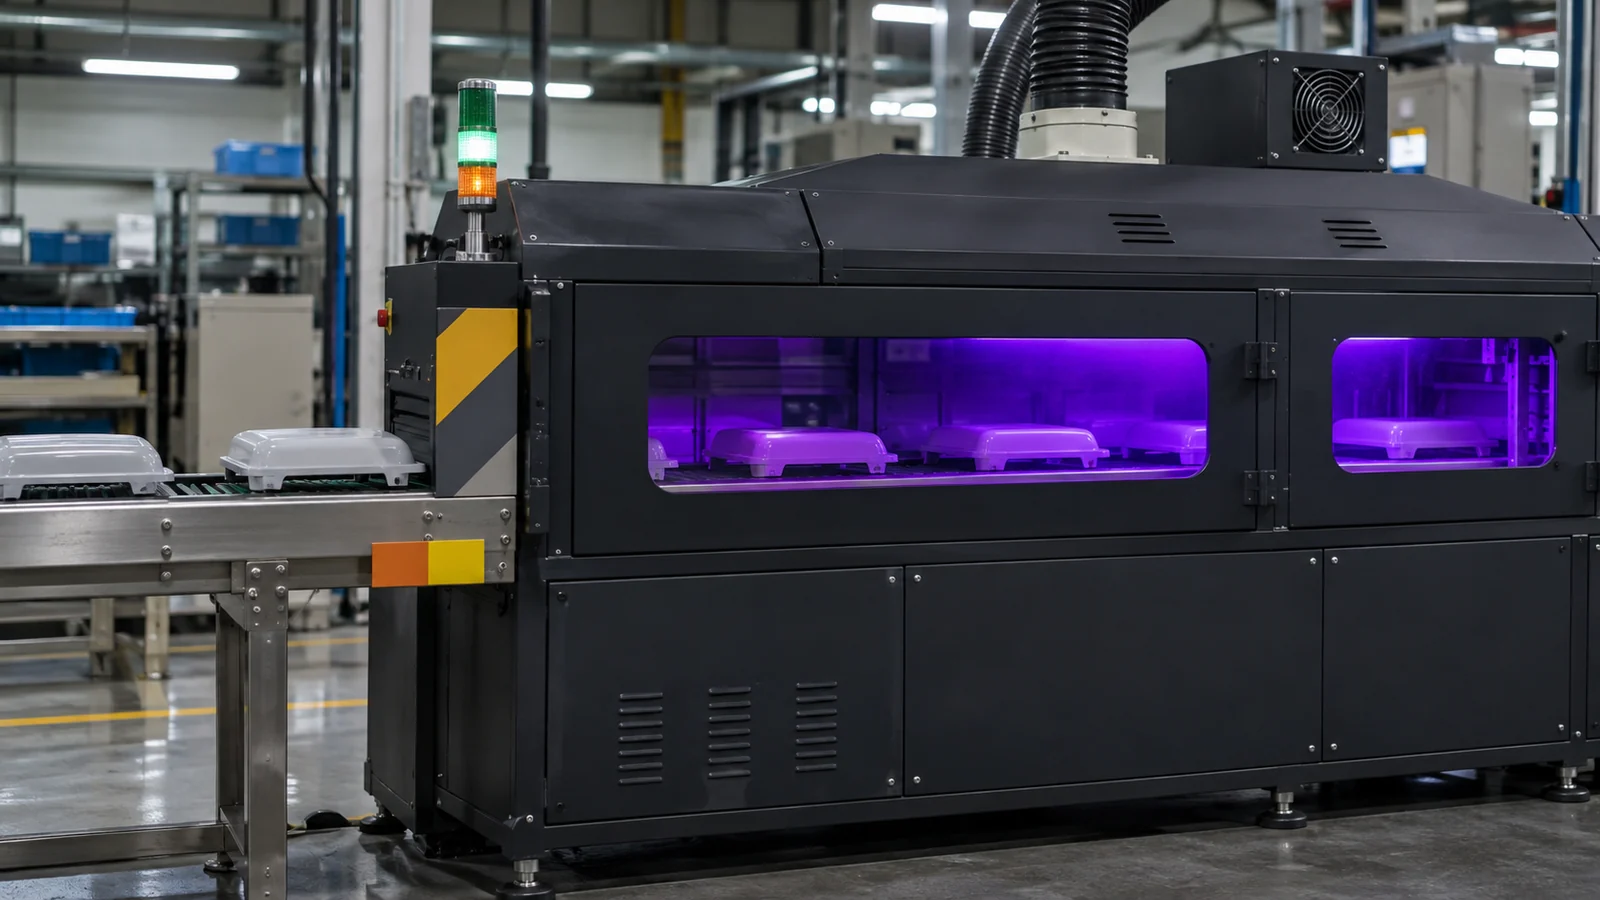
Antes de la producción, aclare el propósito del recubrimiento: resistencia a los arañazos, brillo, color, barrera química, protección UV o una combinación definida. Luego especifique dónde se aplica el recubrimiento y qué áreas de la pieza deben permanecer sin recubrir. El espesor requerido, la dosis de curado, el acceso geométrico y el método de inspección pueden variar según el producto y la química del recubrimiento, por lo que conviene obtener los datos técnicos y la ventana de proceso del proveedor del recubrimiento en lugar de suponer que una sola configuración sirve para todas las piezas.
La identidad del sustrato requiere la misma precisión. Escriba el grado comercial de la resina, el colorante, el relleno o refuerzo, el estado de contenido reciclado si corresponde, y cualquier práctica de desmoldeo o limpieza. Una etiqueta genérica como “PC” o “ABS” puede ocultar diferencias de formulación que afectan el mojado o la formación del enlace. Si cambia la resina, el pigmento, el proveedor o la condición de moldeo, trate la adhesión como una cuestión de recalificación.
La superficie moldeada forma parte del sistema de recubrimiento
La contaminación superficial es una fuente frecuente de resultados inconsistentes. El desmoldeante con silicona, los aceites de manipulación, el polvo, los residuos de embalaje y los restos de agentes de limpieza pueden crear zonas locales donde el recubrimiento no moja el plástico como se espera. Un paso de limpieza solo es útil si es compatible con la resina y está controlado lo suficiente como para dejar una superficie repetible. Confirme si el proceso permite desmoldeante en absoluto; no suponga que la limpieza posterior eliminará todos los residuos.
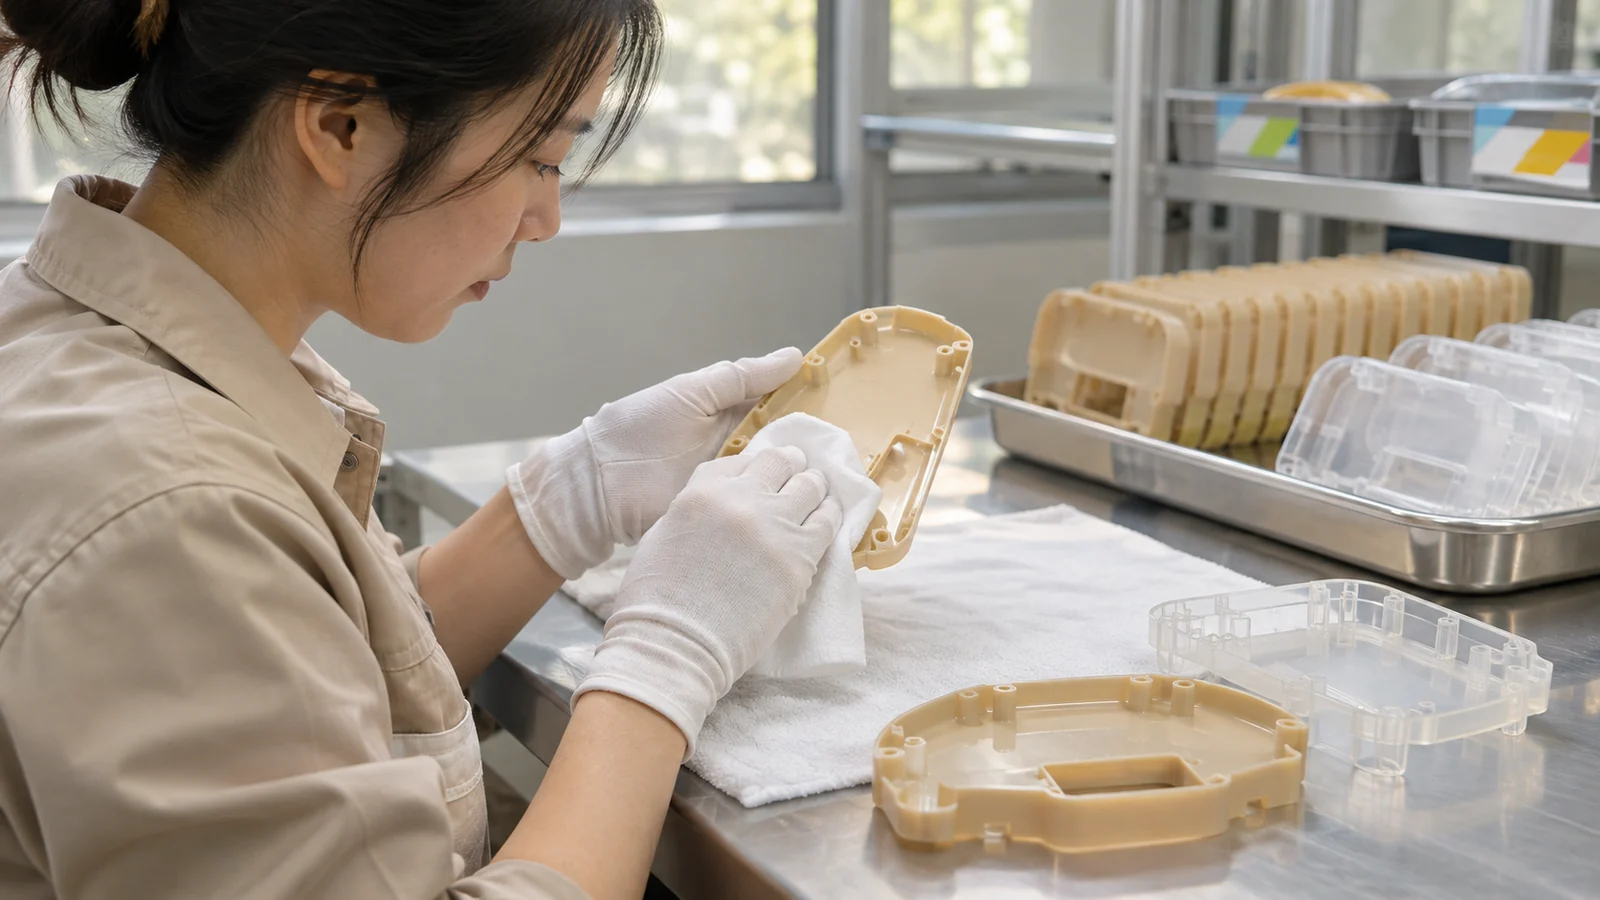
La textura moldeada y el estado de la superficie también importan. Una cavidad texturizada puede aumentar el área efectiva, pero no mejora automáticamente la adhesión. Las líneas de flujo, las líneas de soldadura, las marcas de gas, los rechupes, las zonas bruñidas o el brillo variable pueden crear diferencias locales en la apariencia del recubrimiento o en el comportamiento del enlace. Mantenga la zona de recubrimiento prevista con una textura consistente y evite transiciones abruptas a través de superficies decorativas críticas cuando sea posible.
La geometría determina si el recubrimiento puede aplicarse y curarse de forma uniforme. Los recesos profundos, las ranuras estrechas, las esquinas interiores agudas y las caras en sombra pueden recibir una película de pulverización o una exposición UV diferente a la de un panel amplio y abierto. Inspeccione la pieza completa en la orientación de recubrimiento prevista. Si el acceso es limitado, decida si el diseño debe abrirse, si el proceso de recubrimiento debe usar una orientación diferente o si el requisito debe limitarse a las superficies accesibles.
Lea los patrones de fallo antes de cambiar la química
| Patrón observado | Qué investigar primero | Comparación útil |
|---|---|---|
| Desprendimiento en la mayor parte de la pieza | Compatibilidad sustrato/recubrimiento, preparación de la superficie y condiciones de curado | Grado de resina aprobado frente al grado propuesto |
| Pequeños cráteres aislados o zonas sin recubrimiento | Contaminación, manipulación, residuos de desmoldeante o arrastre de limpieza | Muestra limpia controlada frente a muestra manipulada en producción |
| Fallo concentrado en las cavidades | Acceso de pulverización, espesor de recubrimiento y exposición a UV a través de la geometría | Cara abierta frente a elemento sombreado bajo la misma configuración |
| La adhesión se degrada tras el acondicionamiento | Humedad, calor, exposición química y durabilidad interfacial | Resultado inicial frente al estado acondicionado especificado |
Estos patrones son indicios diagnósticos, no prueba de una única causa raíz. Cambie un factor controlado a la vez cuando sea práctico y mantenga la trazabilidad de las muestras. Si cambian varias variables a la vez –resina, limpiador, imprimación y configuración de curado–, un aprobado o un suspenso aporta poca información sobre qué resolvió realmente el problema.
Diseñe un ensayo de adhesión representativo
- Utilice piezas moldeadas con intención de producción. Incluya el grado real de resina, color, textura, ubicación de la entrada y proceso de moldeo. Las placas de prueba planas pueden ayudar a evaluar la química, pero no pueden representar todas las características de la pieza terminada.
- Controle el estado previo al recubrimiento. Registre cómo se manipulan, almacenan y limpian las piezas y cómo se mantienen libres de transferencia de agente desmoldeante. Acuerde el tiempo máximo entre moldeo, preparación, recubrimiento y curado si el proceso del proveedor lo requiere.
- Trace el mapa del proceso de recubrimiento. Identifique la imprimación o el pretratamiento, el método de pulverización o aplicación, el espesor del recubrimiento, la orientación de la pieza y las condiciones de curado UV. Pregunte cómo se verifica el curado en zonas de difícil acceso.
- Defina el ensayo y el punto de aceptación. Especifique el método y la clasificación de adhesión, el momento de la prueba, el acondicionamiento y los criterios de falla. Utilice el mismo método documentado para la aprobación y las verificaciones de producción posteriores.
- Vuelva a verificar después de la exposición correspondiente. Si el producto está expuesto a calor, humedad, limpiadores, abrasión o luz solar, pruebe la pieza recubierta después de la exposición que refleje su uso real.
Informe los resultados por ubicación de la pieza, cavidad y lote de material cuando la trazabilidad esté disponible. Un resultado aprobado en una probeta plana y limpia no establece la capacidad del proceso para una carcasa moldeada con nervaduras profundas, una cara visible texturizada y múltiples orientaciones de recubrimiento.
Preguntas frecuentes
¿Curado por UV significa resistente a los UV?
No. Curado por UV describe el mecanismo de curado del recubrimiento. La resistencia a la luz solar u otra exposición a UV es un requisito de desempeño independiente que debe confirmarse para el recubrimiento, el sustrato y el entorno de servicio exactos.
¿Un imprimador siempre corregirá una mala adhesión?
No. Un imprimador puede mejorar la compatibilidad para un par específico de recubrimiento y sustrato, pero no puede compensar de manera confiable la contaminación, un grado de resina incompatible, un curado deficiente o una geometría inaccesible. Selecciónelo mediante la revisión del proveedor y pruebas con piezas representativas.
¿Puedo probar la adhesión en una probeta plana de resina?
Una probeta puede ser útil para una evaluación preliminar, pero la aprobación final debe incluir la geometría moldeada prevista para producción. La textura, el historial de flujo, la ubicación del punto de inyección, las nervaduras, los recesos y la manipulación de la pieza pueden hacer que la pieza terminada se comporte de manera diferente a una probeta plana.