
Краткий ответ: Адгезия УФ-покрытия на литьевом пластике обычно не удаётся, когда химия покрытия, поверхность субстрата и процесс подготовки несовместимы как система. Начните с точной марки смолы и формованной поверхности, контролируйте загрязнения и остатки разделительной смазки, выберите грунт или предварительную обработку совместно с поставщиком покрытия и проверьте адгезию после полного отверждения и кондиционирования покрытия.
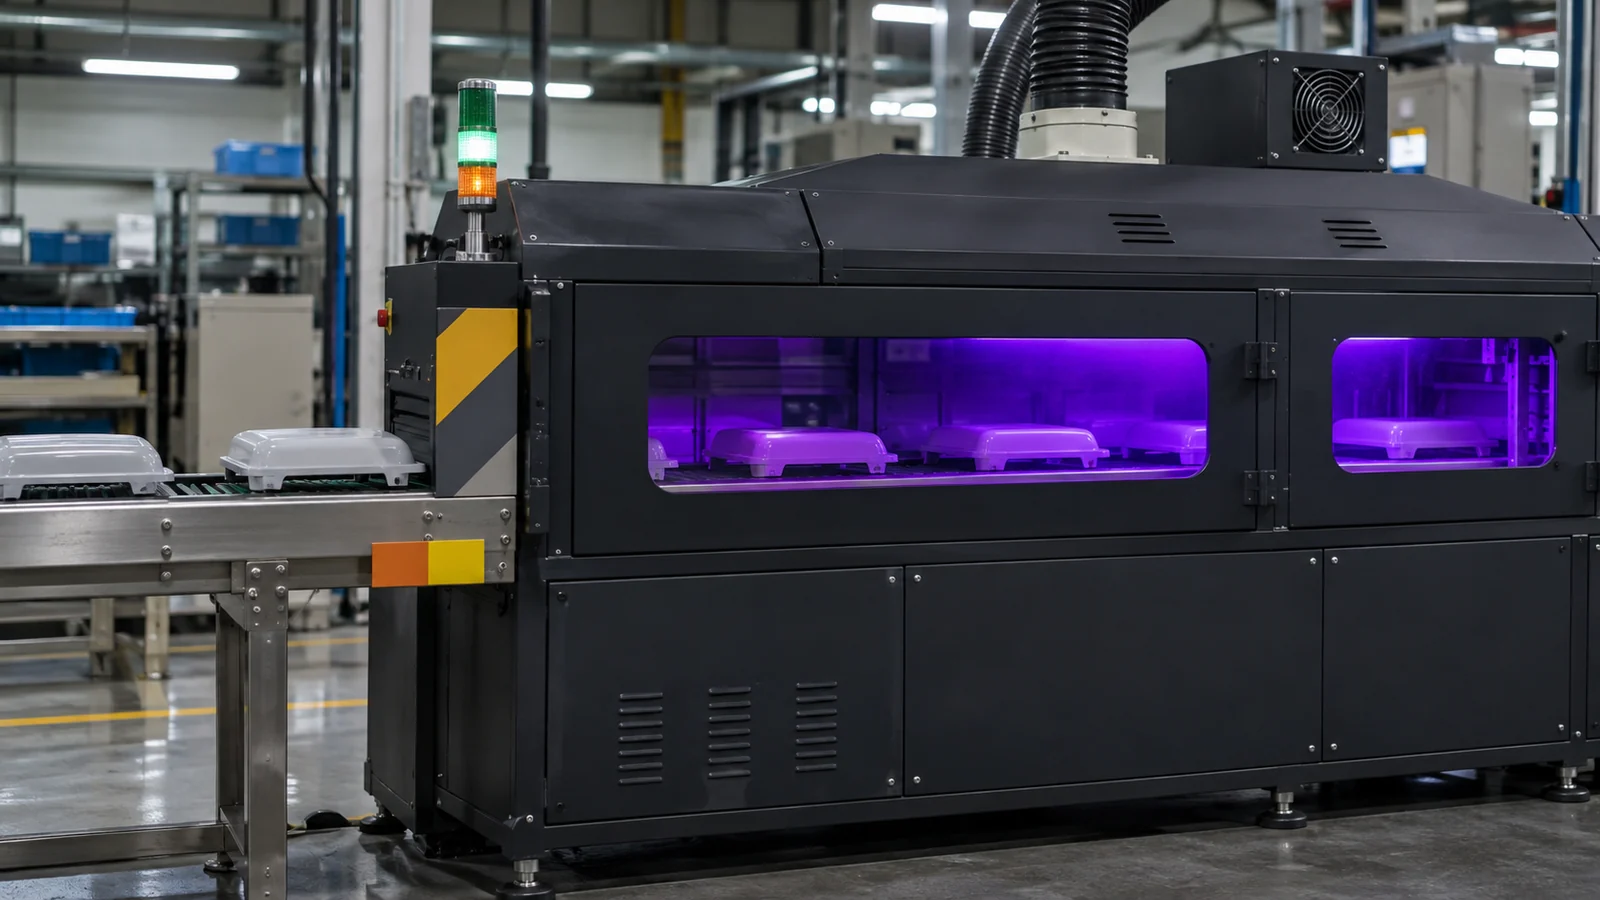
Здесь адгезия УФ-покрытия на литьевых деталях означает адгезию покрытия, отверждаемого ультрафиолетовым светом, на формованной пластиковой детали. УФ-отверждение и УФ-атмосферостойкость — это разные свойства: покрытие может отверждаться под УФ-светом, не обеспечивая требуемую для продукта стойкость к наружным воздействиям. Указывайте оба параметра отдельно.
Для доступного объёма отделки см. наш сервис УФ-покрытия и более широкий варианты отделки пластиковых поверхностей. В качестве одного примера для конкретного продукта, SDC Technologies описывает продукты с беспраймерной адгезией для субстратов PMMA и PC; это не устанавливает характеристики для других составов покрытий, марок или условий формования.
В этой статье:
- Отделяйте отверждение от адгезии
- Формованная поверхность является частью системы покрытия
- Изучите картины отказов, прежде чем менять химию
- Проведите репрезентативное испытание адгезии
- Часто задаваемые вопросы
Отделяйте отверждение от адгезии
Покрытие может выглядеть сухим и ощущаться твёрдым, но при этом плохо сцепляться с субстратом. УФ-отверждение описывает, как покрытие полимеризуется; адгезия описывает, насколько хорошо оно остаётся прикреплённым к пластику при заданной нагрузке и в заданных условиях. Отсутствие липкости поверхности не является доказательством приемлемой прочности сцепления, а успешный результат адгезии сразу после отверждения может не предсказывать характеристики после воздействия тепла, влаги, чистящих химикатов или обращения.
Перед началом производства уточните назначение покрытия: стойкость к царапинам, глянец, цвет, химический барьер, УФ-защита или определённая комбинация. Затем укажите, где наносится покрытие и какие участки детали должны оставаться без покрытия. Требуемая толщина, доза отверждения, доступ к геометрии и метод контроля могут различаться в зависимости от изделия и химии покрытия, поэтому получите технические данные и технологическое окно у поставщика покрытия, а не предполагайте, что один режим подходит для всех деталей.
Идентификация субстрата требует такой же точности. Укажите коммерческую марку смолы, краситель, наполнитель или армирующий компонент, статус содержания вторичного сырья, если применимо, а также любую практику применения антиадгезива или очистки. Обобщённое обозначение, такое как “PC” или “ABS”, может скрывать различия в рецептуре, влияющие на смачивание или образование связи. Если смола, пигмент, поставщик или условия формования меняются, рассматривайте адгезию как вопрос повторной квалификации.
Формованная поверхность является частью системы покрытия
Загрязнение поверхности — частая причина нестабильных результатов. Силиконсодержащий антиадгезив, технологические масла, пыль, остатки упаковки и следы чистящих средств могут создавать локальные участки, где покрытие не смачивает пластик должным образом. Стадия очистки полезна только в том случае, если она совместима со смолой и контролируется достаточно хорошо, чтобы обеспечить воспроизводимую поверхность. Подтвердите, допускает ли процесс применение антиадгезива вообще; не предполагайте, что последующая очистка удалит все остатки.
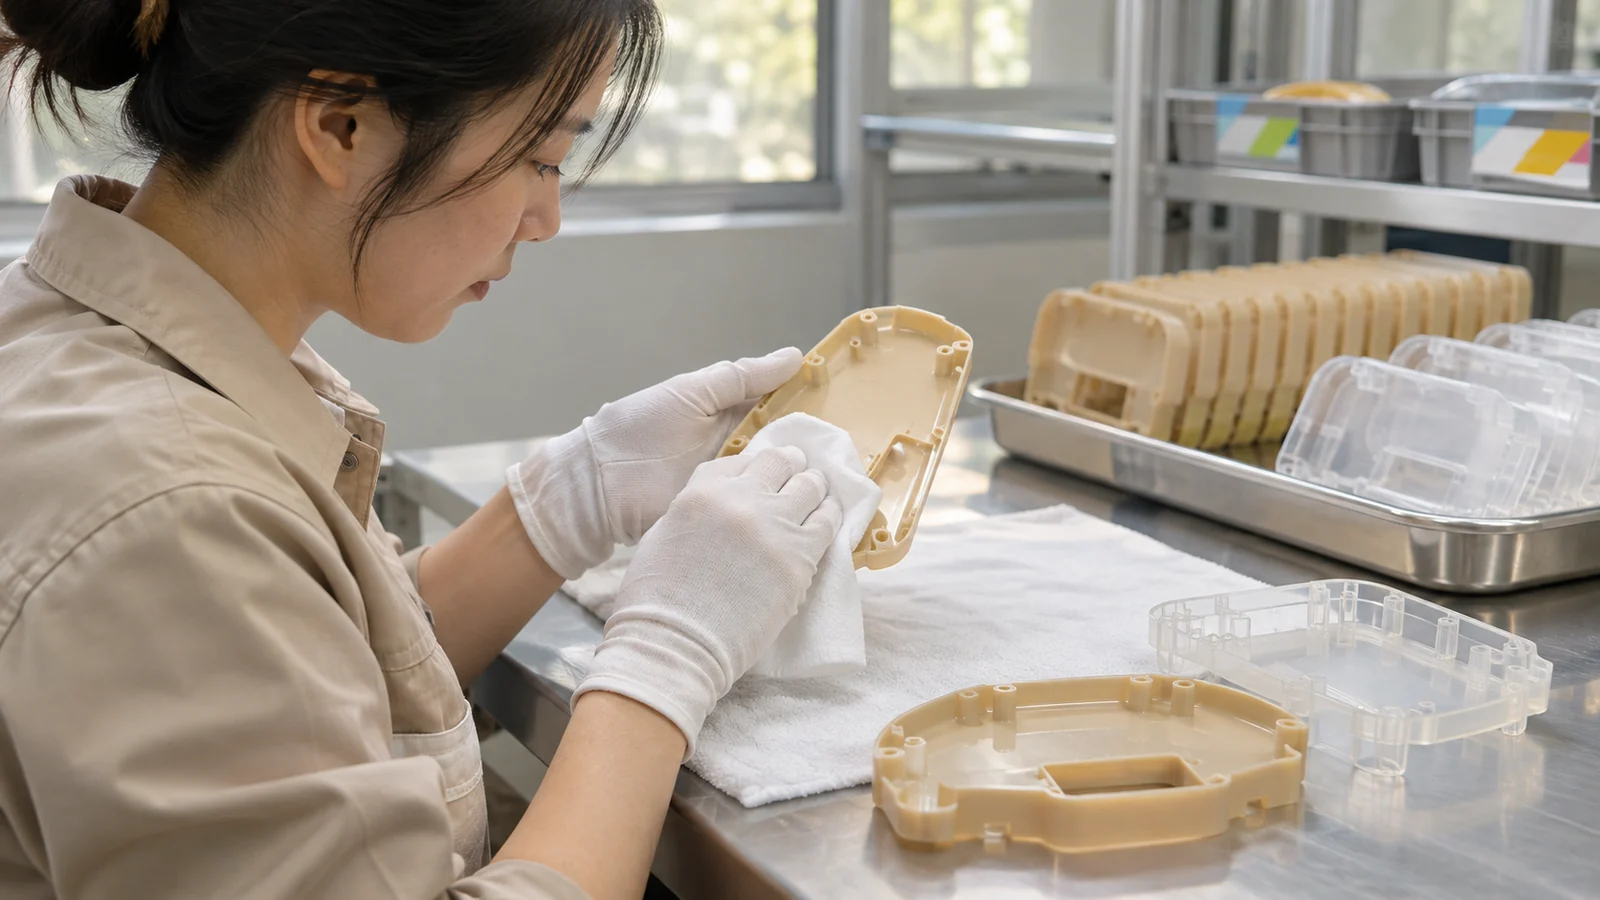
Формованная текстура и состояние поверхности также важны. Текстурированная полость формы может увеличить эффективную площадь, но это не гарантирует улучшение адгезии. Линии течения, линии сварки, газовые метки, утяжины, отполированные участки или переменный глянец могут создавать локальные различия во внешнем виде покрытия или поведении связи. Поддерживайте одинаковую текстуру в предполагаемой зоне покрытия и по возможности избегайте резких переходов через критичные декоративные поверхности.
Геометрия определяет, можно ли нанести покрытие и отвердить его равномерно. Глубокие углубления, узкие пазы, острые внутренние углы и затенённые поверхности могут получать иную толщину напыления или УФ-экспозицию, чем широкая открытая панель. Осматривайте деталь целиком в планируемой ориентации при нанесении покрытия. Если доступ ограничен, решите, следует ли раскрыть конструкцию, использовать другую ориентацию в процессе нанесения покрытия или ограничить требование только доступными поверхностями.
Изучайте картину отказов, прежде чем менять химию
| Наблюдаемая картина | Что исследовать в первую очередь | Полезное сравнение |
|---|---|---|
| Отслаивание на большей части детали | Совместимость субстрата и покрытия, подготовка поверхности и условия отверждения | Одобренная марка смолы против предлагаемой марки |
| Мелкие изолированные кратеры или непокрытые участки | Загрязнение, обращение, остатки антиадгезива или перенос от очистки | Чистый контролируемый образец против образца, прошедшего производственное обращение |
| Отказ, сосредоточенный в углублениях | Доступ для напыления, толщина покрытия и воздействие УФ-излучения через геометрию | Открытая поверхность в сравнении с затенённым элементом при одной и той же оснастке |
| Адгезия ухудшается после кондиционирования | Влага, нагрев, химическое воздействие и долговечность межфазной границы | Исходный результат в сравнении с заданным кондиционированным состоянием |
Эти закономерности — диагностические признаки, а не доказательство единственной первопричины. По возможности изменяйте один контролируемый фактор за раз и сохраняйте прослеживаемость образцов. Если несколько переменных меняются одновременно — смола, очиститель, праймер и режим отверждения — результат «прошёл» или «не прошёл» даёт мало информации о том, что фактически решило проблему.
Постройте репрезентативное испытание адгезии
- Используйте формованные детали, соответствующие серийному производству. Включите реальную марку смолы, цвет, текстуру, расположение литника и процесс формования. Плоские испытательные пластины могут помочь в отборе химии, но не могут отражать все особенности готовой детали.
- Контролируйте состояние перед нанесением покрытия. Фиксируйте, как детали обрабатываются, хранятся, очищаются и защищаются от переноса разделительного агента. Согласуйте максимальное время между формованием, подготовкой, нанесением покрытия и отверждением, если этого требует процесс поставщика.
- Составьте карту процесса нанесения покрытия. Определите праймер или предварительную обработку, метод напыления или нанесения, толщину покрытия, ориентацию детали и условия УФ-отверждения. Уточните, как проверяется отверждение в труднодоступных зонах.
- Определите испытание и критерий приёмки. Укажите метод оценки адгезии и её класс, момент проведения испытания, условия кондиционирования и критерии отказа. Используйте один и тот же документированный метод для приёмки и последующих производственных проверок.
- Повторно проверяйте после соответствующего воздействия. Если изделие подвергается воздействию тепла, влаги, чистящих средств, абразивного износа или солнечного света, испытывайте деталь с покрытием после воздействия, отражающего её реальные условия эксплуатации.
Сообщайте результаты с указанием расположения на детали, гнезда формы и партии материала, если прослеживаемость доступна. Единичный положительный результат на плоском чистом образце не подтверждает возможности процесса для литого корпуса с глубокими рёбрами, текстурированной лицевой поверхностью и несколькими ориентациями покрытия.
Часто задаваемые вопросы
Означает ли УФ-отверждение стойкость к УФ?
Нет. УФ-отверждение описывает механизм отверждения покрытия. Стойкость к солнечному свету или иному УФ-воздействию — это отдельное эксплуатационное требование, которое следует подтвердить для конкретного покрытия, подложки и условий эксплуатации.
Всегда ли грунтовка устраняет плохую адгезию?
Нет. Грунтовка может улучшить совместимость для конкретной пары «покрытие — подложка», но она не может надёжно компенсировать загрязнение, несовместимую марку смолы, неполное отверждение или труднодоступную геометрию. Выбирайте её на основе анализа поставщика и испытаний на представительных деталях.
Можно ли испытывать адгезию на плоском образце смолы?
Образец может быть полезен для раннего отбора, но окончательная приёмка должна включать литую геометрию, соответствующую серийному производству. Текстура, история течения, расположение литника, рёбра, углубления и обращение с деталью — всё это может привести к тому, что готовая деталь будет вести себя иначе, чем плоский образец.