
Resposta curta: A adesão do revestimento UV em plástico moldado por injeção geralmente falha quando a química do revestimento, a superfície do substrato e o processo de preparação não são compatíveis como um sistema. Comece com o grau exato de resina e a superfície moldada, controle a contaminação e os resíduos de desmoldante, selecione qualquer primer ou pré-tratamento junto ao fornecedor do revestimento e valide a adesão após o revestimento estar totalmente curado e condicionado.
Aqui, adesão de revestimento UV em peças moldadas por injeção significa a adesão de um revestimento curado com luz ultravioleta em uma peça de plástico moldada. A cura UV e a resistência ao intemperismo UV são propriedades diferentes: um revestimento pode curar sob luz UV sem proporcionar a durabilidade externa que o produto necessita. Especifique ambas separadamente.
Para o escopo de acabamento disponível, consulte nosso serviço de revestimento UV e o mais amplo opções de acabamento de superfície em plástico. Como um exemplo específico de produto, a SDC Technologies descreve produtos de adesão sem primer para substratos de PMMA e PC; isso não estabelece desempenho para outras formulações de revestimento, graus ou condições de moldagem.
Neste artigo:
- Separe a cura da adesão
- A superfície moldada faz parte do sistema de revestimento
- Leia os padrões de falha antes de alterar a química
- Monte um ensaio de adesão representativo
- Perguntas frequentes
Separe a cura da adesão
Um revestimento pode parecer seco e parecer duro enquanto ainda está mal aderido ao substrato. A cura UV descreve como o revestimento polimeriza; a adesão descreve quão bem ele permanece ligado ao plástico sob a carga e o ambiente especificados. Uma superfície sem pegajosidade não é prova de resistência de adesão aceitável, e um resultado de adesão bem-sucedido imediatamente após a cura pode não prever o desempenho após calor, umidade, produtos químicos de limpeza ou manuseio.
Antes da produção, esclareça o objetivo do revestimento: resistência a riscos, brilho, cor, barreira química, proteção UV ou uma combinação definida. Em seguida, especifique onde o revestimento é aplicado e quais áreas da peça devem permanecer sem revestimento. A espessura exigida, a dose de cura, o acesso geométrico e o método de inspeção podem variar conforme o produto e a química do revestimento, portanto, obtenha os dados técnicos e a janela de processo junto ao fornecedor do revestimento em vez de presumir que uma única configuração serve para todas as peças.
A identificação do substrato exige a mesma precisão. Registre o grau comercial da resina, o colorante, a carga ou o reforço, a condição de conteúdo reciclado, se aplicável, e qualquer prática de desmoldante ou limpeza. Um rótulo genérico como “PC” ou “ABS” pode ocultar diferenças de formulação que afetam o molhamento ou a formação da ligação. Se a resina, o pigmento, o fornecedor ou a condição de moldagem mudar, trate a adesão como uma questão de requalificação.
A superfície moldada faz parte do sistema de revestimento
A contaminação da superfície é uma fonte frequente de resultados inconsistentes. Desmoldante contendo silicone, óleos de manuseio, poeira, resíduos de embalagem e vestígios de agentes de limpeza podem criar áreas locais onde o revestimento não molha o plástico como esperado. Uma etapa de limpeza só é útil se for compatível com a resina e for controlada o suficiente para deixar uma superfície repetível. Confirme se o processo permite desmoldante; não presuma que a limpeza posterior removerá todos os resíduos.
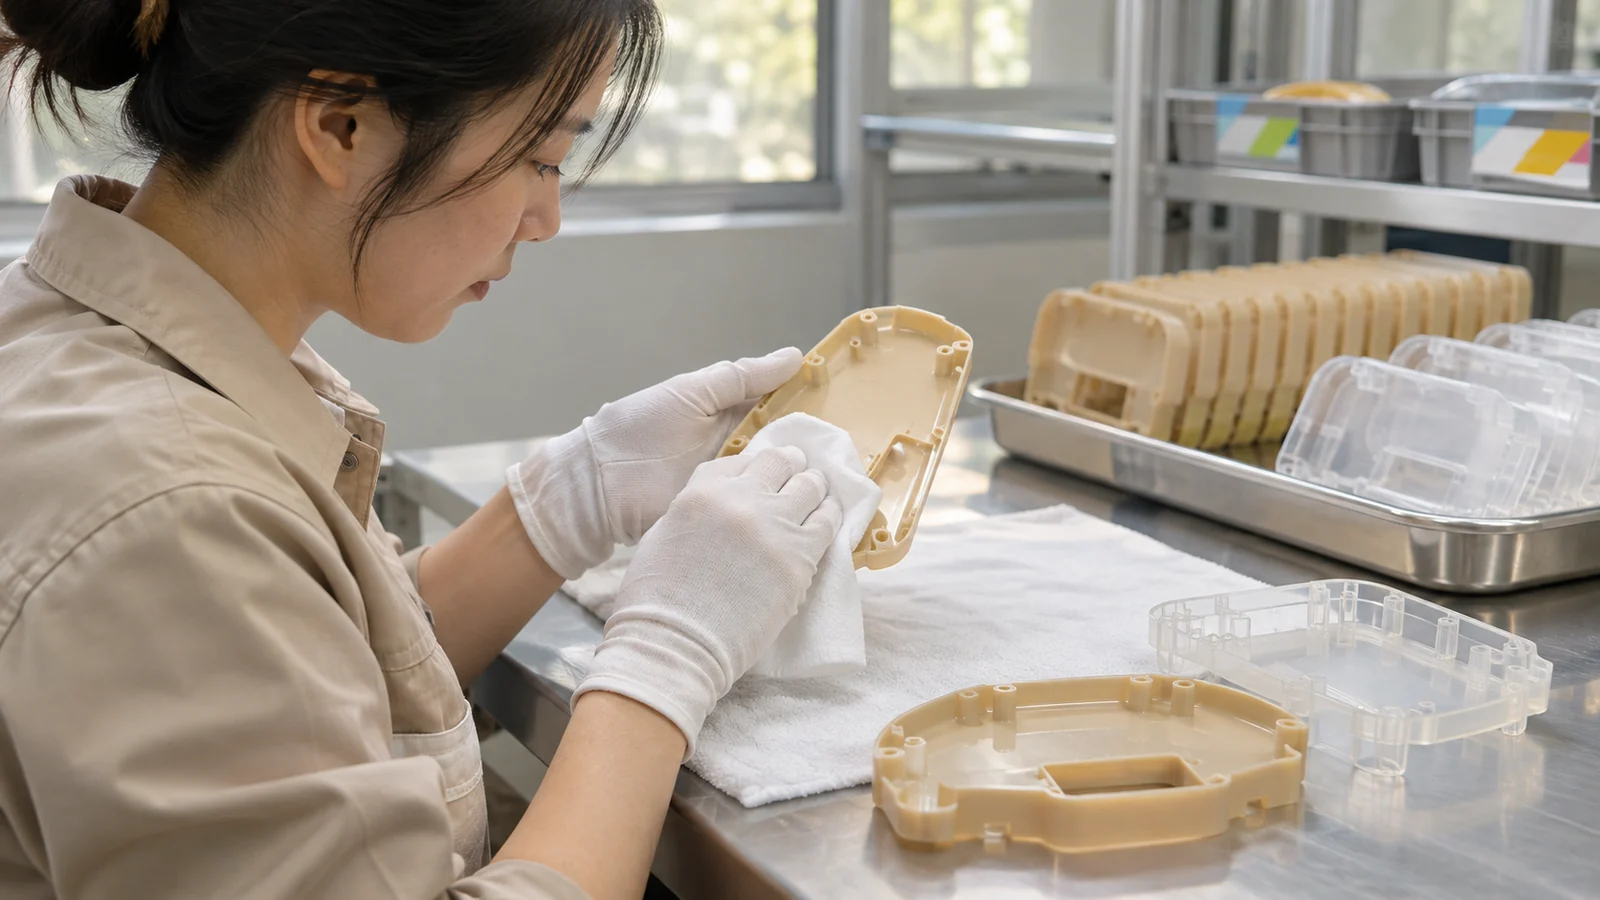
A textura moldada e a condição da superfície também importam. Uma cavidade texturizada pode aumentar a área efetiva, mas não melhora automaticamente a adesão. Linhas de fluxo, linhas de solda, marcas de gás, rechupes, áreas polidas ou brilho variável podem criar diferenças locais na aparência do revestimento ou no comportamento da ligação. Mantenha a zona de revestimento pretendida consistente em textura e evite transições abruptas através de superfícies decorativas críticas quando possível.
A geometria determina se o revestimento pode ser aplicado e curado uniformemente. Reentrâncias profundas, fendas estreitas, cantos internos agudos e faces sombreadas podem receber um filme de pulverização ou uma exposição UV diferente de um painel amplo e aberto. Inspecione a peça completa na orientação de revestimento planejada. Se o acesso for limitado, decida se o projeto deve ser aberto, se o processo de revestimento deve usar uma orientação diferente ou se o requisito deve ser limitado às superfícies acessíveis.
Leia os padrões de falha antes de mudar a química
| Padrão observado | O que investigar primeiro | Comparação útil |
|---|---|---|
| Descascamento em grande parte da peça | Compatibilidade substrato/revestimento, preparação da superfície e condições de cura | Grau de resina aprovado versus grau proposto |
| Pequenas crateras isoladas ou pontos sem revestimento | Contaminação, manuseio, resíduo de desmoldante ou arraste de limpeza | Amostra limpa controlada versus amostra manuseada em produção |
| Falha concentrada em reentrâncias | Acesso de pulverização, espessura do revestimento e exposição a UV através da geometria | Face aberta versus recurso sombreado na mesma configuração |
| A adesão degrada-se após condicionamento | Humidade, calor, exposição química e durabilidade interfacial | Resultado inicial versus o estado condicionado especificado |
Estes padrões são pistas de diagnóstico, não prova de uma única causa raiz. Altere um fator controlado de cada vez, sempre que possível, e mantenha a rastreabilidade das amostras. Se várias variáveis mudarem em conjunto – resina, agente de limpeza, primário e configuração de cura – um resultado de aprovação ou reprovação fornece pouca informação sobre o que realmente resolveu o problema.
Construir um Ensaio de Adesão Representativo
- Utilize peças moldadas com intenção de produção. Inclua o grau real de resina, cor, textura, localização do ponto de injeção e processo de moldagem. Placas de teste planas podem ajudar a triar a química, mas não conseguem representar todas as características da peça acabada.
- Controlar o estado pré-revestimento. Registe como as peças são manuseadas, armazenadas, limpas e mantidas livres de transferência de agente desmoldante. Acorde o tempo máximo entre moldagem, preparação, revestimento e cura, se o processo do fornecedor o exigir.
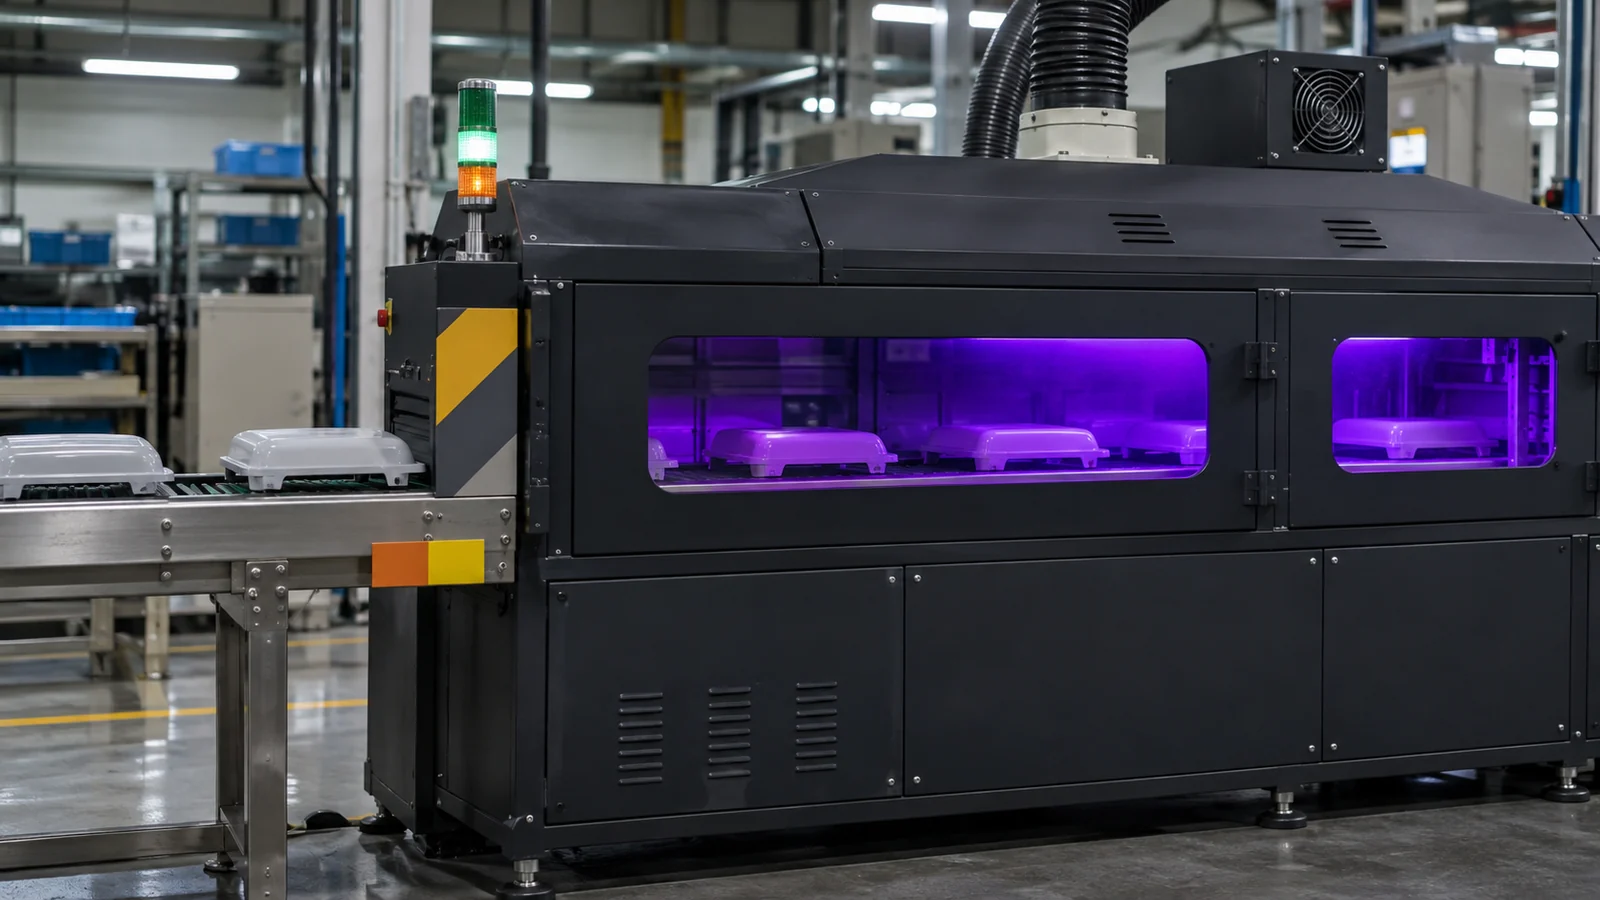
- Mapear o processo de revestimento. Identifique o primário ou pré-tratamento, o método de pulverização ou aplicação, a espessura do revestimento, a orientação da peça e as condições de cura UV. Pergunte como a cura é verificada em zonas de difícil acesso.
- Definir o teste e o ponto de aceitação. Especifique o método e a classificação de adesão, o momento do teste, o condicionamento e os critérios de falha. Use o mesmo método documentado para aprovação e verificações subsequentes de produção.
- Reveja após a exposição relevante. Se o produto estiver sujeito a calor, humidade, produtos de limpeza, abrasão ou luz solar, teste a peça revestida após a exposição que reflete o seu uso real.
Comunique os resultados por localização da peça, cavidade e lote de material quando estiver disponível rastreabilidade. Um único resultado aprovado num provete plano e limpo não estabelece a capacidade do processo para uma caixa moldada com nervuras profundas, uma face visível texturada e múltiplas orientações de revestimento.
Perguntas Frequentes
UV-curado significa resistente a UV?
Não. UV-curado descreve o mecanismo de cura do revestimento. A resistência à luz solar ou a outra exposição a UV é um requisito de desempenho separado que deve ser confirmado para o revestimento, substrato e ambiente de serviço exatos.
Um primário corrige sempre uma adesão deficiente?
Não. Um primário pode melhorar a compatibilidade para um par específico revestimento-substrato, mas não consegue compensar de forma fiável contaminação, um grau de resina incompatível, cura deficiente ou geometria inacessível. Selecione-o através da revisão do fornecedor e de testes em peças representativas.
Posso testar a adesão num provete plano de resina?
Um provete pode ser útil para uma triagem inicial, mas a aprovação final deve incluir a geometria moldada prevista para produção. A textura, o histórico de fluxo, a localização do ponto de injeção, as nervuras, os recessos e o manuseamento da peça podem todos fazer com que a peça acabada se comporte de forma diferente de um provete plano.