
Resposta curta: Uma peça plástica só pode ser galvanizada de forma confiável quando a classe do substrato, a superfície moldada e a geometria da peça são compatíveis com o sistema de galvanoplastia selecionado. Prefira superfícies lisas e acessíveis, transições graduais, paredes uniformes e tensão moldada controlada; em seguida, valide a aparência e a aderência em peças moldadas destinadas à produção. A galvanoplastia não é uma camada cosmética que possa ocultar um substrato instável.
Estas diretrizes de design para galvanoplastia de plásticos concentram-se no que um projetista de produto pode controlar antes da liberação do molde. Um fornecedor de galvanoplastia pode definir sua química e janela de processo, mas o projetista da peça ainda determina se a superfície é acessível, se a geometria cria tensão local e se o desenho descreve o que deve passar na inspeção.
Para a própria rota de acabamento, consulte nosso serviço de galvanoplastia de plásticos e relacionados opções de acabamento de superfície. A nota técnica da Entec Polymers sobre moldagem por injeção de termoplásticos para galvanoplastia é uma referência útil para a interação entre design, moldagem e aderência da camada galvânica.
Neste artigo:
- Comece pelo acabamento e pelo substrato
- Projete a geometria para cobertura uniforme
- Controle a superfície moldada antes da galvanoplastia
- Escreva um plano de qualificação útil
- Perguntas frequentes
Comece pelo acabamento e pelo substrato
Antes de escolher uma resina, defina a função da superfície galvanizada. É um acabamento decorativo brilhante, uma camada condutora, uma superfície de desgaste ou uma combinação? Identifique as zonas que exigem galvanoplastia, o padrão de aparência, o manuseio e a exposição esperados e se o revestimento deve atender a um requisito elétrico ou mecânico. Objetivos diferentes podem exigir sistemas de camadas, classes de substrato e testes de validação diferentes.
Nem toda resina de moldagem por injeção é adequada para todo processo de galvanoplastia. Muitos sistemas de galvanoplastia de plásticos dependem de um substrato e de uma rota de pré-tratamento desenvolvidos para esse fim; a química da resina, o pacote de cargas, o pigmento, o teor de material reciclado e a condição da superfície podem todos ser relevantes. Não especifique uma família genérica de resina e assuma que todas as classes dessa família serão galvanizadas da mesma forma. Confirme a classe comercial exata e a sequência de galvanoplastia com os fornecedores de material e de acabamento antes de congelar o projeto.
Defina também as interfaces entre as áreas galvanizadas e não galvanizadas. Linhas de mascaramento, pontos de contato, bordas e superfícies ocultas devem ser mostrados no desenho ou em um modelo controlado. Se apenas uma face for estética, revise como a peça será fixada no rack e manuseada sem danificar a superfície visível. Se a condutividade for necessária, indique onde ela é medida e qual desempenho elétrico é necessário; uma aparência metálica por si só não estabelece função elétrica.
Projete a geometria para cobertura uniforme
A eletrodeposição adiciona material por meio de um processo úmido, e a distribuição local de corrente e o acesso da solução podem variar com a forma. Reentrâncias profundas, frestas estreitas, cantos vivos e saliências abruptas podem ser difíceis de galvanizar uniformemente ou de inspecionar de forma consistente. Onde o projeto permitir, use raios generosos, transições abertas e superfícies acessíveis. Evite ranhuras estreitas ou bolsões ocultos em zonas galvanizadas críticas, a menos que o fornecedor de acabamento confirme um método viável.
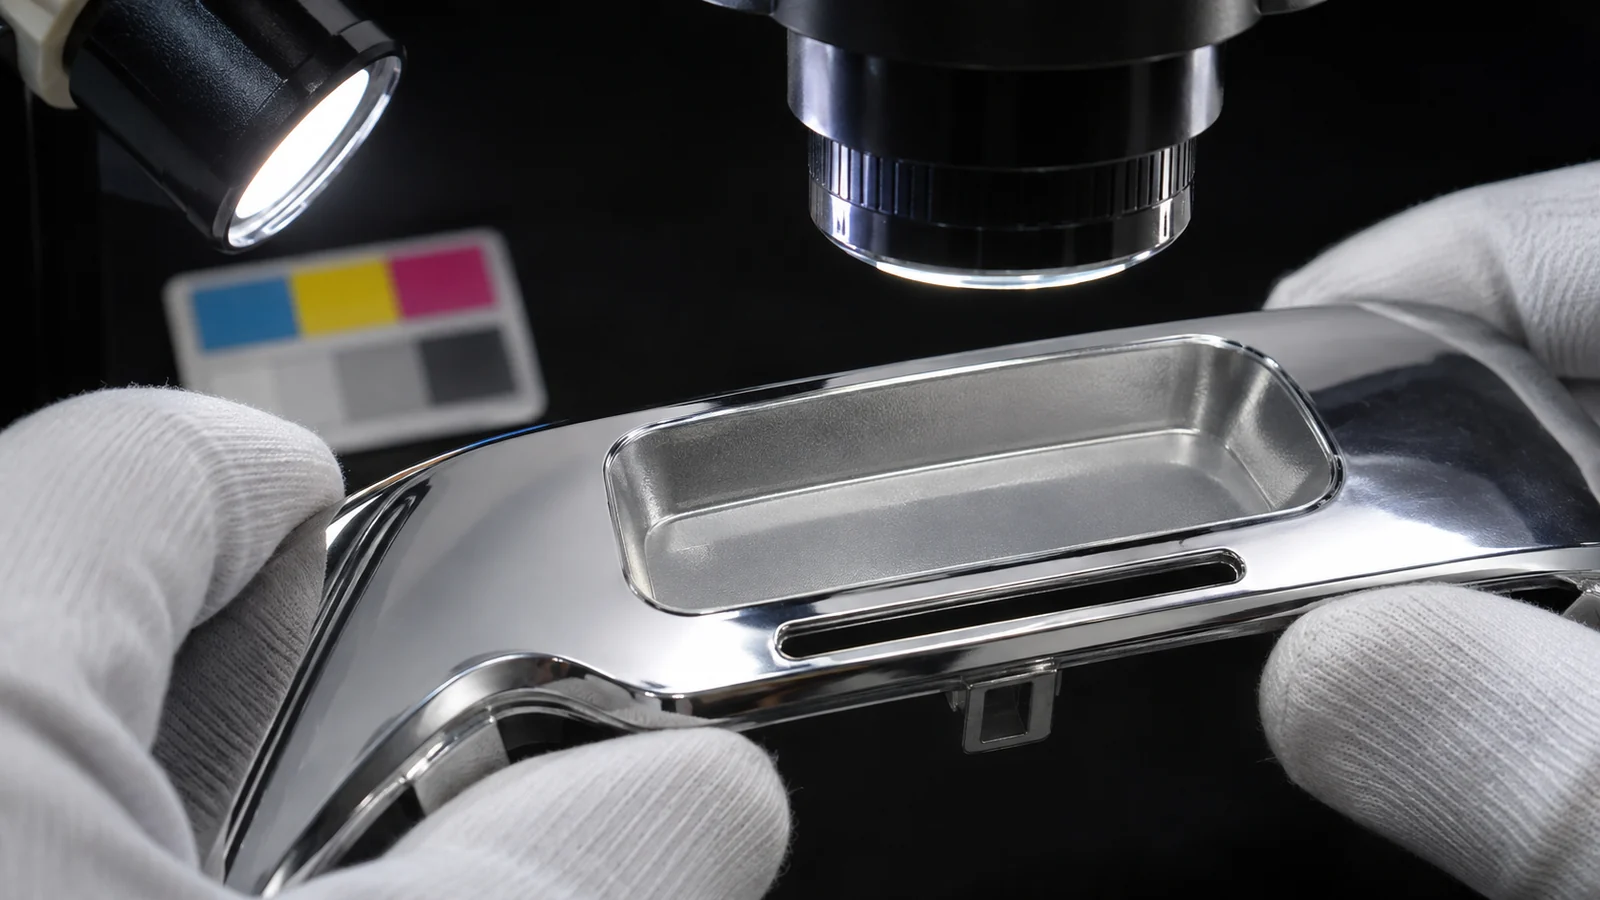
Mantenha a espessura de parede o mais uniforme possível e evite transições abruptas de espesso para fino. Esta é uma boa prática de moldagem, mas é especialmente importante quando uma superfície galvanizada premium revelará distorção, afundamento, linhas de fluxo ou tensão residual que podem ser menos visíveis no plástico sem acabamento. Posicione nervuras e bossas longe da superfície visível quando possível, e use transições suaves em vez de cantos internos vivos. A geometria exata deve ser avaliada com a resina selecionada e o conceito de molde, não com uma regra geral.
O posicionamento do gate é uma decisão conjunta de projeto. Um gate diretamente sobre uma superfície visível pode deixar um vestígio difícil de ocultar, enquanto um gate no local errado pode promover padrões de fluxo visíveis ou empacotamento irregular. Coloque o gate onde o moldador possa preencher e empacotar a peça protegendo as zonas estéticas, e então revise o caminho de fluxo esperado e quaisquer linhas de solda em relação à área galvanizada.
| Recurso a revisar | Preocupação potencial após a galvanoplastia | Resposta de projeto |
|---|---|---|
| Cantos vivos e bordas | Concentração de tensão ou revestimento visualmente inconsistente nas transições | Use raios e avalie a cobertura das bordas com o fornecedor de acabamento |
| Bolsões profundos e frestas estreitas | Acesso limitado, deposição variável ou solução de processo retida | Abra o recurso ou confirme o acesso do processo antes da liberação |
| Seções espessas e bosses próximos | Afundamento, empenamento ou tensão visíveis através de um acabamento reflexivo | Manter transições de parede práticas e isolar a estrutura das zonas visíveis |
| Ponto de injeção em uma face visível | Variação de aparência relacionada a vestígios ou ao fluxo | Realocar ou definir uma zona de injeção aceitável e um limite de inspeção |
Controlar a superfície moldada antes da galvanoplastia
A qualidade da galvanoplastia começa com a peça moldada. Uma superfície que apresenta tensão, contaminação, textura inconsistente ou um defeito de fluxo pode reagir de forma diferente durante o pré-tratamento e a galvanoplastia. Mantenha a especificação da superfície do molde consistente em toda a área crítica, evite alterações desnecessárias na textura da ferramenta e identifique as linhas de solda ou linhas de união que não devem cruzar a zona visível principal, caso a análise de fluxo e a geometria da peça permitam uma alternativa.
A estabilidade do processo é importante porque alterações na temperatura do fundido, na velocidade de enchimento, na compactação, no resfriamento ou na secagem da resina podem alterar a condição da superfície e a tensão induzida na moldagem. O fornecedor de acabamento deve avaliar peças moldadas representativas, e não apenas amostras protótipo polidas produzidas por um processo diferente. Se as peças forem armazenadas entre a moldagem e a galvanoplastia, acorde como elas serão protegidas contra impressões digitais, agentes desmoldantes, poeira e abrasão.
Não presuma que uma camada de metal mais espessa cobrirá um defeito de moldagem. Um acabamento reflexivo pode tornar pequenas irregularidades superficiais mais perceptíveis. Acorde separadamente a condição aceitável do substrato e a aparência galvanizada, e defina se o fornecedor pode retrabalhar as peças ou se o retrabalho é proibido nas áreas cosméticas.
Elabore um plano de qualificação útil
- Congele o material e a rota de processo. Registre o grau exato da resina, o corante ou carga, a faixa de condições de moldagem, o pré-tratamento e a pilha de galvanoplastia. Qualquer substituição proposta deve acionar uma revisão documentada.
- Marque as superfícies críticas. Mostre as zonas galvanizadas, as áreas mascaradas, os pontos de contato, os limites e os graus visuais diretamente no desenho ou no modelo controlado.
- Escolha critérios de aceitação mensuráveis. Defina a aparência sob condições de iluminação e observação acordadas, a cobertura do revestimento, o método de adesão, os locais de medição de espessura, se aplicável, e quaisquer requisitos de condutividade ou corrosão.
- Teste geometrias representativas. Use o substrato moldado pretendido e inclua características que desafiem a cobertura: bordas, reentrâncias, bossas, aberturas e transições.
- Analise o local da falha, não apenas aprovado/reprovado. Se a adesão ou a aparência variar, rastreie se a causa é o grau do substrato, a tensão de moldagem, a contaminação, a geometria, o pré-tratamento ou a configuração do banho antes de alterar a espessura do revestimento.
O desenho deve distinguir uma expectativa de aparência de um requisito funcional. Um acabamento brilhante pode ser visualmente aceitável, mas falhar em uma necessidade de condutividade ou durabilidade; um revestimento funcional pode atender à sua especificação enquanto apresenta variação cosmética. Nomeie o resultado exigido, o método e a zona de inspeção para que a equipe não precise inferir qual deles é mais importante.
Perguntas Frequentes
Qual plástico é mais fácil de galvanizar?
Não há resposta universal, pois a adequação depende do grau exato e da química de galvanoplastia. Use um grau que o fornecedor de acabamento selecionado tenha qualificado para o sistema exigido e valide-o com a cor, o carga e o processo de moldagem pretendidos, em vez de confiar em um rótulo amplo de família de resinas.
O ponto de injeção deve ser mantido fora da superfície galvanizada?
Quando possível, mantenha o vestígio do ponto de injeção fora da zona de exibição mais crítica. A posição final ainda deve favorecer o preenchimento do molde, a compactação e a qualidade da peça. Analise o vestígio, o padrão de fluxo esperado e o limite de galvanoplastia em conjunto antes de finalizar o layout da ferramenta.
A galvanoplastia pode ocultar marcas de afundamento ou linhas de fluxo?
Não projete com base nessa suposição. Acabamentos reflexivos ou metálicos podem tornar as irregularidades do substrato mais visíveis. Corrija a causa na moldagem ou na geometria quando possível e, em seguida, qualifique a peça galvanizada usando amostras moldadas com intenção de produção e critérios de aparência definidos.