
Kısa cevap: Bir plastik parça, ancak alt tabaka kalitesi, kalıplanmış yüzey ve parça geometrisi seçilen kaplama sistemiyle uyumlu olduğunda güvenilir şekilde elektrokaplanabilir. Pürüzsüz, erişilebilir yüzeyleri, kademeli geçişleri, düzgün et kalınlıklarını ve kontrollü kalıplanmış iç gerilmeleri tercih edin; ardından üretime yönelik kalıplanmış parçalar üzerinde görünümü ve yapışmayı doğrulayın. Kaplama, dengesiz bir alt tabakayı gizleyebilecek kozmetik bir katman değildir.
Bu plastik elektrokaplama tasarım kılavuzları, bir ürün tasarımcısının kalıp serbest bırakılmadan önce kontrol edebileceği unsurlara odaklanır. Bir kaplama tedarikçisi kimyasını ve proses penceresini tanımlayabilir, ancak yüzeyin erişilebilir olup olmadığını, geometrinin yerel gerilme oluşturup oluşturmadığını ve çizimin muayeneden geçmesi gerekenleri tanımlayıp tanımlamadığını yine de parça tasarımcısı belirler.
Bitirme yönteminin kendisi için bkz. plastik elektrokaplama hizmetimiz ve ilgili yüzey bitirme seçeneklerine. Entec Polymers'in elektrokaplama için termoplastiklerin enjeksiyonla kalıplanması konusundaki teknik notu, tasarım, kalıplama ve kaplama yapışması arasındaki etkileşim için faydalı bir referanstır.
Bu makalede:
- Bitirme ve alt tabaka ile başlayın
- Eşit kaplama için geometri tasarlayın
- Kaplamadan önce kalıplanmış yüzeyi kontrol edin
- Kullanışlı bir kalifikasyon planı yazın
- Sıkça sorulan sorular
Bitirme ve Alt Tabaka ile Başlayın
Bir reçine seçmeden önce, kaplanmış yüzeyin işlevini tanımlayın. Dekoratif parlak bir yüzey mi, iletken bir katman mı, aşınma yüzeyi mi yoksa bunların bir kombinasyonu mu? Kaplama gerektiren bölgeleri, görünüm standardını, beklenen kullanım ve maruziyeti ve kaplamanın elektriksel veya mekanik bir gereksinimi karşılaması gerekip gerekmediğini belirleyin. Farklı hedefler farklı katman sistemleri, alt tabaka kaliteleri ve doğrulama testleri gerektirebilir.
Her enjeksiyon kalıplama reçinesi her kaplama prosesine uygun değildir. Birçok plastik kaplama sistemi, bu amaç için geliştirilmiş bir alt tabaka ve ön işlem yoluna dayanır; reçinenin kimyası, dolgu paketi, pigmenti, geri dönüştürülmüş içeriği ve yüzey durumu önemli olabilir. Genel bir reçine ailesi belirtip bu ailedeki her kalitenin aynı şekilde kaplanacağını varsaymayın. Tasarımı dondurmadan önce hem malzeme hem de yüzey bitirme tedarikçileriyle tam ticari kaliteyi ve kaplama sırasını doğrulayın.
Ayrıca kaplanmış ve kaplanmamış alanlar arasındaki arayüzleri tanımlayın. Maskeleme hatları, temas noktaları, kenarlar ve gizli yüzeyler çizimde veya kontrollü bir modelde gösterilmelidir. Yalnızca bir yüz estetikse, parçanın görünen yüzeye zarar vermeden nasıl rafa dizileceğini ve elleçleneceğini gözden geçirin. İletkenlik gerekiyorsa, nerede ölçüldüğünü ve hangi elektriksel performansın gerektiğini belirtin; tek başına metalik görünüm elektriksel işlevi ortaya koymaz.
Eşit Kaplama için Tasarım Geometrisi
Elektrokaplama, ıslak bir proses yoluyla malzeme ekler ve yerel akım dağılımı ile çözelti erişimi şekle göre değişebilir. Derin girintiler, dar boşluklar, keskin köşeler ve ani çıkıntıların düzgün kaplanması veya tutarlı şekilde denetlenmesi zor olabilir. Tasarımın izin verdiği yerlerde geniş yarıçaplar, açık geçişler ve erişilebilir yüzeyler kullanın. Yüzey bitirme tedarikçisi uygulanabilir bir yöntem doğrulamadıkça kritik kaplama bölgelerinde dar yuvalardan veya gizli ceplerden kaçının.
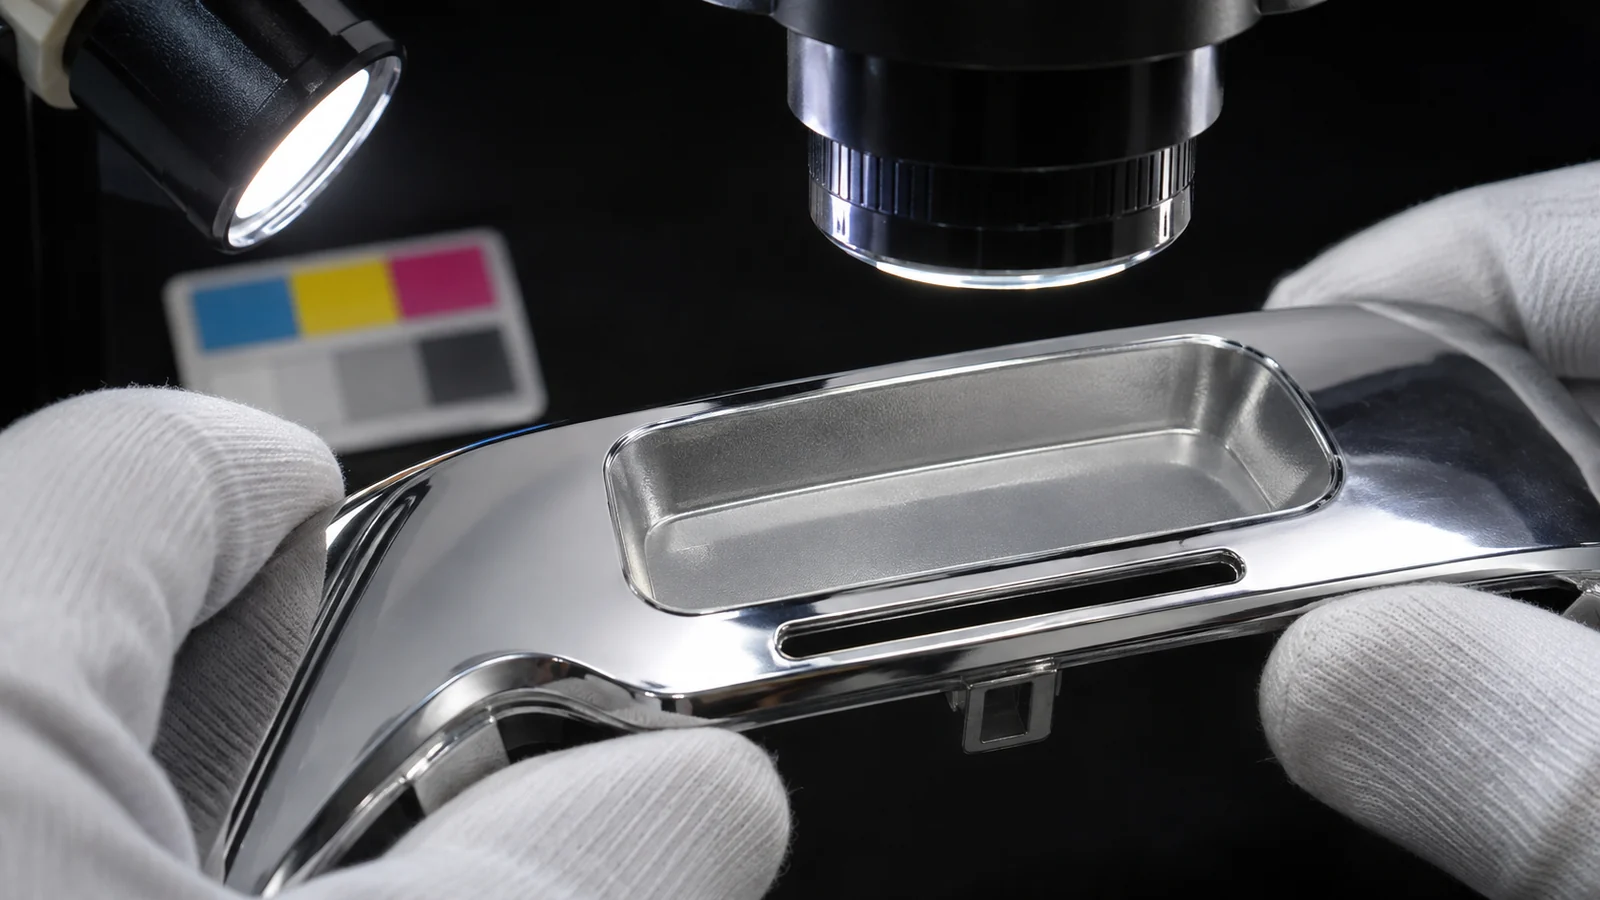
Et kalınlığını mümkün olduğunca tekdüze tutun ve ani kalından inceye geçişlerden kaçının. Bu sağlam bir kalıplama pratiğidir, ancak birinci sınıf kaplama yüzeyinin, çıplak plastikte daha az görülebilecek distorsiyon, çökme, akış çizgileri veya kalıntı gerilimi ortaya çıkaracağı durumlarda özellikle önemlidir. Mümkünse kaburgaları ve gövdeleri görünen yüzeyden uzağa yerleştirin ve keskin iç köşeler yerine yumuşak geçişler kullanın. Tam geometri, evrensel bir pratik kural değil, seçilen reçine ve kalıp konseptiyle birlikte değerlendirilmelidir.
Yolluk yerleşimi ortak bir tasarım kararıdır. Doğrudan görünen yüzey üzerindeki bir yolluk, gizlenmesi zor bir iz bırakabilir; yanlış konumdaki bir yolluk ise görünür akış desenlerini veya dengesiz sıkıştırmayı teşvik edebilir. Yolluğu, kalıpçının parçayı doldurabileceği ve sıkıştırabileceği ancak estetik bölgeleri koruyabileceği bir yere koyun, ardından beklenen akış yolunu ve varsa kaynak hatlarını kaplama alanına göre gözden geçirin.
| İncelenecek özellik | Kaplama sonrası olası sorun | Tasarım yanıtı |
|---|---|---|
| Keskin köşeler ve kenarlar | Gerilme yığılması veya geçişlerde görsel olarak tutarsız kaplama | Yarıçap kullanın ve kenar kaplamasını yüzey bitiriciyle değerlendirin |
| Derin cepler ve dar boşluklar | Sınırlı erişim, değişken birikim veya hapsolmuş proses çözeltisi | Özelliği açın veya serbest bırakmadan önce proses erişimini doğrulayın |
| Kalın kesitler ve yakındaki çıkıntılar | Yansıtıcı bir yüzeyden görünen çökme, çarpılma veya gerilme | Pratik duvar geçişlerini koruyun ve yapıyı görünür bölgelerden izole edin |
| Görünür bir yüze giriş (gate) yerleştirin | Kalıntı veya akışla ilgili görünüm değişikliği | Kabul edilebilir bir giriş bölgesi ve muayene sınırı belirleyin veya yerini değiştirin |
Kaplamadan Önce Kalıplanmış Yüzeyi Kontrol Altına Alın
Kaplama kalitesi kalıplanmış parçayla başlar. Gerilme, kirlenme, tutarsız doku veya akış kusuru taşıyan bir yüzey, ön işlem ve kaplama sırasında farklı tepki verebilir. Kalıp yüzeyi spesifikasyonunu kritik alan boyunca tutarlı tutun, gereksiz takım dokusu değişikliklerinden kaçının ve akış analizi ile parça geometrisi bir alternatife izin veriyorsa birincil görünür bölgeyi kesmemesi gereken kaynak çizgilerini veya örgü çizgilerini belirleyin.
Proses kararlılığı önemlidir çünkü eriyik sıcaklığı, dolum hızı, paketleme, soğutma veya reçine kurutmadaki değişiklikler yüzey durumunu ve kalıplanmış gerilmeyi değiştirebilir. Bitirme tedarikçisi, farklı bir proseste üretilmiş cilalı prototip numuneleri değil, temsili kalıplanmış parçaları değerlendirmelidir. Parçalar kalıplama ile kaplama arasında depolanacaksa, parmak izi, kalıp ayırıcı, toz ve aşınmadan nasıl korunacakları konusunda anlaşın.
Daha kalın bir metal tabakanın bir kalıplama kusurunu örteceğini varsaymayın. Yansıtıcı bir yüzey küçük yüzey düzensizliklerini daha belirgin hale getirebilir. Kabul edilebilir alt tabaka durumu ile kaplanmış görünümü ayrı ayrı kararlaştırın ve tedarikçinin parçaları yeniden işleyip işleyemeyeceğini veya kozmetik alanlarda yeniden işlemenin yasak olup olmadığını tanımlayın.
Kullanışlı Bir Kalifikasyon Planı Yazın
- Malzemeyi ve proses rotasını sabitleyin. Tam reçine sınıfını, renklendiriciyi veya dolguyu, kalıplama koşulu aralığını, ön işlemi ve kaplama katman yığınını kaydedin. Önerilen herhangi bir ikame, belgelenmiş bir incelemeyi tetiklemelidir.
- Kritik yüzeyleri işaretleyin. Kaplanmış bölgeleri, maskelenmiş alanları, temas noktalarını, sınırları ve görsel sınıfları doğrudan çizim veya kontrollü model üzerinde gösterin.
- Ölçülebilir kabul kriterleri seçin. Mutabık kalınan aydınlatma ve görüş koşulları altında görünümü, kaplama kapsamını, yapışma yöntemini, varsa kalınlık konumlarını ve her türlü iletkenlik veya korozyon gereksinimini tanımlayın.
- Temsili geometriyi deneyin. Amaçlanan kalıplanmış alt tabakayı kullanın ve kapsamı zorlayan özellikleri dahil edin: kenarlar, girintiler, çıkıntılar, açıklıklar ve geçişler.
- Sadece geçti/kaldı sonucunu değil, hata konumunu da inceleyin. Yapışma veya görünüm değişkenlik gösteriyorsa, kaplama kalınlığını değiştirmeden önce nedenin alt tabaka kalitesi, kalıplama gerilmesi, kirlenme, geometri, ön işlem veya kaplama düzeneği olup olmadığını izleyin.
Teknik resim, görünüm beklentisini işlevsel gereksinimden ayırt etmelidir. Parlak bir yüzey görsel olarak kabul edilebilir olabilir ancak iletkenlik veya dayanıklılık ihtiyacını karşılayamayabilir; işlevsel bir kaplama ise şartnamesini karşılarken kozmetik değişkenlik gösterebilir. Ekibin hangisinin en önemli olduğunu çıkarsamak zorunda kalmaması için gerekli sonucu, yöntemi ve muayene bölgesini adlandırın.
Sıkça Sorulan Sorular
Hangi plastiğin elektrokaplaması en kolaydır?
Evrensel bir yanıt yoktur çünkü uygunluk, tam kaliteye ve kaplama kimyasına bağlıdır. Seçilen yüzey bitirme tedarikçisinin gerekli sistem için onayladığı bir kalite kullanın ve geniş reçine ailesi etiketine güvenmek yerine amaçlanan renk, dolgu maddesi ve kalıplama prosesiyle doğrulayın.
Yolluk kaplanmış yüzeyden uzak tutulmalı mı?
Mümkün olduğunda yolluk izini en kritik görünüm bölgesinin dışında tutun. Nihai konum yine de kalıp dolumunu, sıkıştırmayı ve parça kalitesini desteklemelidir. Takım yerleşimi kesinleştirilmeden önce yolluk izini, beklenen akış desenini ve kaplama sınırını birlikte inceleyin.
Kaplama, çökme izlerini veya akış çizgilerini gizleyebilir mi?
Tasarımı bu varsayıma dayandırmayın. Yansıtıcı veya metalik yüzeyler alt tabaka düzensizliklerini daha görünür hale getirebilir. Mümkün olduğunda kalıplama veya geometri kaynaklı nedeni düzeltin, ardından kaplanmış parçayı üretim amaçlı kalıplanmış numuneler ve tanımlanmış görünüm kriterleri kullanarak onaylayın.