
Краткий ответ: Пластиковую деталь можно надёжно гальванизировать только в том случае, если марка подложки, формованная поверхность и геометрия детали совместимы с выбранной системой гальванизации. Отдавайте предпочтение гладким, доступным поверхностям, плавным переходам, равномерной толщине стенок и контролируемым внутренним напряжениям при формовании; затем проверяйте внешний вид и адгезию на формованных деталях, соответствующих серийному производству. Гальванизация — это не косметический слой, способный скрыть нестабильную подложку.
Эти рекомендации по проектированию пластиковых деталей для гальванизации сосредоточены на том, что разработчик продукта может контролировать до выпуска оснастки. Поставщик гальванического покрытия может определить свою химию и технологическое окно, но разработчик детали по-прежнему определяет, доступна ли поверхность, создаёт ли геометрия локальные напряжения и описывает ли чертёж то, что должно пройти контроль.
О самом маршруте отделки см. нашу услугу гальванизации пластика и связанные с ней варианты отделки поверхности. Техническая заметка Entec Polymers о литье термопластов под давлением для гальванизации является полезным справочным материалом о взаимодействии проектирования, литья и адгезии покрытия.
В этой статье:
- Начните с отделки и подложки
- Проектируйте геометрию для равномерного покрытия
- Контролируйте формованную поверхность перед гальванизацией
- Составьте полезный план квалификации
- Часто задаваемые вопросы
Начните с отделки и подложки
Прежде чем выбирать смолу, определите функцию гальванизированной поверхности. Это декоративная блестящая отделка, проводящий слой, износостойкая поверхность или их комбинация? Определите зоны, требующие гальванизации, стандарт внешнего вида, ожидаемое обращение и воздействие, а также должен ли слой соответствовать электрическим или механическим требованиям. Разные цели могут требовать разных систем слоёв, марок подложки и испытаний для валидации.
Не каждая смола для литья под давлением подходит для любого процесса гальванизации. Многие системы гальванизации пластмасс полагаются на подложку и маршрут предварительной обработки, разработанные именно для этой цели; химический состав смолы, состав наполнителей, пигмент, содержание вторичного сырья и состояние поверхности — всё это может иметь значение. Не указывайте обобщённое семейство смол и не предполагайте, что каждая марка в этом семействе будет гальванизироваться одинаково. Подтвердите точную коммерческую марку и последовательность гальванизации у обоих поставщиков — материала и финишной обработки — прежде чем фиксировать конструкцию.
Также определите границы между гальванизированными и не гальванизированными участками. Линии маскирования, точки контакта, кромки и скрытые поверхности должны быть показаны на чертеже или в контролируемой модели. Если декоративной является только одна сторона, проверьте, как деталь будет закреплена на подвеске и обработана без повреждения лицевой поверхности. Если требуется электропроводность, укажите, где она измеряется и какие электрические характеристики необходимы; один лишь металлический внешний вид не обеспечивает электрическую функцию.
Проектируйте геометрию для равномерного покрытия
Гальванизация наносит материал в ходе мокрого процесса, и локальное распределение тока и доступ раствора могут варьироваться в зависимости от формы. Глубокие углубления, узкие зазоры, острые углы и резкие выступы могут быть сложными для равномерной гальванизации или стабильного контроля. Где позволяет конструкция, используйте щедрые радиусы, плавные переходы и доступные поверхности. Избегайте узких пазов или скрытых карманов в критических гальванизируемых зонах, если поставщик финишной обработки не подтвердит работоспособный метод.
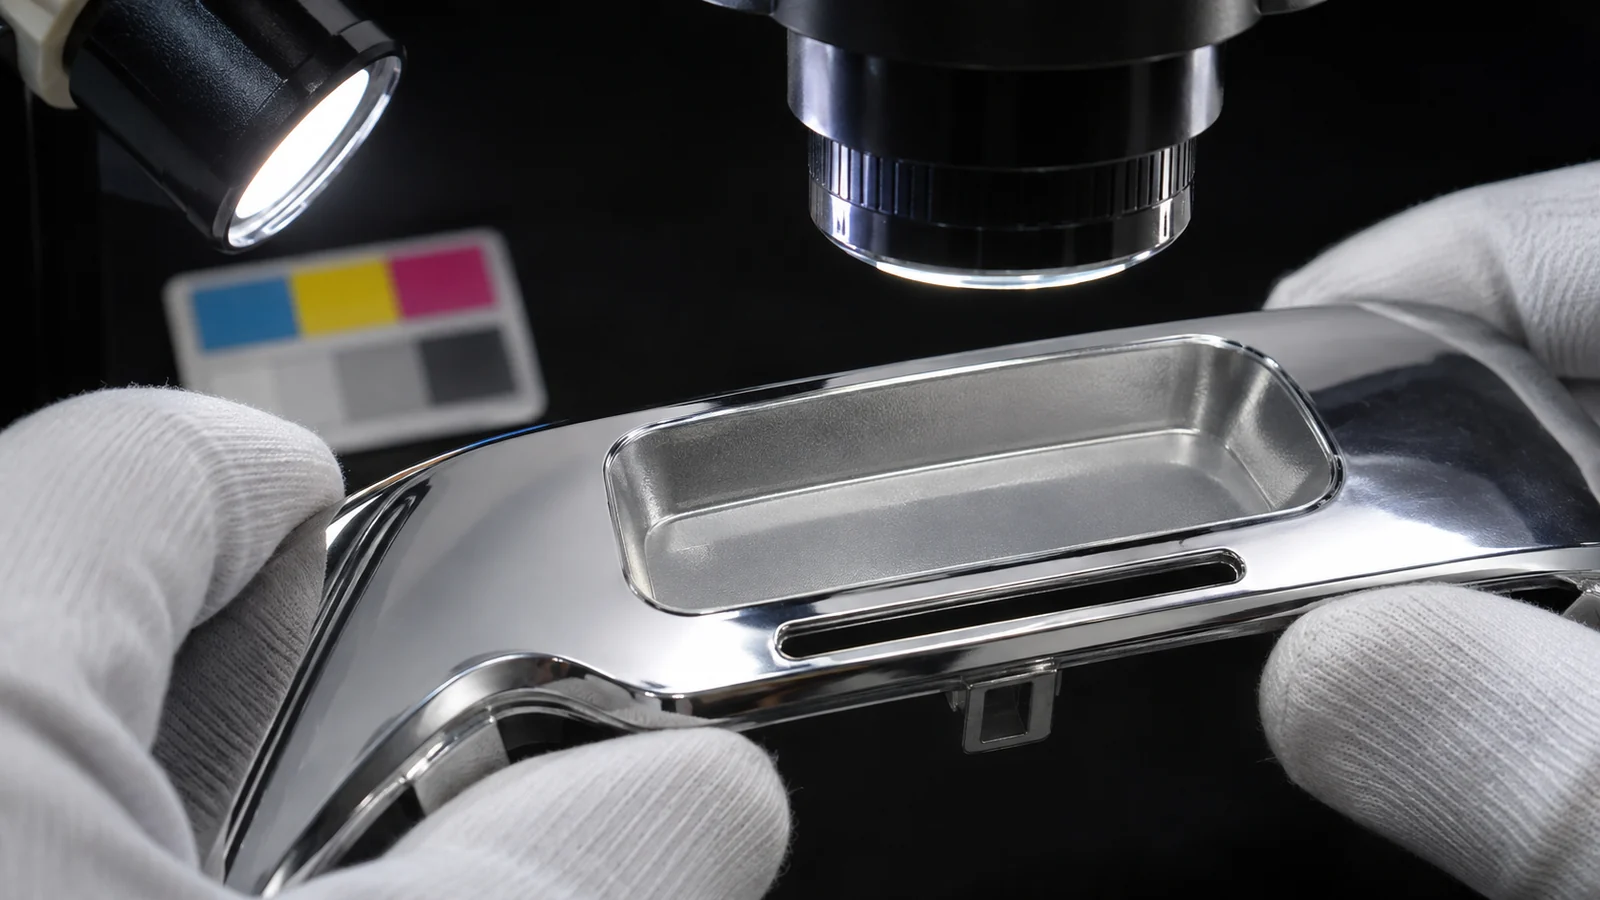
Поддерживайте толщину стенки по возможности равномерной и избегайте резких переходов от толстого к тонкому. Это разумная практика литья, но она особенно важна, когда премиальная гальванизированная поверхность выявит коробление, утяжины, линии течения или остаточные напряжения, которые могут быть менее заметны на необработанном пластике. Размещайте рёбра и бобышки вдали от лицевой поверхности, где это возможно, и используйте плавные переходы вместо острых внутренних углов. Точную геометрию следует оценивать с выбранной смолой и концепцией пресс-формы, а не по универсальному эмпирическому правилу.
Расположение впуска — это совместное конструкторское решение. Впуск непосредственно на лицевой поверхности может оставить след, который трудно скрыть, тогда как впуск в неправильном месте может способствовать видимым картинам течения или неравномерному уплотнению. Разместите впуск там, где литейщик сможет заполнить и уплотнить деталь, защищая декоративные зоны, затем проверьте ожидаемую траекторию течения и любые линии спая относительно гальванизируемой области.
| Элемент для проверки | Потенциальная проблема после гальванизации | Конструкторское решение |
|---|---|---|
| Острые углы и кромки | Концентрация напряжений или визуально неравномерное покрытие на переходах | Используйте радиусы и оцените покрытие кромок совместно с исполнителем финишной обработки |
| Глубокие карманы и узкие зазоры | Ограниченный доступ, переменное осаждение или задержка технологического раствора | Откройте элемент или подтвердите доступ процесса перед выпуском |
| Толстые стенки и близлежащие бобышки | Утяжины, коробление или напряжения, проявляющиеся через отражающее покрытие | Поддерживайте практичные переходы стенок и отделяйте конструкцию от видимых зон |
| Впуск на видимой поверхности | Следы течения или вариации внешнего вида, связанные с потоком | Переместите или определите допустимую зону впуска и границу контроля |
Контролируйте формуемую поверхность перед нанесением покрытия
Качество покрытия начинается с формованной детали. Поверхность, несущая напряжения, загрязнения, неоднородную текстуру или дефект течения, может повести себя иначе при предварительной обработке и нанесении покрытия. Обеспечьте единообразие спецификации поверхности формы по всей критической зоне, избегайте ненужных изменений текстуры инструмента и определите линии спая или линии соединения, которые не должны пересекать основную видимую зону, если анализ потока и геометрия детали допускают альтернативу.
Стабильность процесса важна, поскольку изменения температуры расплава, скорости заполнения, выдержки под давлением, охлаждения или сушки смолы могут изменить состояние поверхности и внутренние напряжения. Поставщик отделки должен оценивать репрезентативные формованные изделия, а не только полированные образцы прототипов, изготовленные другим процессом. Если детали хранятся между формованием и нанесением покрытия, согласуйте, как они защищаются от отпечатков пальцев, разделительных агентов, пыли и истирания.
Не предполагайте, что более толстый слой металла скроет дефект формования. Отражающее покрытие может сделать мелкие неровности поверхности более заметными. Согласуйте допустимое состояние подложки и внешний вид покрытия отдельно и определите, может ли поставщик переделывать детали или переделка запрещена на косметических зонах.
Составьте полезный план квалификации
- Зафиксируйте материал и технологический маршрут. Запишите точную марку смолы, краситель или наполнитель, диапазон условий формования, предварительную обработку и слоистую структуру покрытия. Любая предлагаемая замена должна инициировать документированный анализ.
- Обозначьте критические поверхности. Укажите зоны покрытия, маскируемые области, точки контакта, границы и визуальные классы непосредственно на чертеже или контролируемой модели.
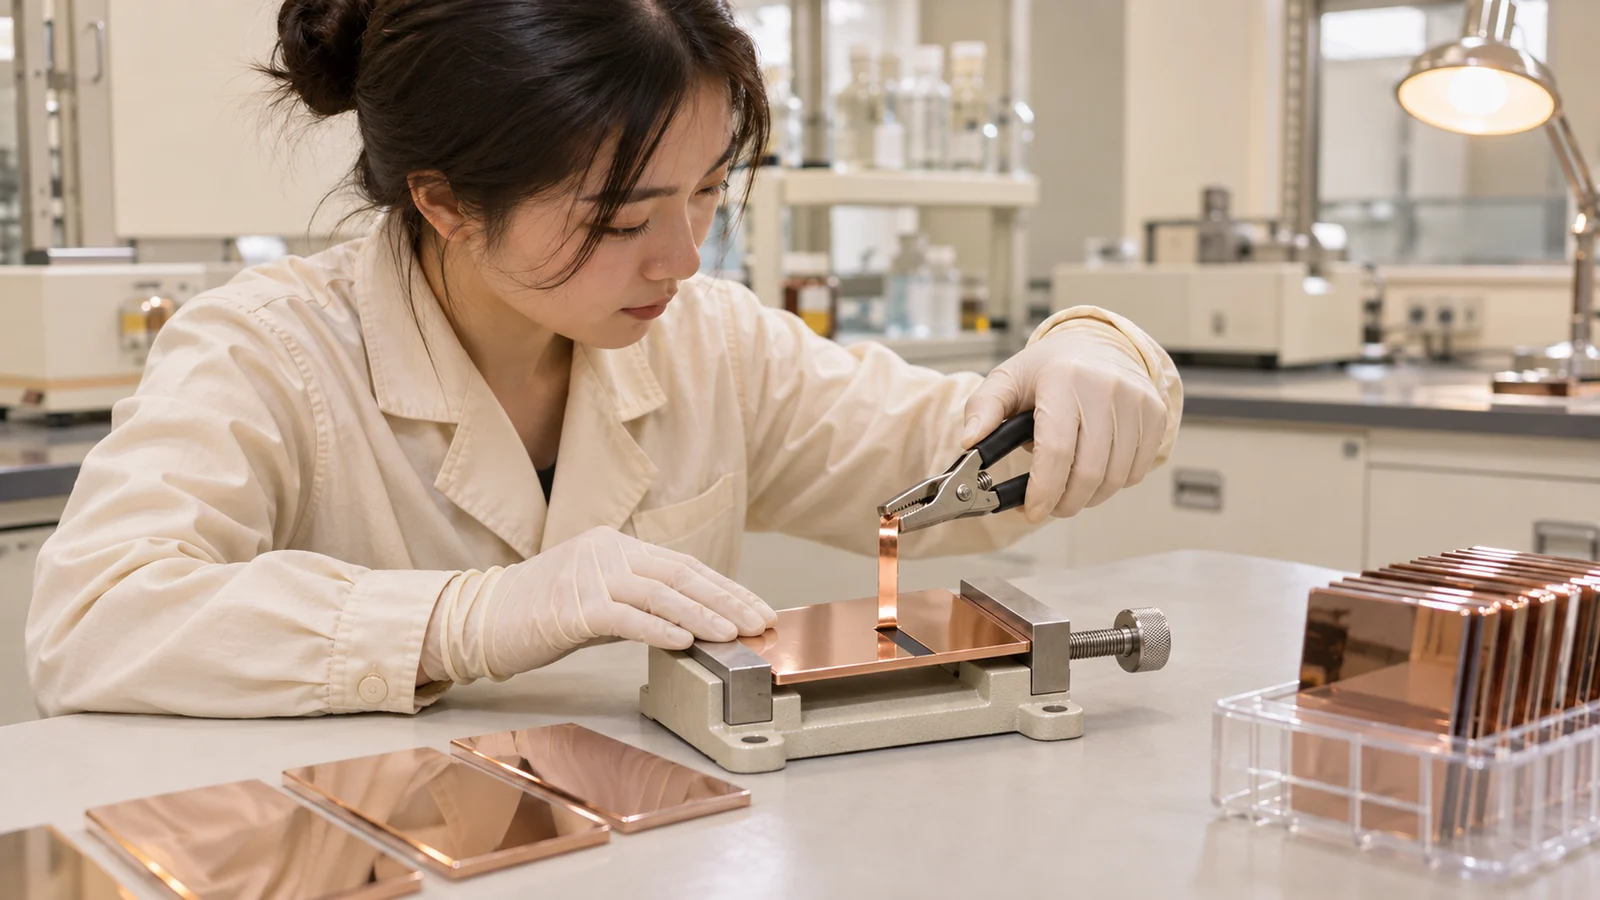
- Выберите измеримые критерии приемки. Определите внешний вид при согласованных условиях освещения и наблюдения, зоны покрытия, метод оценки адгезии, места измерения толщины, если применимо, а также любые требования к электропроводности или коррозионной стойкости.
- Пробная отработка на репрезентативной геометрии. Используйте предусмотренную литьевую подложку и включите элементы, которые усложняют покрытие: кромки, углубления, бобышки, отверстия и переходы.
- Анализируйте место отказа, а не только результат «годен/не годен». Если адгезия или внешний вид нестабильны, выясните, вызвано ли это маркой подложки, литьевыми напряжениями, загрязнением, геометрией, предварительной обработкой или настройкой гальванической линии, прежде чем менять толщину покрытия.
На чертеже следует различать ожидание по внешнему виду и функциональное требование. Блестящее покрытие может быть визуально приемлемым, но не отвечать требованию к электропроводности или долговечности; функциональное покрытие может соответствовать своей спецификации, демонстрируя косметические отклонения. Укажите требуемый результат, метод и зону контроля, чтобы команде не приходилось догадываться, что важнее всего.
Часто задаваемые вопросы
Какой пластик проще всего гальванизировать?
Универсального ответа нет, поскольку пригодность зависит от конкретной марки и химии гальванического процесса. Используйте марку, которую выбранный поставщик отделки аттестовал для требуемой системы, и валидируйте её с учётом предполагаемого цвета, наполнителя и процесса литья, а не полагаясь на общее обозначение семейства смол.
Следует ли располагать впуск вне гальванируемой поверхности?
По возможности располагайте след от впуска вне наиболее критичной зоны видимого вида. Окончательное положение всё равно должно обеспечивать заполнение формы, подпитку и качество детали. Рассматривайте след от впуска, ожидаемую картину течения и границу гальванического покрытия совместно до окончательного утверждения компоновки пресс-формы.
Может ли гальваническое покрытие скрыть утяжины или линии спая?
Не проектируйте, исходя из такого предположения. Отражающие или металлические покрытия могут делать неровности подложки более заметными. По возможности устраните причину в литье или геометрии, а затем аттестуйте гальванизированную деталь на образцах, отлитых в условиях, соответствующих серийному производству, с использованием заданных критериев внешнего вида.