
短い答え: プラスチック部品を信頼性高く電気めっきできるのは、基材グレード、成形表面、および部品形状が選択しためっきシステムと適合する場合に限られます。平滑でアクセス可能な表面、緩やかな移行、均一な肉厚、制御された成形残留応力を優先し、量産想定の成形部品で外観と密着性を検証してください。めっきは不安定な基材を隠せる化粧層ではありません。.
これらのプラスチック電気めっき設計ガイドラインは、製品設計者が金型リリース前に制御できる事項に焦点を当てています。めっきサプライヤーは自社の薬液とプロセスウィンドウを定義できますが、表面に到達可能かどうか、形状が局所応力を生むかどうか、図面が検査合格要件を記述しているかどうかは、依然として部品設計者が決定します。.
仕上げ工程自体については、当社の プラスチック電気めっきサービス および関連する 表面仕上げオプション. をご覧ください。Entec Polymers の技術ノート「 電気めっき用熱可塑性樹脂の射出成形 」は、設計、成形、めっき密着性の相互作用に関する有用な参考資料です。.
この記事では:
仕上げと基材から始める
樹脂を選ぶ前に、めっき表面の機能を定義します。装飾的な光沢仕上げか、導電層か、耐摩耗表面か、それとも組み合わせか。めっきが必要な領域、外観基準、想定される取り扱いと曝露、およびコーティングが電気的または機械的要件を満たす必要があるかどうかを特定します。目的が異なれば、異なる層システム、基材グレード、検証試験が必要になる場合があります。.
すべての射出成形用樹脂がすべてのめっき処理に適しているわけではありません。多くのプラスチックめっきシステムは、その目的のために開発された基材と前処理経路に依存しており、樹脂の化学的性質、充填材パッケージ、顔料、再生材含有量、表面状態がすべて影響する可能性があります。汎用的な樹脂ファミリーを指定して、そのファミリー内のすべてのグレードが同じようにめっきできると仮定しないでください。設計を確定する前に、材料サプライヤーと仕上げサプライヤーの両方と、正確な商業グレードおよびめっきシーケンスを確認してください。.
また、めっき領域と非めっき領域の間のインターフェースを定義してください。マスキングライン、接触点、エッジ、隠れた表面は、図面または管理されたモデルに示す必要があります。化粧面が片面のみの場合は、部品がどのようにラックに載せられ、見える表面を損傷せずに取り扱われるかを確認してください。導電性が必要な場合は、どこで測定するか、どのような電気的性能が必要かを明記してください。金属的な外観だけでは電気的機能は確立されません。.
均一な被覆のための設計形状
電気めっきはウェットプロセスで材料を付加するため、局所的な電流分布と溶液のアクセスは形状によって変化する可能性があります。深い凹部、狭い隙間、鋭い角、急激な突起は、均一にめっきしたり一貫して検査したりするのが難しい場合があります。設計が許す限り、十分な半径、開いた移行部、アクセス可能な表面を使用してください。仕上げサプライヤーが実行可能な方法を確認しない限り、重要なめっき領域に狭いスロットや隠れたポケットを避けてください。.
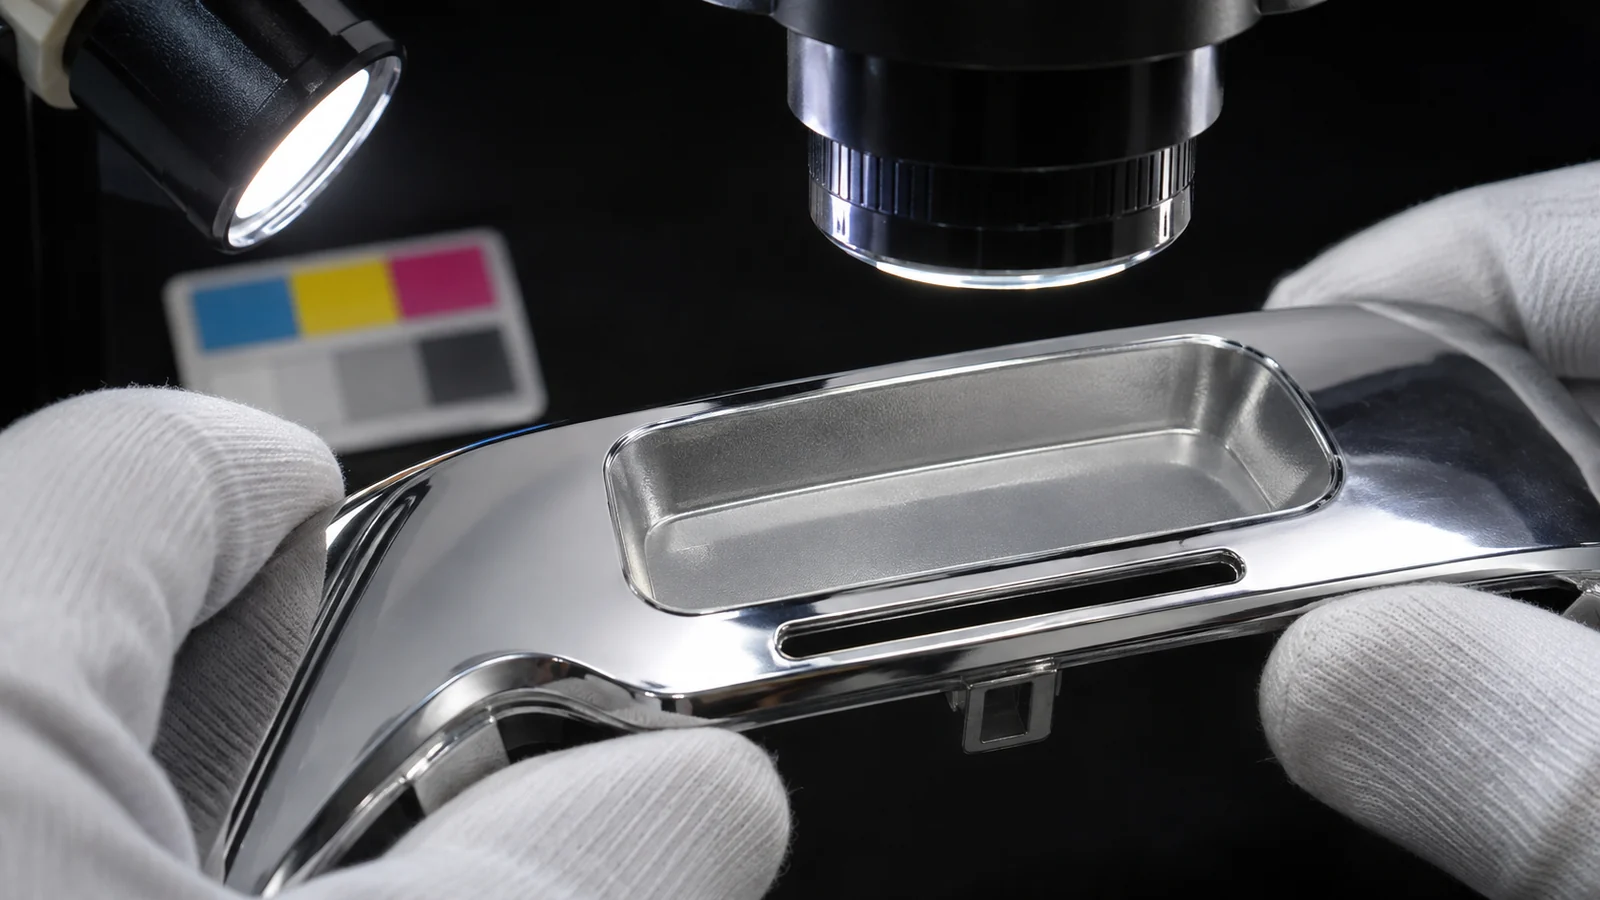
肉厚は実用的な範囲で均一に保ち、急激な厚肉から薄肉への移行を避けてください。これは健全な成形慣行ですが、高級なめっき表面が、裸のプラスチックではあまり目立たない可能性のある歪み、ひけ、フローマーク、残留応力を露呈する場合には特に重要です。可能な限りリブやボスを見える表面から離して配置し、鋭い内部コーナーではなく滑らかな移行部を使用してください。正確な形状は、万能な経験則ではなく、選択した樹脂と金型コンセプトとともに評価する必要があります。.
ゲート位置は共同の設計判断です。見える表面に直接ゲートを置くと、隠すのが難しい痕跡が残る可能性があり、誤った位置のゲートは目に見えるフローパターンや不均一な充填を助長する可能性があります。成形者が化粧領域を保護しながら部品を充填・保圧できる場所にゲートを配置し、その後、予想されるフロー経路とウェルドラインをめっき領域と照らし合わせて確認してください。.
| 確認すべき特徴 | めっき後の潜在的な懸念 | 設計上の対応 |
|---|---|---|
| 鋭い角とエッジ | 応力集中、または移行部での視覚的に不均一なコーティング | 半径を使用し、仕上げ業者とエッジ被覆を評価する |
| 深いポケットと狭い隙間 | アクセスの制限、不均一な析出、またはプロセス溶液の滞留 | リリース前に特徴を開放するか、プロセスアクセスを確認する |
| 厚肉部と近接するボス | 反射仕上げに現れるヒケ、反り、応力 | 実用的な肉厚遷移を維持し、構造部を外観ゾーンから分離する |
| 見える面にゲートを配置する | 痕跡または流動に起因する外観のばらつき | 許容可能なゲートゾーンと検査境界を再配置または定義する |
めっき前に成形表面を管理する
めっき品質は成形部品から始まる。応力、汚染、不均一なテクスチャ、流動欠陥を抱えた表面は、前処理およびめっき時に異なる反応を示す可能性がある。重要領域全体で金型表面仕様を一貫させ、不要な金型テクスチャ変更を避け、流動解析と部品形状が代替案を許容する場合には主要外観ゾーンを横切ってはならないウェルドラインやニットラインを特定する。.
溶融温度、充填速度、保圧、冷却、樹脂乾燥の変化が表面状態や成形残留応力を変え得るため、プロセス安定性は重要である。仕上げサプライヤーは、異なるプロセスで作られた研磨試作品だけでなく、代表的な成形品を評価すべきである。成形とめっきの間に部品を保管する場合は、指紋、離型剤、粉塵、摩耗からの保護方法について合意する。.
厚い金属層が成形欠陥を覆うと仮定してはならない。反射仕上げは小さな表面の不規則性をより目立たせることがある。許容可能な基材状態とめっき外観を別々に合意し、サプライヤーが部品を再加工できるか、外観領域では再加工を禁止するかを定義する。.
有用な適格性確認計画を作成する
- 材料とプロセス経路を固定する。. 正確な樹脂グレード、着色剤または充填材、成形条件範囲、前処理、めっき積層を記録する。代替案が提案された場合は、文書化されたレビューを必ず実施する。.
- 重要表面をマーキングする。. めっきゾーン、マスキング領域、接触点、境界、外観グレードを図面または管理モデル上に直接示す。.
- 測定可能な合格判定基準を選択してください。. 合意された照明および視認条件下での外観、コーティングの被覆範囲、密着性の試験方法、該当する場合は膜厚の測定点、ならびに導電性や耐食性の要件を定義してください。.
- 代表的な形状で試作を行ってください。. 意図する成形基材を使用し、被覆を困難にする部位(エッジ、凹部、ボス、開口部、形状の遷移部)を含めてください。.
- 合否だけでなく、不良の発生箇所を確認してください。. 密着性や外観にばらつきがある場合は、コーティング膜厚を変更する前に、原因が基材グレード、成形時の残留応力、汚染、形状、前処理、めっき設備のいずれにあるかを追跡してください。.
図面では、外観上の期待値と機能上の要件を区別する必要があります。光沢仕上げは視覚的には許容できても、導電性や耐久性の要件を満たさない場合があります。また、機能性コーティングは仕様を満たしつつ、外観上のばらつきが生じることがあります。チームがどちらがより重要かを推測せずに済むよう、求められる結果、方法、検査領域を明記してください。.
よくある質問
電解めっきが最も容易なプラスチックはどれですか?
適合性は具体的なグレードとめっき薬液に依存するため、普遍的な答えはありません。選択した仕上げサプライヤーが要求システムに対して認定済みのグレードを使用し、樹脂ファミリーの大まかな分類に頼らず、意図する色、フィラー、成形プロセスを用いて検証してください。.
ゲートはめっき面から外すべきですか?
可能であれば、ゲート痕を最も重要な外観領域の外に配置してください。ただし、最終的な位置は金型の充填、保圧、部品品質を支えるものでなければなりません。金型レイアウトを確定する前に、ゲート痕、予想される流動パターン、めっき境界を併せて確認してください。.
めっきはヒケやフローマークを隠せますか?
その前提で設計しないでください。反射性または金属調の仕上げは、基材の不規則性をより目立たせることがあります。可能な場合は成形または形状に起因する原因を修正し、その上で量産想定の成形サンプルと定義された外観基準を用いてめっき部品を認定してください。.