
Kurze Antwort: Die Haftung von UV-Beschichtungen auf spritzgegossenem Kunststoff versagt in der Regel dann, wenn die Beschichtungschemie, die Substratoberfläche und der Vorbereitungsprozess als System nicht kompatibel sind. Beginnen Sie mit der genauen Harztype und der formgepressten Oberfläche, kontrollieren Sie Verunreinigungen und Trennmittelrückstände, wählen Sie etwaige Primer oder Vorbehandlungen gemeinsam mit dem Beschichtungslieferanten aus und validieren Sie die Haftung, nachdem die Beschichtung vollständig ausgehärtet und konditioniert ist.
Hierbei bedeutet Haftung von UV-Beschichtungen auf spritzgegossenen Teilen die Haftung einer mit ultraviolettem Licht ausgehärteten Beschichtung auf einem formgepressten Kunststoffteil. UV-Härtung und UV-Witterungsbeständigkeit sind unterschiedliche Eigenschaften: Eine Beschichtung kann unter UV-Licht aushärten, ohne die vom Produkt benötigte Außenbeständigkeit zu bieten. Legen Sie beide Eigenschaften getrennt fest.
Für den verfügbaren Oberflächenbearbeitungsumfang siehe unseren UV-Beschichtungsservice und den breiteren Optionen zur Kunststoff-Oberflächenveredelung. Als ein produktspezifisches Beispiel beschreibt, SDC Technologies primerfreie Haftungsprodukte für PMMA- und PC-Substrate; dies belegt keine Leistung für andere Beschichtungsformulierungen, Typen oder Formgebungsbedingungen.
In diesem Artikel:
- Aushärtung von Haftung trennen
- Die formgepresste Oberfläche ist Teil des Beschichtungssystems
- Versagensmuster lesen, bevor die Chemie geändert wird
- Eine repräsentative Haftungsprüfung aufbauen
- Häufig gestellte Fragen
Aushärtung von Haftung trennen
Eine Beschichtung kann trocken aussehen und hart wirken, während sie dennoch schlecht am Substrat haftet. UV-Härtung beschreibt, wie die Beschichtung polymerisiert; Haftung beschreibt, wie gut sie unter der festgelegten Belastung und Umgebung am Kunststoff haften bleibt. Eine klebfreie Oberfläche ist kein Beweis für eine akzeptable Verbundfestigkeit, und ein erfolgreiches Haftungsergebnis unmittelbar nach der Aushärtung lässt möglicherweise keine Rückschlüsse auf die Leistung nach Hitze, Feuchtigkeit, Reinigungschemikalien oder Handhabung zu.
Vor der Produktion muss der Zweck der Beschichtung geklärt werden: Kratzfestigkeit, Glanz, Farbe, chemische Barriere, UV-Schutz oder eine definierte Kombination. Legen Sie dann fest, wo die Beschichtung aufgetragen wird und welche Bauteilbereiche unbeschichtet bleiben müssen. Die erforderliche Schichtdicke, Härtungsdosis, Geometriezugänglichkeit und Prüfmethode können je nach Produkt und Beschichtungschemie variieren. Beschaffen Sie daher die technischen Daten und das Prozessfenster beim Beschichtungslieferanten, statt anzunehmen, dass eine Einstellung für jedes Teil passt.
Die Substratidentität erfordert gleiche Präzision. Geben Sie die handelsübliche Harztype, Farbmittel, Füllstoff oder Verstärkung, den Status des Recyclinganteils falls zutreffend sowie jede Trennmittel- oder Reinigungspraxis an. Eine allgemeine Bezeichnung wie “PC” oder “ABS” kann Formulierungsunterschiede verbergen, die Benetzung oder Bindungsbildung beeinflussen. Wenn sich Harz, Pigment, Lieferant oder Formbedingung ändern, ist die Haftung als Requalifizierungsfrage zu behandeln.
Die formgeformte Oberfläche ist Teil des Beschichtungssystems
Oberflächenverunreinigungen sind eine häufige Ursache für inkonsistente Ergebnisse. Silikonhaltige Trennmittel, Handhabungsöle, Staub, Verpackungsrückstände und Spuren von Reinigungsmitteln können lokale Bereiche erzeugen, in denen die Beschichtung den Kunststoff nicht wie erwartet benetzt. Ein Reinigungsschritt ist nur nützlich, wenn er mit dem Harz kompatibel und ausreichend kontrolliert ist, um eine reproduzierbare Oberfläche zu hinterlassen. Bestätigen Sie, ob der Prozess Trennmittel überhaupt zulässt; nehmen Sie nicht an, dass die nachgelagerte Reinigung jeden Rückstand entfernt.
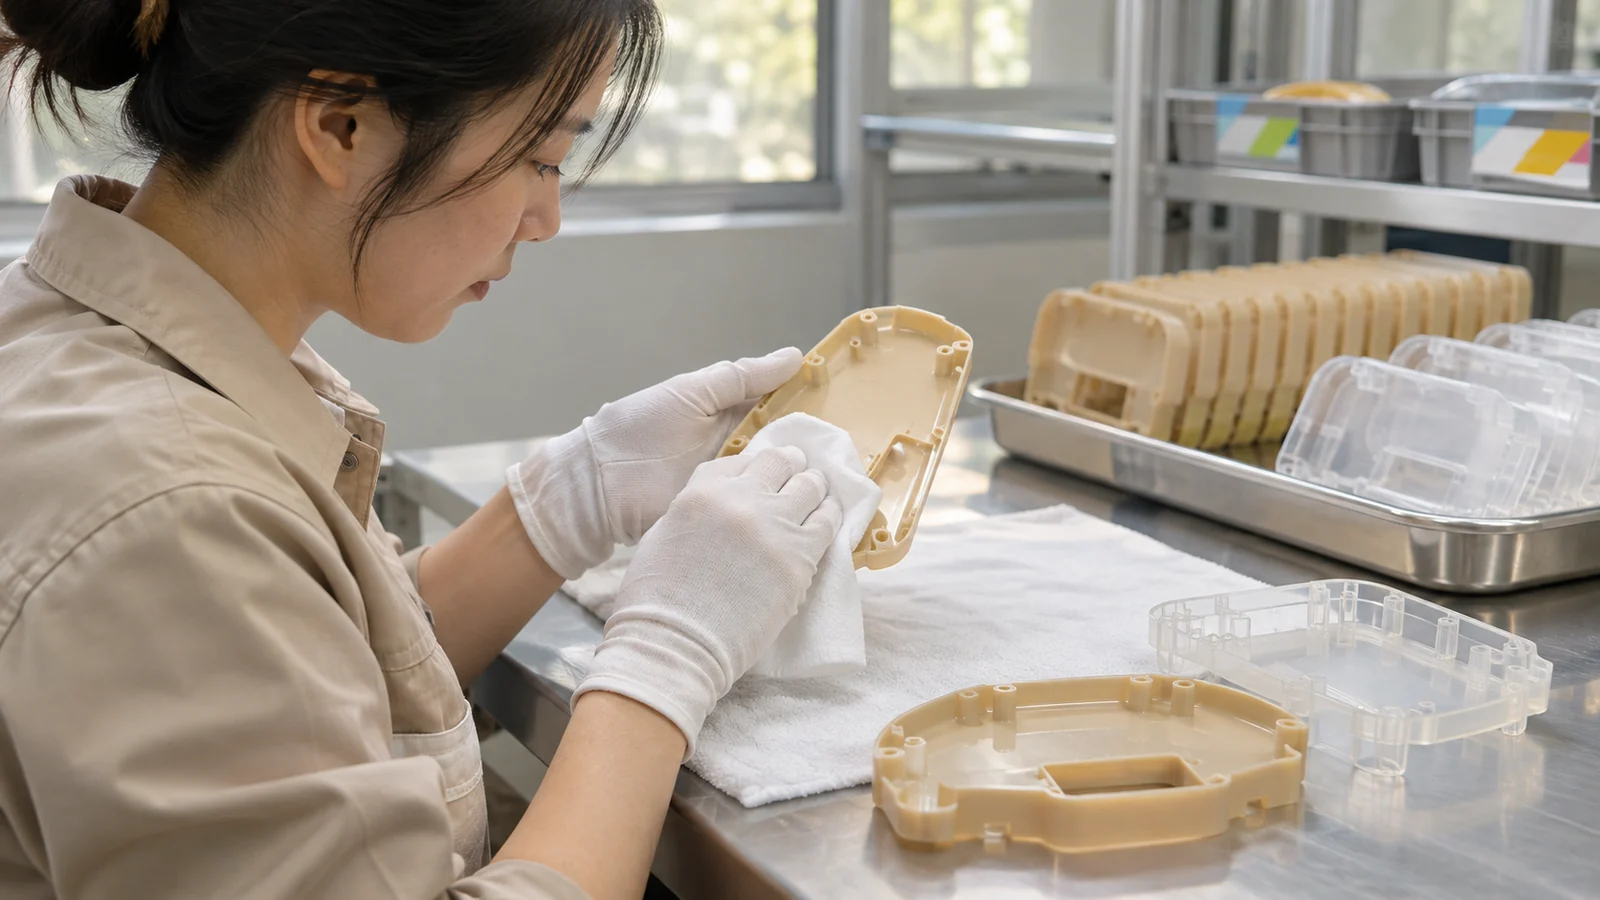
Auch die formgeformte Textur und der Oberflächenzustand sind wichtig. Eine texturierte Kavität kann die effektive Fläche vergrößern, verbessert die Haftung aber nicht automatisch. Fließlinien, Bindenahtstellen, Gasmarkierungen, Einfallstellen, polierte Bereiche oder variabler Glanz können lokale Unterschiede im Beschichtungserscheinungsbild oder Bindungsverhalten erzeugen. Halten Sie die vorgesehene Beschichtungszone in der Textur konsistent und vermeiden Sie nach Möglichkeit abrupte Übergänge durch kritische dekorative Oberflächen.
Die Geometrie bestimmt, ob die Beschichtung gleichmäßig aufgetragen und gehärtet werden kann. Tiefe Aussparungen, enge Schlitze, scharfe Innencken und beschattete Flächen können einen anderen Sprühfilm oder eine andere UV-Belastung erhalten als eine breite offene Platte. Prüfen Sie das komplette Teil in der geplanten Beschichtungsorientierung. Wenn der Zugang begrenzt ist, entscheiden Sie, ob das Design geöffnet werden sollte, der Beschichtungsprozess eine andere Orientierung verwenden sollte oder die Anforderung auf zugängliche Oberflächen beschränkt werden sollte.
Fehlermuster lesen, bevor die Chemie geändert wird
| Beobachtetes Muster | Was zuerst zu untersuchen ist | Nützlicher Vergleich |
|---|---|---|
| Abblättern über den größten Teil des Bauteils | Substrat/Beschichtungs-Kompatibilität, Oberflächenvorbereitung und Härtungsbedingungen | Freigegebene Harztype versus vorgeschlagene Type |
| Kleine isolierte Krater oder blanke Stellen | Verunreinigung, Handhabung, Trennmittelrückstände oder Verschleppung von Reinigungsmitteln | Saubere kontrollierte Probe versus produktionsbehandelte Probe |
| Fehler konzentriert sich in Vertiefungen | Sprühzugänglichkeit, Schichtaufbau und UV-Exposition durch die Geometrie | Offene Fläche versus beschattetes Merkmal unter derselben Einstellung |
| Haftung verschlechtert sich nach Konditionierung | Feuchtigkeit, Hitze, Chemikalienexposition und Grenzflächenbeständigkeit | Anfangsergebnis versus dem spezifizierten konditionierten Zustand |
Diese Muster sind diagnostische Hinweise, kein Beweis für eine einzelne Ursache. Ändern Sie nach Möglichkeit jeweils nur einen kontrollierten Faktor und bewahren Sie die Rückverfolgbarkeit der Proben. Wenn mehrere Variablen gleichzeitig geändert werden – Harz, Reiniger, Primer und Härtungseinrichtung –, liefert ein Bestehen oder Durchfallen wenig Information darüber, was das Problem tatsächlich gelöst hat.
Einen repräsentativen Haftungsversuch aufbauen
- Verwenden Sie formgepresste Teile mit Produktionsabsicht. Beziehen Sie die tatsächliche Harzsorte, Farbe, Textur, Angusslage und den Formgebungsprozess ein. Flache Testplatten können bei der Chemikalienauswahl helfen, aber nicht jedes Merkmal des Fertigteils repräsentieren.
- Den Zustand vor der Beschichtung kontrollieren. Dokumentieren Sie, wie Teile gehandhabt, gelagert, gereinigt und frei von Trennmittelübertragung gehalten werden. Vereinbaren Sie die maximale Zeit zwischen Formgebung, Vorbereitung, Beschichtung und Härtung, falls der Prozess des Lieferanten dies erfordert.
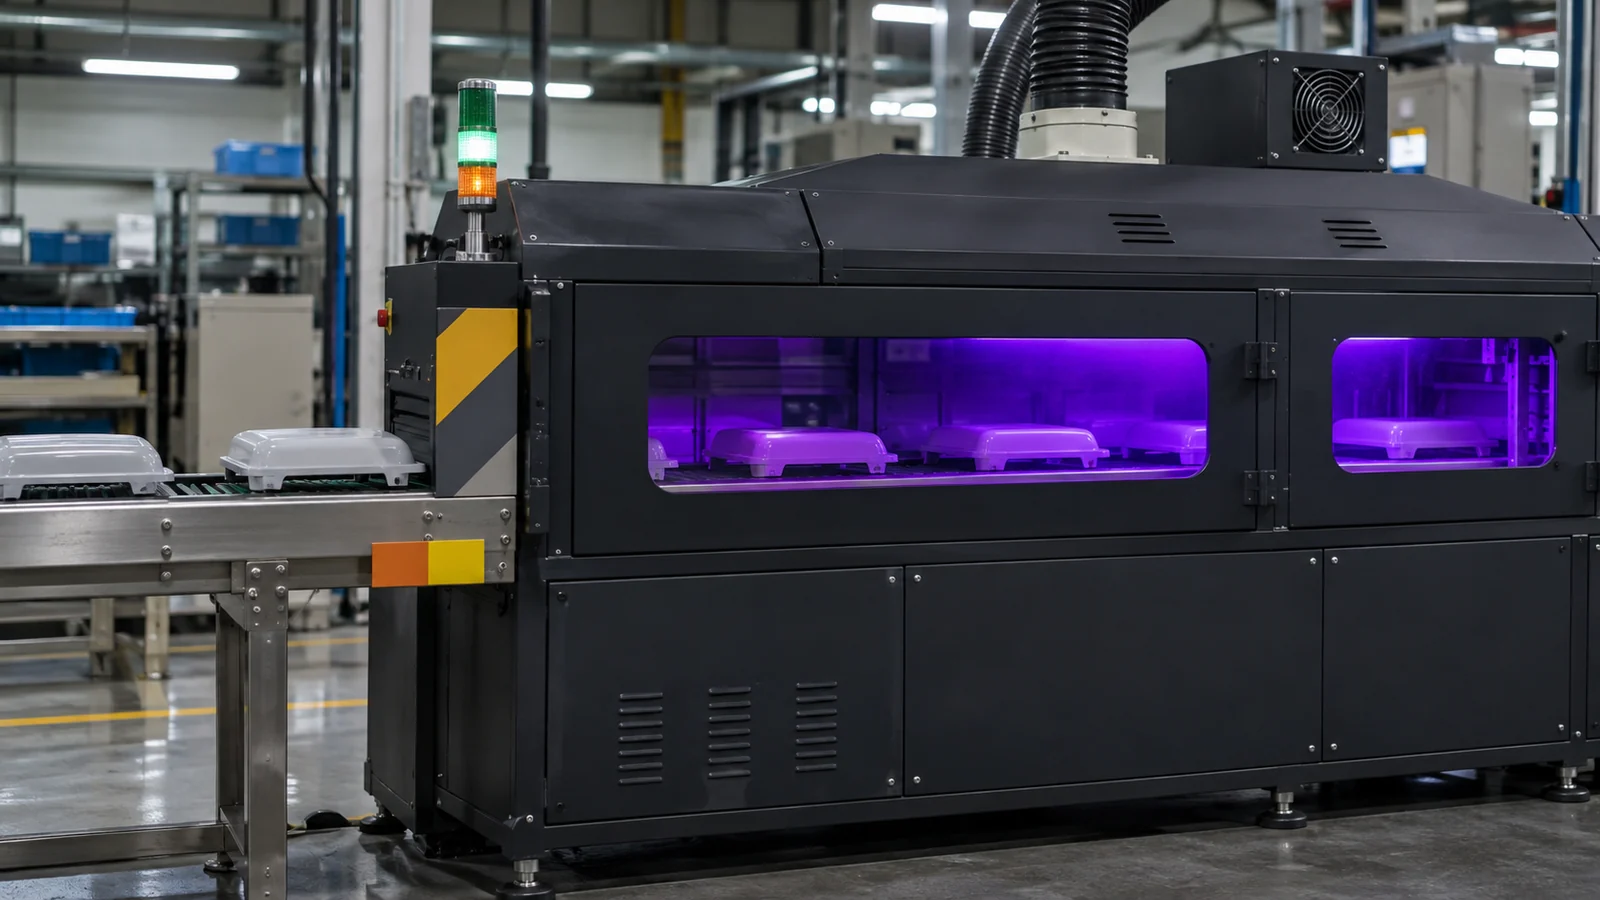
- Den Beschichtungsprozess abbilden. Identifizieren Sie Primer oder Vorbehandlung, Sprüh- oder Auftragsverfahren, Schichtaufbau, Teileorientierung und UV-Härtungsbedingungen. Fragen Sie, wie die Härtung in schwer zugänglichen Bereichen verifiziert wird.
- Den Test- und Abnahmepunkt definieren. Geben Sie das Haftungsverfahren und die Bewertung, den Testzeitpunkt, die Konditionierung und die Fehlerkriterien an. Verwenden Sie dasselbe dokumentierte Verfahren für die Freigabe und nachfolgende Produktionsprüfungen.
- Nach relevanter Exposition erneut prüfen. Wenn das Produkt Hitze, Feuchtigkeit, Reinigungsmitteln, Abrieb oder Sonnenlicht ausgesetzt ist, testen Sie das beschichtete Teil nach der Exposition, die seiner tatsächlichen Verwendung entspricht.
Berichten Sie die Ergebnisse nach Teileposition, Kavität und Materialcharge, sofern Rückverfolgbarkeit verfügbar ist. Ein einzelnes Bestehensergebnis an einem flachen, sauberen Prüfkörper belegt nicht die Prozessfähigkeit für ein spritzgegossenes Gehäuse mit tiefen Rippen, einer strukturierten Sichtfläche und mehreren Beschichtungsorientierungen.
Häufig gestellte Fragen
Bedeutet UV-gehärtet gleich UV-beständig?
Nein. UV-gehärtet beschreibt den Härtungsmechanismus der Beschichtung. Die Beständigkeit gegenüber Sonnenlicht oder anderer UV-Exposition ist eine separate Leistungsanforderung, die für die exakte Beschichtung, das Substrat und die Einsatzumgebung bestätigt werden sollte.
Behebt ein Primer immer eine schlechte Haftung?
Nein. Ein Primer kann die Verträglichkeit für ein bestimmtes Beschichtungs-Substrat-Paar verbessern, aber er kann Verunreinigungen, eine unverträgliche Harzsorte, eine unzureichende Härtung oder unzugängliche Geometrien nicht zuverlässig kompensieren. Wählen Sie ihn durch Lieferantenprüfung und Tests an repräsentativen Teilen aus.
Kann ich die Haftung an einem flachen Harz-Prüfkörper testen?
Ein Prüfkörper kann für eine frühe Vorauswahl nützlich sein, aber die endgültige Freigabe sollte die für die Produktion vorgesehene spritzgegossene Geometrie umfassen. Struktur, Fließgeschichte, Anschnittlage, Rippen, Vertiefungen und Teilehandhabung können alle dazu führen, dass sich das fertige Teil anders verhält als ein flacher Prüfkörper.