
Respuesta breve: Diseñe las piezas de plástico para la metalización al vacío en torno a la superficie recubierta acabada, no solo a la geometría moldeada sin recubrir. Defina qué caras reciben metal, cómo se recubrirán o enmascararán los bordes y las cavidades, qué aspecto debe tener el sustrato antes del recubrimiento y cómo afectan el espesor del recubrimiento y la manipulación al ajuste. Después, confirme la pila de recubrimiento completa y los criterios de aceptación con el proveedor de acabados sobre piezas representativas.
Estas consideraciones de diseño para la metalización al vacío de plásticos se aplican a los acabados metálicos decorativos y de aspecto funcional sobre plástico moldeado por inyección. La metalización al vacío es una familia de enfoques de deposición al vacío; la capa metálica exacta, el pretratamiento, la imprimación y el barniz protector superior dependen del proceso del proveedor y del requisito del producto. No trate el “acabado metálico” como una especificación completa de material o de rendimiento.
Consulte nuestro servicio de metalización al vacío y el más amplio opciones de acabado superficial para conocer el alcance del proceso correspondiente. Un proveedor de acabados como G.W.P. describe el recubrimiento al vacío para la metalización decorativa de plásticos; el proveedor elegido debe confirmar la pila real y la capacidad para su pieza.
En este artículo:
- Defina qué debe cumplir el aspecto metálico
- Dé forma a la pieza para permitir el acceso del recubrimiento
- Proteja el sustrato y las interfaces
- Cualifique el acabado en la pieza real
- Preguntas frecuentes
Defina qué debe cumplir el aspecto metálico
Primero decida si el acabado es puramente visual o si también conlleva una función medible. Una superficie brillante decorativa, un reflector parcialmente metalizado, un blindaje o una zona conductora pueden requerir límites de recubrimiento y ensayos diferentes. Indique el aspecto, el color, el brillo, la reflectividad o el rendimiento eléctrico requeridos solo cuando puedan medirse y aceptarse. Un aspecto plateado por sí solo no demuestra que una pieza sea conductora ni que proporcione una barrera especificada.
Marque las regiones recubiertas, sin recubrir y enmascaradas en el modelo CAD. Identifique la dirección de visión principal y las caras que puedan quedar ocultas tras el montaje. Si una capa metálica debe detenerse en un borde nítido, indique dónde debe situarse el límite y cuánta variación es aceptable. Una línea que parece precisa en un plano puede ser difícil de reproducir sobre una transición curva o un borde de máscara flexible.
También distinga el objetivo visual del método de aprobación de la muestra. Las superficies metálicas pueden verse diferentes a medida que cambian la dirección de la iluminación, el ángulo de visión y los colores circundantes. Apruebe una pieza de referencia física bajo condiciones acordadas y especifique si el color o el brillo se evalúan visualmente o con un instrumento. Evite depender de una imagen de monitor no calibrada para la aceptación final.
Dé forma a la pieza para el acceso al recubrimiento
La deposición al vacío y sus etapas de recubrimiento complementarias requieren que la pieza se presente al proceso en una orientación definida. Las cavidades profundas, las ranuras estrechas, las esquinas entrantes agudas y las caras ocultas pueden recibir una apariencia diferente a la de la superficie visible directamente expuesta. Pregunte al proveedor cómo se fija, gira o enmascara la pieza y qué superficies tienen visibilidad limitada en el proceso seleccionado.
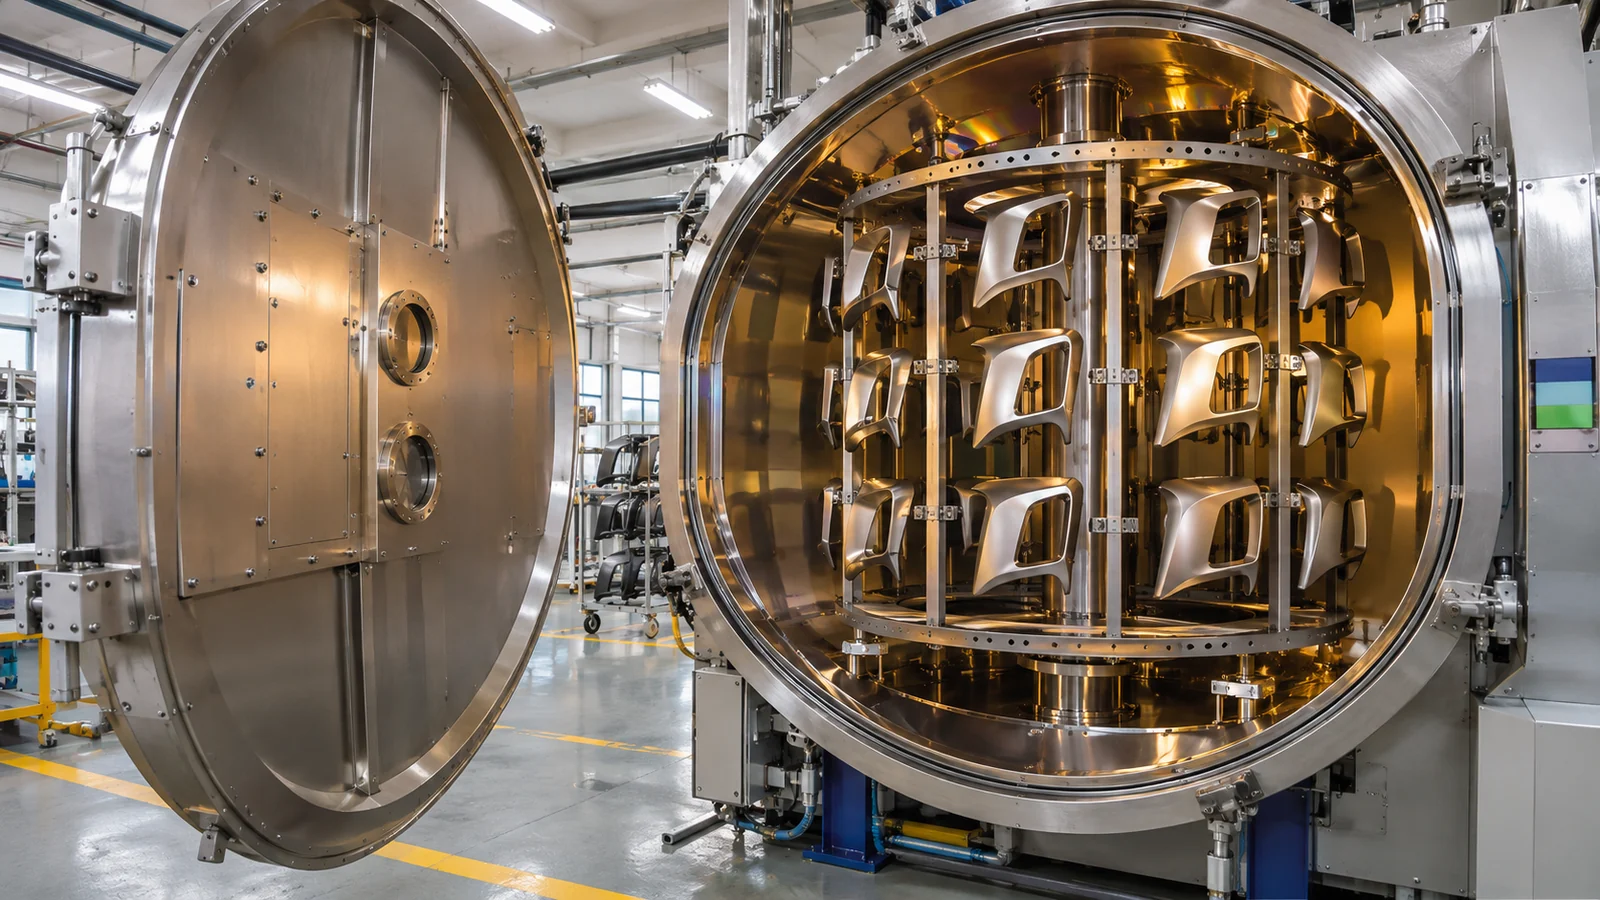
Cuando el diseño lo permita, mantenga abierta la superficie visible principal y evite colocar un límite metálico crítico en el fondo de un receso. Utilice transiciones accesibles para la configuración del recubrimiento y fáciles de inspeccionar. Si un receso es esencial para la función, decida si su interior debe metalizarse, puede quedar sin recubrir o necesita una apariencia especificada diferente. La respuesta afecta el diseño de la máscara, los utillajes y las zonas de aceptación.
Considere la secuencia de producción completa, incluidos el moldeo, el recubrimiento, la manipulación y el ensamblaje. Una cara delicada de alto brillo puede necesitar una superficie de apoyo protegida o una región sin contacto para los utillajes. Un clip, un encaje a presión, un jefe de tornillo o una característica de ajuste por presión pueden dañar un recubrimiento si se colocan en una interfaz recubierta o si flexionan el sustrato durante el ensamblaje. Revise esas superficies de contacto en el modelo de ensamblaje antes de fijar la pieza.
| Detalle de la pieza | Pregunta para el proveedor de recubrimiento | Acción de diseño |
|---|---|---|
| Receso profundo | ¿Puede el proceso recubrir e inspeccionar la superficie interior requerida? | Defina la cobertura requerida o deje el área fuera de la zona cosmética |
| Borde del recubrimiento | ¿Cómo se enmascara el límite y qué variación del borde es factible? | Coloque el límite en una transición estable y accesible |
| Encaje a presión o ajuste por presión | ¿El ensamblaje agrietará por tensión, rayará o deformará la región recubierta? | Mantenga el contacto de alta tensión alejado de las caras recubiertas críticas cuando sea posible |
| Gran cara visible | ¿Cómo lo sujetarán los utillajes sin dejar marcas? | Identifique las zonas de apoyo y manipulación permitidas en el modelo |
Proteja el sustrato y las interfaces
La apariencia final refleja la superficie moldeada bajo la capa metálica y cualquier imprimación o capa base. Las hundiciones, líneas de flujo, líneas de soldadura, rayones, huellas dactilares, residuos de desmoldeante y variaciones de textura pueden permanecer visibles o afectar el sistema de recubrimiento. Un acabado reflectante puede hacer que los pequeños cambios en la calidad superficial sean más fáciles de ver. Defina la condición admisible del sustrato moldeado por separado de la apariencia del recubrimiento.
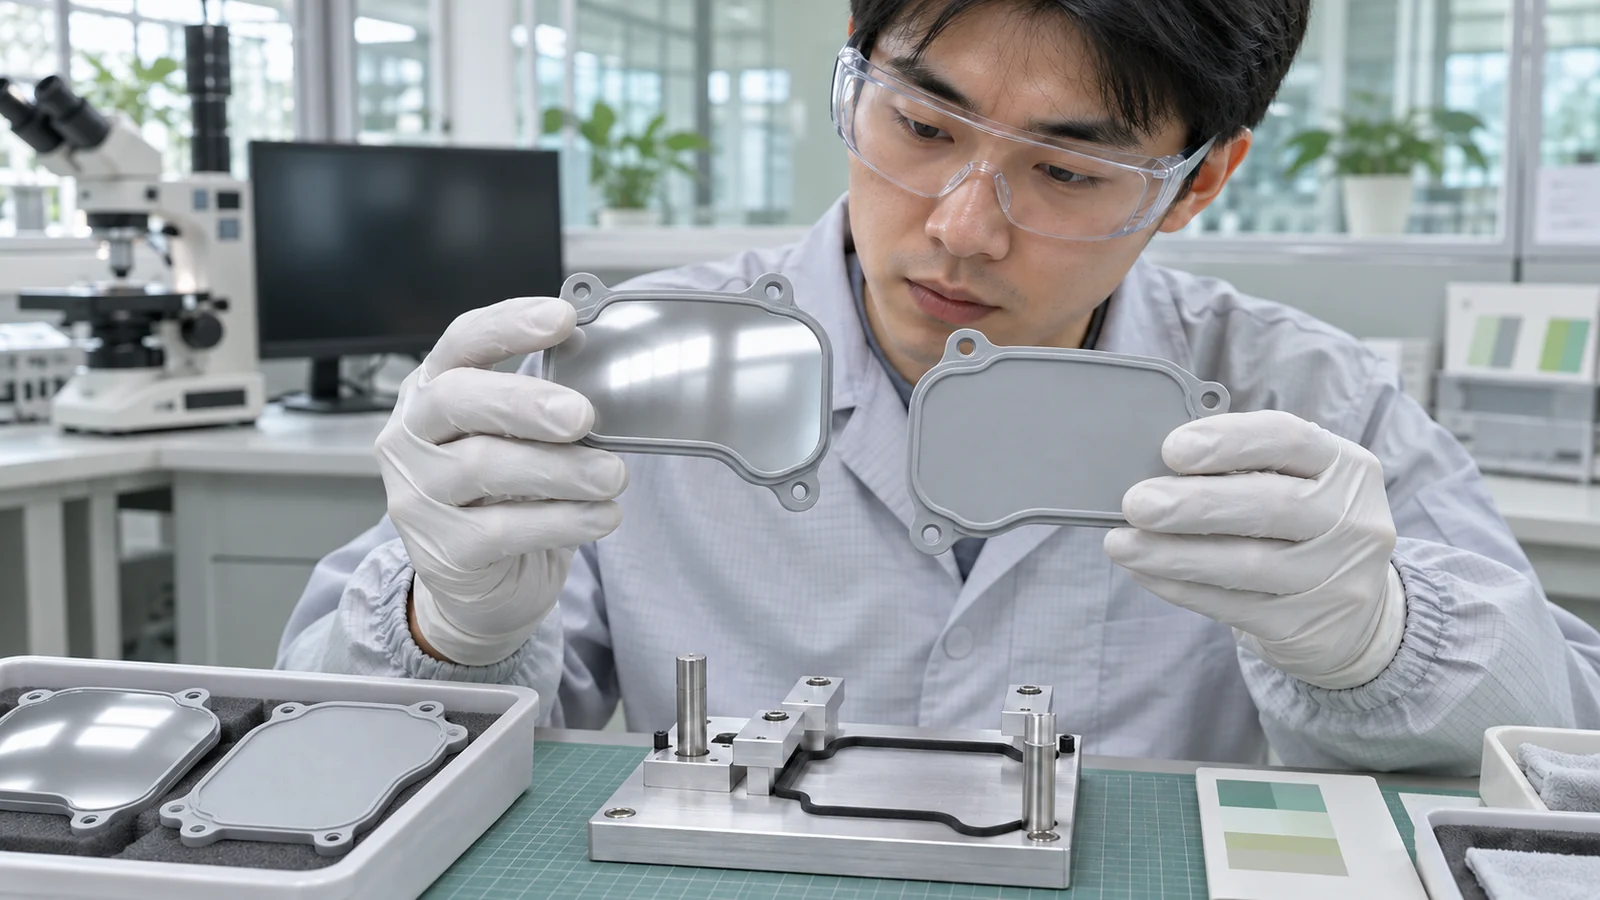
La elección de resina debe ser compatible con el sistema de acabado completo y el entorno de servicio del producto. Un proveedor de recubrimientos puede usar limpieza, activación superficial, imprimación o una capa niveladora antes de la deposición, y luego aplicar una capa superior protectora. La secuencia es específica de cada proveedor; confirme si es compatible con el grado de resina, pigmento, textura moldeada y exposición a temperatura elegidos. No asuma que un proceso calificado en un grado de polímero se transferirá automáticamente a otro.
Tenga en cuenta el recubrimiento en las interfaces de ajuste y apariencia. Incluso cuando cada capa depositada es delgada, las capas de imprimación y protectoras pueden afectar la definición de bordes, la holgura de aberturas, las caras de acoplamiento y la apariencia reflectante. Solicite el rango de espesor de recubrimiento del proveedor y su contribución a la tolerancia, luego identifique las dimensiones que deben medirse antes del recubrimiento, después del recubrimiento o después del ensamblaje. El esquema de datos correcto depende de la pieza y sus interfaces funcionales.
Califique el acabado en la pieza real
- Emita un mapa de acabado. Marque las superficies visibles, las zonas enmascaradas, las áreas de contacto funcional, los límites y las ubicaciones de inspección en un modelo 3D controlado.
- Acuerde la pila de recubrimiento. Registre el grado del sustrato, la preparación superficial, la imprimación o capa base, la capa depositada y la capa superior protectora según corresponda. Identifique qué proveedor es responsable de cada material y cambio de proceso.
- Elabore muestras moldeadas representativas. Incluya la textura real, la ubicación de la entrada, la geometría y las condiciones de moldeo. Una placa plana pulida a mano puede ocultar el aspecto, pero no puede representar todas las características moldeadas.
- Pruebe las condiciones de uso pertinentes. Seleccione pruebas de abrasión, limpieza, humedad, temperatura, adherencia o eléctricas solo cuando correspondan al requisito del producto. Defina el método de prueba, las ubicaciones y los criterios de aceptación antes del ensayo.
- Verifique el ensamblaje y la manipulación. Inspeccione las piezas después de las operaciones normales de sujeción, embalaje y ensamblaje. Un acabado que pasa como muestra suelta aún puede ser vulnerable en clips, bordes de acoplamiento o puntos de contacto.
Cuando un ensayo muestre un defecto, registre dónde ocurre y si sigue la geometría, la cavidad del molde, la orientación de la sujeción o el límite enmascarado. Esto ayuda a distinguir un problema de acceso de diseño de la condición del sustrato o de la variación del proceso de recubrimiento. Cambie un factor principal a la vez cuando sea práctico, para que el siguiente ensayo aporte algo al equipo.
Preguntas frecuentes
¿La metalización al vacío hace conductiva una pieza de plástico?
No automáticamente. La apariencia metálica decorativa y la conductividad eléctrica son requisitos separados. Si se necesita conductividad o apantallamiento, especifique la medición requerida y valide el sistema de recubrimiento en las superficies y geometrías previstas.
¿Se puede metalizar cada superficie de una pieza moldeada?
La cobertura depende del método de deposición, la orientación de la pieza, la geometría, el enmascaramiento y la secuencia de recubrimiento. Las características profundas u ocultas pueden ser difíciles de recubrir de manera uniforme. Pida al proveedor que revise el modelo CAD e identifique las áreas accesibles, limitadas y enmascaradas antes de fabricar el utillaje.
¿El recubrimiento ocultará las marcas de moldeo?
No lo asuma. Los acabados reflectantes pueden hacer más visible la variación del sustrato, y los defectos también pueden afectar la adherencia o la uniformidad del recubrimiento. Acuerde el estándar de superficie moldeada antes del recubrimiento e inspeccione muestras de intención de producción.