
CAD上では単純に見える部品でも、金型からの離型に抵抗することがあります。成形された壁が離型時に引きずられたり、擦り傷が付いたり、白化したり、曲がったりする場合、抜き勾配は最初に見直すべき設計要素の一つですが、唯一の要素ではありません。シボ、抜き深さ、収縮、表面状態、冷却、イジェクトピンの支持は、いずれも部品が鋼から分離する際の挙動に影響します。.
短い答え: 射出成形の抜き勾配とは、金型の引き抜き方向に沿って設けられるテーパーです。これにより離型時の摺動接触が低減されます。すべての形状に通用する単一の角度は存在しません。必要な抜き勾配は、材料、深さ、シボ、形状、そして外観上または寸法上の要件によって決まります。面ごとに設定し、実際の部品で検証してください。.
この記事では:
抜き勾配が離型挙動を変える理由
金型が開くと、成形品は過度な摩擦なしにキャビティまたはコアから離れる必要があります。わずかなテーパーにより、引き抜き方向に沿って隙間が増加し、金型に擦り付く表面の長さが減少します。十分な離型クリアランスがないと、収縮によってコアに食い付き、シボが機械的に表面を保持し、離型力によって目視可能な損傷や寸法上の損傷が生じることがあります。.
抜き勾配は、適切なパーティングラインや離型レイアウトの代わりにはなりません。コアが粗い、鋼が損傷している、部品が熱すぎる、イジェクトピンが不均一に押す、または形状が局部的なロックを生じさせる場合には、公称の抜き勾配があっても部品が張り付くことがあります。. Autodeskの設計製造ガイダンス も同様に、部品が金型から取り出される方向に対して抜き勾配を位置づけています。したがって、角度を評価する前に引き抜き方向を合意しておく必要があります。.
最も注意深く見直すべき面
まず、主要な開き方向に平行な面から始めます。深い側壁、リブ、ボス、ポケット、シャットオフ、外観面などです。次に、スライドやリフターによって独自の引き抜き方向で離型される形状を確認します。サイドアクションは局所的な離型経路を変えますが、それに沿って摺動する面の抜き勾配の必要性を自動的に取り除くものではありません。.
深さと表面仕上げが重要です。浅い研磨壁と深いシボ壁では接触条件が異なります。シボは機械的な噛み合いを増加させる可能性があるため、シボ供給元の仕様と実際の抜き深さを設計レビューに含めるべきです。同様に、シールランド、嵌合ボア、位置決め形状は、気軽にテーパーを付けられない機能的な形状を持つ場合があります。これらの面には、一律のルールではなく、意図的な公差とシャットオフ戦略が必要です。.
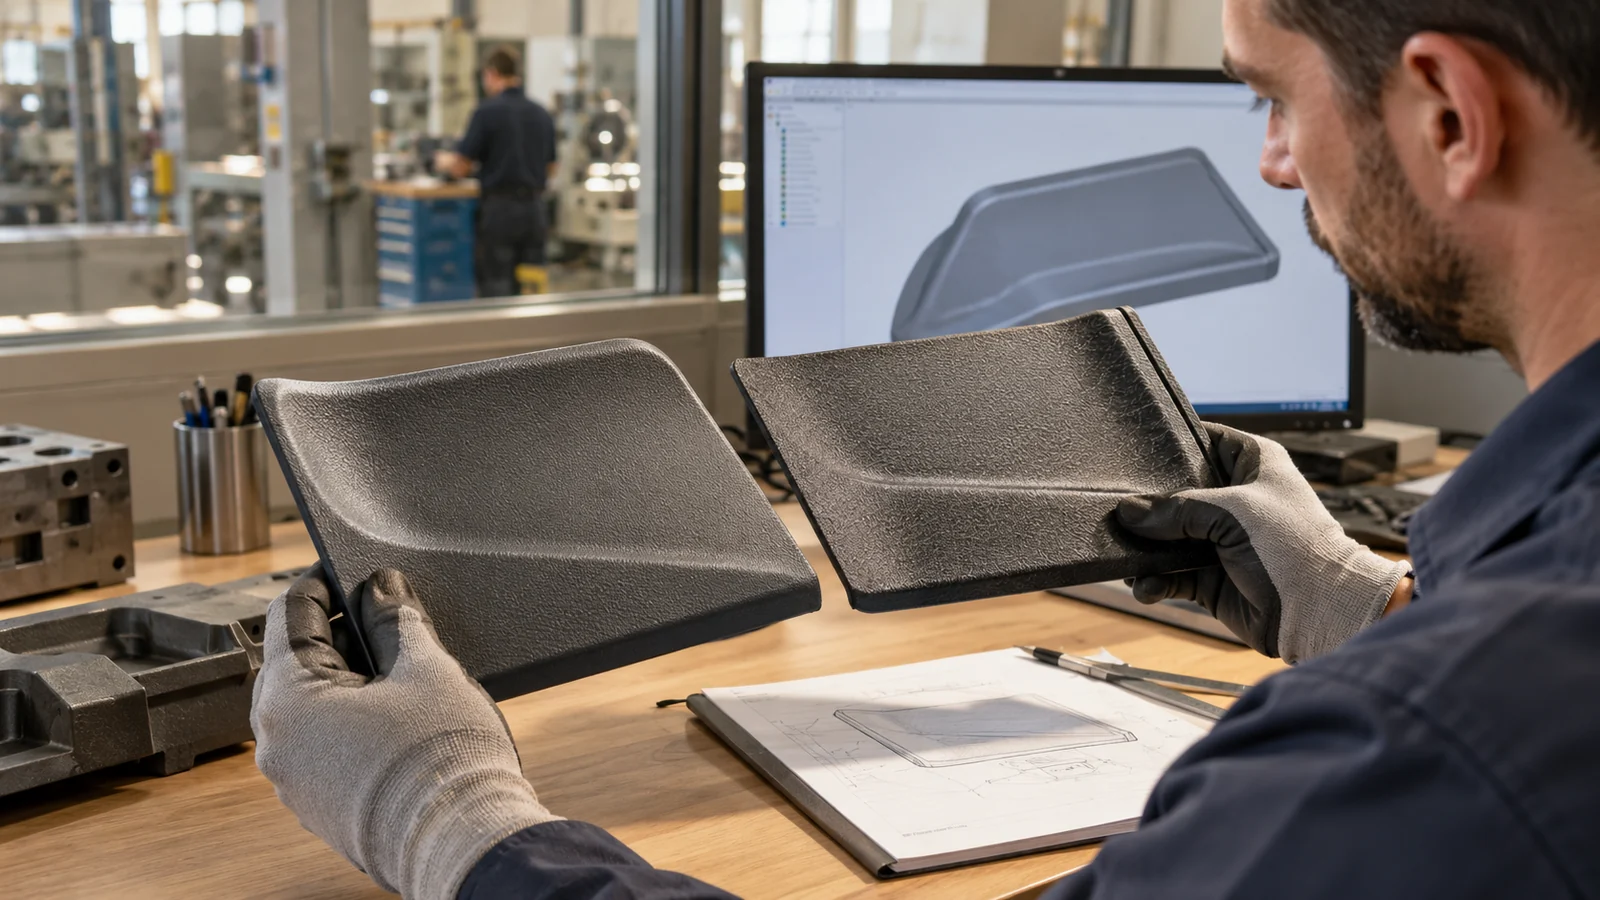
材料の挙動も重要です。収縮により部品がコアの周りにきつく引き付けられることがあり、フィラーや樹脂グレードは摩擦、剛性、寸法応答に影響を与える可能性があります。供給元のグレード別加工情報を使用し、金型の意図する鋼の状態を確認してください。一般的な抜き勾配値がすべてのポリマーに等しく当てはまると仮定しないでください。.
離型痕を証拠として読み取る
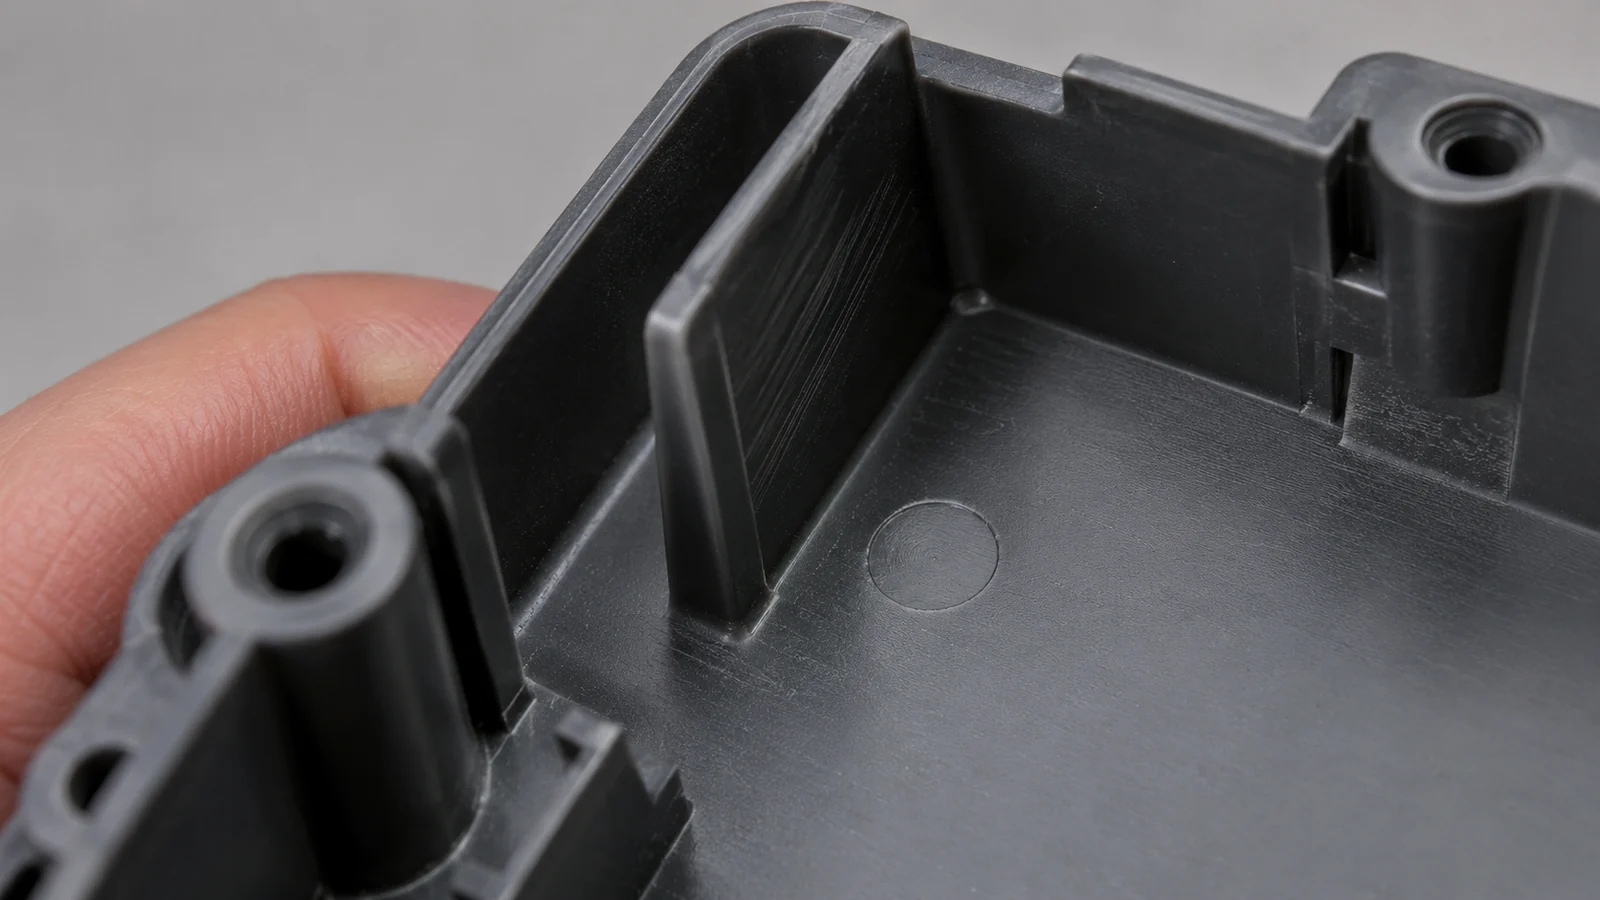
離型不良の種類が異なれば、示唆されるメカニズムも異なります。壁面全体に広がる擦り傷は、過剰な引きずり、抜け勾配の不足、粗い鋼面、または無理に滑らされている表面を示している可能性があります。エジェクタ付近の白化や応力痕は、部品がまだ高温すぎる、離型荷重が集中している、またはその形状が局部的に柔らかすぎることを示している可能性があります。リブの曲がりは、単なる角度の問題ではなく、サポートや離型位置の問題である場合があります。.
各痕を金型側と部品の抜き方向に対応付けてください。問題がすべてのキャビティで再現するのか、プロセス変更後にのみ現れるのか、特定のコア、インサート、またはテクスチャ領域に追従するのかを確認してください。この比較により、形状の問題と局所的な鋼材やプロセスの問題を切り分けられます。抜け勾配の変更を検討する場合は、隣接する寸法と嵌合を確認してください。テーパを増やすと、開口部サイズ、壁プロファイル、および嵌合部で利用可能な材料量が変化する可能性があります。.
抜き勾配と部品機能のバランス
抜け勾配を増やすと離型は容易になりますが、形状も変化します。目に見える壁角度が変わり、形状の有効深さが減少し、または2つの部品の位置合わせに影響する可能性があります。寸法を直線または平行に保つ必要がある箇所では、機能インターフェースを変えずに、パーティング戦略、コアレイアウト、研磨、テクスチャ、または局所形状で離型問題を解決できないか検討してください。.
テクスチャ付きの外観壁面では、仕上げと抜け勾配を同時に決定してください。深いリブやポケットでは、その形状を短く、広く、または異なる方法でサポートできるか検討してください。寸法が重要な表面では、どの領域が嵌合を支配しているか、またその機能を損なわずに抜け勾配をどこに配置できるかを判断してください。これらは、金型鋼材を確定する前の早期の カスタム金型設計レビュー, における適切な議題です。.
シミュレーションと試作データは、競合する制約の解決に役立ちます。 モールドフロー解析 は充填、保圧、収縮の疑問に情報を提供でき、実機サンプリングは完成した鋼材から部品がどのように離型するかを示します。証拠は区別して扱ってください。実際の離型力や表面損傷が懸念される場合、シミュレーションは金型試作の代替にはなりません。.
実践的な設計レビューのチェックリスト
- 抜き方向をマークしてください。. 主要な開き方向と、スライドまたはリフターの個別方向を特定してください。.
- 高リスク表面にフラグを立ててください。. 深絞り、リブ、テクスチャ面、シャットオフ、および外観またはシール要件のある形状を強調してください。.
- 機能上の制約を明記してください。. 抜け勾配を調整する際に変更できない寸法とインターフェースを特定してください。.
- 樹脂と仕上げの前提を確認してください。. グレード、予想される収縮率、およびテクスチャ仕様を確認してください。.
- 検証を計画してください。. サンプリング時には、キャビティごとおよびツール側ごとに離型痕を検査し、部品が安定した後に寸法を確認してください。.
ツールがすでに製作済みの場合、プロセス設定の変更と鋼の研磨を同時に行わないでください。ベースラインを記録し、管理された修正を1つ試験し、離型挙動と部品寸法の両方を検証してください。その 金型試作および検証プロセス は、金型が単に1サイクルを完了することだけでなく、部品を確認するものでなければなりません。.
よくある質問
射出成形における普遍的な最小抜き勾配はありますか?
すべての樹脂、抜き深さ、テクスチャ、および形状を網羅する普遍的な値はありません。公表されている経験則はレビューの出発点として扱い、実際の表面と機能をツールおよび材料チームと確認してください。.
部品に抜き勾配をゼロにすることはできますか?
機能上必要な場合、一部の局所的な形状はほとんど、またはまったく抜き勾配なしで設計されることがありますが、離型は研磨、形状、収縮、突き出しサポート、およびプロセス条件に対してより敏感になります。表面が離型すると仮定するのではなく、リスクを明示的にレビューしてください。.
抜き勾配を追加すると突き出し痕は解消しますか?
常にそうとは限りません。突き出し痕は、力の集中、高温または柔軟な部品、不適切な突き出し位置、または不十分なサポートに起因する可能性があります。抜き勾配は、突き出しシステムおよび冷却状態と併せて確認する必要があります。.
テクスチャは抜き勾配の要件に影響しますか?
はい。テクスチャは機械的なグリップを増加させ、離型挙動を変化させる可能性があります。指定されたテクスチャをそのサプライヤーと確認し、実際の深さと引き抜き方向で評価してください。.
次のステップ: 3Dモデル、樹脂グレード、テクスチャの指示、重要な嵌合面、および予想生産量を成形性レビューに含め、完全な部品要件に基づいて抜き勾配の決定が行われるようにしてください。.