
Bir parça CAD'de basit görünebilir ve yine de kalıptan çıkmaya direnebilir. Kalıplanmış bir duvar çıkarma sırasında sürtünür, çizilir, beyazlar veya bükülürse, çıkarma açısı ilk incelenecek tasarım özelliklerinden biridir—ancak tek özellik değildir. Doku, çekme derinliği, çekme (büzülme), yüzey durumu, soğutma ve itici desteği, parçanın çelikten nasıl ayrıldığını etkiler.
Kısa cevap: Enjeksiyon kalıplamada çıkarma açısı, kalıbın çekme yönü boyunca sağlanan konikliktir. Çıkarma sırasında kayma temasını azaltır. Her özellik için işe yarayan tek bir açı yoktur: gerekli çıkarma açısı malzemeye, derinliğe, dokuya, geometriye ve kozmetik veya boyutsal gereksinimlere bağlıdır. Bunu yüzeye göre belirleyin ve gerçek parça üzerinde doğrulayın.
Bu makalede:
- Çıkarma açısı neden çıkarma davranışını değiştirir
- Hangi yüzeyler en yakından incelenmelidir
- Çıkarma izlerini kanıt olarak okuyun
- Çıkarma açısını parça işleviyle dengeleyin
- Pratik bir tasarım inceleme kontrol listesi
- Sıkça sorulan sorular
Çıkarma açısı neden çıkarma davranışını değiştirir
Kalıp açılırken, kalıplanmış parça aşırı sürtünme olmadan boşluk veya çekirdekten uzaklaşmalıdır. Hafif bir koniklik, çekme yönü boyunca boşluğun artmasını sağlayarak kalıba sürtünen yüzey uzunluğunu azaltır. Yeterli çıkarma boşluğu olmadan, büzülme çekirdeği kavrayabilir, doku yüzeyi mekanik olarak tutabilir ve çıkarma kuvveti görünür veya boyutsal hasar bırakabilir.
Çıkarma açısı, sağlam bir ayırma hattının veya çıkarma düzeninin yerini tutmaz. Bir parça nominal çıkarma açısına sahip olsa bile, çekirdek pürüzlüyse, çelik hasarlıysa, parça çok sıcaksa, iticiler dengesiz itiyorsa veya geometri yerel bir kilit oluşturuyorsa yine de takılabilir. Autodesk'in üretim için tasarım rehberliği benzer şekilde çıkarma açısını parçanın kalıptan çıkarıldığı yöne göre çerçeveler; bu nedenle açı değerlendirilmeden önce çekme yönü üzerinde anlaşılmalıdır.
Hangi yüzeyler en yakından incelenmelidir
Birincil açılma yönüne paralel yüzeylerle başlayın: derin yan duvarlar, kaburgalar, göbekler, cepler, kapatma yüzeyleri ve kozmetik yüzeyler. Ardından bir sürgü veya kaldırıcı tarafından kendi çekme yönünde çıkarılan her özelliği inceleyin. Bir yan hareket, yerel çıkarma yolunu değiştirir; boyunca kayan yüzeylerde çıkarma açısı ihtiyacını otomatik olarak ortadan kaldırmaz.
Derinlik ve yüzey bitişi önemlidir. Sığ cilalı bir duvar ile derin dokulu bir duvar aynı temas koşullarına sahip değildir. Doku mekanik etkileşimi artırabilir, bu nedenle doku tedarikçisinin spesifikasyonları ve gerçek çekme derinliği tasarım incelemesinin bir parçası olmalıdır. Benzer şekilde, bir sızdırmazlık yüzeyi, eşleşen delik veya hizalama özelliği, gelişigüzel konikleştirilemeyecek işlevsel bir geometriye sahip olabilir. Bu yüzeyler genel bir kural yerine bilinçli bir tolerans ve kapatma stratejisi gerektirir.
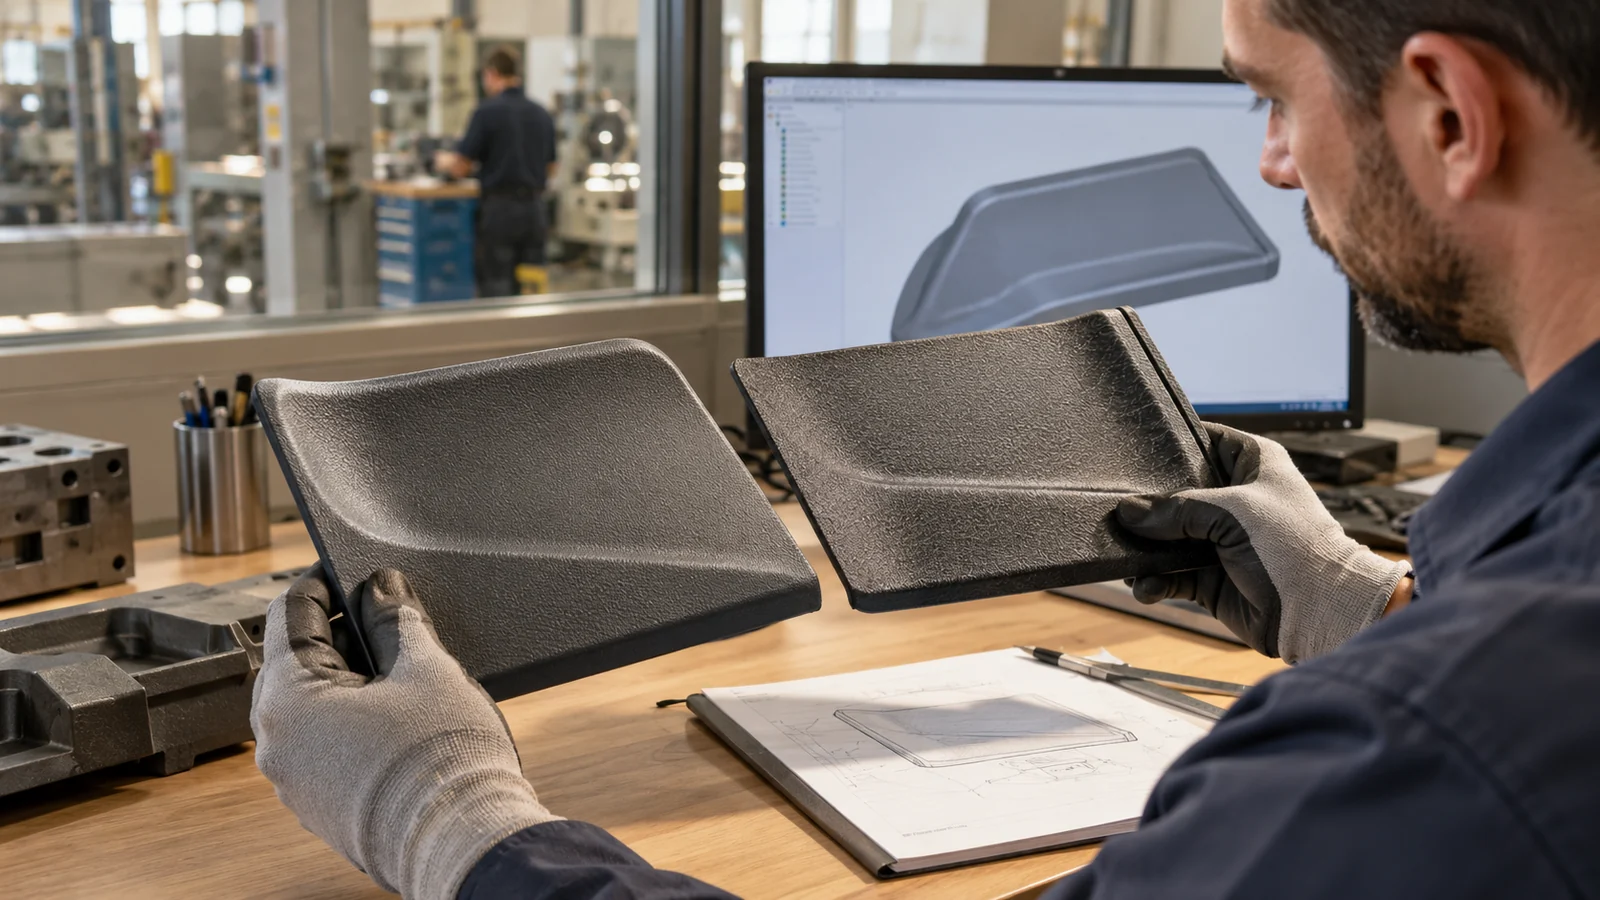
Malzeme davranışı da önemlidir. Büzülme, bir parçayı bir çekirdeğin etrafına sıkıca çekebilir; dolgu maddeleri ve reçine sınıfı ise sürtünmeyi, sertliği ve boyutsal tepkiyi etkileyebilir. Tedarikçinin sınıfa özgü işleme bilgilerini kullanın ve kalıbın amaçlanan çelik durumunu doğrulayın; genel bir çıkarma açısı değerinin her polimer için eşit şekilde geçerli olduğunu varsaymayın.
Çıkarma izlerini kanıt olarak okuyun
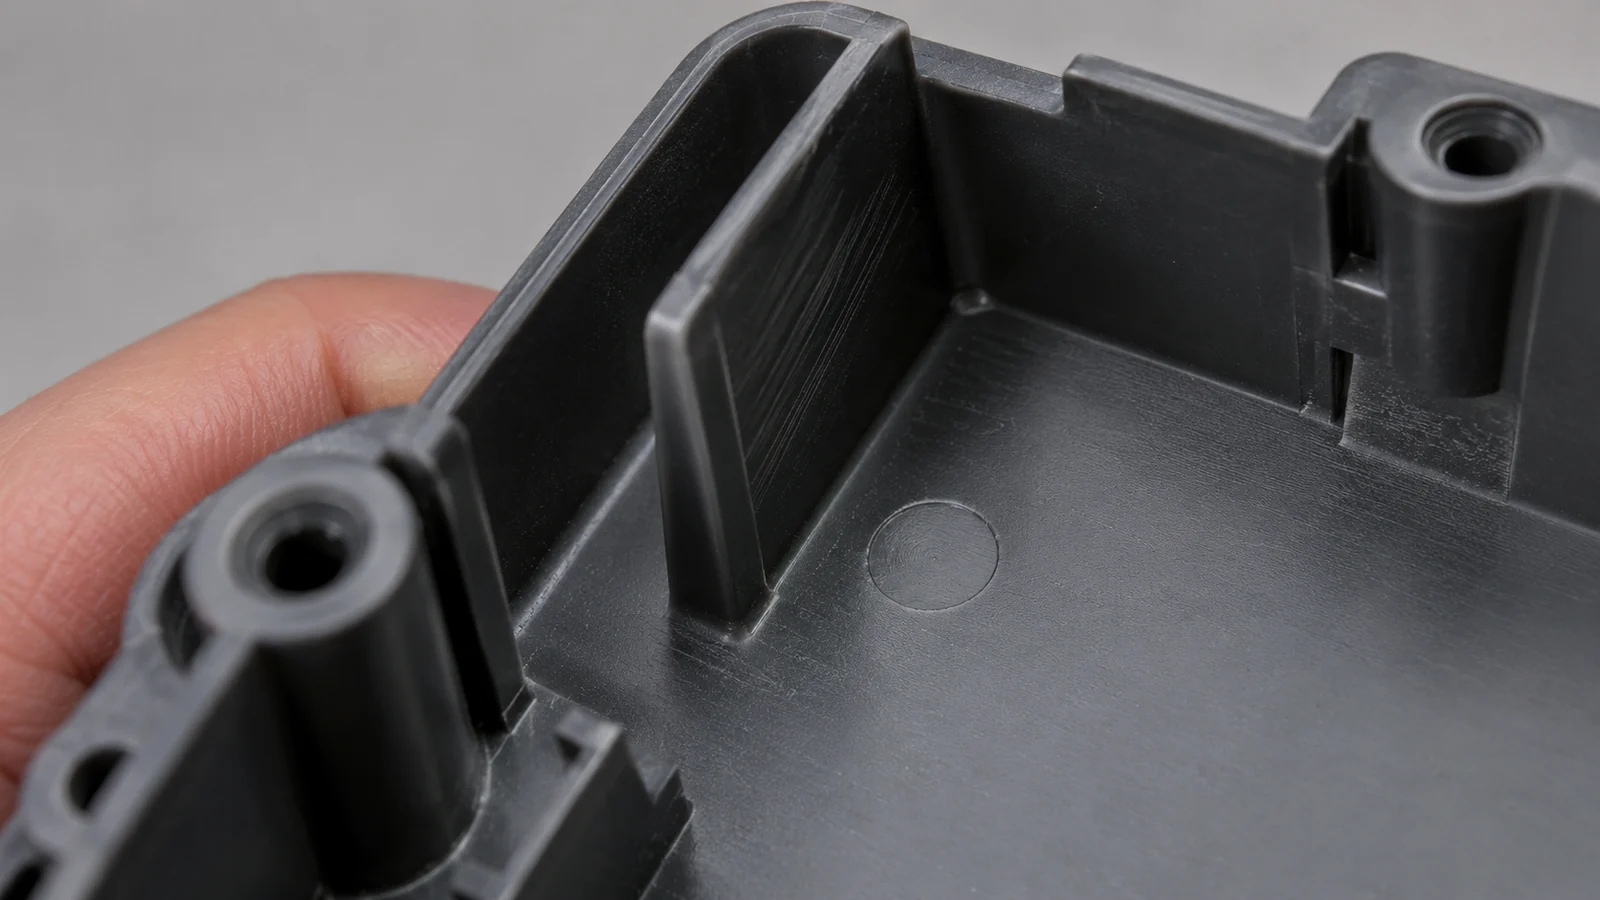
Farklı kalıptan çıkarma kusurları farklı mekanizmalara işaret eder. Bir duvarda geniş yüzeyde sürtünme, aşırı sürüklenme, yetersiz çıkarma açısı, pürüzlü çelik veya kaymaya zorlanan bir yüzeyi gösterebilir. Ejektörlerin yakınındaki beyazlama veya gerilme izleri, parçanın hâlâ çok sıcak olduğunu, ejeksiyon yükünün yoğunlaştığını veya özelliğin yerel olarak fazla esnek olduğunu gösterebilir. Eğilmiş bir kaburga, yalnızca bir açı sorunu değil, bir destek veya ejeksiyon konumu sorunu olabilir.
Her izi takım tarafına ve parçanın çekme yönüne eşleyin. Sorunun her gözde tekrarlanıp tekrarlanmadığını, yalnızca bir proses değişikliğinden sonra mı ortaya çıktığını yoksa belirli bir çekirdek, insert veya doku alanını mı izlediğini kontrol edin. Bu karşılaştırma, bir geometri sorununu yerel bir çelik veya proses sorunundan ayırmaya yardımcı olur. Çıkarma açısı değişiklikleri düşünülüyorsa, bitişik ölçüleri ve geçmeyi gözden geçirin; konikliği artırmak açıklık ölçüsünü, duvar profilini ve bir eşleşme özelliğinde mevcut malzeme miktarını değiştirebilir.
Çıkarma açısını parça işleviyle dengeleyin
Daha fazla çıkarma açısı kalıptan çıkarmayı kolaylaştırabilir, ancak geometriyi de değiştirir. Görünür bir duvar açısını değiştirebilir, bir özelliğin kullanılabilir derinliğini azaltabilir veya iki parçanın nasıl hizalandığını etkileyebilir. Bir ölçünün düz veya paralel kalması gerektiğinde, ayrılma stratejisinin, çekirdek yerleşiminin, polisajın, dokunun veya yerel geometrinin, fonksiyonel arayüzü değiştirmeden kalıptan çıkarma sorununu çözüp çözemeyeceğini değerlendirin.
Dokulu bir kozmetik duvar için bitişi ve çıkarma açısını birlikte belirleyin. Derin bir kaburga veya cep için, özelliğin kısaltılıp kısaltılamayacağını, genişletilip genişletilemeyeceğini veya farklı şekilde desteklenip desteklenemeyeceğini değerlendirin. Ölçü açısından kritik bir yüzey için, hangi alanın geçmeyi kontrol ettiğini ve çıkarma açısının bu fonksiyondan ödün vermeden nereye yerleştirilebileceğini belirleyin. Bunlar, takım çeliği kesinleşmeden önce erken bir özel kalıp tasarımı incelemesi, için uygun konulardır.
Simülasyon ve deneme verileri, çelişen kısıtlamaların çözülmesine yardımcı olabilir. Bir kalıp akış analizi dolgu, paketleme ve çekme sorularına ışık tutabilir; fiziksel numune alma ise parçanın bitmiş çelikten nasıl ayrıldığını gösterir. Kanıtları ayrı tutun: endişe gerçek kalıptan çıkarma kuvveti veya yüzey hasarı olduğunda simülasyon, bir kalıp denemesinin yerini tutmaz.
Pratik bir tasarım inceleme kontrol listesi
- Çekme yönlerini işaretleyin. Ana açılma yönünü ve sürgüler veya kaldırıcılar için ayrı yönleri belirleyin.
- Yüksek riskli yüzeyleri işaretleyin. Derin çekmeleri, kaburgaları, dokulu yüzeyleri, kapatma yüzeylerini ve kozmetik veya sızdırmazlık gereksinimleri olan özellikleri vurgulayın.
- Fonksiyonel sınırları belirtin. Çıkarma açısı ayarlandığında değişemeyecek ölçüleri ve arayüzleri belirleyin.
- Reçine ve bitiş varsayımlarını gözden geçirin. Dereceyi, beklenen çekmeyi ve doku spesifikasyonunu doğrulayın.
- Doğrulamayı planlayın. Numune alma sırasında, kalıp boşluğu ve takım tarafına göre kalıptan çıkarma izlerini inceleyin, ardından parça stabilize olduktan sonra ölçüleri kontrol edin.
Takım zaten üretilmişse, proses ayarlarını değiştirmek ile çeliği parlatmayı aynı anda yapmaktan kaçının. Referans değeri kaydedin, tek bir kontrollü düzeltmeyi test edin ve hem kalıptan çıkarma davranışını hem de parça ölçülerini doğrulayın. kalıp deneme ve doğrulama süreci parçayı doğrulamalıdır—yalnızca kalıbın bir çevrimi tamamladığını değil.
Sıkça sorulan sorular
Enjeksiyon kalıplamada evrensel bir minimum çekim açısı var mı?
Her reçine, çekme derinliği, doku ve geometriyi kapsayan evrensel bir değer yoktur. Yayımlanmış pratik kuralları inceleme için başlangıç noktası olarak alın, ardından gerçek yüzeyi ve işlevi takım ve malzeme ekibiyle doğrulayın.
Bir parça sıfır çekim açısına sahip olabilir mi?
İşlev gerektirdiğinde bazı yerel özellikler az veya hiç çekim açısı olmadan tasarlanabilir, ancak kalıptan çıkarma parlatma, geometri, çekme, itme desteği ve proses koşullarına karşı daha hassas hale gelir. Yüzeyin kalıptan çıkacağını varsaymak yerine riski açıkça değerlendirin.
Çekim açısı eklemek itici izlerini düzeltir mi?
Her zaman değil. İtici izleri yoğunlaşmış kuvvetten, sıcak veya esnek parçalardan, yanlış itici yerleşiminden veya yetersiz destekten kaynaklanabilir. Çekim açısı, itme sistemi ve soğuma durumuyla birlikte kontrol edilmelidir.
Doku, çekim açısı gereksinimini etkiler mi?
Evet. Doku mekanik tutuşu artırabilir ve kalıptan çıkarma davranışını değiştirebilir. Belirtilen dokuyu tedarikçisiyle doğrulayın ve gerçek derinlik ve çekme yönüyle birlikte değerlendirin.
Sonraki adım: Kalıplanabilirlik incelemesine 3D modeli, reçine sınıfını, doku belirtimlerini, kritik geçme yüzeylerini ve beklenen üretim hacmini dahil edin; böylece taslak kararları eksiksiz parça gereksinimine göre alınır.