
Un componente può sembrare semplice in CAD e comunque opporre resistenza al distacco dallo stampo. Quando una parete stampata striscia, si graffia, si imbianca o si piega durante l'estrazione, lo sformo è una delle prime caratteristiche di progetto da verificare—ma non è l'unica. Texture, profondità di estrazione, ritiro, condizione della superficie, raffreddamento e supporto degli espulsori influenzano tutti il modo in cui il componente si separa dall'acciaio.
Risposta breve: L'angolo di sformo nello stampaggio a iniezione è la rastremazione prevista lungo la direzione di estrazione dello stampo. Riduce il contatto radente durante il distacco. Non esiste un angolo unico valido per ogni caratteristica: lo sformo richiesto dipende da materiale, profondità, texture, geometria e requisiti estetici o dimensionali. Definiscilo in base alla superficie e validalo sul componente reale.
In questo articolo:
- Perché lo sformo modifica il comportamento al distacco
- Quali superfici richiedono la verifica più attenta
- Leggere i segni di estrazione come prove
- Bilanciare lo sformo con la funzionalità del componente
- Una checklist pratica per la revisione di progetto
- Domande frequenti
Perché lo sformo modifica il comportamento al distacco
All'apertura dello stampo, il componente stampato deve allontanarsi dalla cavità o dal maschio senza attrito eccessivo. Una leggera rastremazione fa aumentare il gioco lungo la direzione di estrazione, riducendo la lunghezza della superficie che sfrega contro lo stampo. Senza un sufficiente gioco di distacco, il ritiro può far aderire il componente al maschio, la texture può trattenerne meccanicamente la superficie e la forza di estrazione può causare danni visibili o dimensionali.
Lo sformo non sostituisce un piano di divisione o una disposizione degli espulsori corretti. Un componente può avere uno sformo nominale e comunque bloccarsi se il maschio è ruvido, l'acciaio è danneggiato, il componente è troppo caldo, gli espulsori spingono in modo non uniforme o la geometria crea un bloccaggio locale. Le linee guida di Autodesk per la progettazione orientata alla produzione inquadrano analogamente lo sformo rispetto alla direzione in cui il componente viene rimosso dallo stampo; la direzione di estrazione deve quindi essere concordata prima di valutare l'angolo.
Quali superfici richiedono la verifica più attenta
Inizia dalle superfici parallele alla direzione di apertura principale: pareti laterali profonde, nervature, boss, tasche, shutoff e superfici estetiche. Poi verifica ogni caratteristica liberata da un cursore o da un lifter nella propria direzione di estrazione. Un'azione laterale modifica il percorso locale di distacco; non elimina automaticamente la necessità di sformo sulle superfici che scorrono lungo di essa.
La profondità e la finitura superficiale sono importanti. Una parete superficiale lucidata e una parete profonda texturizzata non hanno le stesse condizioni di contatto. La texture può aumentare l'accoppiamento meccanico, quindi le specifiche del fornitore della texture e l'effettiva profondità di estrazione dovrebbero far parte della revisione del progetto. Allo stesso modo, una superficie di tenuta, un foro di accoppiamento o un elemento di allineamento possono avere una geometria funzionale che non può essere sformata conicità in modo casuale. Tali superfici necessitano di una strategia deliberata di tolleranza e shutoff piuttosto che di una regola generale.
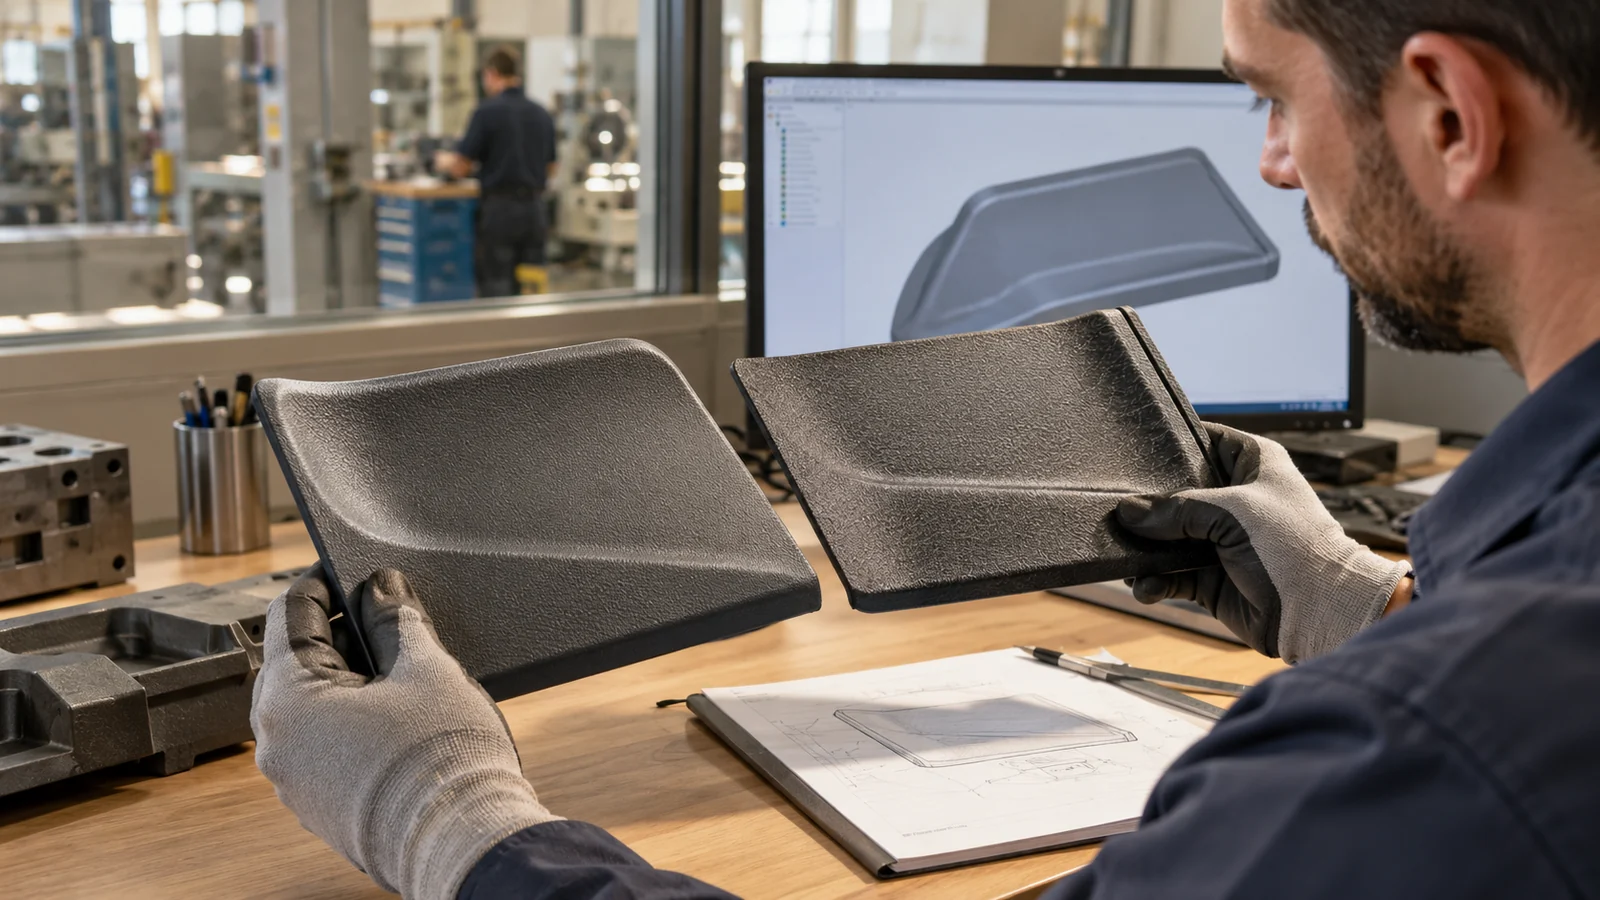
Anche il comportamento del materiale è importante. Il ritiro può stringere un pezzo saldamente attorno a un nucleo, mentre i riempitivi e il grado di resina possono influenzare l'attrito, la rigidità e la risposta dimensionale. Utilizzare le informazioni di lavorazione specifiche del grado del fornitore e confermare la condizione dell'acciaio prevista per lo stampo; non presumere che un valore di spoglia generico si applichi allo stesso modo a ogni polimero.
Leggere i segni di estrazione come prove
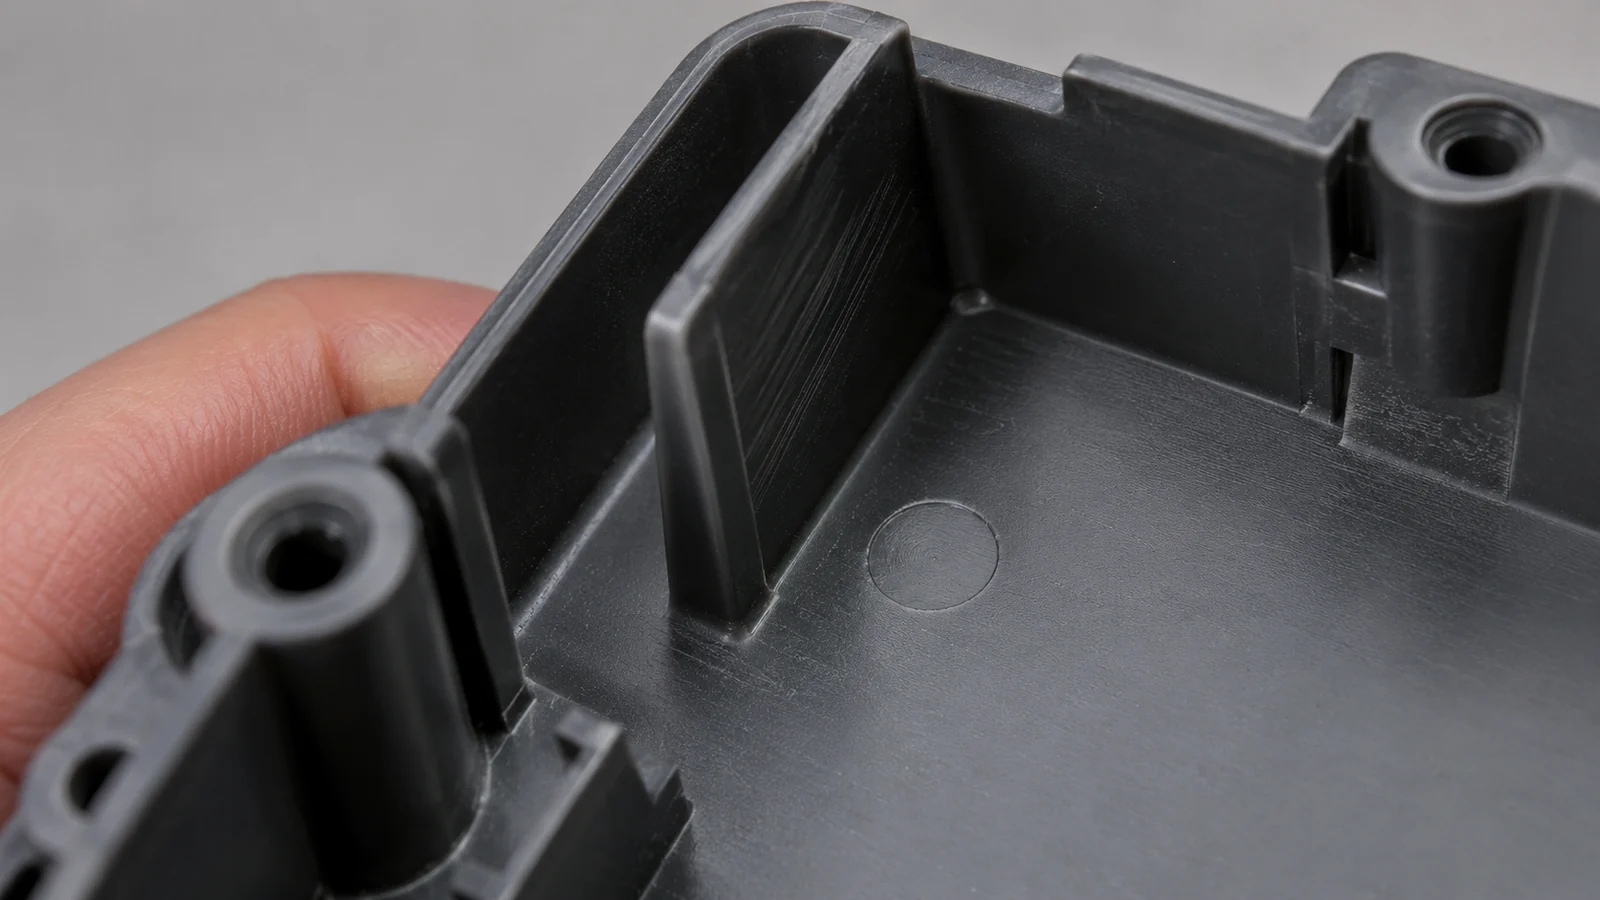
Diversi difetti di distacco indicano meccanismi diversi. Un'ampia rigatura su una parete può indicare un trascinamento eccessivo, una spoglia insufficiente, un acciaio ruvido o una superficie forzata a scorrere. L'imbiancamento o i segni di sollecitazione vicino agli espulsori possono indicare che il pezzo è ancora troppo caldo, che il carico di espulsione è concentrato o che l'elemento è localmente troppo flessibile. Una nervatura piegata può essere un problema di supporto o di posizione di espulsione piuttosto che semplicemente un problema di angolo.
Mappare ogni segno sul lato dello stampo e sulla direzione di estrazione del pezzo. Verificare se il problema si ripete in ogni impronta, compare solo dopo una modifica di processo o è riconducibile a uno specifico nucleo, inserto o area texturizzata. Tale confronto aiuta a distinguere un problema di geometria da un problema locale dell'acciaio o di processo. Se si considerano modifiche alla spoglia, rivedere le dimensioni adiacenti e l'accoppiamento; aumentare la conicità può modificare la dimensione di apertura, il profilo della parete e la quantità di materiale disponibile in un elemento di accoppiamento.
Bilanciare lo sformo con la funzionalità del componente
Una spoglia maggiore può facilitare il distacco, ma modifica anche la geometria. Può alterare l'angolo visibile di una parete, ridurre la profondità utile di un elemento o influire sull'allineamento di due parti. Dove una dimensione deve rimanere diritta o parallela, considerare se la strategia di divisione, la disposizione dei nuclei, la lucidatura, la texture o la geometria locale possano risolvere il problema di distacco senza modificare l'interfaccia funzionale.
Per una parete estetica texturizzata, decidere la finitura e la spoglia insieme. Per una nervatura o una tasca profonda, considerare se l'elemento può essere accorciato, allargato o supportato diversamente. Per una superficie critica dal punto di vista dimensionale, determinare quale area controlla l'accoppiamento e dove può essere collocata la spoglia senza compromettere tale funzione. Questi sono argomenti appropriati per una revisione preliminare revisione del progetto dello stampo personalizzato, prima di impegnare l'acciaio dello stampo.
I dati di simulazione e di prova possono aiutare a risolvere vincoli contrastanti. Una dell'analisi del flusso nello stampo può fornire informazioni su riempimento, compattazione e ritiro, mentre il campionamento fisico mostra come il pezzo si distacca dall'acciaio finito. Mantenere distinte le prove: la simulazione non sostituisce una prova dello stampo quando la preoccupazione è la forza di distacco effettiva o il danneggiamento della superficie.
Una checklist pratica per la revisione di progetto
- Contrassegnare le direzioni di estrazione. Identificare la direzione principale di apertura e le direzioni separate per slitte o estrattori.
- Segnalare le superfici ad alto rischio. Evidenziare estrazioni profonde, nervature, facce texturizzate, shutoff ed elementi con requisiti estetici o di tenuta.
- Indicare i limiti funzionali. Identificare le dimensioni e le interfacce che non possono cambiare quando la bozza viene modificata.
- Rivedere le ipotesi su resina e finitura. Confermare la classe, il ritiro previsto e la specifica della texture.
- Pianificare la validazione. Durante il campionamento, ispezionare i segni di distacco per cavità e lato stampo, quindi verificare le dimensioni dopo che il pezzo si è stabilizzato.
Quando lo stampo è già costruito, evitare di modificare i parametri di processo e di lucidare l'acciaio contemporaneamente. Registrare la baseline, testare una correzione controllata e verificare sia il comportamento al distacco sia le dimensioni del pezzo. Il processo di prova e validazione dello stampo deve confermare il pezzo, non semplicemente che lo stampo completa un ciclo.
Domande frequenti
Esiste un angolo di sformo minimo universale per lo stampaggio a iniezione?
Nessun valore universale copre ogni resina, profondità di estrazione, texture e geometria. Trattare le regole empiriche pubblicate come punti di partenza per la revisione, quindi confermare la superficie e la funzione effettive con il team dello stampo e dei materiali.
Un pezzo può avere sformo zero?
Alcune caratteristiche locali possono essere progettate con sformo minimo o nullo quando la funzione lo richiede, ma il distacco diventa più sensibile alla lucidatura, alla geometria, al ritiro, al supporto di espulsione e alle condizioni di processo. Valutare il rischio in modo esplicito anziché presumere che la superficie si stacchi.
Aggiungere sformo risolve i segni degli espulsori?
Non sempre. I segni degli espulsori possono derivare da forza concentrata, pezzi caldi o flessibili, posizionamento errato degli espulsori o supporto insufficiente. Lo sformo deve essere verificato insieme al sistema di espulsione e allo stato di raffreddamento.
La texture influisce sul requisito di sformo?
Sì. La texture può aumentare la presa meccanica e modificare il comportamento di sformamento. Confermare la texture specificata con il relativo fornitore e valutarla con la profondità e la direzione di estrazione effettive.
Passo successivo: Includere il modello 3D, il grado di resina, le indicazioni di texture, le superfici di accoppiamento critiche e il volume di produzione previsto in una revisione di stampabilità, in modo che le decisioni sugli angoli di sformamento siano prese in base ai requisiti completi del pezzo.