
Uma peça pode parecer simples no CAD e ainda assim resistir à liberação do molde. Quando uma parede moldada arrasta, sofre atrito, embranquece ou entorta durante a ejeção, o ângulo de saída é uma das primeiras características de projeto a revisar — mas não é a única. Textura, profundidade de extração, retração, condição da superfície, resfriamento e suporte dos extratores afetam todos a forma como a peça se separa do aço.
Resposta curta: O ângulo de saída na moldagem por injeção é a conicidade fornecida ao longo da direção de extração do molde. Ele reduz o contato deslizante durante a liberação. Não existe um ângulo único que funcione para todas as características: o ângulo de saída necessário depende do material, da profundidade, da textura, da geometria e dos requisitos estéticos ou dimensionais. Defina-o por superfície e valide-o na peça real.
Neste artigo:
- Por que o ângulo de saída altera o comportamento de liberação
- Quais superfícies precisam da revisão mais criteriosa
- Interpretar as marcas de ejeção como evidência
- Equilibrar o ângulo de saída com a função da peça
- Uma lista de verificação prática para revisão de projeto
- Perguntas frequentes
Por que o ângulo de saída altera o comportamento de liberação
À medida que o molde se abre, a peça moldada deve se afastar da cavidade ou do macho sem atrito excessivo. Uma leve conicidade faz o vão aumentar ao longo da direção de extração, reduzindo o comprimento de superfície que atrita contra o molde. Sem folga de liberação suficiente, a retração pode agarrar o macho, a textura pode reter mecanicamente a superfície e a força de ejeção pode deixar danos visíveis ou dimensionais.
O ângulo de saída não substitui uma linha de partição ou um arranjo de ejeção adequados. Uma peça pode ter ângulo de saída nominal e ainda assim grudar se o macho estiver rugoso, o aço estiver danificado, a peça estiver quente demais, os extratores empurrarem de forma desigual ou a geometria criar um travamento local. As orientações de projeto para fabricação da Autodesk também enquadram o ângulo de saída em relação à direção em que a peça é removida do molde; a direção de extração deve, portanto, ser acordada antes de se avaliar o ângulo.
Quais superfícies precisam da revisão mais criteriosa
Comece pelas superfícies paralelas à direção principal de abertura: paredes laterais profundas, nervuras, bossas, cavidades, shutoffs e faces estéticas. Em seguida, revise qualquer característica liberada por um slide ou lifter em sua própria direção de extração. Uma ação lateral altera o caminho local de liberação; ela não elimina automaticamente a necessidade de ângulo de saída nas superfícies que deslizam ao longo dela.
Profundidade e acabamento superficial importam. Uma parede rasa e polida e uma parede profunda e texturizada não têm as mesmas condições de contato. A textura pode aumentar o engajamento mecânico, portanto as especificações do fornecedor de textura e a profundidade real de extração devem fazer parte da revisão de projeto. Da mesma forma, uma superfície de vedação, um furo de acoplamento ou uma característica de alinhamento podem ter uma geometria funcional que não pode ser simplesmente afunilada. Essas superfícies precisam de uma estratégia deliberada de tolerância e shutoff, em vez de uma regra genérica.
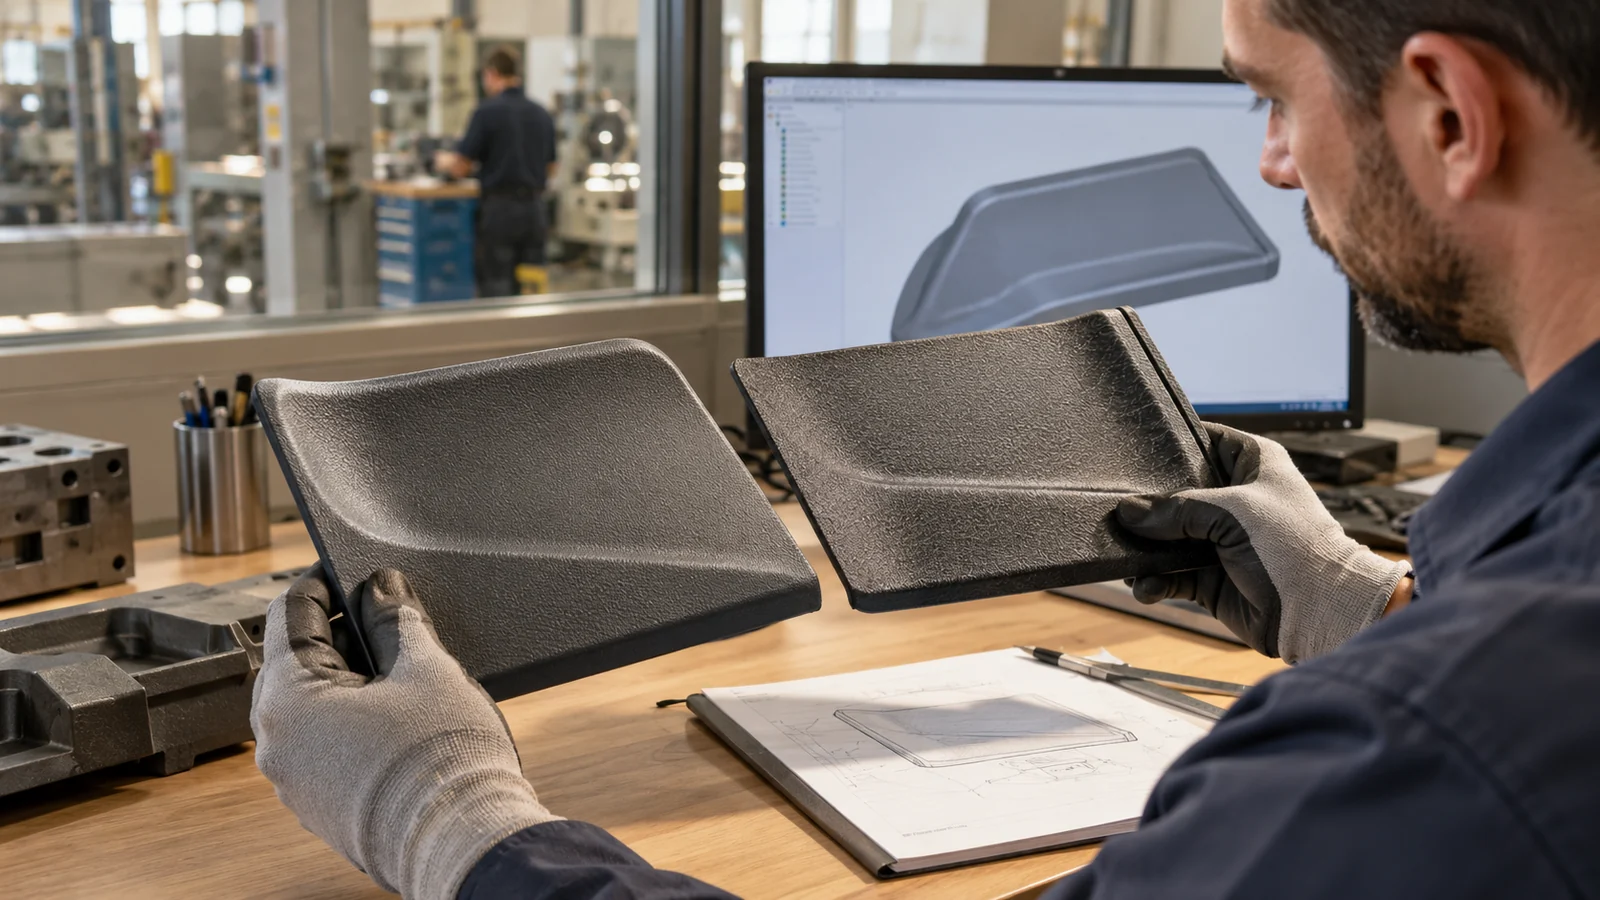
O comportamento do material também importa. A retração pode puxar uma peça firmemente ao redor de um macho, enquanto cargas e o grau da resina podem influenciar o atrito, a rigidez e a resposta dimensional. Use as informações de processamento específicas do grau fornecidas pelo fornecedor e confirme a condição pretendida do aço da ferramenta; não presuma que um valor genérico de ângulo de saída se aplique igualmente a todos os polímeros.
Interpretar as marcas de ejeção como evidência
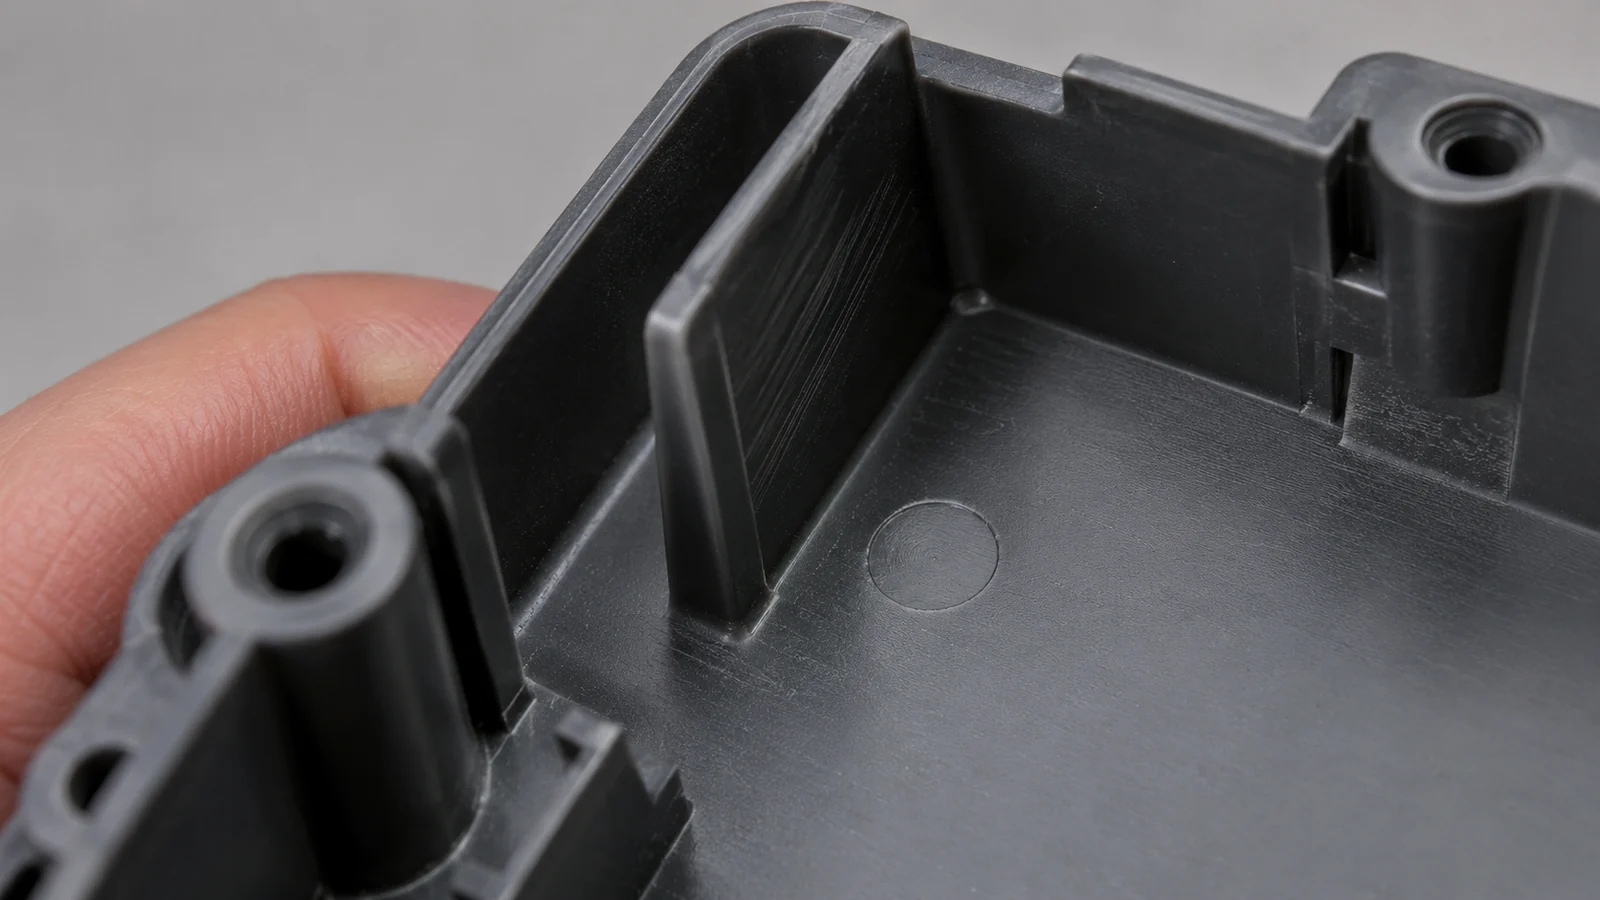
Diferentes defeitos de liberação apontam para diferentes mecanismos. Arranhões generalizados em uma parede podem indicar arraste excessivo, ângulo de saída insuficiente, aço rugoso ou uma superfície que está sendo forçada a deslizar. Marcas de branqueamento ou tensão próximas aos extratores podem indicar que a peça ainda está quente demais, que a carga de extração está concentrada ou que o recurso é localmente flexível demais. Uma nervura empenada pode ser um problema de suporte ou de posição de extração, e não simplesmente um problema de ângulo.
Mapeie cada marca para o lado da ferramenta e a direção de extração da peça. Verifique se o problema se repete em todas as cavidades, aparece apenas após uma mudança de processo ou acompanha um núcleo, inserto ou área de textura específica. Essa comparação ajuda a separar um problema de geometria de um problema local de aço ou de processo. Se mudanças no ângulo de saída estiverem sendo consideradas, revise as dimensões adjacentes e o ajuste; aumentar a conicidade pode alterar o tamanho da abertura, o perfil da parede e a quantidade de material disponível em um recurso de acoplamento.
Equilibrar o ângulo de saída com a função da peça
Mais ângulo de saída pode facilitar a liberação, mas também altera a geometria. Pode alterar o ângulo visível de uma parede, reduzir a profundidade útil de um recurso ou afetar o alinhamento entre duas peças. Onde uma dimensão deve permanecer reta ou paralela, considere se a estratégia de partição, o layout do núcleo, o polimento, a textura ou a geometria local podem resolver o problema de liberação sem alterar a interface funcional.
Para uma parede cosmética texturizada, decida o acabamento e o ângulo de saída em conjunto. Para uma nervura ou cavidade profunda, considere se o recurso pode ser encurtado, alargado ou suportado de forma diferente. Para uma superfície com dimensão crítica, determine qual área controla o ajuste e onde o ângulo de saída pode ser colocado sem comprometer essa função. Esses são tópicos apropriados para uma revisão inicial de projeto de molde personalizado, antes que o aço da ferramenta seja definido.
Dados de simulação e de testes podem ajudar a resolver restrições conflitantes. Uma fluxo de molde pode informar questões de preenchimento, compactação e retração, enquanto a amostragem física mostra como a peça se libera do aço acabado. Mantenha as evidências distintas: a simulação não substitui um teste de molde quando a preocupação é a força real de liberação ou o dano superficial.
Uma lista de verificação prática para revisão de projeto
- Marque as direções de extração. Identifique a direção principal de abertura e as direções separadas para slides ou lifters.
- Sinalize superfícies de alto risco. Destaque estiramentos profundos, nervuras, faces texturizadas, shutoffs e recursos com requisitos cosméticos ou de vedação.
- Declare os limites funcionais. Identifique dimensões e interfaces que não podem mudar quando o ângulo de saída é ajustado.
- Revise as premissas de resina e acabamento. Confirme o grau, a retração esperada e a especificação de textura.
- Planeje a validação. Durante a amostragem, inspecione as marcas de desmoldagem por cavidade e por lado da ferramenta, depois verifique as dimensões após a peça estabilizar.
Quando a ferramenta já está construída, evite alterar os parâmetros de processo e polir o aço ao mesmo tempo. Registre a linha de base, teste uma correção controlada e verifique tanto o comportamento de desmoldagem quanto as dimensões da peça. O processo de teste e validação do molde deve confirmar a peça — não apenas que o molde completa um ciclo.
Perguntas frequentes
Existe um ângulo de saída mínimo universal para moldagem por injeção?
Nenhum valor universal cobre todas as resinas, profundidades de extração, texturas e geometrias. Trate as regras práticas publicadas como pontos de partida para revisão e, em seguida, confirme a superfície e a função reais com a equipe de ferramentaria e materiais.
Uma peça pode ter ângulo de saída zero?
Algumas características locais podem ser projetadas com pouco ou nenhum ângulo de saída quando a função exigir, mas a desmoldagem torna-se mais sensível ao polimento, à geometria, à retração, ao suporte de ejeção e às condições de processo. Avalie o risco explicitamente em vez de presumir que a superfície será desmoldada.
Adicionar ângulo de saída corrige as marcas de ejetor?
Nem sempre. As marcas de ejetor podem resultar de força concentrada, peças quentes ou flexíveis, posicionamento incorreto dos ejetores ou suporte insuficiente. O ângulo de saída deve ser verificado em conjunto com o sistema de ejeção e o estado de resfriamento.
A textura afeta o requisito de ângulo de saída?
Sim. A textura pode aumentar a aderência mecânica e alterar o comportamento de desmoldagem. Confirme a textura especificada com o fornecedor e avalie-a com a profundidade e a direção de extração reais.
Próximo passo: Inclua o modelo 3D, o grau de resina, as indicações de textura, as superfícies de ajuste críticas e o volume de produção esperado em uma análise de moldabilidade, para que as decisões de ângulo de saída sejam tomadas com base no requisito completo da peça.