
Ein Bauteil kann in CAD einfach aussehen und sich dennoch der Entformung widersetzen. Wenn eine formgepresste Wand beim Auswerfen schleift, verkratzt, weiß anläuft oder sich verbiegt, ist die Entformungsschräge eines der ersten Konstruktionsmerkmale, die zu prüfen sind – aber nicht das einzige. Textur, Entformungstiefe, Schwindung, Oberflächenbeschaffenheit, Kühlung und Auswerferunterstützung beeinflussen alle, wie sich das Bauteil vom Stahl trennt.
Kurze Antwort: Eine Entformungsschräge beim Spritzgießen ist die Verjüngung entlang der Entformungsrichtung der Form. Sie verringert den Gleitkontakt beim Entformen. Es gibt keinen einzigen Winkel, der für jedes Merkmal funktioniert: Die erforderliche Schräge hängt von Material, Tiefe, Textur, Geometrie sowie kosmetischen oder dimensionalen Anforderungen ab. Legen Sie sie je nach Oberfläche fest und validieren Sie sie am tatsächlichen Bauteil.
In diesem Artikel:
- Warum die Schräge das Entformungsverhalten verändert
- Welche Oberflächen am genauesten geprüft werden müssen
- Auswerfermarkierungen als Hinweis lesen
- Schräge mit der Bauteilfunktion in Einklang bringen
- Eine praktische Checkliste für die Konstruktionsprüfung
- Häufig gestellte Fragen
Warum die Schräge das Entformungsverhalten verändert
Beim Öffnen des Werkzeugs muss sich das formgepresste Bauteil ohne übermäßige Reibung vom Formnest oder Kern wegbewegen. Eine leichte Verjüngung lässt den Spalt entlang der Entformungsrichtung zunehmen und verringert die Länge der Oberfläche, die an der Form reibt. Ohne ausreichendes Entformungsspiel kann die Schwindung den Kern umgreifen, die Textur die Oberfläche mechanisch festhalten und die Auswerferkraft sichtbare oder dimensionale Schäden hinterlassen.
Die Schräge ist kein Ersatz für eine solide Trennlinie oder ein solides Auswerferlayout. Ein Bauteil kann eine nominelle Schräge aufweisen und dennoch haften bleiben, wenn der Kern rau ist, der Stahl beschädigt ist, das Bauteil zu heiß ist, die Auswerfer ungleichmäßig drücken oder die Geometrie eine lokale Sperre erzeugt. Die Design-for-Manufacturing-Richtlinien von Autodesk rahmen die Schräge in ähnlicher Weise relativ zur Richtung ein, in der das Bauteil aus der Form entnommen wird; die Entformungsrichtung muss daher festgelegt werden, bevor der Winkel bewertet wird.
Welche Oberflächen am genauesten geprüft werden müssen
Beginnen Sie mit Oberflächen, die parallel zur primären Öffnungsrichtung verlaufen: tiefe Seitenwände, Rippen, Dome, Taschen, Absperrungen und kosmetische Flächen. Prüfen Sie dann jedes Merkmal, das durch einen Schieber oder Auswerfer in seiner eigenen Entformungsrichtung entformt wird. Eine Seitenaktion ändert den lokalen Entformungspfad; sie beseitigt nicht automatisch die Notwendigkeit einer Schräge auf den Oberflächen, die entlang dieser gleiten.
Tiefe und Oberflächenbeschaffenheit sind wichtig. Eine flache polierte Wand und eine tiefe texturierte Wand haben nicht die gleichen Kontaktbedingungen. Textur kann den mechanischen Eingriff erhöhen, daher sollten die Spezifikationen des Texturlieferanten und die tatsächliche Entformungstiefe Teil der Konstruktionsprüfung sein. Ebenso kann eine Dichtfläche, eine Passbohrung oder ein Ausrichtungsmerkmal eine funktionale Geometrie aufweisen, die nicht beiläufig verjüngt werden kann. Diese Oberflächen benötigen eine bewusste Toleranz- und Absperrstrategie statt einer pauschalen Regel.
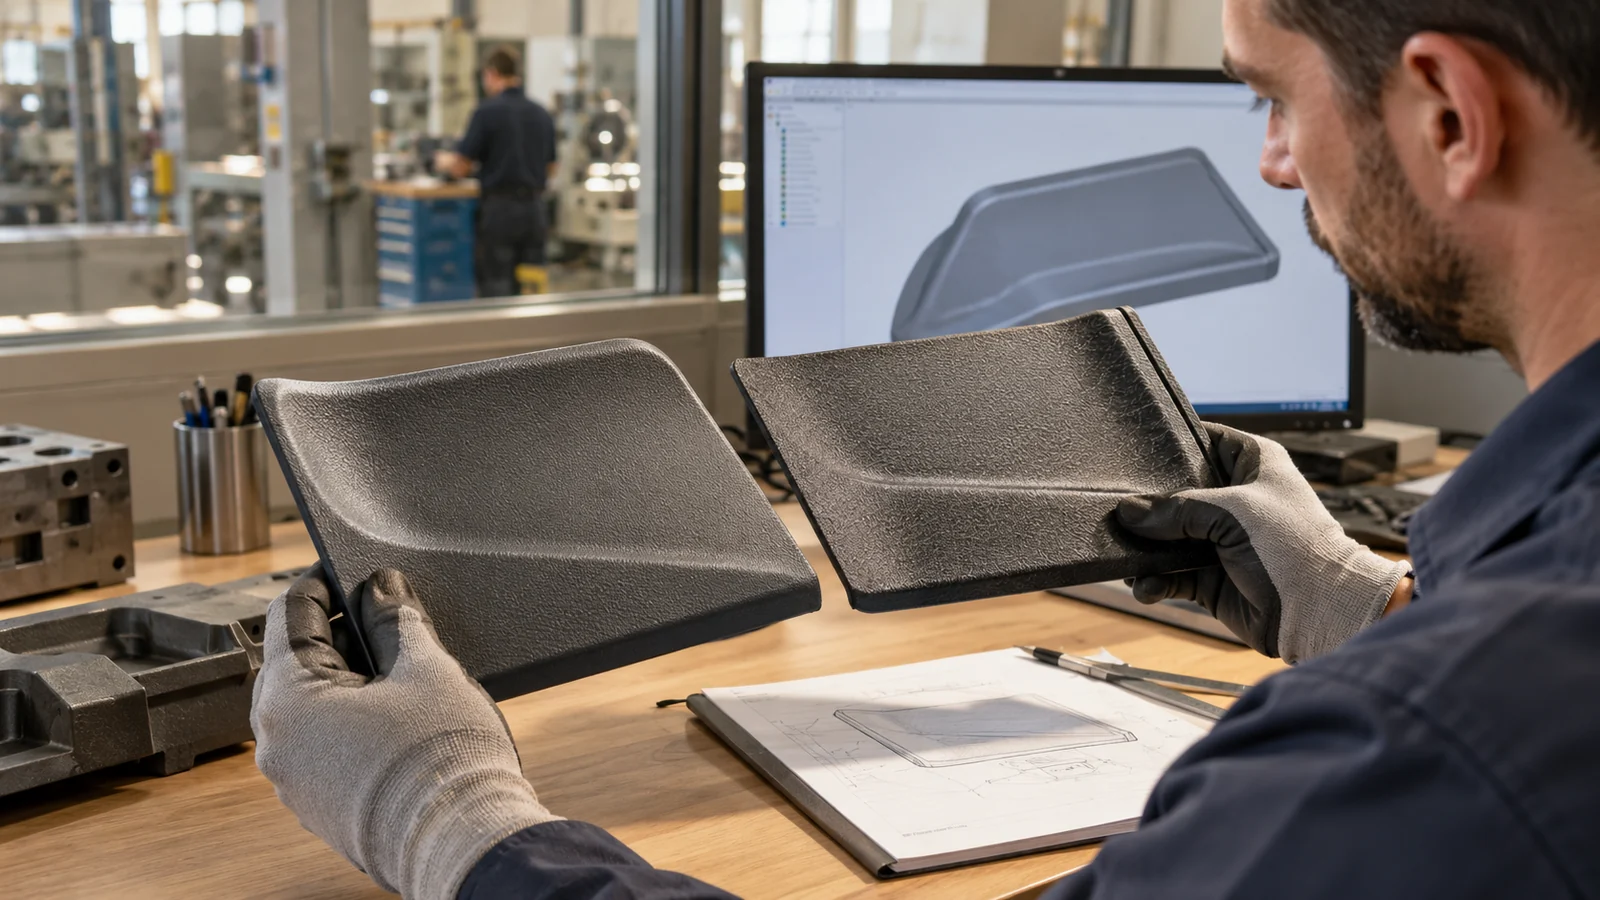
Auch das Materialverhalten spielt eine Rolle. Schwindung kann ein Teil eng um einen Kern ziehen, während Füllstoffe und Harztype die Reibung, Steifigkeit und das Dimensionsverhalten beeinflussen können. Verwenden Sie die sortenspezifischen Verarbeitungsinformationen des Lieferanten und bestätigen Sie den vorgesehenen Stahlzustand des Werkzeugs; gehen Sie nicht davon aus, dass ein allgemeiner Entformungswert gleichermaßen für jedes Polymer gilt.
Auswerfermarkierungen als Hinweis lesen
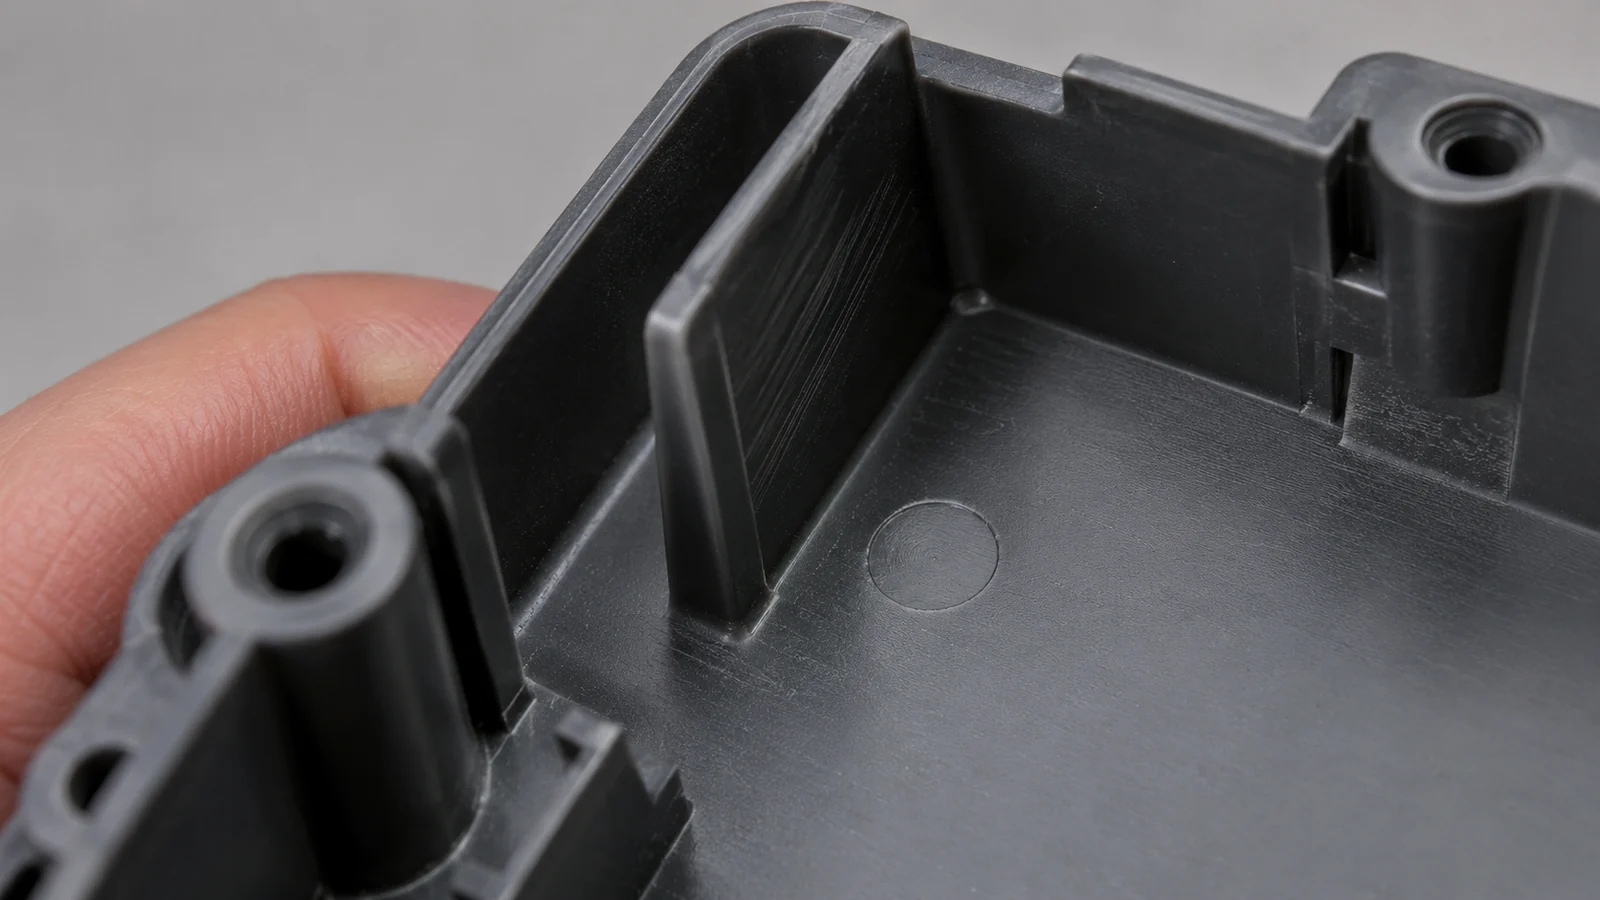
Verschiedene Entformungsfehler deuten auf unterschiedliche Mechanismen hin. Breite Kratzspuren an einer Wand können auf übermäßige Reibung, unzureichende Entformungsschräge, rauen Stahl oder eine Oberfläche hindeuten, die zum Gleiten gezwungen wird. Weißfärbung oder Spannungsmarken in der Nähe von Auswerfern können darauf hindeuten, dass das Teil noch zu heiß ist, die Auswerferlast konzentriert ist oder das Merkmal lokal zu flexibel ist. Eine verbogene Rippe kann ein Problem der Abstützung oder der Auswerferposition sein und nicht einfach ein Winkelproblem.
Ordnen Sie jede Marke der Werkzeugseite und der Entformungsrichtung des Teils zu. Prüfen Sie, ob sich das Problem in jeder Kavität wiederholt, erst nach einer Prozessänderung auftritt oder einem bestimmten Kern, Einsatz oder Texturbereich folgt. Dieser Vergleich hilft, ein Geometrieproblem von einem lokalen Stahl- oder Prozessproblem zu unterscheiden. Wenn Änderungen der Entformungsschräge erwogen werden, prüfen Sie angrenzende Maße und Passung; eine größere Verjüngung kann die Öffnungsgröße, das Wandprofil und die an einem Passmerkmal verfügbare Materialmenge verändern.
Schräge mit der Bauteilfunktion in Einklang bringen
Mehr Entformungsschräge kann die Entformung erleichtern, verändert aber auch die Geometrie. Sie kann einen sichtbaren Wandwinkel verändern, die nutzbare Tiefe eines Merkmals verringern oder beeinflussen, wie zwei Teile zueinander ausgerichtet sind. Wo ein Maß gerade oder parallel bleiben muss, prüfen Sie, ob die Trennungstrategie, das Kernlayout, die Politur, die Textur oder die lokale Geometrie das Entformungsproblem lösen können, ohne die funktionale Schnittstelle zu verändern.
Bei einer texturierten Sichtwand sollten Sie Finish und Entformungsschräge gemeinsam festlegen. Bei einer tiefen Rippe oder Tasche prüfen Sie, ob das Merkmal verkürzt, verbreitert oder anders abgestützt werden kann. Bei einer maßkritischen Oberfläche bestimmen Sie, welcher Bereich die Passung steuert und wo Entformungsschräge platziert werden kann, ohne diese Funktion zu beeinträchtigen. Dies sind geeignete Themen für eine frühe kundenspezifische Formenbau-Überprüfung, bevor der Werkzeugstahl festgelegt wird.
Simulations- und Versuchsdaten können helfen, konkurrierende Einschränkungen aufzulösen. Eine Mold-Flow-Analyse kann Fragen zu Füllung, Nachdruck und Schwindung klären, während die physische Bemusterung zeigt, wie sich das Teil aus dem fertigen Stahl entformt. Halten Sie die Nachweise getrennt: Eine Simulation ist kein Ersatz für einen Formversuch, wenn es um die tatsächliche Entformungskraft oder Oberflächenschäden geht.
Eine praktische Checkliste für die Konstruktionsprüfung
- Markieren Sie die Entformungsrichtungen. Bestimmen Sie die Hauptöffnungsrichtung und die separaten Richtungen für Schieber oder Lifter.
- Kennzeichnen Sie Hochrisikoflächen. Heben Sie tiefe Züge, Rippen, texturierte Flächen, Abschaltflächen und Merkmale mit optischen oder Dichtungsanforderungen hervor.
- Geben Sie funktionale Grenzen an. Bestimmen Sie Maße und Schnittstellen, die sich bei einer Anpassung der Entformungsschräge nicht ändern dürfen.
- Harz- und Oberflächenannahmen überprüfen. Sorte, erwartete Schwindung und Texturspezifikation bestätigen.
- Validierung planen. Beim Musterbau Entformungsmarkierungen je Kavität und Werkzeugseite prüfen und anschließend die Maße kontrollieren, nachdem sich das Teil stabilisiert hat.
Wenn das Werkzeug bereits gebaut ist, vermeiden Sie es, Prozesseinstellungen zu ändern und gleichzeitig den Stahl zu polieren. Erfassen Sie den Ausgangszustand, testen Sie eine kontrollierte Korrektur und überprüfen Sie sowohl das Entformungsverhalten als auch die Teilemaße. Der Muster- und Validierungsprozess des Werkzeugs sollte das Teil bestätigen – nicht nur, dass das Werkzeug einen Zyklus abschließt.
Häufig gestellte Fragen
Gibt es einen universellen Mindestentformungswinkel für den Spritzguss?
Kein universeller Wert deckt jedes Harz, jede Entformungstiefe, Textur und Geometrie ab. Betrachten Sie veröffentlichte Faustregeln als Ausgangspunkte für die Prüfung und bestätigen Sie anschließend die tatsächliche Oberfläche und Funktion mit dem Werkzeug- und Materialteam.
Kann ein Teil ohne Entformungswinkel ausgeführt werden?
Einige lokale Merkmale können mit geringem oder keinem Entformungswinkel ausgelegt werden, wenn es die Funktion erfordert, aber die Entformung wird dann empfindlicher gegenüber Politur, Geometrie, Schwindung, Auswerferunterstützung und Prozessbedingungen. Prüfen Sie das Risiko ausdrücklich, anstatt anzunehmen, dass sich die Oberfläche entformen lässt.
Behebt das Hinzufügen von Entformungswinkel Auswerfermarkierungen?
Nicht immer. Auswerfermarkierungen können durch konzentrierte Kräfte, heiße oder flexible Teile, falsche Auswerferplatzierung oder unzureichende Unterstützung entstehen. Der Entformungswinkel sollte zusammen mit dem Auswerfersystem und dem Kühlzustand geprüft werden.
Beeinflusst die Textur die Anforderung an den Entformungswinkel?
Ja. Eine Textur kann die mechanische Haftung erhöhen und das Entformungsverhalten verändern. Bestätigen Sie die spezifizierte Textur mit ihrem Lieferanten und bewerten Sie sie mit der tatsächlichen Tiefe und Entformungsrichtung.
Nächster Schritt: Fügen Sie das 3D-Modell, die Harzsorte, Texturangaben, kritische Passflächen und das erwartete Produktionsvolumen in eine Formbarkeitsprüfung ein, damit Entformungsschrägen anhand der vollständigen Teileanforderungen festgelegt werden.