
Spritzgussform-Erprobung und Validierung
Die Sicherstellung wiederholbarer Bauteilabmessungen und die Etablierung eines robusten wissenschaftlichen Spritzgussfensters vor der Serienfertigung erfordern systematische Erprobungs- und Validierungsprotokolle. Dienstleistungen zur Spritzgussform-Erprobung und -Validierung verifizieren systematisch Werkzeugstahlkavitäten, Schmelzrheologie und Abkühlungskinetik durch T0-, T1- und T2-Bemusterungsphasen. Bei Jucheng Precision, einem nach ISO 9001, ISO 13485 und IATF 16949 zertifizierten Auftragsfertiger, führen wir strenge Werkzeugbemusterungen auf über 35 elektrischen Pressen durch. Mithilfe von entkoppeltem wissenschaftlichem Spritzgießen, vollständiger Maßprüfung mit Zeiss CMM und FMEA-Risikoanalyse eliminieren wir Verzug, Einfallstellen und Grat und gewährleisten eine Prozessstabilität von CPK > 1,67 vor der endgültigen Werkzeugfreigabe.
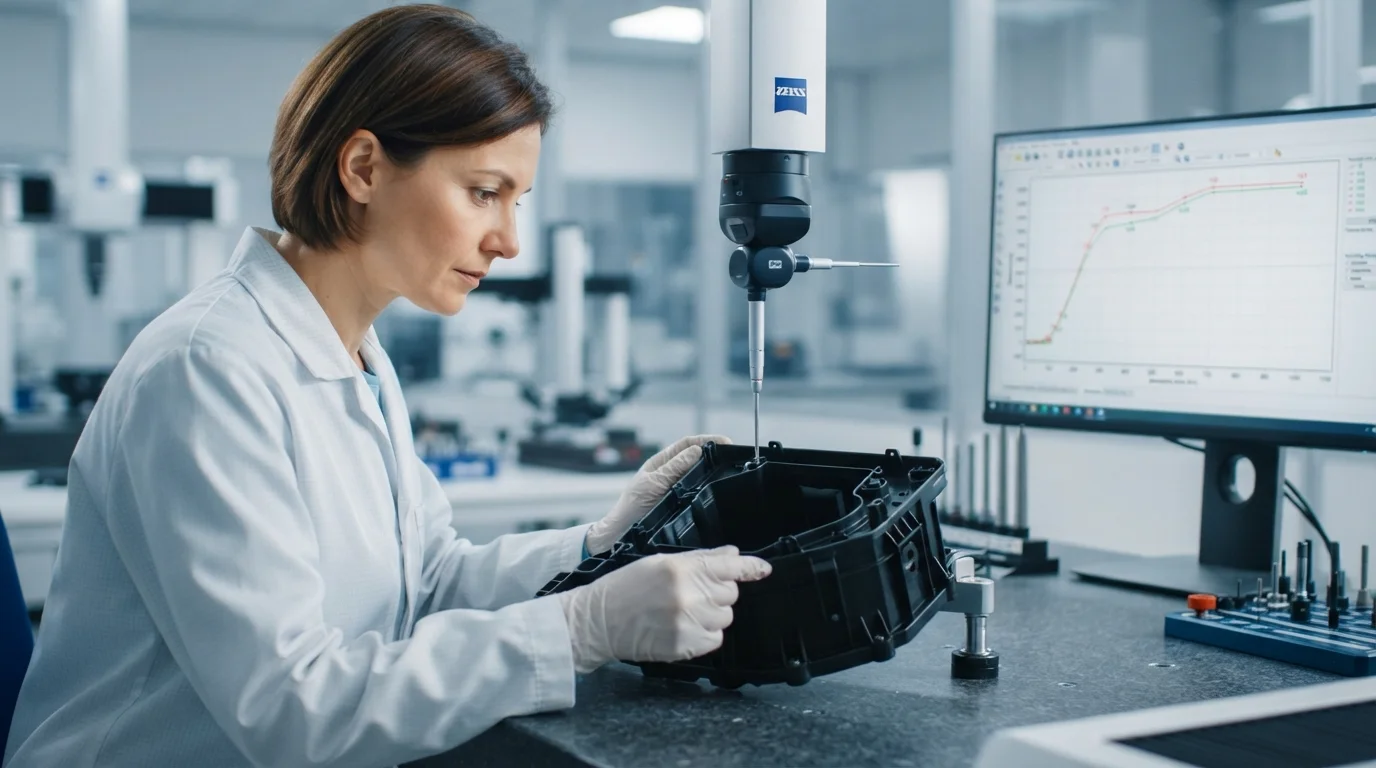
Strukturierter T0-bis-T2-Formerprobungs-Workflow
Wissenschaftlich Formmusterung & Validierung folgt einem standardisierten dreistufigen Bemusterungsprotokoll, um die Abmessungen des Kavitätenstahls zu verifizieren und stabile Maschinenparameter festzulegen:
T0-Erprobung (interner mechanischer Test)
Interner Probelauf des Werkzeugs zur Verifizierung der mechanischen Funktion, der Auswerferbewegung, der Schieberverriegelungen, der Integrität der Kühlwasserdichtung und der anfänglichen Kavitätenfüllung.
T1-Erprobung (erste Kundenbemusterung)
Bemusterungslauf mit Produktionsharz unter entkoppelten wissenschaftlichen Spritzgussprofilen. Liefert erste Prototypenmuster für die vollständige Maßkartierung mit Zeiss CMM.
T2-Erprobung (endgültige Produktionsfreigabe)
Endgültige Werkzeugvalidierung nach geringfügiger Stahlanpassung. Verifiziert eine Prozessstabilität von CPK > 1,67 vor der Freigabe des Werkzeugs für die Serienfertigung.
Umfassende Dienstleistungen zur Spritzgussform-Bemusterung und -Qualifizierung. Bei Jucheng Precision validieren wir systematisch jedes kundenspezifische Werkzeug nach den Prinzipien des entkoppelten wissenschaftlichen Spritzgießens und legen gesperrte Prozessparameter sowie eine statistische Qualitätsfähigkeit von CPK > 1,67 vor der Werkzeugfreigabe fest.
Formvalidierungsmatrix: Prüfkriterien und Testprotokoll
Unsere Qualitätskontrollingenieure bewerten jede T1-Mustercharge anhand strenger dimensionaler und mechanischer Prüfkriterien:
| Validierungsphase | Testmethode & Inspektionswerkzeuge | Qualitätsergebnis & Dokumentation |
|---|---|---|
| Vollständige Maßprüfung | Zeiss-KMG (Koordinatenmessgerät) & optisches Profilometer | Vollständiger FAI-Bericht (First Article Inspection), der 100% der CTQ-Maße (critical-to-quality) der CAD-Zeichnung abbildet. |
| Optische & Oberflächenprüfung | Glanzmessgeräte, Oberflächenrauheitsmessgeräte (Ra) und visuelle Leuchtkästen | Bestätigt null Einfallstellen, Splay, Jetting oder Gasverbrennungen und verifiziert die Oberflächenpolitur gegen Ziel-SPI- oder Texturstandards. |
| Funktionale Montageprüfung | Prüfung der Paarungsteile, Schnappverbindungs-Kraftmessgeräte und Drehmomentprüfung | Verifiziert die reale Montagepassung für ABS, Polycarbonat (PC), und Polyamid (PA/Nylon) strukturelle Gehäuse. |
| Prozessfähigkeits-Lock | Druck sensoren in der Kavität & entkoppelte Spritzgießregler | Etabliert einen gesperrten 8-stündigen kontinuierlichen Stabilitätslauf zur Verifizierung von CPK > 1,67 für Spritzguss. |
Entkoppelte Prozesssperre & Scientific-Molding-Blaupause
Die wissenschaftliche Formvalidierung ersetzt Trial-and-Error-Raten durch empirische Prinzipien der Polymerrheologie während Kundenspezifischer Formenbau:
1. Rheologie-Kurvenstudie & Viskositätssperre
Während der T1-Versuche führen wir Viskositätsprofilierungen über verschiedene Füllgeschwindigkeiten durch. Die Identifizierung der exakten Einspritzgeschwindigkeit, bei der die Viskosität stabilisiert, gewährleistet identisches Füllverhalten über Chargenschwankungen des Rohmaterials hinweg.
2. Kavitäten-Druckausgleich in Mehrfachwerkzeugen
Für Mehrkavitäts-Spritzgussform verifizieren wir bei Builds den Füllausgleich über alle 8, 16 oder 32 Kavitätseinsätze. Ungleichgewichte werden durch Feinabstimmung der Angusskanal-Stahlabmessungen korrigiert, um eine gleichmäßige Kavitätenverdichtung zu erreichen.
3. Angusssiegel- & Nachdruckoptimierung
Durch Wiegen von Musterteilen bei inkrementellen Nachhaltezeiten ermitteln wir die exakte Sekunde des Angussverschlusses. Das Sperren des Nachdrucks beim Angussverschluss eliminiert Rückströmung und verhindert Einfallstellen an Dünnwand-Spritzguss Teilen.
4. Reinraum-Qualifizierung für Medizinprodukte
Für im Gesundheitswesen verwendete Bauteile, geformt in Biokompatibles & medizinisches Harz in Medizintechnik-Qualität oder Hochtemperatur Polyetheretherketon (PEEK), werden Versuche in Reinraum-Spritzgießen Anlagen unter strengen ISO-13485-Protokollen durchgeführt.
Häufig gestellte Fragen (FAQ)
F: Was ist der Unterschied zwischen T0-, T1- und T2-Formversuchen?
A: T0 ist ein interner mechanischer Trockenlauf. T1 ist der erste Musterlauf, der an den Kunden mit vollständigen CMM-Prüfberichten geliefert wird. T2 ist der abschließende Validierungslauf nach geringfügigen Stahlanpassungen vor der Freigabe zur Serienproduktion.
F: Welche Dokumentation wird mit T1-Formversuchsmustern bereitgestellt?
A: Jede T1-Musterlieferung enthält einen vollständigen CMM-Erstmusterprüfbericht (FAI), gesperrte Prozessblätter für wissenschaftliches Spritzgießen, Materialzertifikate und hochauflösende Teilefotos.
F: Wie gehen Sie mit Maßänderungen um, wenn T1-Muster außerhalb der Toleranz liegen?
A: Maßabweichungen werden mithilfe von CMM-Heatmaps analysiert. Der Formstahl wird intern mit unseren 5-Achs-CNC-Bearbeitungszentren oder Drahterosion angepasst, bevor T2-Validierungsmuster gefertigt werden.
F: Können Sie Formversuche an komplexen Multi-Material- oder Insert-Werkzeugen durchführen?
A: Ja. Wir führen regelmäßig Musterbemusterungen für Zwei-Komponenten-Spritzguss (2K-Werkzeuge) und Insert-Spritzguss auf spezialisierten Rotations-Plattenpressen durch.