
Essai et validation du moule d'injection
Garantir des dimensions de pièce reproductibles et établir une fenêtre de moulage scientifique robuste avant la fabrication en série exige des protocoles d'essai et de validation systématiques. Les services d'essai et de validation de moules d'injection vérifient systématiquement les cavités en acier à outil, la rhéologie de la matière fondue et la cinétique de refroidissement au moyen des étapes d'échantillonnage T0, T1 et T2. Chez Jucheng Precision, fabricant sous contrat certifié ISO 9001, ISO 13485 et IATF 16949, nous réalisons un échantillonnage rigoureux des outils sur plus de 35 presses électriques. Grâce au moulage scientifique découplé, à une inspection dimensionnelle complète par MMT Zeiss et à une analyse des risques AMDEC, nous éliminons le gauchissement, les retassures et les bavures, garantissant une stabilité de process CPK > 1,67 avant la validation finale de l'outil.
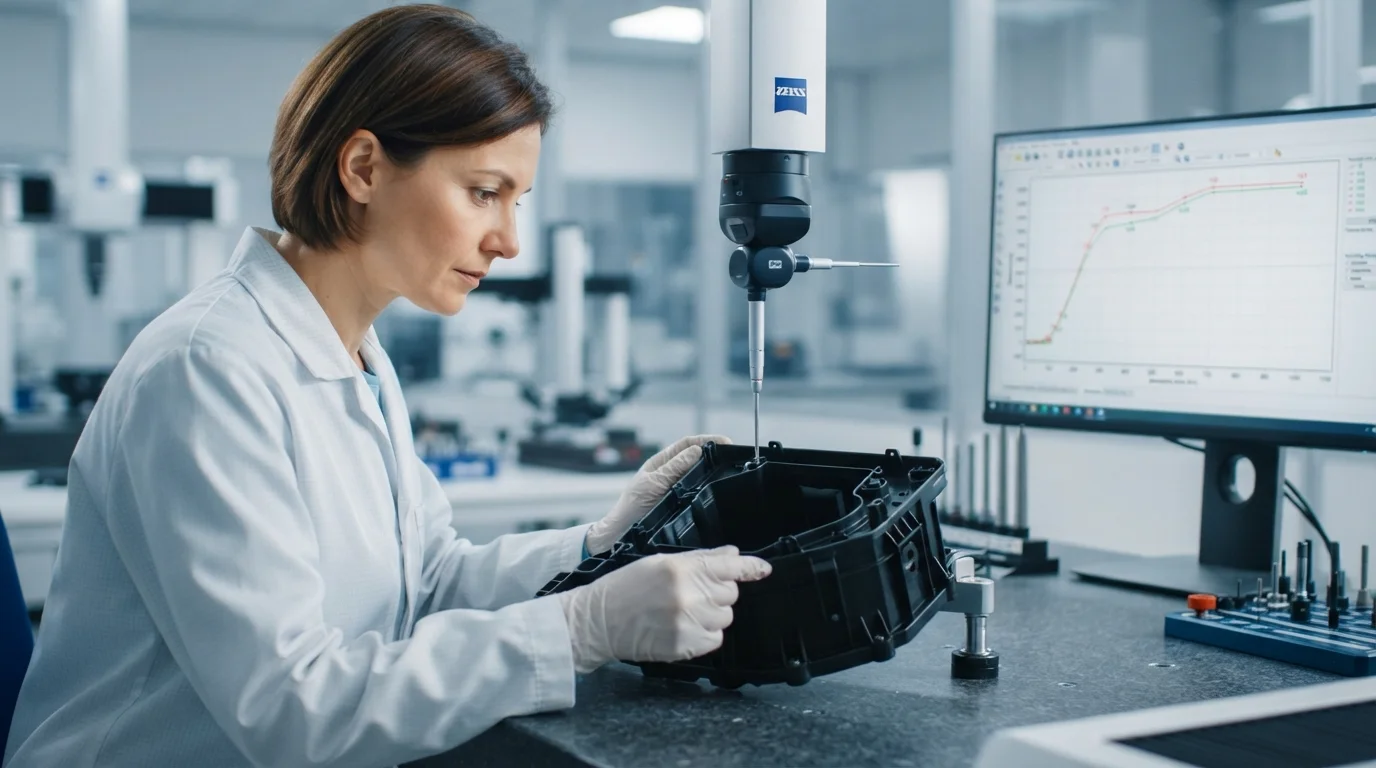
Flux de travail structuré d'essai de moule de T0 à T2
Scientifique Essai et validation du moule suit un protocole d'échantillonnage standardisé en 3 étapes pour vérifier les dimensions de l'acier des cavités et verrouiller des paramètres machine stables :
Essai T0 (test mécanique en interne)
Essai à sec interne de l'outil pour vérifier l'action mécanique, le mouvement d'éjection, les verrouillages de tiroirs, l'intégrité de l'étanchéité du circuit d'eau de refroidissement et le remplissage initial des cavités.
Essai T1 (premier échantillonnage client)
Campagne d'échantillonnage avec la résine de production selon des profils de moulage scientifique découplé. Fournit les échantillons prototypes initiaux pour une cartographie dimensionnelle complète par MMT Zeiss.
Essai T2 (approbation finale de production)
Validation finale de l'outil après de légers ajustements de l'acier. Vérifie la stabilité de process CPK > 1,67 avant de libérer l'outil pour la production en série.
Services complets d'échantillonnage et de qualification de moules d'injection. Chez Jucheng Precision, nous validons systématiquement chaque outil sur mesure selon les principes du moulage scientifique découplé, en établissant des paramètres de process verrouillés et une capacité qualité statistique CPK > 1,67 avant la validation de l'outil.
Matrice de validation du moule : critères d'inspection et protocole d'essai
Nos ingénieurs qualité évaluent chaque lot d'échantillons T1 selon des critères d'inspection dimensionnelle et mécanique stricts :
| Étape de validation | Méthode de test et outillage d'inspection | Résultat qualité et documentation |
|---|---|---|
| Inspection dimensionnelle complète | MMT Zeiss (machine à mesurer tridimensionnelle) et profilomètre optique | Rapport FAI (First Article Inspection) complet couvrant 100 % des dimensions critiques pour la qualité (CTQ) du dessin CAO. |
| Vérification cosmétique et de surface | Glossmètres, rugosimètres (Ra) et caissons lumineux pour contrôle visuel | Confirme l'absence de retassures, de stries, de jetting ou de brûlures de gaz, en vérifiant le poli de surface par rapport aux normes SPI ou de texture cibles. |
| Tests d'assemblage fonctionnel | Contrôle des pièces d'accouplement, jauges de force d'encliquetage et tests de couple | Vérifie l'ajustement d'assemblage réel pour ABS, Polycarbonate (PC), et Polyamide (PA/Nylon) les boîtiers structurels. |
| Verrouillage de la capabilité du processus | Capteurs de pression en cavité et contrôleurs de moulage découplés | Établit un essai de stabilité continu verrouillé de 8 heures vérifiant CPK > 1,67 pour Moulage par injection plastique. |
Plan de verrouillage du processus découplé et de moulage scientifique
La validation scientifique du moule remplace les tâtonnements par des principes empiriques de rhéologie des polymères lors de Fabrication de moules sur mesure:
1. Étude de la courbe de rhéologie et verrouillage de la viscosité
Lors des essais T1, nous réalisons un profilage de viscosité à différentes vitesses de remplissage. L'identification de la vitesse d'injection exacte à laquelle la viscosité se stabilise garantit un comportement de remplissage identique malgré les variations de lots de matière première.
2. Équilibrage de la pression en cavité dans les moules multicavités
Pour Moule d'injection multi-empreintes nous vérifions l'équilibre de remplissage sur toutes les empreintes à 8, 16 ou 32 cavités. Les déséquilibres sont corrigés en ajustant finement les dimensions d'acier des seuils d'alimentation afin d'obtenir un compactage uniforme des cavités.
3. Optimisation du figeage du seuil et de la pression de compactage
En pesant des pièces échantillons à des temps de maintien progressifs, nous identifions la seconde exacte de fermeture du seuil. Le verrouillage de la pression de maintien au figeage du seuil élimine le reflux et prévient les retassures sur Moulage par injection à paroi mince pièces.
4. Qualification en salle blanche pour dispositifs médicaux
Pour les composants de santé moulés dans Résine biocompatible et de qualité médicale ou haute température Polyétheréthercétone (PEEK), les essais sont réalisés à l'intérieur Moulage par injection en salle blanche d'installations soumises à des protocoles stricts ISO 13485.
Questions fréquemment posées (FAQ)
Q : Quelle est la différence entre les essais de moule T0, T1 et T2 ?
R : T0 est un essai mécanique interne à blanc. T1 est le premier essai d'échantillons livré au client avec des rapports d'inspection CMM complets. T2 est l'essai de validation final après des ajustements mineurs de l'acier avant l'approbation de la production de masse.
Q : Quelle documentation est fournie avec les échantillons d'essai de moule T1 ?
R : Chaque livraison d'échantillons T1 comprend un rapport complet d'inspection du premier article (FAI) par CMM, des fiches de processus de moulage scientifique verrouillées, des certificats de matériaux et des photos haute résolution des pièces.
Q : Comment gérez-vous les modifications dimensionnelles si les échantillons T1 sont hors tolérance ?
R : Les dimensions hors tolérance sont analysées à l'aide de cartes thermiques CMM. L'acier du moule est ajusté en interne à l'aide de nos centres d'usinage CNC 5 axes ou de notre électroérosion à fil avant l'exécution des échantillons de validation T2.
Q : Pouvez-vous réaliser des essais de moule sur des outils complexes multi-matériaux ou à inserts ?
R : Oui. Nous réalisons régulièrement des échantillonnages d'essai pour Moulage par injection bi-matière (outils 2K) et Moulage par injection d'inserts sur des presses à plateau rotatif spécialisées.