
Prueba y validación de moldes de inyección
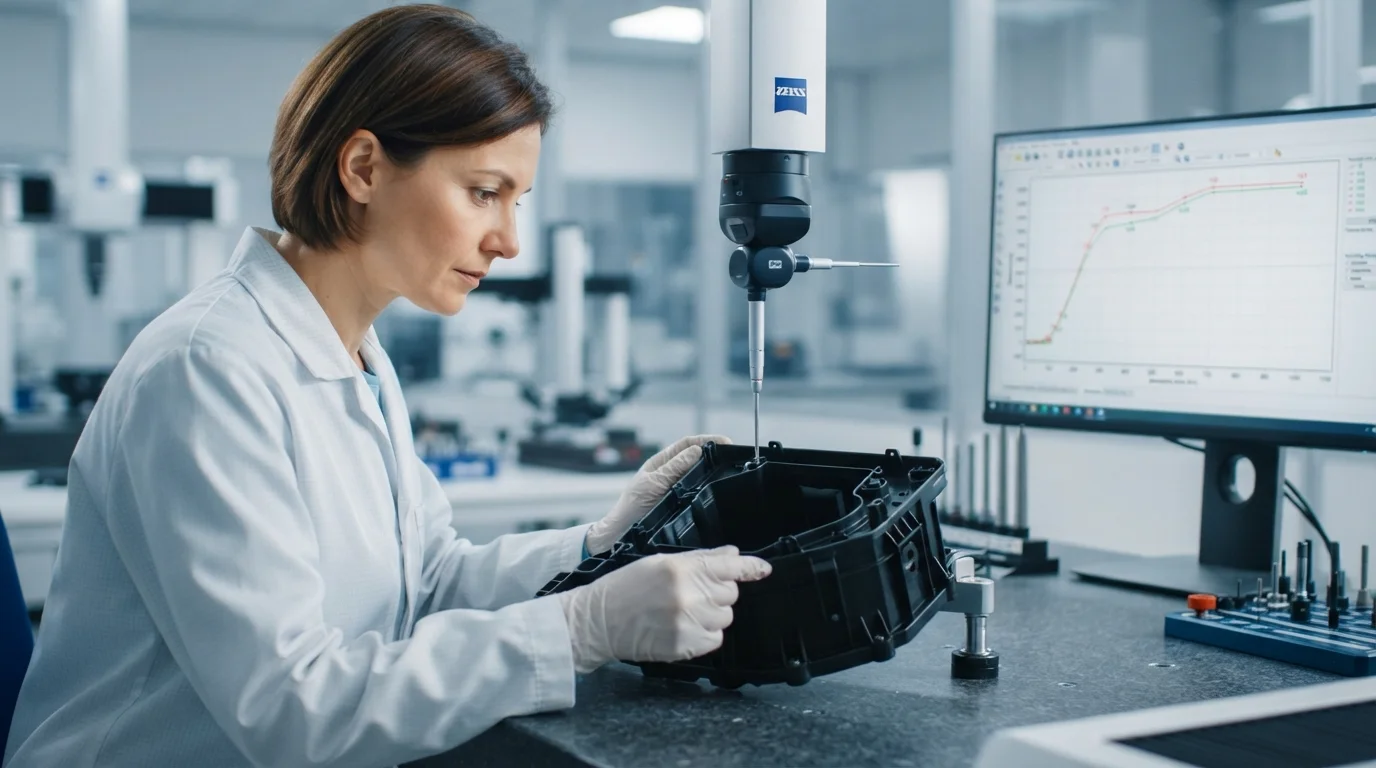
Fijar dimensiones de pieza repetibles y establecer una ventana de moldeo científico robusta antes de la fabricación en serie requiere protocolos sistemáticos de prueba y validación. Los servicios de prueba y validación de moldes de inyección verifican sistemáticamente las cavidades de acero del molde, la reología del fundido y la cinética de enfriamiento mediante etapas de muestreo T0, T1 y T2. En Jucheng Precision, un fabricante por contrato certificado ISO 9001, ISO 13485 e IATF 16949, realizamos un riguroso muestreo de moldes en más de 35 prensas eléctricas. Utilizando moldeo científico desacoplado, inspección dimensional completa con CMM Zeiss y análisis de riesgos FMEA, eliminamos la deformación, las marcas de hundimiento y las rebabas, garantizando una estabilidad del proceso con CPK > 1,67 antes de la aprobación final del molde.
Flujo de trabajo estructurado de pruebas de molde de T0 a T2
Científico Prueba y validación de molde sigue un protocolo de muestreo estandarizado de 3 etapas para verificar las dimensiones del acero de la cavidad y fijar parámetros de máquina estables:
Prueba T0 (Ensayo mecánico interno)
Prueba en seco interna del molde para verificar la acción mecánica, el movimiento de eyección, los bloqueos de corredera, la integridad del sellado del agua de refrigeración y el llenado inicial de la cavidad.
Prueba T1 (Muestreo inicial con el cliente)
Corrida de muestreo con resina de producción bajo perfiles de moldeo científico desacoplado. Genera muestras prototipo iniciales para el mapeo dimensional completo con CMM Zeiss.
Prueba T2 (Aprobación final de producción)
Validación final del molde tras ajustes menores del acero. Verifica la estabilidad del proceso con CPK > 1,67 antes de liberar el molde para la producción en serie.
Servicios integrales de muestreo y calificación de moldes de inyección. En Jucheng Precision, validamos sistemáticamente cada molde personalizado utilizando principios de moldeo científico desacoplado, estableciendo parámetros de proceso fijados y una capacidad de calidad estadística con CPK > 1,67 antes de la aprobación del molde.
Matriz de validación de moldes: criterios de inspección y protocolo de pruebas
Nuestros ingenieros de control de calidad evalúan cada lote de muestras T1 según estrictos criterios de inspección dimensional y mecánica:
| Etapa de validación | Método de prueba y herramientas de inspección | Resultado de calidad y documentación |
|---|---|---|
| Inspección dimensional completa | Máquina de medición por coordenadas (CMM) Zeiss y perfilómetro óptico | Informe completo de FAI (Inspección de Primera Pieza) que mapea el 100 % de las dimensiones críticas para la calidad (CTQ) del plano CAD. |
| Verificación cosmética y de superficie | Medidores de brillo, medidores de rugosidad superficial (Ra) y cajas de luz visuales | Confirma cero marcas de hundimiento, splay, jetting o quemaduras por gas, verificando el pulido de la superficie según los estándares SPI o de textura objetivo. |
| Pruebas de ensamblaje funcional | Verificación de piezas acopladas, medidores de fuerza de encaje a presión y pruebas de par de apriete | Verifica el ajuste de ensamblaje en condiciones reales para ABS, Policarbonato (PC), y Poliamida (PA/Nylon) carcasas estructurales. |
| Bloqueo de capacidad del proceso | Sensores de presión en cavidad y controladores de moldeo desacoplado | Establece una corrida de estabilidad continua bloqueada de 8 horas que verifica CPK > 1.67 para Moldeo por Inyección de Plástico. |
Bloqueo de proceso desacoplado y plano de moldeo científico
La validación científica del molde reemplaza la conjetura de prueba y error con principios empíricos de reología de polímeros durante Fabricación de Moldes Personalizados:
1. Estudio de curva reológica y bloqueo de viscosidad
Durante las pruebas T1, realizamos un perfilado de viscosidad a través de distintas velocidades de llenado. Identificar la velocidad de inyección exacta en la que la viscosidad se estabiliza garantiza un comportamiento de llenado idéntico ante cambios de lote de materia prima.
2. Equilibrado de presión en cavidad en moldes multicavidad
Para Molde de inyección de múltiples cavidades construcciones, verificamos el equilibrio de llenado en todos los insertos de 8, 16 o 32 cavidades. Los desequilibrios se corrigen ajustando con precisión las dimensiones del acero de las compuertas del canal de alimentación para lograr un empaque uniforme de las cavidades.
3. Optimización del sellado de compuerta y de la presión de empaque
Al pesar piezas de muestra en tiempos de mantenimiento incrementales, determinamos el segundo exacto de sellado de la compuerta. Bloquear la presión de mantenimiento en el sellado de la compuerta elimina el reflujo y previene las marcas de hundimiento en Moldeo por Inyección de Pared Delgada piezas.
4. Calificación de sala limpia para dispositivos médicos
Para componentes de atención médica moldeados en Resina Biocompatible y de Grado Médico o de alta temperatura Poliéter éter cetona (PEEK), las pruebas se realizan dentro de Moldeo por Inyección en Sala Blanca instalaciones bajo estrictos protocolos ISO 13485.
Preguntas frecuentes (FAQ)
P: ¿Cuál es la diferencia entre las pruebas de molde T0, T1 y T2?
R: T0 es una prueba mecánica interna en seco. T1 es la primera corrida de muestras entregada al cliente con informes completos de inspección CMM. T2 es la corrida de validación final tras ajustes menores en el acero antes de la aprobación para producción en masa.
P: ¿Qué documentación se proporciona con las muestras de la prueba de molde T1?
R: Cada entrega de muestras T1 incluye un informe completo de Inspección de Primera Pieza (FAI) por CMM, hojas de proceso de moldeo científico bloqueadas, certificados de material y fotografías de alta resolución de las piezas.
P: ¿Cómo gestionan las modificaciones dimensionales si las muestras T1 están fuera de tolerancia?
R: Las dimensiones fuera de tolerancia se analizan mediante mapas de calor CMM. El acero del molde se ajusta internamente usando nuestros centros de mecanizado CNC de 5 ejes o electroerosión por hilo antes de ejecutar las muestras de validación T2.
P: ¿Pueden realizar pruebas de molde en herramientas complejas multimaterial o con insertos?
R: Sí. Realizamos regularmente muestreos de prueba para Moldeo por Inyección de Dos Componentes (herramientas 2K) y Moldeo por Inyección de Insertos en prensas de plato rotativo especializadas.