
Prova e validazione dello stampo a iniezione
Bloccare dimensioni ripetibili dei pezzi e stabilire una finestra di stampaggio scientifico robusta prima della produzione di massa richiede protocolli sistematici di prova e validazione. I servizi di prova e validazione degli stampi a iniezione verificano sistematicamente le cavità in acciaio dello stampo, la reologia della massa fusa e la cinetica di raffreddamento attraverso le fasi di campionamento T0, T1 e T2. Presso Jucheng Precision, un produttore conto terzi certificato ISO 9001, ISO 13485 e IATF 16949, eseguiamo rigorosi campionamenti degli stampi su oltre 35 presse elettriche. Utilizzando lo stampaggio scientifico disaccoppiato, l'ispezione dimensionale completa con CMM Zeiss e l'analisi dei rischi FMEA, eliminiamo deformazioni, ritiri e bave, garantendo una stabilità di processo con CPK > 1,67 prima dell'approvazione finale dello stampo.
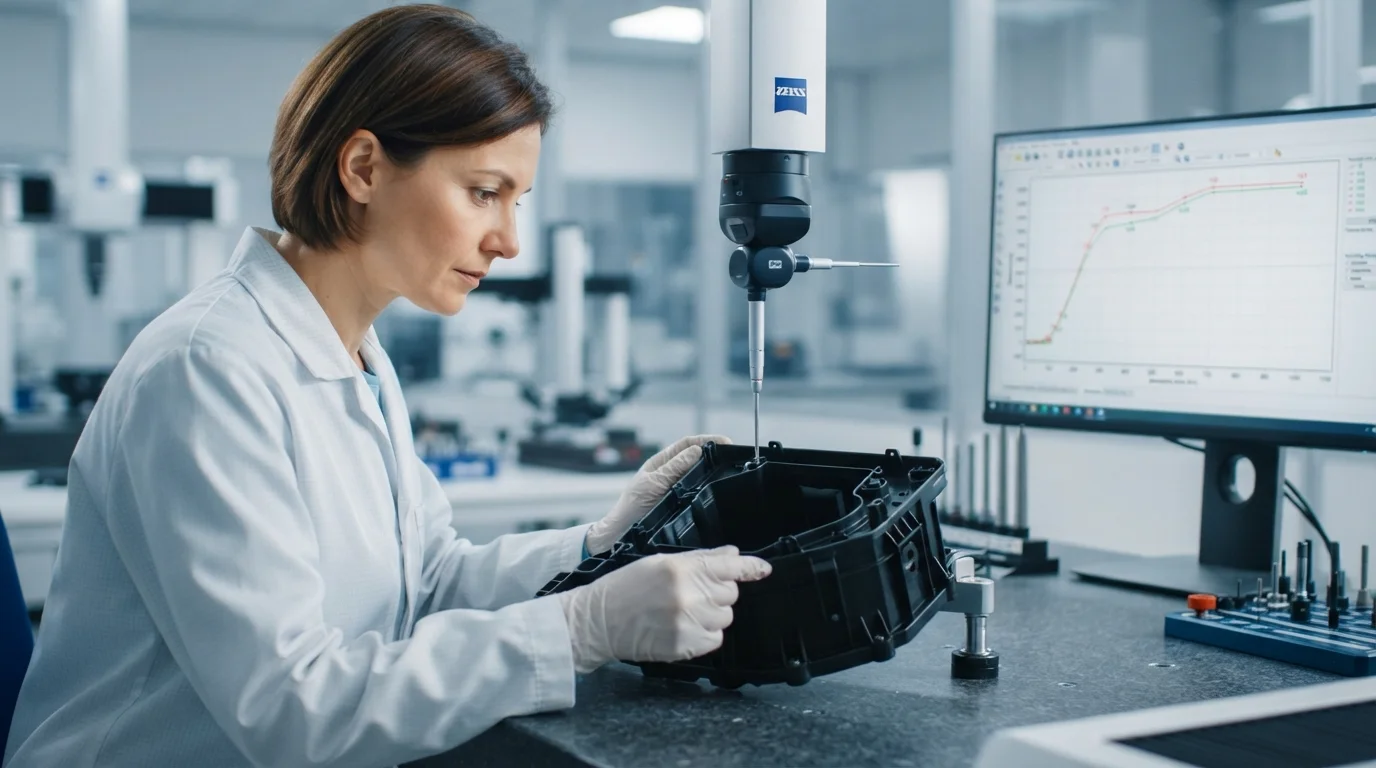
Flusso di lavoro strutturato per prove stampo da T0 a T2
Scientifico Prova Stampi e Validazione segue un protocollo di campionamento standardizzato in 3 fasi per verificare le dimensioni dell'acciaio delle cavità e bloccare parametri macchina stabili:
Prova T0 (test meccanico interno)
Prova a vuoto interna dello stampo per verificare l'azione meccanica, il movimento di estrazione, i blocchi dei cursori, l'integrità della tenuta dell'acqua di raffreddamento e il riempimento iniziale delle cavità.
Prova T1 (primo campionamento per il cliente)
Ciclo di campionamento con resina di produzione secondo profili di stampaggio scientifico disaccoppiato. Produce campioni prototipo iniziali per la mappatura dimensionale completa con CMM Zeiss.
Prova T2 (approvazione finale della produzione)
Validazione finale dello stampo dopo lievi regolazioni dell'acciaio. Verifica la stabilità di processo con CPK > 1,67 prima di rilasciare lo stampo per la produzione di massa.
Servizi completi di campionamento e qualifica degli stampi a iniezione. Presso Jucheng Precision, validiamo sistematicamente ogni stampo personalizzato utilizzando i principi dello stampaggio scientifico disaccoppiato, stabilendo parametri di processo bloccati e una capacità di qualità statistica con CPK > 1,67 prima dell'approvazione dello stampo.
Matrice di validazione dello stampo: criteri di ispezione e protocollo di prova
I nostri ingegneri del controllo qualità valutano ogni lotto di campioni T1 rispetto a rigorosi criteri di ispezione dimensionale e meccanica:
| Fase di convalida | Metodo di collaudo e strumenti di ispezione | Output di qualità e documentazione |
|---|---|---|
| Ispezione dimensionale completa | CMM Zeiss (macchina di misura a coordinate) e profilometro ottico | Report FAI (First Article Inspection) completo che mappa il 100% delle dimensioni critiche per la qualità (CTQ) del disegno CAD. |
| Verifica estetica e della superficie | Glossometri, rugosimetri (Ra) e lightbox visive | Conferma l'assenza di segni di ritiro, splay, jetting o bruciature da gas, verificando la lucidatura della superficie rispetto agli standard SPI o di texture target. |
| Collaudo funzionale dell'assemblaggio | Controllo delle parti accoppiate, dinamometri per snap-fit e prove di coppia | Verifica il montaggio reale per ABS, Policarbonato (PC), e Poliammide (PA/Nylon) custodie strutturali. |
| Blocco della capacità di processo | Sensori di pressione in cavità e controllori di stampaggio disaccoppiato | Stabilisce una prova di stabilità continua bloccata di 8 ore che verifica CPK > 1,67 per Stampaggio a iniezione di plastica. |
Blocco del processo disaccoppiato e blueprint di stampaggio scientifico
La validazione scientifica dello stampo sostituisce i tentativi ed errori con principi empirici di reologia dei polimeri durante Produzione di stampi personalizzati:
1. Studio della curva reologica e blocco della viscosità
Durante le prove T1, eseguiamo la profilazione della viscosità a diverse velocità di riempimento. Identificare l'esatta velocità di iniezione in cui la viscosità si stabilizza garantisce un comportamento di riempimento identico al variare dei lotti di materia prima.
2. Bilanciamento della pressione nelle cavità per stampi multicavità
Per Stampo a iniezione multi-cavità costruzioni, verifichiamo il bilanciamento del riempimento su tutti gli inserti a 8, 16 o 32 cavità. Gli squilibri vengono corretti mediante la messa a punto delle dimensioni dell'acciaio del gate del canale per ottenere un impaccamento uniforme delle cavità.
3. Congelamento del gate e ottimizzazione della pressione di impaccamento
Pesando i pezzi campione a tempi di mantenimento incrementali, individuiamo il secondo esatto di sigillo del gate. Bloccare la pressione di mantenimento al sigillo del gate elimina il riflusso e previene i ritiri sui Stampaggio a Iniezione a Parete Sottile pezzi.
4. Qualifica della camera bianca per dispositivi medici
Per i componenti sanitari stampati in Resina biocompatibile e di grado medicale o ad alta temperatura Polietereterchetone (PEEK), le prove vengono condotte all'interno di Stampaggio a iniezione in camera bianca strutture secondo rigorosi protocolli ISO 13485.
Domande frequenti (FAQ)
D: Qual è la differenza tra le prove stampo T0, T1 e T2?
R: T0 è una prova meccanica interna a secco. T1 è la prima produzione di campioni consegnata al cliente con report di ispezione CMM completi. T2 è la prova di validazione finale dopo lievi modifiche all'acciaio prima dell'approvazione per la produzione di massa.
D: Quale documentazione viene fornita con i campioni della prova stampo T1?
R: Ogni consegna di campioni T1 include un report completo di First Article Inspection (FAI) CMM, schede di processo di stampaggio scientifico bloccate, certificati dei materiali e foto dei particolari ad alta risoluzione.
D: Come gestite le modifiche dimensionali se i campioni T1 sono fuori tolleranza?
R: Le dimensioni fuori tolleranza vengono analizzate tramite mappe termiche CMM. L'acciaio dello stampo viene modificato internamente utilizzando i nostri centri di fresatura CNC a 5 assi o l'elettroerosione a filo prima di eseguire i campioni di validazione T2.
D: Potete eseguire prove stampo su stampi complessi multi-materiale o con inserti?
R: Sì. Eseguiamo regolarmente campionamenti di prova per Stampaggio a iniezione a due componenti (stampi 2K) e Stampaggio a iniezione con inserti su presse specializzate a piatto rotante.