
射出成形金型の試作と検証
量産前に再現性のある部品寸法を確定し、堅牢な科学的成形ウィンドウを確立するには、体系的な試作・検証プロトコルが必要です。射出成形金型の試作・検証サービスでは、T0、T1、T2のサンプリング段階を通じて、金型鋼のキャビティ、溶融レオロジー、冷却動特性を体系的に検証します。ISO 9001、ISO 13485、IATF 16949認証の受託製造業者であるJucheng Precisionでは、35台以上の電動プレスで厳格な金型サンプリングを実施しています。分離型科学的成形、Zeiss CMMによる完全な寸法検査、FMEAリスク分析を活用し、反り、ヒケ、バリを排除して、最終金型承認前にCPK > 1.67のプロセス安定性を確保します。.
T0からT2までの体系的な金型試作ワークフロー
科学的 金型トライアルと検証 は標準化された3段階のサンプリングプロトコルに従い、キャビティ鋼の寸法を検証し、安定した機械パラメータを確定します:
T0試作(社内機械テスト)
内部での金型ドライランにより、機械的動作、突き出し動作、スライダーロック、冷却水シールの完全性、初期キャビティ充填を検証します。.
T1試作(初回顧客サンプリング)
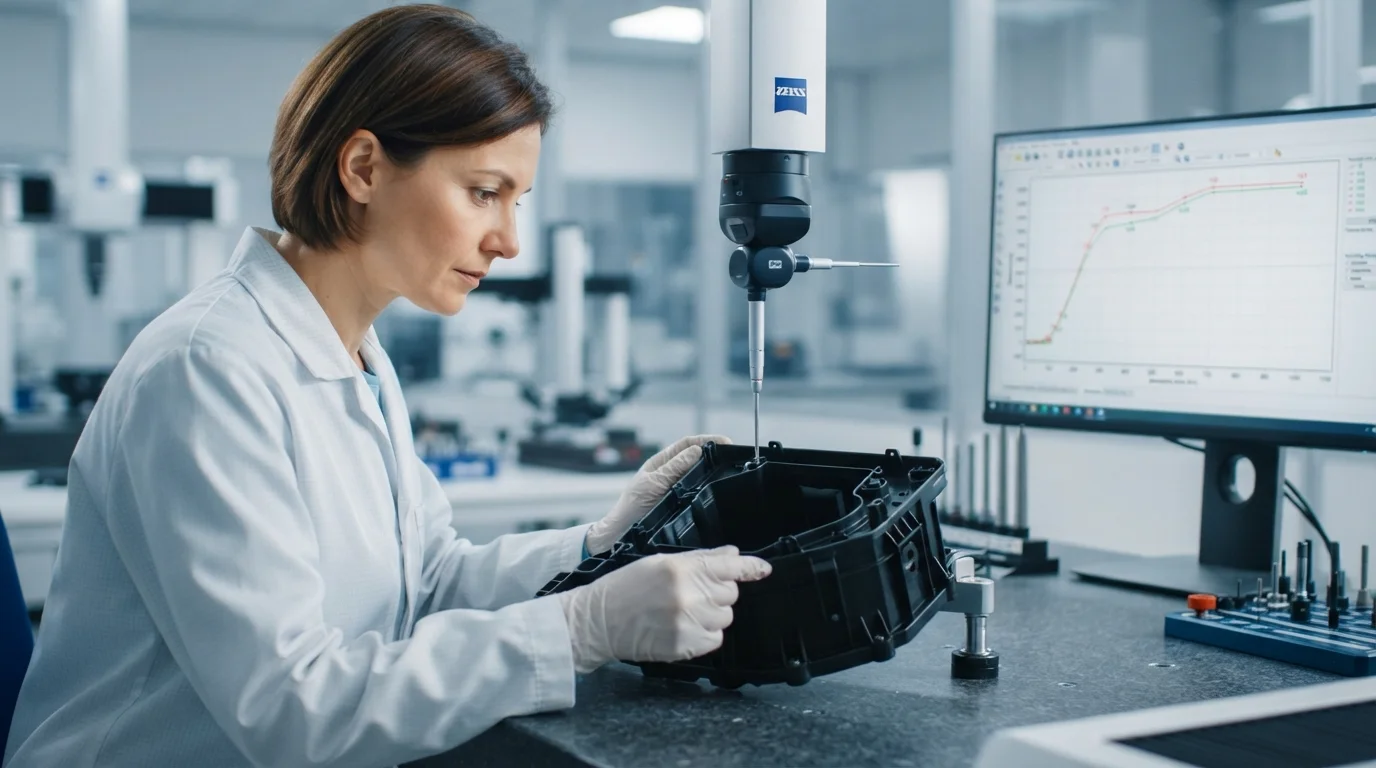
分離型科学的成形プロファイルの下で生産樹脂のサンプリングを実施します。Zeiss CMMによる完全な寸法マッピング用の初期試作品サンプルを生成します。.
T2試作(最終量産承認)
軽微な鋼の調整後の最終金型検証。量産向けに金型をリリースする前に、CPK > 1.67のプロセス安定性を検証します。.
包括的な射出成形金型のサンプリングおよび適格性確認サービス。Jucheng Precisionでは、分離型科学的成形の原則を用いてすべてのカスタム金型を体系的に検証し、金型承認前に確定したプロセスパラメータとCPK > 1.67の統計的品質能力を確立します。.
金型検証マトリクス:検査基準と試験プロトコル
当社の品質管理エンジニアは、すべてのT1サンプルバッチを厳格な寸法・機械検査基準に照らして評価します:
| 検証段階 | 試験方法および検査ツール | 品質出力およびドキュメント |
|---|---|---|
| 完全な寸法検査 | Zeiss CMM(三次元測定機)および光学式プロフィロメータ | CAD図面の重要品質(CTQ)寸法の100%をマッピングした完全なFAI(初品検査)レポート。. |
| 外観および表面検証 | 光沢計、表面粗さ計(Ra)、および目視用ライトボックス | ヒケ、シルバーストリーク、ジェッティング、ガス焼けがゼロであることを確認し、目標とするSPIまたはテクスチャ基準に対して表面研磨を検証します。. |
| 機能組立試験 | 嵌合部品チェック、スナップフィット荷重計、およびトルク試験 | 実際の組立嵌合性を検証します: ABS, ポリカーボネート(PC), ,および ポリアミド(PA/ナイロン) 構造用エンクロージャー。. |
| プロセス能力の固定 | キャビティ内圧力センサーおよびデカップリング成形コントローラー | Establishes a locked 8-hour continuous stability run verifying CPK > 1.67 for プラスチック射出成形. |
Decoupled Process Lock & Scientific Molding Blueprint
Scientific mold validation replaces trial-and-error guesswork with empirical polymer rheology principles during カスタム金型製作:
1. Rheology Curve Study & Viscosity Lock
During T1 trials, we perform viscosity profiling across varying fill speeds. Identifying the exact injection velocity where viscosity stabilizes ensures identical filling behavior across raw material batch lot shifts.
2. Cavity Pressure Balancing in Multi-Cavity Tools
For 多キャビティ射出成形金型 builds, we verify fill balance across all 8, 16, or 32 cavity inserts. Imbalances are corrected by fine-tuning runner gate steel dimensions to achieve uniform cavity packing.
3. Gate Freeze & Packing Pressure Optimization
By weighing sample parts at incremental holding times, we pinpoint the exact second of gate seal. Locking holding pressure at gate seal eliminates backflow and prevents sink marks on 薄肉射出成形 parts.
4. Cleanroom Qualification for Medical Devices
For healthcare components molded in 生体適合性・医療グレード樹脂 or high-temp ポリエーテルエーテルケトン(PEEK), 試験は内部で実施されます クリーンルーム射出成形 ISO 13485プロトコルに厳格に従った施設内で。.
よくある質問(FAQ)
Q: T0、T1、T2の金型トライアルの違いは何ですか?
A: T0は社内での機械的ドライランです。T1は、完全なCMM検査報告書を添えて顧客に納品される最初のサンプルランです。T2は、量産承認前の軽微な鋼材調整を経た最終検証ランです。.
Q: T1金型トライアルサンプルにはどのような書類が提供されますか?
A: すべてのT1サンプル納品には、完全なCMM初品検査(FAI)報告書、固定されたサイエンティフィックモールディングプロセスシート、材料証明書、高解像度の部品写真が含まれます。.
Q: T1サンプルが公差外の場合、寸法修正はどのように対応しますか?
A: 公差外の寸法はCMMヒートマップを用いて分析されます。T2検証サンプルを実施する前に、当社の5軸CNCマシニングセンターまたはワイヤーEDMを用いて金型鋼材を社内で調整します。.
Q: 複雑なマルチマテリアル金型やインサート金型で金型トライアルを実施できますか?
A: はい。当社は定期的に以下についてトライアルサンプリングを実施しています 二色射出成形 (2K金型)および インサート射出成形 専用のロータリープラテンプレス上で。.