
Una pieza puede parecer sencilla en CAD y aun así resistirse a salir del molde. Cuando una pared moldeada arrastra, se roza, se blanquea o se dobla durante la eyección, el ángulo de desmoldeo es una de las primeras características de diseño que revisar, pero no es la única. La textura, la profundidad de extracción, la contracción, el estado de la superficie, el enfriamiento y el soporte de los eyectores influyen en cómo la pieza se separa del acero.
Respuesta breve: El ángulo de desmoldeo en moldeo por inyección es la conicidad que se proporciona a lo largo de la dirección de extracción del molde. Reduce el contacto por deslizamiento durante la liberación. No existe un ángulo único que funcione para cada elemento: el desmoldeo requerido depende del material, la profundidad, la textura, la geometría y los requisitos cosméticos o dimensionales. Defínelo por superficie y valídalo en la pieza real.
En este artículo:
- Por qué el desmoldeo cambia el comportamiento de liberación
- Qué superficies necesitan la revisión más detallada
- Interpretar las marcas de eyección como evidencia
- Equilibrar el desmoldeo con la función de la pieza
- Una lista de verificación práctica para la revisión de diseño
- Preguntas frecuentes
Por qué el desmoldeo cambia el comportamiento de liberación
A medida que se abre el molde, la pieza moldeada debe separarse de la cavidad o del macho sin fricción excesiva. Una ligera conicidad hace que el huelgo aumente a lo largo de la dirección de extracción, reduciendo la longitud de superficie que roza contra el molde. Sin suficiente holgura de liberación, la contracción puede agarrarse al macho, la textura puede retener mecánicamente la superficie y la fuerza de eyección puede dejar daños visibles o dimensionales.
El desmoldeo no sustituye una línea de partición ni una disposición de eyección correctas. Una pieza puede tener un desmoldeo nominal y aun así pegarse si el macho está rugoso, el acero está dañado, la pieza está demasiado caliente, los eyectores empujan de forma desigual o la geometría crea un bloqueo local. La guía de diseño para fabricación de Autodesk enmarca de forma similar el desmoldeo en relación con la dirección en la que la pieza se extrae del molde; por lo tanto, la dirección de extracción debe acordarse antes de evaluar el ángulo.
Qué superficies necesitan la revisión más detallada
Comienza por las superficies paralelas a la dirección de apertura principal: paredes laterales profundas, nervios, jefes, cavidades, cierres y caras cosméticas. Después revisa cualquier elemento liberado por una corredera o un elevador en su propia dirección de extracción. Una acción lateral cambia la trayectoria de liberación local; no elimina automáticamente la necesidad de desmoldeo en las superficies que se deslizan a lo largo de ella.
La profundidad y el acabado superficial importan. Una pared poco profunda y pulida y una pared profunda y texturizada no tienen las mismas condiciones de contacto. La textura puede aumentar el agarre mecánico, por lo que las especificaciones del proveedor de textura y la profundidad de extracción real deben formar parte de la revisión de diseño. Asimismo, una zona de sellado, un alojamiento de acoplamiento o un elemento de alineación pueden tener una geometría funcional que no se puede achaflanar sin más. Esas superficies necesitan una estrategia deliberada de tolerancia y cierre en lugar de una regla general.
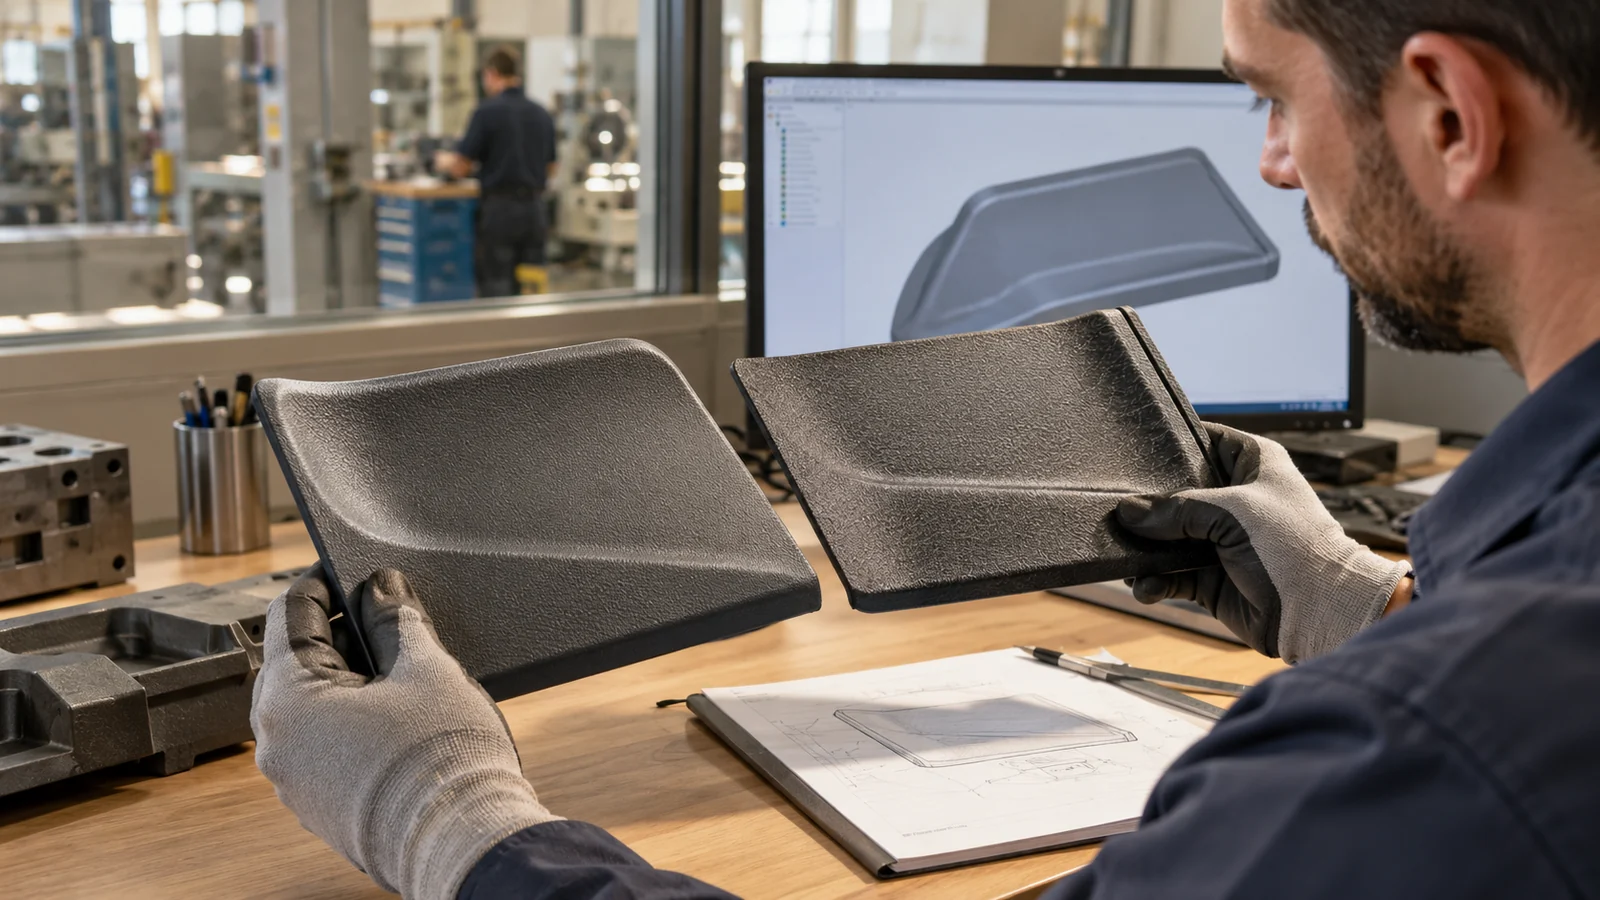
El comportamiento del material también importa. La contracción puede ceñir una pieza firmemente alrededor de un núcleo, mientras que las cargas y el grado de resina pueden influir en la fricción, la rigidez y la respuesta dimensional. Utilice la información de procesamiento específica del grado del proveedor y confirme la condición del acero prevista para el molde; no asuma que un valor de ángulo de desmoldeo genérico se aplica por igual a todos los polímeros.
Interpretar las marcas de eyección como evidencia
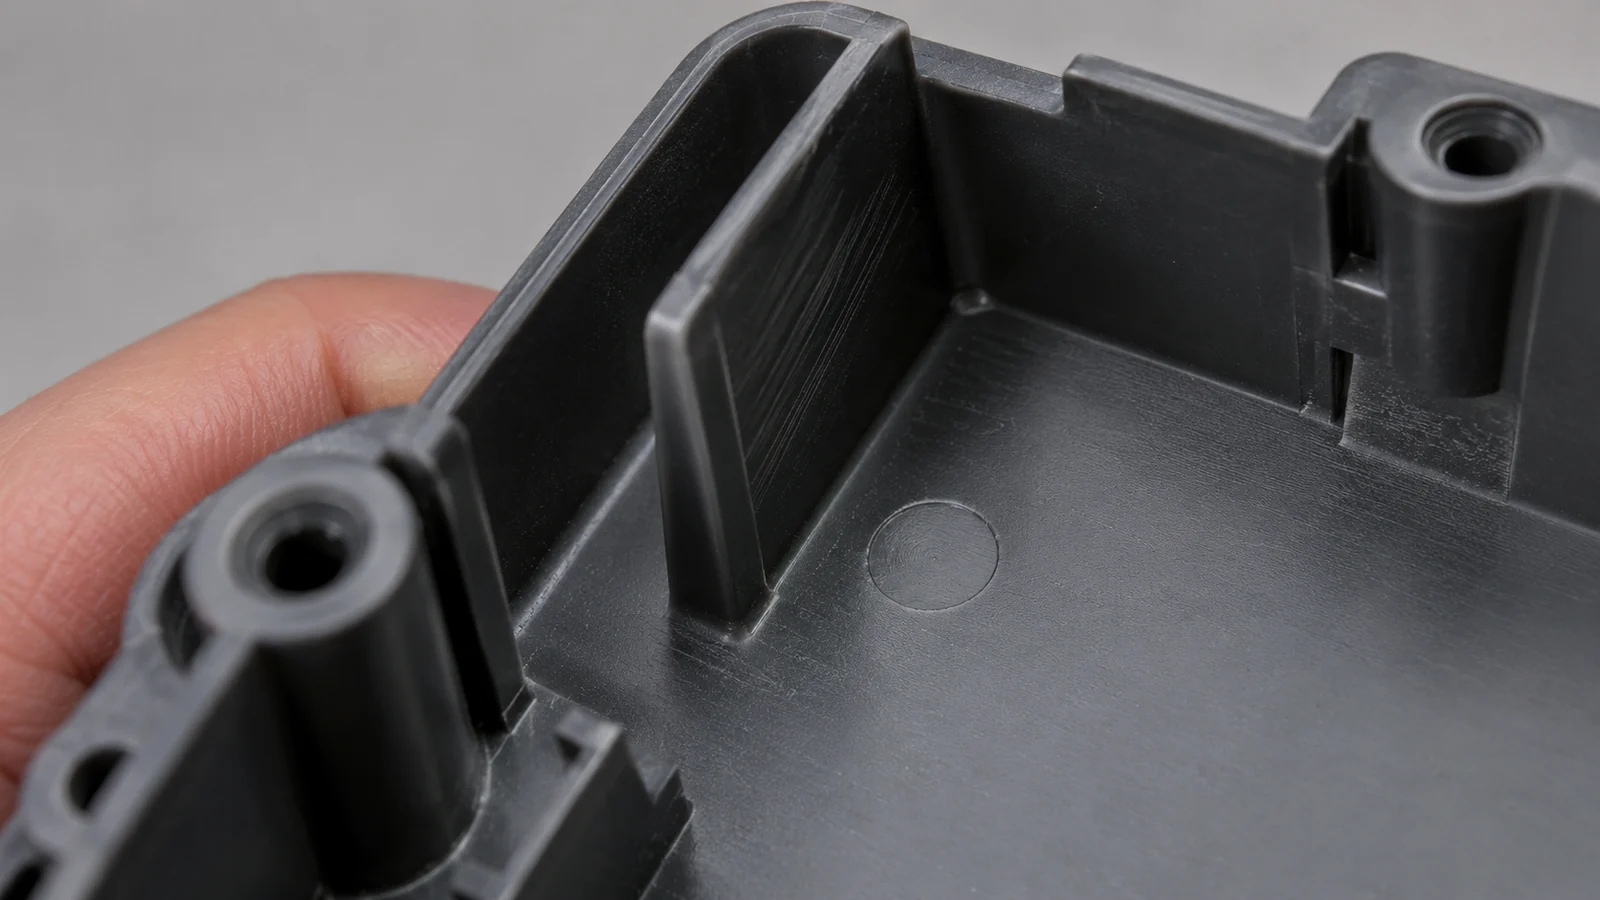
Los distintos defectos de desmoldeo apuntan a distintos mecanismos. Un rayado generalizado en una pared puede indicar un arrastre excesivo, un ángulo de desmoldeo insuficiente, acero rugoso o una superficie que se ve forzada a deslizar. El blanqueamiento o las marcas de tensión cerca de los expulsores pueden indicar que la pieza aún está demasiado caliente, que la carga de expulsión está concentrada o que la geometría es localmente demasiado flexible. Una nervadura deformada puede ser un problema de soporte o de posición de expulsión más que simplemente un problema de ángulo.
Relacione cada marca con el lado del molde y la dirección de extracción de la pieza. Compruebe si el problema se repite en cada cavidad, si aparece solo tras un cambio de proceso o si se asocia a un núcleo, inserto o zona texturizada específicos. Esa comparación ayuda a separar un problema de geometría de un problema local de acero o de proceso. Si se plantea modificar el ángulo de desmoldeo, revise las dimensiones y el ajuste adyacentes; aumentar la conicidad puede cambiar el tamaño de la abertura, el perfil de la pared y la cantidad de material disponible en un elemento de acoplamiento.
Equilibrar el desmoldeo con la función de la pieza
Un mayor ángulo de desmoldeo puede facilitar el desmoldeo, pero también modifica la geometría. Puede alterar el ángulo visible de una pared, reducir la profundidad útil de un elemento o afectar la alineación entre dos piezas. Cuando una dimensión debe permanecer recta o paralela, considere si la estrategia de partición, la disposición de los núcleos, el pulido, la textura o la geometría local pueden resolver el problema de desmoldeo sin cambiar la interfaz funcional.
Para una pared cosmética texturizada, decida el acabado y el ángulo de desmoldeo conjuntamente. Para una nervadura o cavidad profunda, considere si el elemento puede acortarse, ensancharse o soportarse de otra manera. Para una superficie crítica en cuanto a dimensiones, determine qué zona controla el ajuste y dónde puede aplicarse el ángulo de desmoldeo sin comprometer esa función. Estos son temas apropiados para una revisión temprana de diseño de molde personalizado, antes de comprometer el acero del molde.
Los datos de simulación y de pruebas pueden ayudar a resolver restricciones contrapuestas. Una análisis de flujo de molde puede aportar información sobre cuestiones de llenado, compactación y contracción, mientras que el muestreo físico muestra cómo se desmoldea la pieza del acero acabado. Mantenga la evidencia diferenciada: la simulación no sustituye a una prueba de molde cuando la preocupación es la fuerza de desmoldeo real o el daño superficial.
Una lista de verificación práctica para la revisión de diseño
- Marque las direcciones de extracción. Identifique la dirección principal de apertura y las direcciones independientes de los correderas o elevadores.
- Señale las superficies de alto riesgo. Destaque las extracciones profundas, nervaduras, caras texturizadas, cierres y elementos con requisitos cosméticos o de sellado.
- Indique los límites funcionales. Identifique las dimensiones e interfaces que no pueden cambiar al ajustar el ángulo de desmoldeo.
- Revisar los supuestos de resina y acabado. Confirmar el grado, la contracción esperada y la especificación de textura.
- Planificar la validación. Durante el muestreo, inspeccionar las marcas de expulsión por cavidad y lado de la herramienta, luego verificar las dimensiones una vez que la pieza se estabilice.
Cuando la herramienta ya está construida, evitar cambiar los ajustes de proceso y pulir el acero al mismo tiempo. Registrar la línea base, probar una corrección controlada y verificar tanto el comportamiento de expulsión como las dimensiones de la pieza. El proceso de prueba y validación del molde debe confirmar la pieza, no solo que el molde complete un ciclo.
Preguntas frecuentes
¿Existe un ángulo de desmoldeo mínimo universal para el moldeo por inyección?
Ningún valor universal cubre todas las resinas, profundidades de extracción, texturas y geometrías. Tratar las reglas empíricas publicadas como puntos de partida para la revisión y luego confirmar la superficie y la función reales con el equipo de herramienta y material.
¿Puede una pieza tener cero desmoldeo?
Algunas características locales pueden diseñarse con poco o ningún desmoldeo cuando la función lo requiere, pero la expulsión se vuelve más sensible al pulido, la geometría, la contracción, el soporte de eyección y las condiciones de proceso. Revisar el riesgo explícitamente en lugar de suponer que la superficie se expulsará.
¿Añadir desmoldeo soluciona las marcas de expulsor?
No siempre. Las marcas de expulsor pueden deberse a una fuerza concentrada, piezas calientes o flexibles, una ubicación incorrecta de los expulsores o un soporte insuficiente. El desmoldeo debe verificarse junto con el sistema de eyección y el estado de enfriamiento.
¿Afecta la textura al requisito de desmoldeo?
Sí. La textura puede aumentar el agarre mecánico y cambiar el comportamiento de expulsión. Confirmar la textura especificada con su proveedor y evaluarla con la profundidad y la dirección de extracción reales.
Siguiente paso: Incluya el modelo 3D, el grado de resina, las indicaciones de textura, las superficies críticas de ajuste y el volumen de producción previsto en una revisión de moldeabilidad, de modo que las decisiones sobre el ángulo de desmoldeo se tomen con base en el requisito completo de la pieza.