
Une pièce peut sembler simple en CAO et pourtant résister au démoulage. Lorsqu'une paroi moulée frotte, s'éraille, blanchit ou se déforme pendant l'éjection, la dépouille est l'une des premières caractéristiques de conception à vérifier — mais ce n'est pas la seule. La texture, la profondeur de tirage, le retrait, l'état de surface, le refroidissement et le support des éjecteurs influent tous sur la façon dont la pièce se sépare de l'acier.
Réponse courte : Une dépouille d'injection plastique est la conicité prévue le long de la direction de démoulage du moule. Elle réduit le contact de glissement lors du démoulage. Il n'existe pas d'angle unique qui convienne à toutes les formes : la dépouille requise dépend de la matière, de la profondeur, de la texture, de la géométrie et des exigences esthétiques ou dimensionnelles. Définissez-la par surface et validez-la sur la pièce réelle.
Dans cet article :
- Pourquoi la dépouille modifie le comportement au démoulage
- Quelles surfaces nécessitent l'examen le plus attentif
- Lire les marques d'éjection comme des indices
- Concilier la dépouille avec la fonction de la pièce
- Une liste de contrôle pratique pour la revue de conception
- Questions fréquentes
Pourquoi la dépouille modifie le comportement au démoulage
À l'ouverture du moule, la pièce moulée doit s'écarter de l'empreinte ou du noyau sans frottement excessif. Une légère conicité fait augmenter le jeu le long de la direction de tirage, réduisant la longueur de surface qui frotte contre le moule. Sans dégagement de démoulage suffisant, le retrait peut serrer la pièce sur le noyau, la texture peut retenir mécaniquement la surface et la force d'éjection peut laisser des dommages visibles ou dimensionnels.
La dépouille ne remplace pas un plan de joint ou une disposition d'éjection judicieux. Une pièce peut avoir une dépouille nominale et pourtant coller si le noyau est rugueux, si l'acier est endommagé, si la pièce est trop chaude, si les éjecteurs poussent de façon inégale ou si la géométrie crée un blocage local. Les recommandations de conception pour la fabrication d'Autodesk formulent de même la dépouille par rapport à la direction dans laquelle la pièce est retirée du moule ; la direction de tirage doit donc être convenue avant d'évaluer l'angle.
Quelles surfaces nécessitent l'examen le plus attentif
Commencez par les surfaces parallèles à la direction d'ouverture principale : parois latérales profondes, nervures, bossages, poches, plans de joint et faces esthétiques. Examinez ensuite toute forme démoulée par un tiroir ou un poussoir incliné selon sa propre direction de tirage. Une action latérale modifie le trajet de démoulage local ; elle n'élimine pas automatiquement le besoin de dépouille sur les surfaces qui glissent le long de celle-ci.
La profondeur et l'état de surface comptent. Une paroi peu profonde et polie et une paroi profonde et texturée n'ont pas les mêmes conditions de contact. La texture peut accroître l'engagement mécanique ; les spécifications du fournisseur de texture et la profondeur de tirage réelle doivent donc faire partie de la revue de conception. De même, une portée d'étanchéité, un alésage d'appariement ou une forme d'alignement peuvent avoir une géométrie fonctionnelle qui ne peut être inclinée sans précaution. Ces surfaces exigent une stratégie réfléchie de tolérance et de plan de joint plutôt qu'une règle générale.
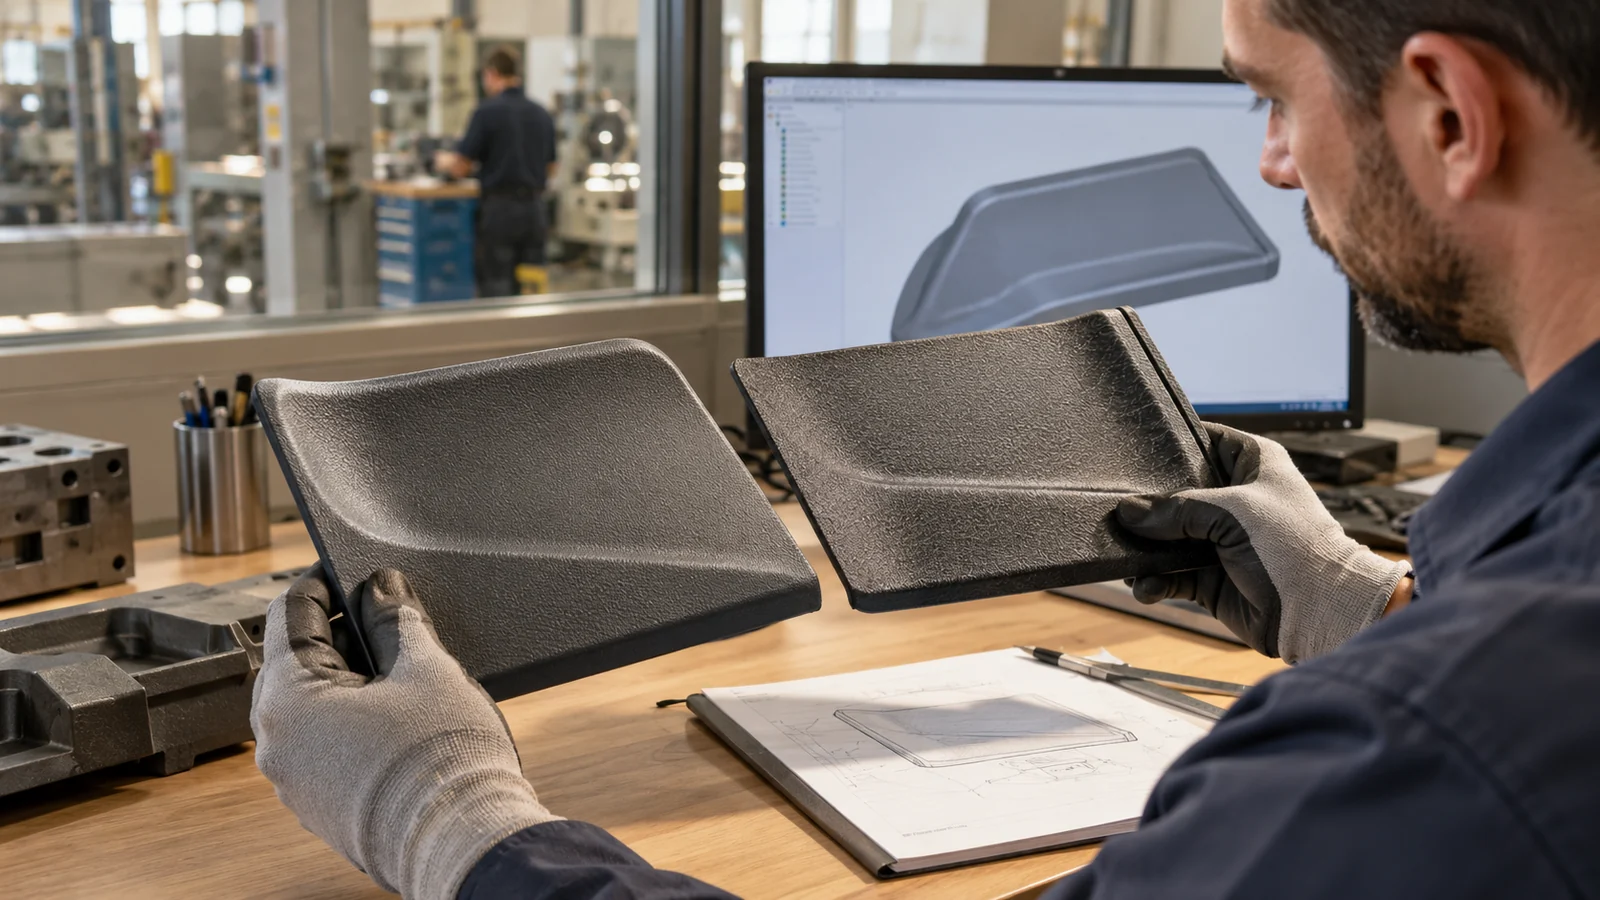
Le comportement du matériau compte également. Le retrait peut plaquer une pièce étroitement autour d'un noyau, tandis que les charges et la nuance de résine peuvent influencer le frottement, la rigidité et la réponse dimensionnelle. Utilisez les informations de mise en œuvre propres à la nuance fournies par le fournisseur et confirmez l'état d'acier prévu de l'outil ; ne supposez pas qu'une valeur de dépouille générique s'applique de la même manière à tous les polymères.
Lire les marques d'éjection comme des indices
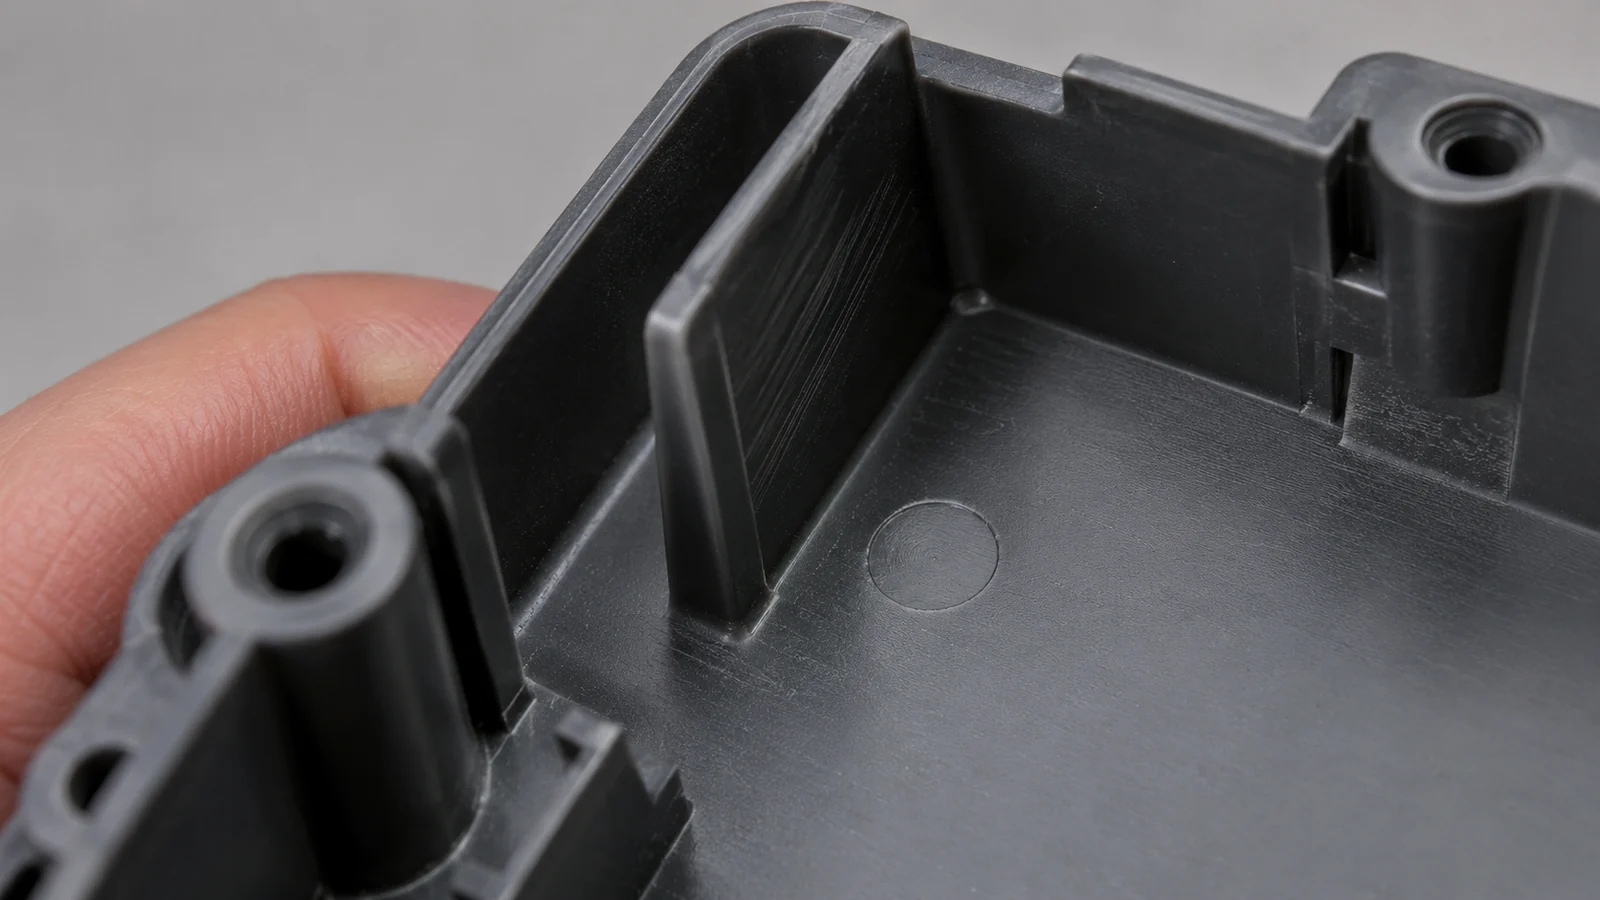
Différents défauts de démoulage renvoient à différents mécanismes. Un rayage généralisé sur une paroi peut indiquer un frottement excessif, une dépouille insuffisante, un acier rugueux ou une surface contrainte de glisser. Un blanchiment ou des marques de contrainte près des éjecteurs peuvent indiquer que la pièce est encore trop chaude, que la charge d'éjection est concentrée ou que la nervure est localement trop souple. Une nervure déformée peut relever d'un problème de support ou de position d'éjection plutôt que simplement d'un problème d'angle.
Associez chaque marque au côté outil et à la direction de démoulage de la pièce. Vérifiez si le problème se répète dans chaque empreinte, s'il n'apparaît qu'après un changement de procédé ou s'il suit un noyau, un insert ou une zone texturée spécifique. Cette comparaison aide à distinguer un problème de géométrie d'un problème local d'acier ou de procédé. Si des modifications de dépouille sont envisagées, examinez les dimensions et l'ajustement adjacents ; augmenter la dépouille peut modifier la dimension d'ouverture, le profil de paroi et la quantité de matière disponible au niveau d'une fonction d'assemblage.
Concilier la dépouille avec la fonction de la pièce
Une dépouille plus importante peut faciliter le démoulage, mais elle modifie aussi la géométrie. Elle peut altérer l'angle d'une paroi visible, réduire la profondeur utile d'une fonction ou affecter l'alignement de deux pièces. Lorsqu'une dimension doit rester droite ou parallèle, demandez-vous si la stratégie de plan de joint, la disposition des noyaux, le polissage, la texture ou la géométrie locale peuvent résoudre le problème de démoulage sans modifier l'interface fonctionnelle.
Pour une paroi cosmétique texturée, déterminez la finition et la dépouille ensemble. Pour une nervure ou une poche profonde, demandez-vous si la fonction peut être raccourcie, élargie ou supportée différemment. Pour une surface critique dimensionnellement, déterminez quelle zone contrôle l'ajustement et où la dépouille peut être placée sans compromettre cette fonction. Ce sont des sujets appropriés pour une revue de conception de moule personnalisé, avant que l'acier de l'outil ne soit engagé.
Les données de simulation et d'essai peuvent aider à résoudre des contraintes concurrentes. Une analyse complète de l'écoulement en moule peut éclairer les questions de remplissage, de compactage et de retrait, tandis que l'échantillonnage physique montre comment la pièce se démoule de l'acier fini. Distinguez bien les preuves : la simulation ne remplace pas un essai de moule lorsque la préoccupation concerne la force de démoulage réelle ou l'endommagement de surface.
Une liste de contrôle pratique pour la revue de conception
- Marquez les directions de démoulage. Identifiez la direction d'ouverture principale et les directions distinctes des tiroirs ou des élévateurs.
- Signalez les surfaces à haut risque. Mettez en évidence les emboutis profonds, les nervures, les faces texturées, les plans de joint et les fonctions soumises à des exigences cosmétiques ou d'étanchéité.
- Énoncez les limites fonctionnelles. Identifiez les dimensions et les interfaces qui ne peuvent pas changer lorsque la dépouille est ajustée.
- Vérifier les hypothèses relatives à la résine et à la finition. Confirmer la nuance, le retrait prévu et la spécification de texture.
- Planifier la validation. Lors de l'échantillonnage, inspecter les marques de démoulage par empreinte et par côté outil, puis contrôler les dimensions une fois la pièce stabilisée.
Lorsque l'outil est déjà construit, éviter de modifier les réglages de process et de polir l'acier en même temps. Enregistrer la référence, tester une correction contrôlée et vérifier à la fois le comportement au démoulage et les dimensions de la pièce. Le processus d'essai et de validation du moule doit confirmer la pièce, et pas seulement que le moule effectue un cycle.
Questions fréquentes
Existe-t-il un angle de dépouille minimal universel pour le moulage par injection ?
Aucune valeur universelle ne couvre toutes les résines, profondeurs de tirage, textures et géométries. Considérer les règles empiriques publiées comme des points de départ pour l'analyse, puis confirmer la surface et la fonction réelles avec l'équipe outillage et matériaux.
Une pièce peut-elle avoir une dépouille nulle ?
Certaines particularités locales peuvent être conçues avec peu ou pas de dépouille lorsque la fonction l'exige, mais le démoulage devient plus sensible au polissage, à la géométrie, au retrait, au support d'éjection et aux conditions de process. Analyser explicitement le risque plutôt que de supposer que la surface se démoulera.
L'ajout de dépouille corrige-t-il les marques d'éjecteur ?
Pas toujours. Les marques d'éjecteur peuvent résulter d'une force concentrée, de pièces chaudes ou flexibles, d'un positionnement incorrect des éjecteurs ou d'un support insuffisant. La dépouille doit être vérifiée conjointement avec le système d'éjection et l'état de refroidissement.
La texture influe-t-elle sur l'exigence de dépouille ?
Oui. La texture peut augmenter l'adhérence mécanique et modifier le comportement au démoulage. Confirmer la texture spécifiée avec son fournisseur et l'évaluer avec la profondeur et la direction de tirage réelles.
Étape suivante : Incluez le modèle 3D, la qualité de résine, les indications de texture, les surfaces d'ajustement critiques et le volume de production prévu dans une revue de moulabilité afin que les décisions de dépouille soient prises en fonction de l'exigence complète de la pièce.