
Un gate a spillo che lascia una sbavatura, un filamento o una vestigia incoerente non è automaticamente un inserto di gate difettoso. Nella risoluzione pratica dei problemi dei gate a spillo, la prima domanda utile è quando compare il segno: all'avvio, dopo una lunga produzione, solo in una cavità o dopo una modifica di processo. Questa tempistica separa le cause legate all'equilibrio termico, al movimento dello spillo, alla tenuta e alla pressione del fuso prima che qualcuno modifichi più impostazioni contemporaneamente.
Partire dalle prove sul pezzo stampato e dal registro del controllore. Confrontare la stessa cavità su cicli consecutivi, annotare se il gate è aperto o chiuso quando si forma il difetto e verificare la sequenza effettiva rispetto al foglio di processo approvato. Non si deve regolare uno spillo del gate per tentativi mentre il fuso è caldo e la causa è sconosciuta.
Leggere il pattern del difetto prima di modificare l'impostazione
Registrare il difetto per cavità, ciclo e tempo dall'avvio. Un breve filamento che compare a ogni ciclo indica un problema ripetibile di chiusura o di temporizzazione; un segno che compare solo dopo una pausa può indicare una condizione termica o di riavvio. Un problema in una singola cavità è un segnale diagnostico diverso da un difetto uniforme su tutto lo stampo.
Ispezionare la vestigia del gate con illuminazione e ingrandimento costanti. Annotare se il materiale è sbavato, strappato, bruciato o semplicemente in rilievo rispetto alla superficie. Fotografare la stessa posizione dalla stessa angolazione aiuta a distinguere una variazione reale da una normale variazione visiva. Verificare inoltre se il pezzo viene rifilato o manipolato in modo tale da poter creare un segno dopo l'estrazione.
Tenere insieme i registri del pezzo, della macchina e del hot runner. Il grado e il lotto di resina, il colorante, il tempo di permanenza, la sequenza di avvio e la manutenzione recente possono cambiare il modo in cui interpretare un sintomo. Non presumere che un display della macchina stabile significhi che il fuso e il gate abbiano sperimentato condizioni identiche in ogni cavità.
Verificare la sequenza di apertura e chiusura
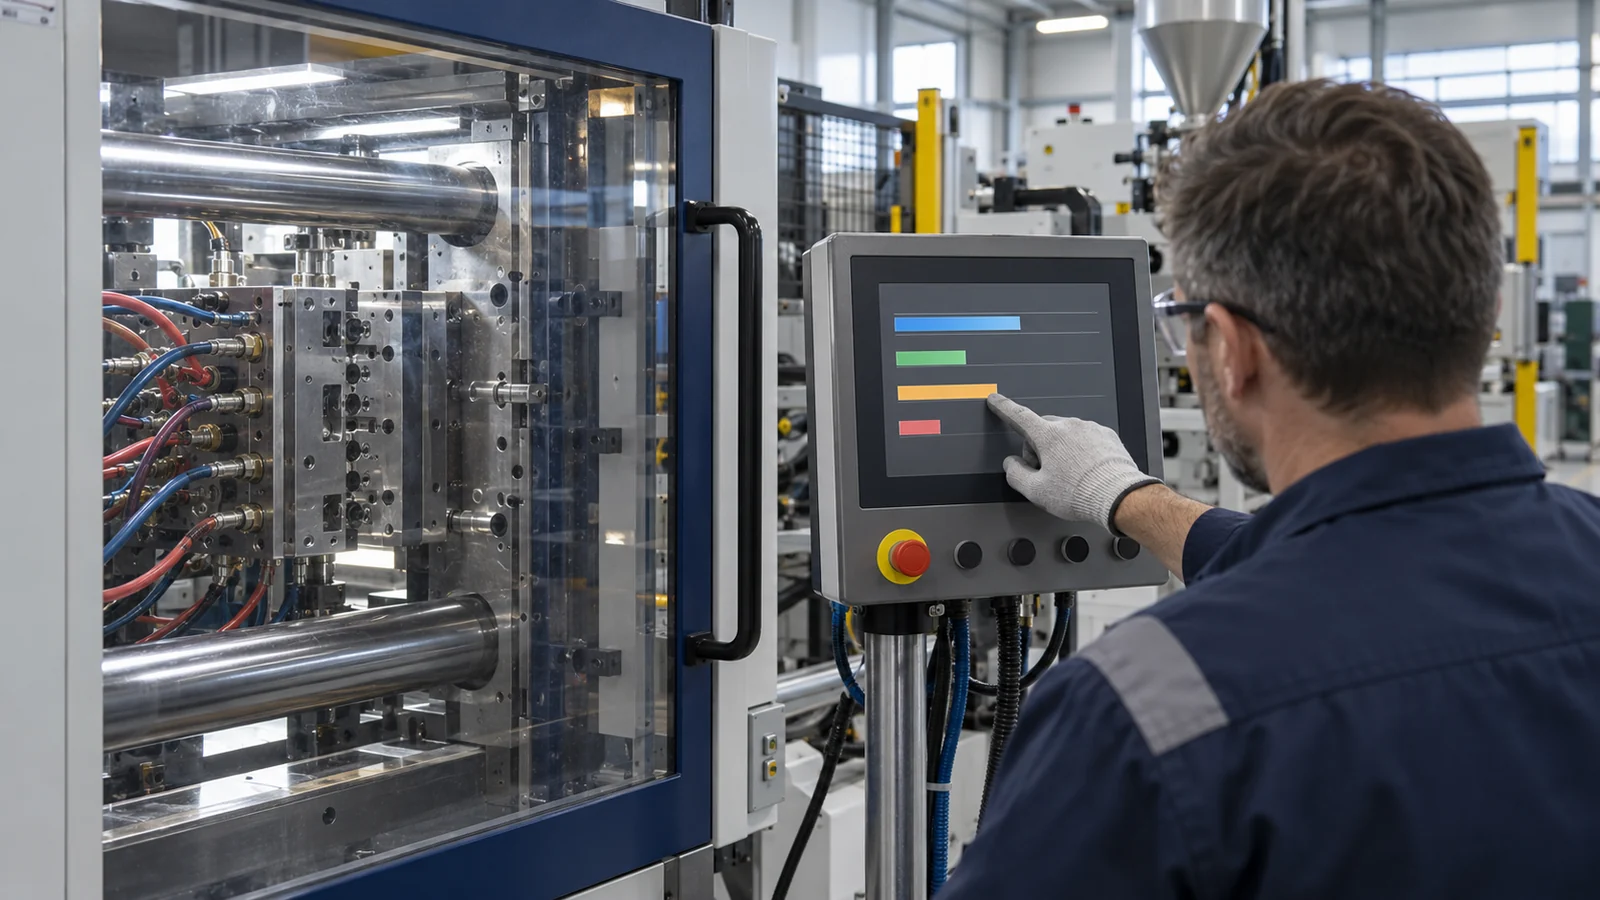
I hot runner con gate a spillo coordinano l'alimentazione del fuso con il movimento dello spillo. Se lo spillo apre troppo presto, il fuso può gettare o lasciare un fronte di flusso sbilanciato; se chiude troppo tardi o non si assesta in modo coerente, il gate può produrre filamenti o lasciare una vestigia in rilievo. Le modifiche alla sequenza devono quindi essere legate a un sintomo misurato e valutate una variabile alla volta.
- Confermare il trigger. Stabilire se lo spillo è controllato da un timer, dalla posizione della vite, da un segnale di pressione o da un altro input configurato. Verificare l'evento visualizzato rispetto al ciclo della macchina invece di affidarsi a un foglio di setup copiato.
- Confrontare gli eventi effettivi. Verificare la temporizzazione di apertura e chiusura della cavità interessata rispetto alle cavità adiacenti. Una deriva o un valore anomalo può indicare un problema di controllo, attuatore o cablaggio.
- Modificare un'impostazione. Effettuare una regolazione piccola e documentata solo dopo aver registrato la baseline. Mantenere stabili le condizioni di riempimento, mantenimento e raffreddamento durante la valutazione dell'effetto.
- Ricontrollare il pezzo. Valutare l'altezza del residuo di iniezione, le bave filamentose, l'aspetto superficiale e le dimensioni del pezzo. Un gate più pulito non è una correzione riuscita se provoca un riempimento incompleto o sposta la linea di saldatura.
Non considerare mai un comando del controllore come prova che lo spillo abbia fisicamente raggiunto la posizione prevista. Dove l'apparecchiatura lo consente, confrontare il comando con il feedback di posizione o dell'attuatore disponibile. Se il feedback è assente, utilizzare un'ispezione controllata durante una procedura di manutenzione sicura anziché intervenire in un'area del canale caldo.
Distinguere lo squilibrio termico dai problemi dello spillo
Uno spillo a valvola può essere meccanicamente integro mentre la zona del gate è troppo calda, troppo fredda o riscaldata in modo non uniforme. Verificare i circuiti del riscaldatore e della termocoppia, il corretto inserimento dei connettori, gli allarmi del controllore e le tendenze di temperatura prima di modificare il materiale o il profilo di mantenimento. Una lettura di temperatura è una misura del sensore in un punto, non una misura diretta dello stato del fuso al gate.
Il comportamento all'avvio è particolarmente informativo. Se il gocciolamento si verifica solo dopo una lunga pausa, rivedere separatamente la sequenza di riavvio, il tempo di sosta e i primi cicli rispetto alla produzione a regime. Se il difetto peggiora gradualmente durante la produzione, cercare una condizione termica variabile, una contaminazione o un'usura progressiva anziché modificare ripetutamente la temporizzazione dello spillo.
Anche la condizione del materiale è importante. Le resine sensibili all'umidità, i concentrati di colore, il macinato o un cambio di lotto del materiale possono alterare il flusso e l'aspetto. Confermare i requisiti approvati di essiccazione e movimentazione per la specifica qualità; non compensare un problema di preparazione del materiale sovracorreggendo la temperatura del canale caldo.
Utilizzare l'evidenza cavità per cavità per localizzare la causa
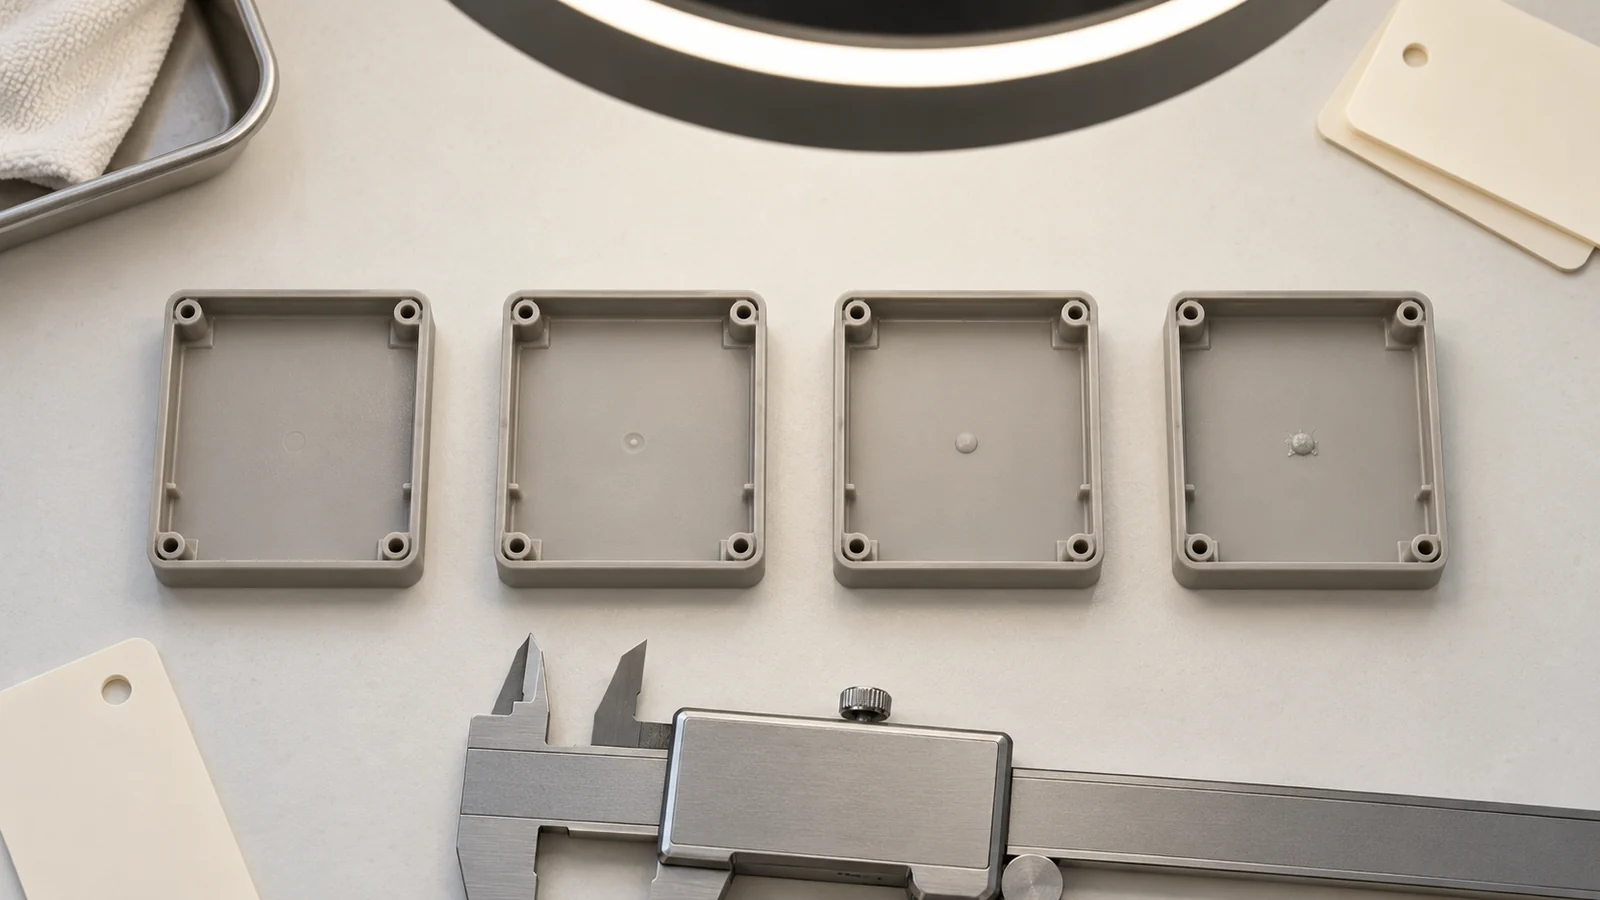
Confrontare i pezzi di ciascuna cavità utilizzando lo stesso metodo di ispezione. Se una cavità presenta il segno mentre le altre rimangono stabili, dare priorità al movimento dello spillo, all'inserto del gate, al circuito del riscaldatore e al raffreddamento locale di quella cavità. Se tutte le cavità cambiano contemporaneamente, indagare sugli input comuni come la condizione della resina, le impostazioni del controllore, la sequenza del ciclo o una modifica a livello di macchina.
Per stampi multicavità, etichettare i campioni e conservare l'ordine in cui sono stati prodotti. Un semplice registro può includere il numero di cavità, lo stato di avvio o di regime, la descrizione del difetto, il residuo di iniezione misurato, l'allarme del controllore e l'unica modifica di processo effettuata. Questo trasforma il tentativo ed errore in un confronto tracciabile e rende una successiva piano strutturato di prove e validazione dello stampo più facile da rivedere.
Sapere quando lo stampo necessita di manutenzione, non di un'altra regolazione di processo
Un ripetuto bloccaggio dello spillo, un'usura non uniforme, l'adesione di metallo, superfici di chiusura danneggiate o un difetto che ritorna dopo una breve finestra di regolazione suggeriscono un problema hardware. Una modifica di processo può nascondere temporaneamente il sintomo aumentando lo stress altrove nello stampo. Fermarsi e ispezionare secondo la procedura di manutenzione sicura del sito quando l'evidenza indica un componente usurato o danneggiato.
Quando si discute di una riparazione o di un nuovo utensile, condividere foto specifiche della cavità, l'identificazione della resina e del colorante, le impostazioni della sequenza, il pattern temporale e i pezzi prima e dopo l'ultima modifica. Questi dettagli sono più utili di una richiesta di “rendere il gate più pulito”. Per un contesto più ampio sulla costruzione degli hot-runner e sulle interfacce dell'utensile, vedere progettazione di stampi a iniezione con hot-runner. L'argomento principale dell'articolo è stampaggio a iniezione di materie plastiche; ogni link dovrebbe aiutare il lettore a passare dalla diagnosi a una decisione pertinente di progettazione o validazione.
FAQ
Il perno del valve-gate deve essere regolato prima di controllare la temperatura?
No. Per prima cosa stabilire il pattern del difetto e verificare il riscaldatore, la termocoppia e i registri della sequenza. Modificare la temporizzazione del perno prima di confermare lo stato termico può mascherare una causa e introdurne un'altra.
Un residuo di gate rialzato significa sempre che il perno è usurato?
No. Un residuo rialzato può derivare da una chiusura incompleta, dalla temporizzazione, da condizioni termiche, da contaminazione o da cambi di processo. L'usura è una possibilità, ma è necessaria un'ispezione specifica della cavità prima di sostituire l'hardware.
Perché la stringing compare solo dopo una pausa di produzione?
Una pausa modifica la storia termica e del tempo di permanenza al gate. Confrontare la sequenza di riavvio e i primi colpi con i pezzi a regime, quindi verificare il materiale approvato e le condizioni dell'hot-runner prima di regolare il processo.